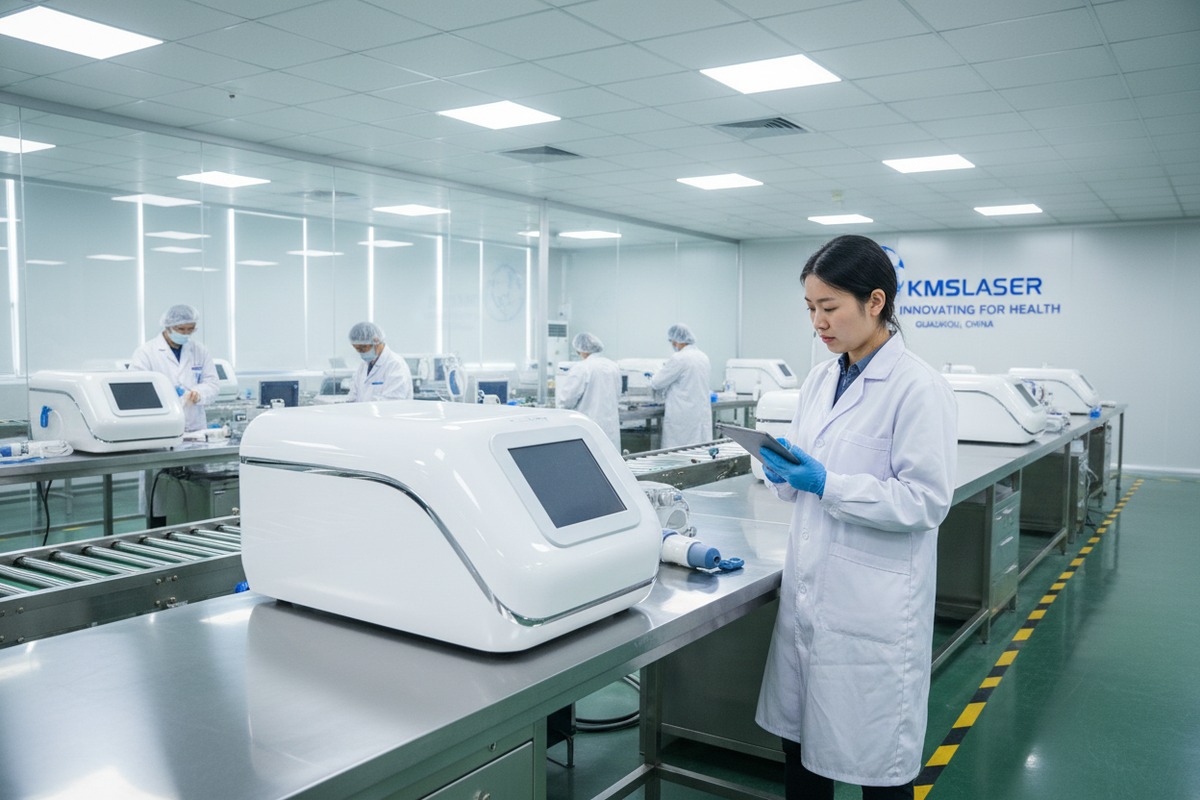
Jedes Jahr lehnt unser Qualitätsteam etwa 8% der eingehenden Komponenten ab, bevor sie überhaupt unsere Montagelinie erreichen Lieferantenzertifizierungen 1. Warum? Denn ein einziger defekter Kondensator oder ein falsch ausgerichteter Reflektor kann Ihr Markenprodukt in einen Garantiealbtraum verwandeln. Der Schmerz ist real – Ihre Kunden beschweren sich, Ihr Ruf leidet und die Margen schwinden.
Sie sollten vier kritische Produktionsstufen in einer Stoßwellentherapie-Maschinenfabrik inspizieren: Eingangsprüfung der Komponenten, Qualitätskontrollpunkte während der Produktion, abschließende Funktionstests und Inspektion der Verpackung vor dem Versand. Jede Stufe zielt auf spezifische Ausfallmodi ab, die sich direkt auf die Langlebigkeit des Geräts, die Behandlungskonsistenz und die Patientensicherheit auswirken.
Lassen Sie mich Sie durch jede Phase führen, damit Sie genau wissen, was Sie von Ihrem Lieferanten verlangen müssen. Diese Erkenntnisse stammen aus jahrelanger Verfeinerung unserer eigenen Prozesse, um den Anforderungen von Markeninhabern in den USA und Europa gerecht zu werden.
Wie kann ich die Qualität der eingehenden Komponenten prüfen, um sicherzustellen, dass meine Shockwave-Maschinen jahrelang halten?
Unsere Ingenieure haben diese Lektion vor Jahren auf die harte Tour gelernt. Eine Charge minderwertiger piezoelektrische Kristalle 2 bestand die Sichtprüfung, versagte aber innerhalb von drei Monaten nach klinischem Gebrauch beim akustischen Test. Die Kosten für Rückrufe überstiegen die Einsparungen durch günstigere Teile um das Zehnfache.
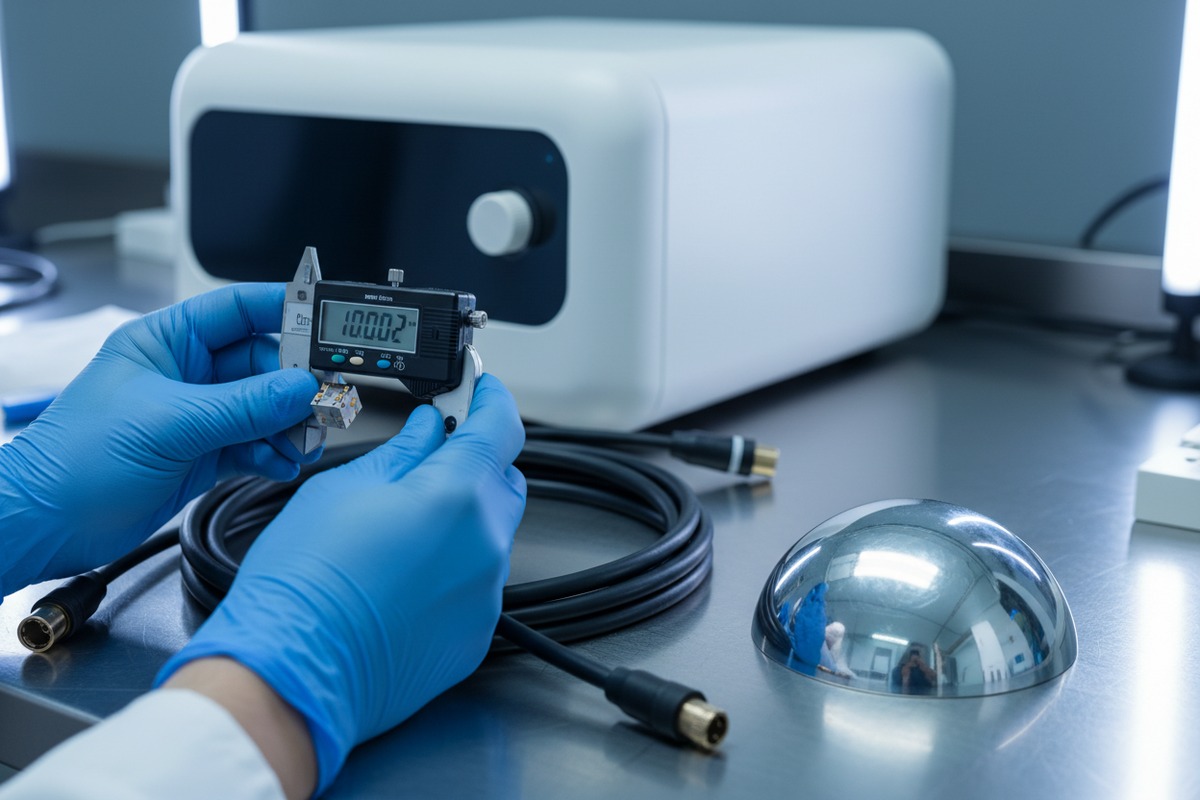
Um die Qualität der eingehenden Komponenten zu prüfen, Lieferantenzertifizierungen zu verifizieren, Materialzusammensetzungstests durchzuführen, kritische Abmessungen anhand von Spezifikationen zu messen und stichprobenartige elektrische und akustische Tests durchzuführen. Konzentrieren Sie sich auf Hochspannungskabel, Elektroden, Reflektoren, piezoelektrische Arrays und Membranmaterialien – diese Komponenten bestimmen die Lebensdauer des Geräts und die Wirksamkeit der Behandlung.
Warum Komponentenqualität wichtiger ist als der Preis
Der Stoßwellenerzeugungsmechanismus beruht auf präzisen Wechselwirkungen zwischen elektrischen und mechanischen Teilen. Ein Reflektor mit einer Abweichung von 0,5 mm von der Spezifikation kann den Fokuspunkt verschieben und die Wirksamkeit der Behandlung verringern. Ein Hochspannungskabel mit schwacher Isolierung kann nach 50.000 Zyklen statt der erwarteten 500.000 ausfallen.
Wenn wir Komponenten beschaffen, verlangen wir Konformitätszertifikate von Unterlieferanten. Aber Zertifikate allein reichen nicht aus. Wir überprüfen die Behauptungen durch unsere eigenen Testprotokolle.
Kritische Komponenten, die inspiziert werden müssen
| Komponente | Wichtige Inspektionsparameter | Ausfallrisiko bei Überspringen |
|---|---|---|
| Hochspannungskabel | Isolationswiderstand, Leiterkontinuität, Biegeradiustoleranz | Elektrischer Ausfall, Gefährdung der Sicherheit |
| Piezoelektrische Kristalle | Elektrische Impedanz, Frequenzgang, Oberflächengleichmäßigkeit | Inkonsistente Energieabgabe |
| Reflektoren (elliptisch/parabolisch) | Oberflächengeometrie, Haftung der Beschichtung, Maßhaltigkeit | Brennpunktabweichung |
| Membranen | Dickenkonstanz, Elastizität, chemische Kompatibilität | Flüssigkeitslecks, Kontamination |
| Elektroden | Materialzusammensetzung, Oberflächenbeschaffenheit, Spaltmaß | Funkeninkonsistenz, schneller Verschleiß |
Von uns empfohlene Testmethoden
Für Hochspannungskomponenten deckt die Isolationswiderstandsprüfung bei 1,5-facher Betriebsspannung Schwachstellen auf. Für piezoelektrische Arrays prüfen Impedanzanalysatoren jedes Kristallelement einzeln. Die Reflektor-Geometrie erfordert Koordinatenmessgeräte (KMG) 3 mit sub-Millimeter-Genauigkeit.
Wir testen auch eine Zufallsstichprobe aus jeder eingehenden Charge unter beschleunigten Belastungsbedingungen. Das bedeutet, dass Komponenten thermischen Zyklen und Vibrationstests unterzogen werden, die jahrelangen klinischen Gebrauch in Tagen simulieren.
Rückverfolgbarkeit beginnt hier
Jede Komponente erhält eine eindeutige Chargennummer, die mit Lieferantendaten, Testergebnissen und dem Eingangsdatum verknüpft ist. Wenn später ein Problem auftritt, können wir es innerhalb von Stunden auf die Quelle zurückführen. Ihr Lieferant sollte diese Rückverfolgbarkeitsdokumentation auf Anfrage bereitstellen.
Welche Qualitätskontrollpunkte während der Produktion sollte ich verlangen, um spätere Leistungsprobleme zu vermeiden?
In unserer Produktionshalle stoppen wir die Montage an sieben definierten Kontrollpunkten. Jeder Stopp stellt einen potenziellen Fehlerfall dar, dessen Behebung zehnmal schwieriger wird, sobald die nächste Stufe beginnt. Das Überspringen von Kontrollpunkten zur Einhaltung von Fristen kostet am Ende immer mehr.
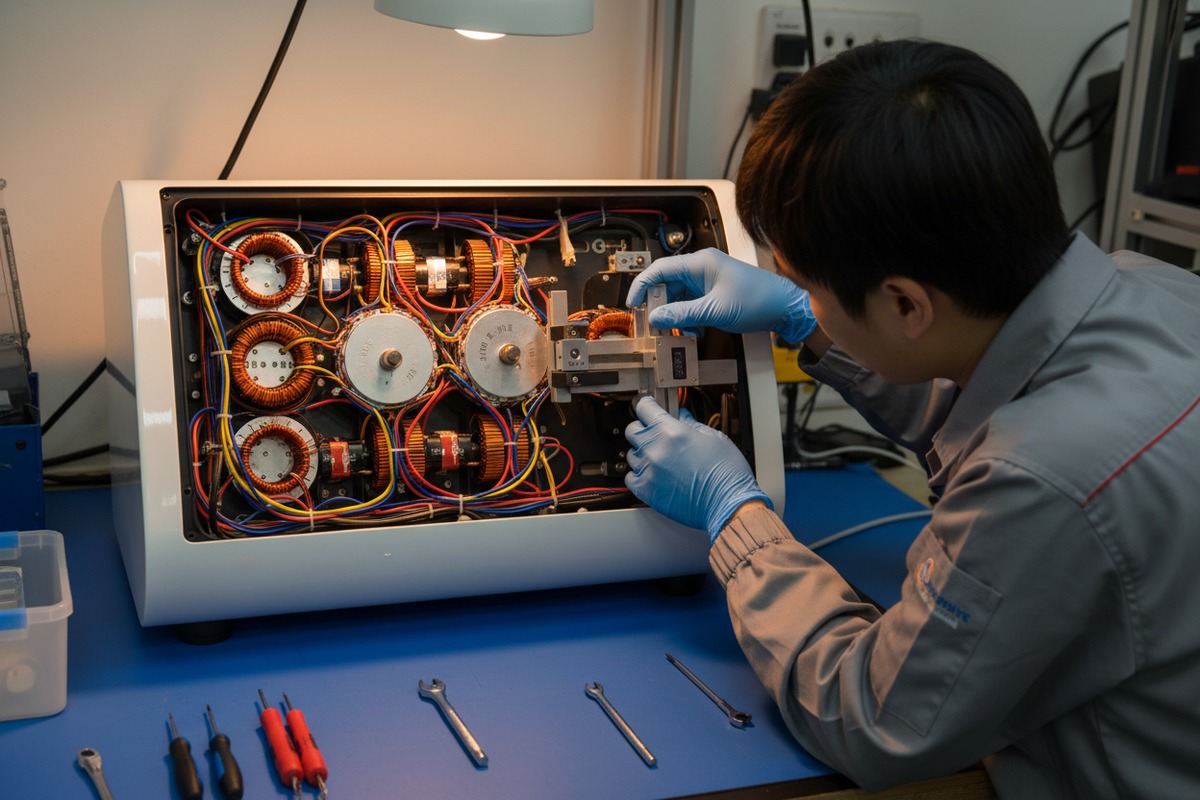
Erfordern Sie In-Produktions-Kontrollpunkte bei der Ausrichtung von Spulenmagneten und Elektroden, der Montage des Flüssigkeitssystems, der Überprüfung der elektrischen Sicherheit, der Prüfung der mechanischen Haltbarkeit, der Integration des Handstücks, der Softwarekalibrierung und der Validierung der akustischen Ausgabe. Diese Kontrollpunkte erfassen Ausrichtungsfehler, Lecks, elektrische Fehler und Inkonsistenzen der Ausgabe, bevor die Endmontage diese festlegt.
Kontrollpunkt 1: Ausrichtung Spule-Magnet-Elektrode
Die Erzeugung elektromagnetischer Stoßwellen hängt von der präzisen Konzentrizität zwischen Spulen, Magneten und Elektroden ab. Unsere Techniker verwenden Messuhren und Präzisionsvorrichtungen, um die Ausrichtung innerhalb einer Toleranz von 0,1 mm zu überprüfen. Fehlstellungen führen zu ungleichmäßiger Energieverteilung und beschleunigtem Verschleiß.
Kontrollpunkt 2: Montage des Flüssigkeitssystems
Wasser oder Kochsalzlösung dient als akustisches Übertragungsmedium. Jede Luftblase im Flüssigkeitsraum erzeugt eine tote Zone im Stoßwellenfeld. Wir prüfen jede Flüssigkeitskammer mit 1,5 bar Druck und inspizieren sie visuell unter UV-Licht auf Blasen. Membrandichtungen werden Zugtests unterzogen, um die Bindungsfestigkeit zu überprüfen.
Kontrollpunkt 3: Überprüfung der elektrischen Sicherheit
Hochspannungssysteme erfordern strenge Sicherheitsprüfungen. In dieser Phase messen wir den Isolationswiderstand, die Erdungskontinuität und den Ableitstrom. Notabschaltungen werden unter simulierten Fehlerbedingungen funktionsgeprüft.
| Kontrollpunkt | Testmethode | Annahme-/Ablehnungskriterien |
|---|---|---|
| Spulenausrichtung | Messung mit Messuhr | ≤0,1 mm Abweichung |
| Fluidkammer | Druckhaltung bei 1,5 bar für 10 min | Kein Druckabfall |
| Isolationswiderstand | Megohmmeter bei 500 V DC | ≥100 MΩ |
| Schutzleiterwiderstand | Niederohmmeter | ≤0,1 Ω |
| Ableitstrom | IEC 60601 Prüfaufbau 4 | ≤100 µA |
Kontrollpunkt 4: Mechanische Haltbarkeit
Der Schwenkmechanismus des Handstücks erfährt im Laufe seiner Lebensdauer Tausende von Verstellungen. Wir schwenken den Mechanismus 5.000 Mal und überprüfen, ob die Eingriffskraft und die Winkelgenauigkeit innerhalb der Spezifikationen bleiben. Keilwellenmechanismen durchlaufen ähnliche Ausdauertests.
Kontrollpunkt 5: Handstückintegration
Wenn das Handstück mit der Haupteinheit verbunden wird, überprüfen wir die Kabelkontinuität, die Kommunikationsprotokolle und die mechanische Verriegelung. Eine lose Verbindung hier verursacht intermittierende Ausfälle, die Kliniker frustrieren und das Markenvertrauen untergraben.
Kontrollpunkt 6: Softwarekalibrierung
Each unit's control board receives firmware specific to its hardware characteristics. We calibrate energy output, frequency response, and display accuracy. Treatment presets are verified against expected parameters.
Kontrollpunkt 7: Akustische Ausgangsprüfung
Vor der Endmontage messen wir den akustischen Druck am Fokuspunkt mit kalibrierten Hydrophonen 5. Dies bestätigt, dass der montierte Stoßwellengenerator wie vorgesehen funktioniert. Jede Einheit, die außerhalb der ±10% Energietoleranz liegt, kehrt zur Anpassung an die Linie zurück.
Dokumentation an jedem Stopp
Techniker protokollieren die Bestanden/Nicht bestanden-Ergebnisse, Messungen und Zeitstempel an jedem Kontrollpunkt. Diese Daten fließen in unsere Qualitätsmanagementsystem 6 ein und begleiten das Gerät während seines gesamten Lebenszyklus.
Welche abschließenden Funktionstests muss mein Lieferant durchführen, um sicherzustellen, dass jede Einheit meinen Markenstandards entspricht?
Wenn ein Gerät unsere Einrichtung mit Ihrer Marke verlässt, trägt es Ihren Ruf. Unser Endprüfungsprotokoll dauert 45 Minuten pro Einheit, da Abkürzungen hier später zu Kundenbeschwerden werden. Jeder klinisch relevante Parameter wird überprüft.
Your supplier must perform final functional tests including full power-up sequences, energy output verification across all settings (5–200 mJ), frequency stability testing (1–16 Hz), acoustic field mapping, safety system validation, thermal stability under continuous operation, and user interface functionality checks. Each test must generate documented evidence traceable to the unit's serial number.

Energieabgabeprüfung
Kliniker sind auf eine gleichmäßige Energieabgabe angewiesen. Wir testen die Ausgabe bei minimalen (5 mJ), mittleren (100 mJ) und maximalen (200 mJ) Einstellungen. Jede Messung wird mit kalibrierten Referenzstandards verglichen. Abweichungen über ±5% hinaus lösen eine Neukalibrierung oder Ablehnung aus.
Frequenzstabilitätstest
Behandlungsprotokolle spezifizieren Frequenzen von 1 Hz bis 16 Hz. Wir überprüfen, ob das Gerät die ausgewählte Frequenz innerhalb von ±0,5 Hz über einen 60-Sekunden-Testlauf beibehält. Frequenzdrift deutet auf Probleme mit dem Steuerkreis hin, die sich im Laufe der Zeit verschlimmern.
Akustische Feldkartierung
Mit einem Hydrophon-Array in einem Wassertank kartieren wir die Druckverteilung um den Fokuspunkt. Die Fokuszone muss innerhalb von 2 mm mit der Applikatorspitze übereinstimmen. Die Druckintensität muss den Konstruktionsspezifikationen für eine effektive Gewebepenetration entsprechen.
| Testkategorie | Verifizierte Parameter | Verwendete Geräte |
|---|---|---|
| Energieausgabe | 5, 100, 200 mJ Genauigkeit | Kalibriertes Energiemessgerät |
| Häufigkeit | 1, 8, 16 Hz Stabilität | Digitales Oszilloskop |
| Fokale Genauigkeit | X, Y, Z Position innerhalb von 2 mm | Hydrophon-Array |
| Druckintensität | Spitzenpositiv-/Negativdruck | Kalibrierter Hydrophon |
| Thermische Stabilität | Oberflächentemperatur nach 30 Minuten Betrieb | IR-Thermometer |
Validierung des Sicherheitssystems
Wir simulieren Fehlerbedingungen, um zu überprüfen, ob Not-Aus-Schalter, Überstromschutz und thermische Abschaltungen korrekt aktiviert werden. Ein Gerät, das Sicherheitstests nicht besteht, wird niemals ausgeliefert – ohne Ausnahmen.
Thermische Stabilität im Dauerbetrieb
Klinische Sitzungen können 20–30 Minuten dauern. Wir betreiben Geräte 30 Minuten lang kontinuierlich bei maximaler Leistung und überwachen die Innen- und Oberflächentemperaturen. Jede Einheit, die die thermischen Grenzwerte überschreitet, wird einer technischen Überprüfung unterzogen.
Funktionalität der Benutzeroberfläche
Jeder Menüpfad, jede Schaltfläche und jedes Anzeigeelement wird manuell überprüft. Das 8-Zoll-LCD muss genaue Parameter anzeigen. Der Fußschalter muss konsistent reagieren. Behandlungsvoreinstellungen müssen die richtigen Einstellungen anwenden.
Haltbarkeit von Geschossen und Applikatorköpfen
Bei pneumatischen Systemen überprüfen wir den Zustand der Geschosse und die Leistung des Applikatorkopfes. Die Spezifikationen geben eine Lebensdauer der Geschosse von 3 Millionen Stößen an. Wir überprüfen, ob neue Geschosse die Anforderungen an die Konsistenz der Aufprallkraft erfüllen.
Dokumentationspaket
Jede Einheit generiert einen Testbericht, der Seriennummer, Testdatum, Techniker-ID, alle gemessenen Werte und den Bestanden/Nicht bestanden-Status enthält. Dieses Paket begleitet das Gerät und unterstützt Garantieansprüche.
Wie inspiziere ich die Verpackung vor dem Versand, um kosmetische oder interne Transportschäden zu vermeiden?
Wir haben einmal 50 Einheiten in Standard-Schaumstoffverpackungen an einen US-Vertriebspartner versandt. Sieben kamen mit gesprungenen Display-Blenden an. Die Versandkosten machten nur einen Bruchteil des Verlusts aus – Ersatzteile, Arbeitsaufwand, Zollverzögerungen und beschädigtes Kundenvertrauen. Diese Erfahrung hat unsere Verpackungsprotokolle verändert.
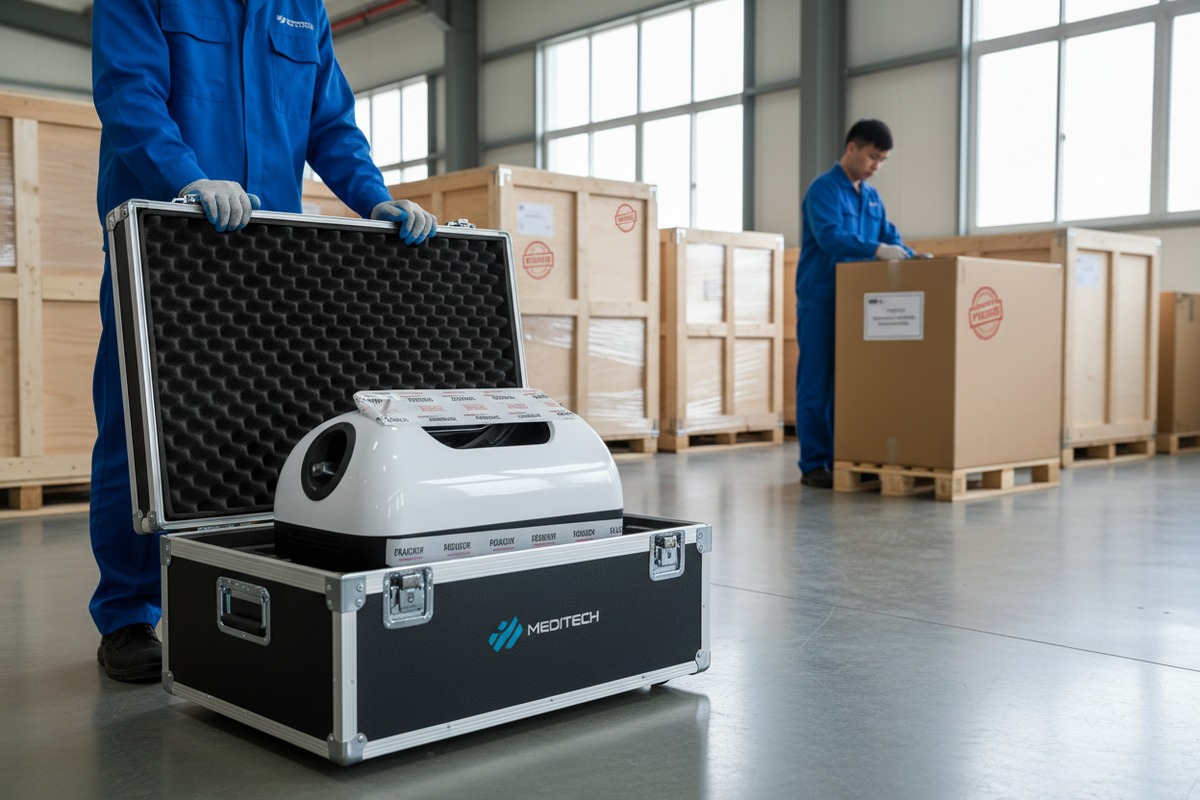
Überprüfen Sie die Verpackung vor dem Versand, indem Sie die Polsterung auf Stoß- und Vibrationsfestigkeit, Feuchtigkeitsbarrieren zum Schutz vor Luftfeuchtigkeit, sichere Aufbewahrungsfächer für Handstücke und Zubehör, korrekte Kennzeichnung und Dokumentation sowie eine Falltest-Zertifizierung überprüfen. Die Verpackung muss das Gerät bei über 20 Handhabungsvorgängen und Klimaschwankungen während des internationalen Transports schützen.
Anforderungen an das Verpackungsdesign
Stoßwellengeräte enthalten Präzisionsoptiken, empfindliche Elektronik und flüssigkeitsgefüllte Kammern. Die Verpackung muss Stöße von Stürzen aus bis zu 76 cm Höhe (Standardhöhe für Versandstürze) und Vibrationen im typischen Spektrum von 5–200 Hz des LKW- und Lufttransports absorbieren.
Polsterung und Stoßabsorption
Wir verwenden geformte EPE-Schaumstoffeinsätze, die individuell an jedes Geräteprofil angepasst sind. Kritische Komponenten erhalten zusätzliche lokale Polsterung. Das Handstück sitzt in einem eigenen Fach, um den Kontakt mit der Haupteinheit zu verhindern.
Feuchtigkeitsschutz
Seefrachtcontainer können eine Luftfeuchtigkeit von 90% erreichen. Wir versiegeln Geräte in feuchtigkeitsdichten Beuteln 7 mit Trockenmittelpackungen. Feuchtigkeitsindikatoren im Beutel zeigen an, ob während des Transports Feuchtigkeit ausgesetzt war.
| Verpackungselement | Spezifikation | Überprüfungsmethode |
|---|---|---|
| Außenkarton | Doppelwellige Wellpappe, ECT 48 | Visuelle + Messschiebermessung |
| Schaumstoffpolsterung | 45 kg/m³ Dichte EPE, mindestens 50 mm | Dichteprüfung + Dickenprüfung |
| Feuchtigkeitsbarriere | 4-mil Aluminiumfolienlaminat | Sichtprüfung |
| Trockenmittel | 100 g Silikagel pro Kubikfuß | Gewichtsprüfung |
| Feuchtigkeitsindikator | 30/40/50% Farbwechselkarten | Platzierungsbestätigung |
Zubehörsicherheit
Die Packliste enthält normalerweise die Haupteinheit, das Handstück, die Arbeitsköpfe, Kugeln, das Fußpedalschalter, das Netzkabel und die Bedienungsanleitung. Jeder Artikel nimmt eine dafür vorgesehene Position ein. Lose Zubehörteile werden beim Transport zu Geschossen und verursachen interne Schäden.
Kennzeichnung und Dokumentation
Versandetiketten müssen das korrekte Gewicht, die Abmessungen und die Handhabungssymbole (zerbrechlich, diese Seite nach oben, trocken halten) enthalten. Handelsrechnungen, Packlisten und behördliche Dokumente reisen in wasserdichten Beuteln mit der Sendung.
Zertifizierung für Fall- und Vibrationstests
Wir führen ISTA 2A-Tests 8 an Verpackungsdesigns durch. Dieses Protokoll simuliert Gefahren während des Vertriebs durch kontrollierte Stürze, Vibrationen und Kompression. Verpackungen, die den Test nicht bestehen, werden vor der Produktionsverwendung neu gestaltet.
Checkliste vor dem Versand
Vor dem Verschließen jedes Kartons überprüfen die Inspektoren:
- Geräteseriennummer stimmt mit Dokumentation überein
- Alle Zubehörteile gemäß Packliste vorhanden
- Keine sichtbaren kosmetischen Mängel
- Feuchtigkeitsbarriere korrekt versiegelt
- Feuchtigkeitsindikator zeigt akzeptables Niveau an
- Schaumstoffeinsätze richtig positioniert
- Außenkarton intakt und beschriftet
Fotografische Dokumentation
Wir fotografieren jede Einheit vor der Verpackung und jeden versiegelten Karton. Diese Bilder liefern Beweise für den Zustand beim Versand und unterstützen Schadensansprüche, falls Probleme auftreten.
Schlussfolgerung
Die Inspektion von Stoßwellentherapiegeräten in den Phasen Wareneingang, Produktion, Endprüfung und Verpackung fängt Defekte ab, bevor sie zu Ihrem Problem werden. Verlangen Sie dokumentierte Beweise für jeden Kontrollpunkt. Ihre Marke hängt davon ab.
Fußnoten
1. Bietet Informationen über die Bedeutung und Arten von Lieferantenzertifizierungen im Qualitätsmanagement. ︎
2. Erklärt die Wissenschaft, Entdeckung und Anwendungen von piezoelektrischen Materialien. ︎
3. Beschreibt die Funktion, Komponenten und Anwendung von KMG in der Präzisionsmesstechnik. ︎
4. Beschreibt den internationalen Standard für die Sicherheit medizinischer elektrischer Geräte. ︎
5. Bietet Informationen über Hydrophone und ihre Verwendung bei akustischen Messungen und Kalibrierungen. ︎
6. Ersetzt durch die offizielle ISO-Seite für ISO 9001, die Qualitätsmanagementsysteme definiert. ︎
7. Beschreibt den Zweck und die Arten von Feuchtigkeitsschutzverpackungen für empfindliche Güter. ︎
8. Erklärt den ISTA 2A-Standard für verpackte Produkte mit einem Gewicht von 150 lb (68 kg) oder weniger. ︎



 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
Nehmen Sie an der Diskussion teil
Haben Sie eine Frage oder einen Einblick zu teilen? Wir lesen jeden Kommentar — ob Sie Distributor, Salonbesitzer oder einfach nur neugierig auf die Technologie sind. Ihre praktische Erfahrung hilft anderen, bessere Entscheidungen zu treffen. Teilen Sie Ihre Gedanken unten mit.