
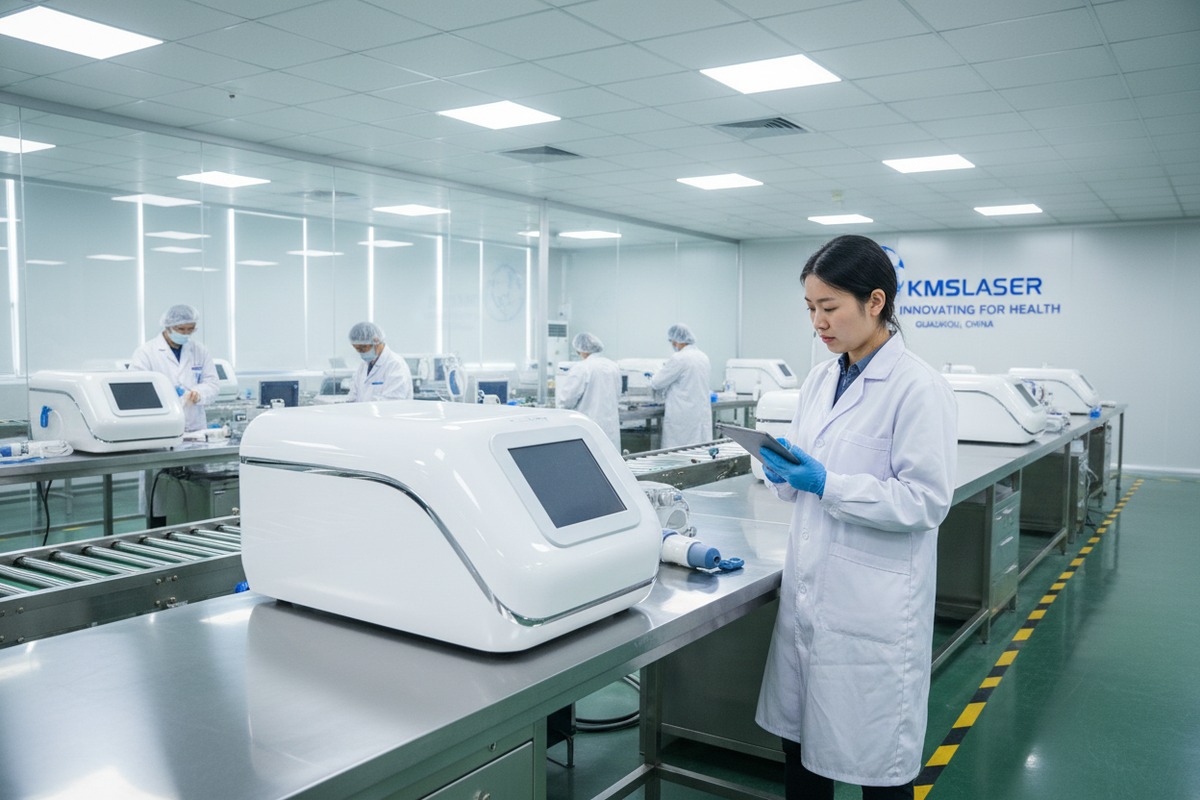
كل عام، يرفض فريق الجودة لدينا ما يقرب من 8% من المكونات الواردة قبل وصولها إلى خط التجميع الخاص بنا شهادات الموردين 1. لماذا؟ لأن مكثفًا واحدًا معيبًا أو عاكسًا غير محاذٍ يمكن أن يحول جهازك ذي العلامة التجارية إلى كابوس ضمان. الألم حقيقي - يشتكي عملاؤك، وتتأثر سمعتك، وتتبخر هوامش الربح.
يجب عليك فحص أربع مراحل إنتاج حرجة في مصنع آلات العلاج بالموجات الصدمية: التحقق من المكونات الواردة، ونقاط فحص الجودة أثناء الإنتاج، والاختبار الوظيفي النهائي، وفحص التعبئة قبل الشحن. تستهدف كل مرحلة أوضاع فشل محددة تؤثر بشكل مباشر على طول عمر الجهاز، واتساق العلاج، وسلامة المريض.
دعني أرشدك خلال كل مرحلة حتى تعرف بالضبط ما هو مطلوب من موردك. تأتي هذه الرؤى من سنوات من تحسين عملياتنا الخاصة لتلبية متطلبات أصحاب العلامات التجارية في الولايات المتحدة وأوروبا.
كيف يمكنني تدقيق جودة المكونات الواردة لضمان استمرار عمل أجهزة الصدمات الخاصة بي لسنوات؟
تعلم مهندسونا هذا الدرس بالطريقة الصعبة قبل سنوات. دفعة من بلورات كهرضغطية 2 دون المستوى المطلوب اجتازت الفحص البصري لكنها فشلت في الاختبارات الصوتية في غضون ثلاثة أشهر من الاستخدام السريري. تجاوزت تكلفة عمليات الاستدعاء الوفورات من الأجزاء الأرخص بعشرة أضعاف.
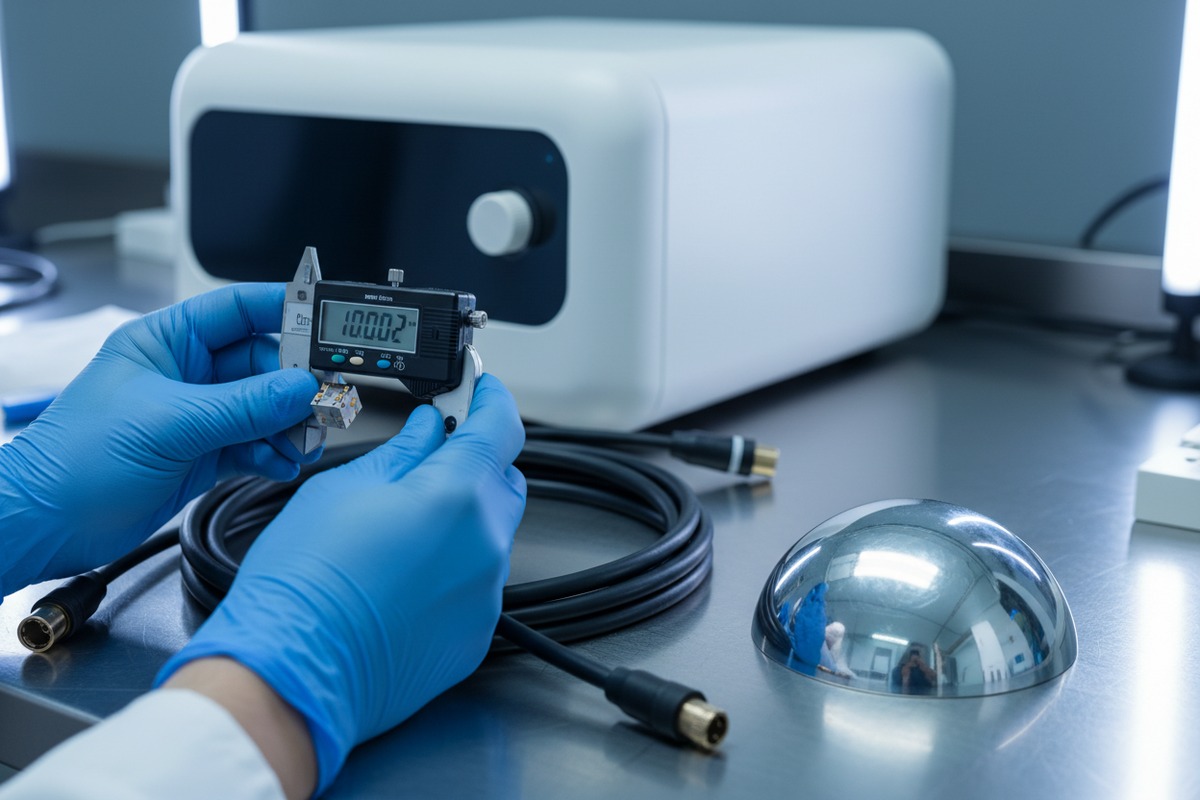
لتدقيق جودة المكونات الواردة، والتحقق من شهادات الموردين، وإجراء اختبارات تكوين المواد، وقياس الأبعاد الحرجة مقابل المواصفات، وإجراء اختبارات كهربائية وصوتية للعينة. ركز على الكابلات عالية الجهد، والأقطاب الكهربائية، والعواكس، والمصفوفات الكهرضغطية، ومواد الأغشية - فهذه المكونات تحدد عمر الجهاز وفعالية العلاج.
لماذا جودة المكونات أهم من السعر
تعتمد آلية توليد الموجات الصدمية على تفاعلات دقيقة بين الأجزاء الكهربائية والميكانيكية. يمكن أن يؤدي وجود عاكس بانحراف 0.5 مم عن المواصفات إلى تغيير نقطة التركيز، مما يقلل من فعالية العلاج. يمكن أن يفشل كابل عالي الجهد ذو عزل ضعيف بعد 50,000 دورة بدلاً من 500,000 المتوقعة.
عندما نقوم بتوريد المكونات، نطلب شهادات المطابقة من الموردين الفرعيين. لكن الشهادات وحدها لا تكفي. نتحقق من الادعاءات من خلال بروتوكولات الاختبار الخاصة بنا.
المكونات الحيوية التي تتطلب الفحص
| المكوّن | معلمات الفحص الرئيسية | خطر الفشل إذا تم تخطيها |
|---|---|---|
| كابلات الجهد العالي | مقاومة العزل، استمرارية الموصل، تحمل نصف قطر الانحناء | فشل كهربائي، خطر على السلامة |
| بلورات كهرضغطية | المعاوقة الكهربائية، الاستجابة الترددية، انتظام السطح | خرج طاقة غير متناسق |
| عاكسات (قطع ناقص/قطع مكافئ) | هندسة السطح، التصاق الطلاء، دقة الأبعاد | انحراف نقطة التركيز |
| أغشية | انتظام السماكة، المرونة، التوافق الكيميائي | تسرب السوائل، التلوث |
| أقطاب كهربائية | تركيبة المواد، تشطيب السطح، مسافة الفجوة | عدم اتساق الشرارة، تآكل سريع |
طرق الاختبار التي نوصي بها
بالنسبة للمكونات عالية الجهد، يكشف اختبار مقاومة العزل عند 1.5 ضعف جهد التشغيل عن النقاط الضعيفة. بالنسبة للمصفوفات الكهرضغطية، تفحص محللات المعاوقة كل عنصر بلوري على حدة. تتطلب هندسة العاكس آلات قياس الإحداثيات (CMM) 3 بدقة دون المليمتر.
نقوم أيضًا باختبار عينة عشوائية من كل دفعة واردة في ظل ظروف إجهاد متسارعة. هذا يعني تشغيل المكونات من خلال دورات حرارية واختبارات اهتزاز تحاكي سنوات من الاستخدام السريري في أيام.
التتبع يبدأ هنا
يتلقى كل مكون رقم دفعة فريدًا مرتبطًا ببيانات المورد ونتائج الاختبار وتاريخ الاستلام. إذا ظهرت مشكلة لاحقًا، فإننا نتتبعها إلى المصدر في غضون ساعات. يجب على المورد الخاص بك تقديم وثائق التتبع هذه عند الطلب.
ما هي نقاط فحص مراقبة الجودة أثناء الإنتاج التي يجب أن أطلبها لتجنب مشاكل الأداء لاحقًا؟
في أرضية الإنتاج لدينا، نوقف التجميع عند سبع نقاط تفتيش محددة. تمثل كل نقطة توقف وضع فشل محتمل يصبح إصلاحه أصعب بعشر مرات بمجرد بدء المرحلة التالية. تخطي نقاط التفتيش لتلبية المواعيد النهائية يكلف دائمًا أكثر في النهاية.
يتطلب نقاط فحص أثناء الإنتاج عند محاذاة الملف والمغناطيس والقطب الكهربائي، وتجميع نظام السوائل، والتحقق من السلامة الكهربائية، واختبار المتانة الميكانيكية، ودمج قطعة اليد، ومعايرة البرامج، والتحقق من صحة المخرجات الصوتية. تلتقط نقاط الفحص هذه أخطاء المحاذاة والتسربات والأعطال الكهربائية وعدم اتساق المخرجات قبل أن يؤدي التجميع النهائي إلى تثبيتها.
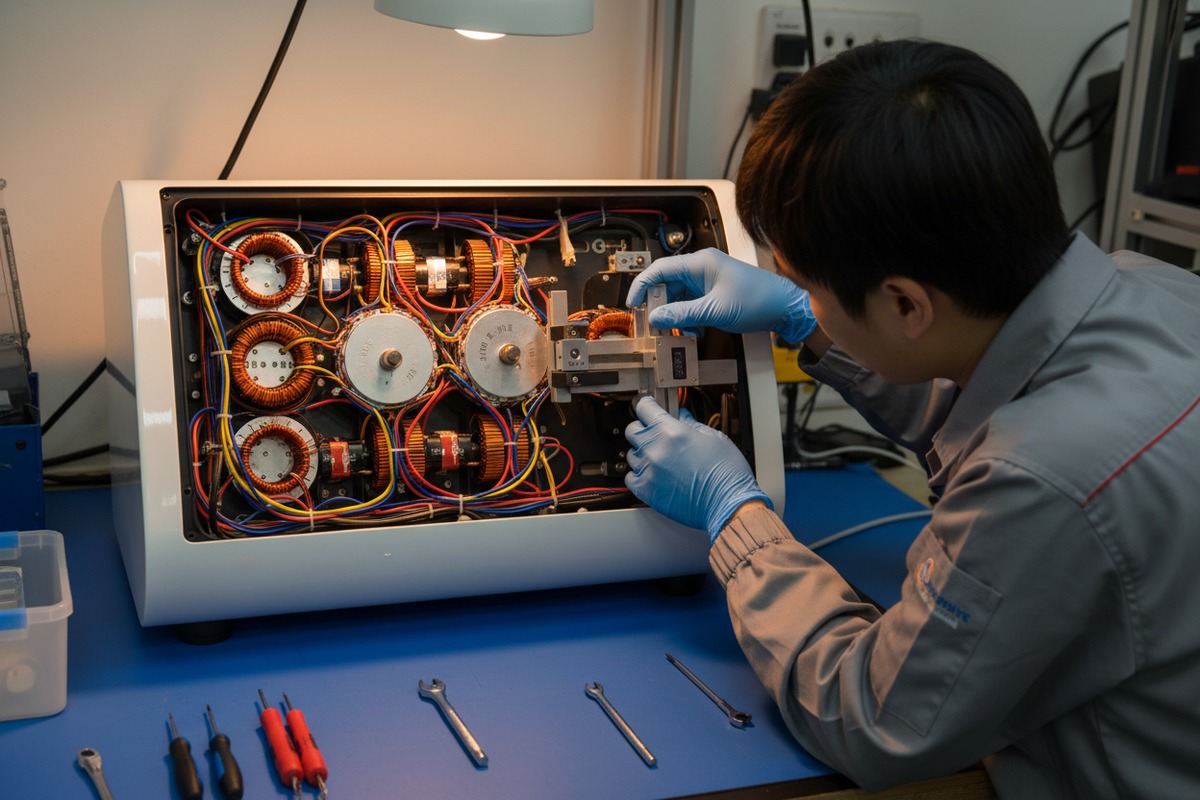
نقطة التفتيش 1: محاذاة الملف والمغناطيس والقطب الكهربائي
يعتمد توليد الموجات الصدمية الكهرومغناطيسية على التركيز الدقيق بين الملفات والمغناطيسات والأقطاب الكهربائية. يستخدم فنيونا مؤشرات قرصية وأدوات تثبيت دقيقة للتحقق من المحاذاة ضمن تفاوت 0.1 مم. يسبب عدم المحاذاة توزيعًا غير متساوٍ للطاقة وتآكلًا متسارعًا.
نقطة التفتيش 2: تجميع نظام السوائل
يعمل الماء أو المحلول الملحي كوسيط لنقل الصوت. تتسبب أي فقاعة هواء في تجويف السائل في منطقة ميتة في مجال الموجة الصدمية. نقوم باختبار ضغط كل غرفة سائل إلى 1.5 بار ونفحص بصريًا بحثًا عن فقاعات تحت ضوء الأشعة فوق البنفسجية. تخضع أختام الغشاء لاختبارات السحب للتحقق من قوة الربط.
نقطة التفتيش 3: التحقق من السلامة الكهربائية
تتطلب أنظمة الجهد العالي فحوصات سلامة صارمة. نقوم بقياس مقاومة العزل واستمرارية الأرضي وتيار التسرب في هذه المرحلة. تخضع دوائر الإغلاق في حالات الطوارئ لاختبارات وظيفية في ظل ظروف خطأ محاكاة.
| نقطة الفحص | طريقة الاختبار | معايير القبول/الرفض |
|---|---|---|
| محاذاة الملف | قياس مؤشر القرص | انحراف ≤0.1 مم |
| حجرة السائل | الحفاظ على الضغط عند 1.5 بار لمدة 10 دقائق | لا يوجد انخفاض في الضغط |
| مقاومة العزل | جهاز قياس الميغا أوم عند 500 فولت تيار مستمر | ≥100 ميغا أوم |
| استمرارية التأريض | جهاز قياس المقاومة المنخفضة | ≤0.1 أوم |
| تيار التسرب | إعداد اختبار IEC 60601 4 | ≤100 ميكرو أمبير |
نقطة الفحص 4: المتانة الميكانيكية
تشهد آلية محور قطعة اليد آلاف التعديلات على مدار عمرها التشغيلي. نقوم بتدوير المحور 5000 مرة ونتحقق من أن قوة التثبيت ودقة الزاوية تظل ضمن المواصفات. تخضع آليات التروس المتشابكة لاختبارات تحمل مماثلة.
نقطة الفحص 5: تكامل قطعة اليد
عند توصيل قطعة اليد بالوحدة الرئيسية، نتحقق من استمرارية الكابل وبروتوكولات الاتصال والقفل الميكانيكي. يؤدي الاتصال غير المحكم هنا إلى فشل متقطع يزعج الأطباء ويقوض ثقة العلامة التجارية.
نقطة التحقق 6: معايرة البرامج
تتلقى لوحة التحكم الخاصة بكل وحدة برنامجًا ثابتًا خاصًا بخصائص أجهزتها. نقوم بمعايرة خرج الطاقة، والاستجابة الترددية، ودقة العرض. يتم التحقق من إعدادات العلاج المسبقة مقابل المعلمات المتوقعة.
نقطة التحقق 7: التحقق من المخرجات الصوتية
قبل التجميع النهائي، نقيس الضغط الصوتي عند نقطة التركيز باستخدام محولات طاقة صوتية معايرة 5. يؤكد هذا أن مولد الموجات الصدمية المجمع يعمل كما هو مصمم. أي وحدة خارج نطاق تحمل الطاقة ±10% تعود إلى الخط لإجراء التعديل.
التوثيق في كل محطة
يسجل الفنيون نتائج النجاح/الفشل، والقياسات، والطوابع الزمنية في كل نقطة تحقق. تغذي هذه البيانات في نظام إدارة الجودة 6 وترافق الجهاز طوال دورة حياته.
ما هي الاختبارات الوظيفية النهائية التي يجب على المورد الخاص بي إجراؤها لضمان أن كل وحدة تلبي معايير علامتي التجارية؟
عندما يغادر جهاز منشأتنا يحمل علامتك التجارية، فإنه يحمل سمعتك. يستغرق بروتوكول الاختبار النهائي لدينا 45 دقيقة لكل وحدة لأن الاختصارات هنا تصبح شكاوى العملاء لاحقًا. يتم التحقق من كل معلمة مهمة سريريًا.
يجب على المورد الخاص بك إجراء اختبارات وظيفية نهائية بما في ذلك تسلسلات التشغيل الكاملة، والتحقق من خرج الطاقة عبر جميع الإعدادات (5-200 ملي جول)، واختبار استقرار التردد (1-16 هرتز)، ورسم خرائط المجال الصوتي، والتحقق من نظام السلامة، والاستقرار الحراري تحت التشغيل المستمر، وفحص وظائف واجهة المستخدم. يجب أن يولد كل اختبار دليلًا موثقًا يمكن تتبعه إلى الرقم التسلسلي للوحدة.

التحقق من خرج الطاقة
يعتمد الأطباء على توصيل طاقة ثابت. نختبر المخرجات عند الحد الأدنى (5 ملي جول)، والمنتصف (100 ملي جول)، والحد الأقصى (200 ملي جول) من الإعدادات. تتم مقارنة كل قياس بمعايير مرجعية معايرة. الانحراف الذي يتجاوز ±5% يؤدي إلى إعادة المعايرة أو الرفض.
اختبار استقرار التردد
تحدد بروتوكولات العلاج الترددات من 1 هرتز إلى 16 هرتز. نتحقق من أن الجهاز يحافظ على التردد المحدد ضمن ±0.5 هرتز عبر فترة اختبار مدتها 60 ثانية. يشير انحراف التردد إلى مشاكل في دائرة التحكم تزداد سوءًا بمرور الوقت.
رسم خرائط المجال الصوتي
باستخدام مصفوفة هيدروفون في خزان مياه، نرسم توزيع الضغط حول نقطة التركيز. يجب أن تتوافق منطقة التركيز مع طرف التطبيق ضمن 2 مم. يجب أن تتطابق شدة الضغط مع مواصفات التصميم لاختراق الأنسجة بفعالية.
| فئة الاختبار | التحقق من المعلمات | المعدات المستخدمة |
|---|---|---|
| خرج الطاقة | دقة 5، 100، 200 مللي جول | مقياس طاقة معايرة |
| التردد | استقرار 1، 8، 16 هرتز | راسم ذبذبات رقمي |
| دقة التركيز | موضع X، Y، Z ضمن 2 مم | مصفوفة هيدروفون |
| شدة الضغط | أقصى ضغط موجب/سالب | مسبار هيدروفوني معاير |
| الاستقرار الحراري | درجة حرارة السطح بعد 30 دقيقة تشغيل | مقياس حرارة بالأشعة تحت الحمراء |
التحقق من صحة نظام السلامة
نقوم بمحاكاة ظروف الأعطال للتحقق من أن أزرار الإيقاف الطارئ، والحماية من التيار الزائد، وقواطع الحرارة تعمل بشكل صحيح. الجهاز الذي يفشل في اختبارات السلامة لا يتم شحنه أبدًا - بدون استثناءات.
الاستقرار الحراري تحت التشغيل المستمر
قد تستمر الجلسات السريرية لمدة 20-30 دقيقة. نقوم بتشغيل الأجهزة بشكل مستمر لمدة 30 دقيقة بأقصى خرج ونراقب درجات الحرارة الداخلية والسطحية. أي وحدة تتجاوز الحدود الحرارية تخضع لمراجعة هندسية.
وظائف واجهة المستخدم
يتم التحقق يدويًا من كل مسار قائمة وزر وعنصر عرض. يجب أن تعرض شاشة LCD مقاس 8 بوصات معلمات دقيقة. يجب أن يستجيب مفتاح دواسة القدم باستمرار. يجب أن تطبق إعدادات العلاج المسبقة الإعدادات الصحيحة.
متانة الرصاص ورأس التطبيق
بالنسبة للأنظمة الهوائية، نتحقق من حالة الرصاص وأداء رأس التطبيق. تشير المواصفات إلى عمر افتراضي للرصاص يبلغ 3 ملايين صدمة. نتحقق من أن الرصاص الجديد يلبي متطلبات اتساق قوة التأثير.
حزمة الوثائق
تولد كل وحدة تقرير اختبار يتضمن الرقم التسلسلي وتاريخ الاختبار ومعرف الفني وجميع القيم المقاسة وحالة النجاح/الفشل. ترافق هذه الحزمة الجهاز وتدعم مطالبات الضمان.
كيف أفحص التغليف قبل الشحن لمنع أي ضرر تجميلي أو داخلي أثناء النقل؟
قمنا ذات مرة بشحن 50 وحدة إلى موزع في الولايات المتحدة باستخدام تغليف رغوي قياسي. وصل سبعة منها بحواف شاشة مكسورة. كانت تكلفة الشحن جزءًا صغيرًا من الخسارة - قطع الغيار، والعمالة، وتأخيرات الجمارك، وثقة العملاء المتضررة. أعادت هذه التجربة تشكيل بروتوكولات التعبئة والتغليف لدينا.
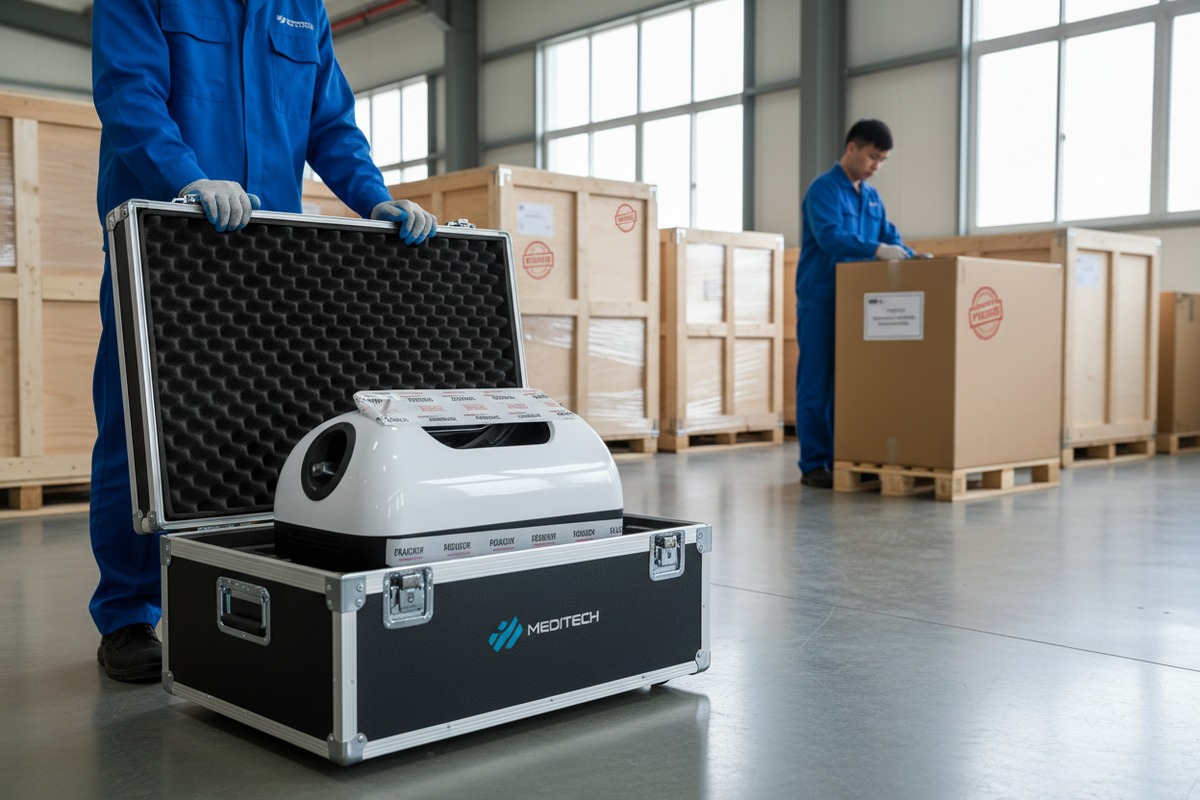
افحص التعبئة قبل الشحن عن طريق التحقق من كفاية التبطين للصدمات والاهتزازات، وحواجز الرطوبة للحماية من الرطوبة، وأماكن آمنة للقطع اليدوية والملحقات، ووضع العلامات والوثائق الصحيحة، وشهادة اختبار السقوط. يجب أن تحمي العبوة الجهاز من خلال أكثر من 20 عملية مناولة ومتغيرات مناخية أثناء النقل الدولي.
متطلبات تصميم التعبئة والتغليف
تحتوي أجهزة الموجات الصدمية على بصريات دقيقة وإلكترونيات حساسة وغرف مملوءة بالسائل. يجب أن يمتص التغليف الصدمات من السقوط حتى 76 سم (ارتفاع السقوط القياسي للشحن) والاهتزازات عبر طيف 5-200 هرتز النموذجي للنقل بالشاحنات والطائرات.
التبطين وامتصاص الصدمات
نستخدم حشوات رغوية EPE مصبوبة ومجهزة خصيصًا لكل شكل للجهاز. تتلقى المكونات الهامة تبطينًا إضافيًا موضعيًا. تستقر قطعة اليد في حجرة مخصصة لمنع الاتصال بالوحدة الرئيسية.
حماية من الرطوبة
يمكن أن تصل حاويات الشحن البحري إلى رطوبة 90%. نقوم بإغلاق الأجهزة في أكياس حاجز الرطوبة 7 مع عبوات مجففة. مؤشرات الرطوبة داخل الحقيبة تكشف ما إذا كان التعرض للرطوبة قد حدث أثناء النقل.
| عنصر التعبئة والتغليف | المواصفات | طريقة التحقق |
|---|---|---|
| الكرتون الخارجي | مضلع مزدوج الجدار، ECT 48 | قياس بصري + قياس بالقدم |
| توسيد رغوي | كثافة 45 كجم/م³ EPE، بحد أدنى 50 مم | اختبار الكثافة + فحص السماكة |
| حاجز الرطوبة | رقائق ألمنيوم مغلفة بسماكة 4 ميل | الفحص البصري |
| مجفف | 100 جرام جل سيليكا لكل قدم مكعب | التحقق من الوزن |
| مؤشر الرطوبة | بطاقات تغيير اللون 30/40/50% | تأكيد الموضع |
أمان الملحقات
تتضمن قائمة التعبئة عادةً الوحدة الرئيسية، والقطعة اليدوية، ورؤوس العمل، والرصاص، ودواسة التبديل، وسلك الطاقة، والدليل. يشغل كل عنصر موضعًا مخصصًا. تصبح الملحقات السائبة مقذوفات أثناء المناولة وتسبب تلفًا داخليًا.
الملصقات والتوثيق
يجب أن تتضمن ملصقات الشحن الوزن والأبعاد ورموز المناولة الصحيحة (هش، هذا الجانب للأعلى، حافظ على الجفاف). تسافر الفواتير التجارية وقوائم التعبئة والمستندات التنظيمية مع الشحنة في أكياس مقاومة للماء.
شهادة اختبار السقوط والاهتزاز
نقوم بإجراء اختبار ISTA 2A 8 على تصميمات التعبئة والتغليف. تحاكي هذه البروتوكول مخاطر التوزيع من خلال عمليات إسقاط واهتزاز وضغط خاضعة للرقابة. يتم إعادة تصميم التعبئة والتغليف التي تفشل في الاختبار قبل الاستخدام الإنتاجي.
قائمة فحص ما قبل الشحن
قبل إغلاق كل كرتون، يتحقق المفتشون من:
- رقم تسلسلي للجهاز يطابق الوثائق
- جميع الملحقات موجودة حسب قائمة التعبئة
- لا توجد عيوب تجميلية مرئية
- حاجز الرطوبة مغلق بشكل صحيح
- مؤشر الرطوبة يظهر مستوى مقبولاً
- حشوات الفوم في الموضع الصحيح
- الكرتون الخارجي سليم ومُعلم
التوثيق الفوتوغرافي
نقوم بتصوير كل وحدة قبل التعبئة وكل كرتون مغلق. توفر هذه الصور دليلاً على الحالة عند الشحن وتدعم مطالبات الضرر إذا نشأت مشاكل.
الخاتمة
يساعد فحص آلات العلاج بالموجات الصدمية في مراحل الاستلام، وأثناء الإنتاج، والاختبار النهائي، والتعبئة على اكتشاف العيوب قبل أن تصبح مشكلتك. اطلب أدلة موثقة عند كل نقطة فحص. علامتك التجارية تعتمد على ذلك.
الحواشي
1. يقدم معلومات حول أهمية وأنواع شهادات الموردين في إدارة الجودة. ︎
2. يشرح العلم والاكتشاف والتطبيقات للمواد الكهروإجهادية. ︎
3. يصف وظيفة ومكونات وتطبيق CMM في القياس الدقيق. ︎
4. يفصل المعيار الدولي لسلامة المعدات الكهربائية الطبية. ︎
5. يقدم معلومات حول الهيدروفونات واستخدامها في القياسات الصوتية والمعايرة. ︎
6. تم استبداله بالصفحة الرسمية لمنظمة ISO لـ ISO 9001، والتي تحدد أنظمة إدارة الجودة. ︎
7. يصف الغرض وأنواع تغليف الحاجز الرطوبي للسلع الحساسة. ︎
8. يشرح معيار ISTA 2A للمنتجات المعبأة التي تزن 150 رطلاً (68 كجم) أو أقل. ︎

 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
