
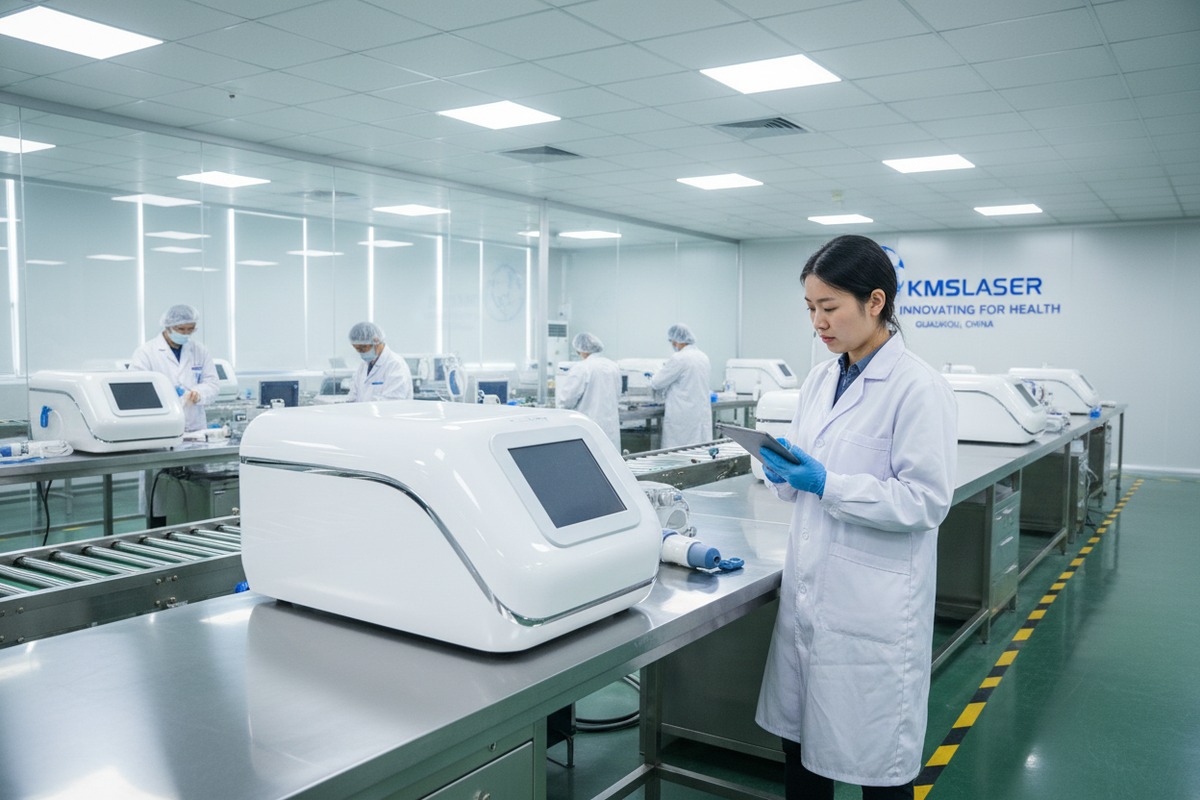
Cada año, nuestro equipo de calidad rechaza aproximadamente el 8% de los componentes entrantes antes de que lleguen a nuestra línea de montaje. certificaciones de proveedores 1. ¿Por qué? Porque un solo condensador defectuoso o un reflector desalineado puede convertir su dispositivo de marca en una pesadilla de garantía. El dolor es real: sus clientes se quejan, su reputación sufre y los márgenes se evaporan.
Debe inspeccionar cuatro etapas críticas de producción en una fábrica de máquinas de terapia de ondas de choque: verificación de componentes entrantes, puntos de control de calidad en producción, pruebas funcionales finales e inspección de embalaje antes del envío. Cada etapa se dirige a modos de falla específicos que impactan directamente la longevidad del dispositivo, la consistencia del tratamiento y la seguridad del paciente.
Permítame guiarle a través de cada etapa para que sepa exactamente qué exigir a su proveedor. Estas ideas provienen de años de perfeccionamiento de nuestros propios procesos para satisfacer las demandas de los propietarios de marcas en EE. UU. y Europa.
¿Cómo puedo auditar la calidad de los componentes entrantes para asegurar que mis máquinas de onda de choque duren años?
Nuestros ingenieros aprendieron esta lección de la manera difícil hace años. Un lote de substandard cristales piezoeléctricos 2 pasó la inspección visual pero falló las pruebas acústicas dentro de los tres meses de uso clínico. El costo de las retiradas superó los ahorros de las piezas más baratas por un factor de diez.
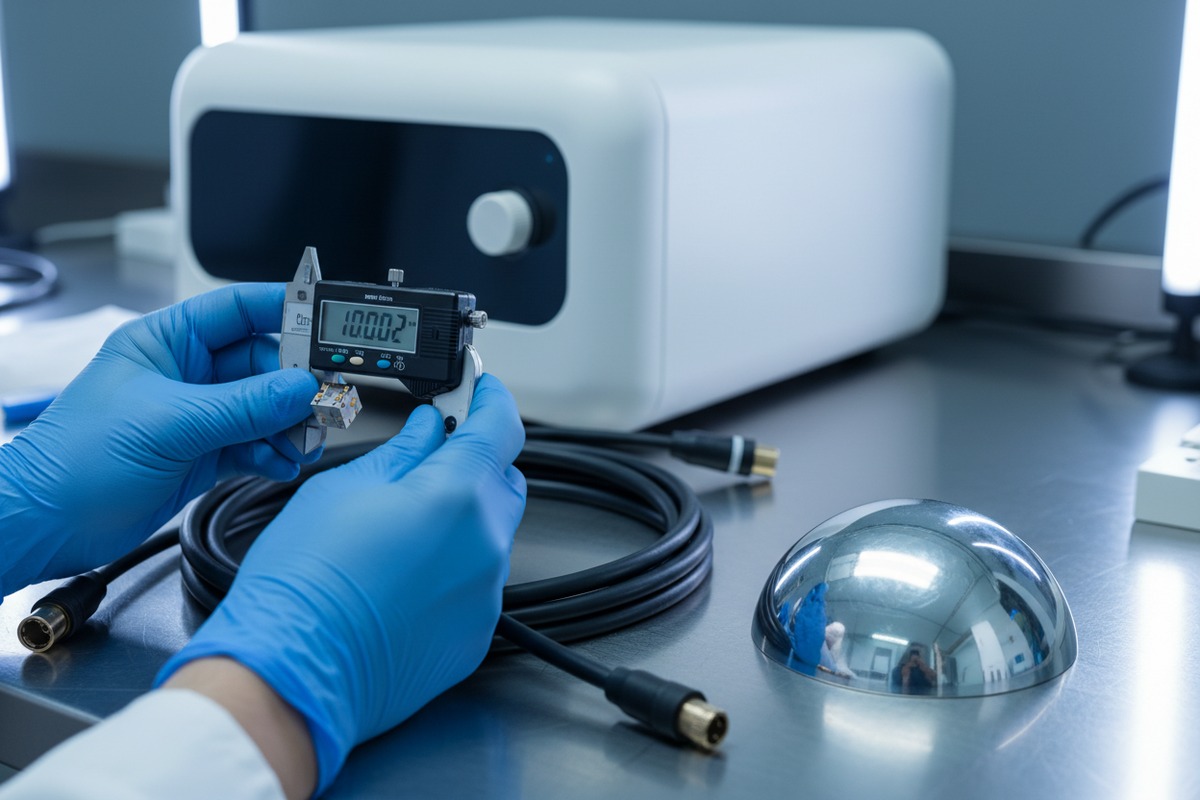
Para auditar la calidad de los componentes entrantes, verificar las certificaciones del proveedor, realizar pruebas de composición de materiales, medir las dimensiones críticas según las especificaciones y realizar pruebas eléctricas y acústicas de muestra. Enfocarse en cables de alto voltaje, electrodos, reflectores, arreglos piezoeléctricos y materiales de membrana: estos componentes determinan la vida útil del dispositivo y la eficacia del tratamiento.
Por qué la calidad de los componentes importa más que el precio
El mecanismo de generación de ondas de choque se basa en interacciones precisas entre piezas eléctricas y mecánicas. Un reflector con una desviación de 0,5 mm de la especificación puede desplazar el punto focal, reduciendo la efectividad del tratamiento. Un cable de alto voltaje con aislamiento débil puede fallar después de 50.000 ciclos en lugar de los 500.000 esperados.
Cuando obtenemos componentes, exigimos certificados de conformidad a los subproveedores. Pero los certificados por sí solos no son suficientes. Verificamos las afirmaciones a través de nuestros propios protocolos de prueba.
Componentes críticos que requieren inspección
| Componente | Parámetros clave de inspección | Riesgo de fallo si se omite |
|---|---|---|
| Cables de alto voltaje | Resistencia de aislamiento, continuidad del conductor, tolerancia del radio de curvatura | Fallo eléctrico, riesgo de seguridad |
| Cristales piezoeléctricos | Impedancia eléctrica, respuesta de frecuencia, uniformidad de la superficie | Salida de energía inconsistente |
| Reflectores (elípticos/parabólicos) | Geometría de la superficie, adhesión del recubrimiento, precisión dimensional | Desviación del punto focal |
| Membranas | Uniformidad del espesor, elasticidad, compatibilidad química | Fugas de fluidos, contaminación |
| Electrodos | Composición del material, acabado superficial, distancia del espacio | Inconsistencia de chispas, desgaste rápido |
Métodos de prueba que recomendamos
Para componentes de alto voltaje, las pruebas de resistencia de aislamiento a 1.5 veces el voltaje operativo revelan puntos débiles. Para matrices piezoeléctricas, los analizadores de impedancia verifican cada elemento de cristal individualmente. La geometría del reflector requiere máquinas de medición por coordenadas (CMM) 3 con precisión submilimétrica.
También probamos una muestra aleatoria de cada lote entrante bajo condiciones de estrés acelerado. Esto significa someter los componentes a ciclos térmicos y pruebas de vibración que simulan años de uso clínico en días.
La trazabilidad comienza aquí
Cada componente recibe un número de lote único vinculado a los datos del proveedor, los resultados de las pruebas y la fecha de recepción. Si surge un problema más adelante, lo rastreamos hasta la fuente en cuestión de horas. Su proveedor debe proporcionar esta documentación de trazabilidad a petición.
¿Qué puntos de control de calidad en producción debo exigir para evitar problemas de rendimiento más adelante?
En nuestro piso de producción, detenemos el ensamblaje en siete puntos de control definidos. Cada parada representa un modo de falla potencial que se vuelve diez veces más difícil de solucionar una vez que comienza la siguiente etapa. Omitir puntos de control para cumplir los plazos siempre cuesta más al final.
Requerir puntos de control en producción en la alineación de bobina-imán-electrodo, ensamblaje del sistema de fluidos, verificación de seguridad eléctrica, prueba de durabilidad mecánica, integración de la pieza de mano, calibración del software y validación de la salida acústica. Estos puntos de control detectan errores de alineación, fugas, fallas eléctricas e inconsistencias en la salida antes de que el ensamblaje final los bloquee.
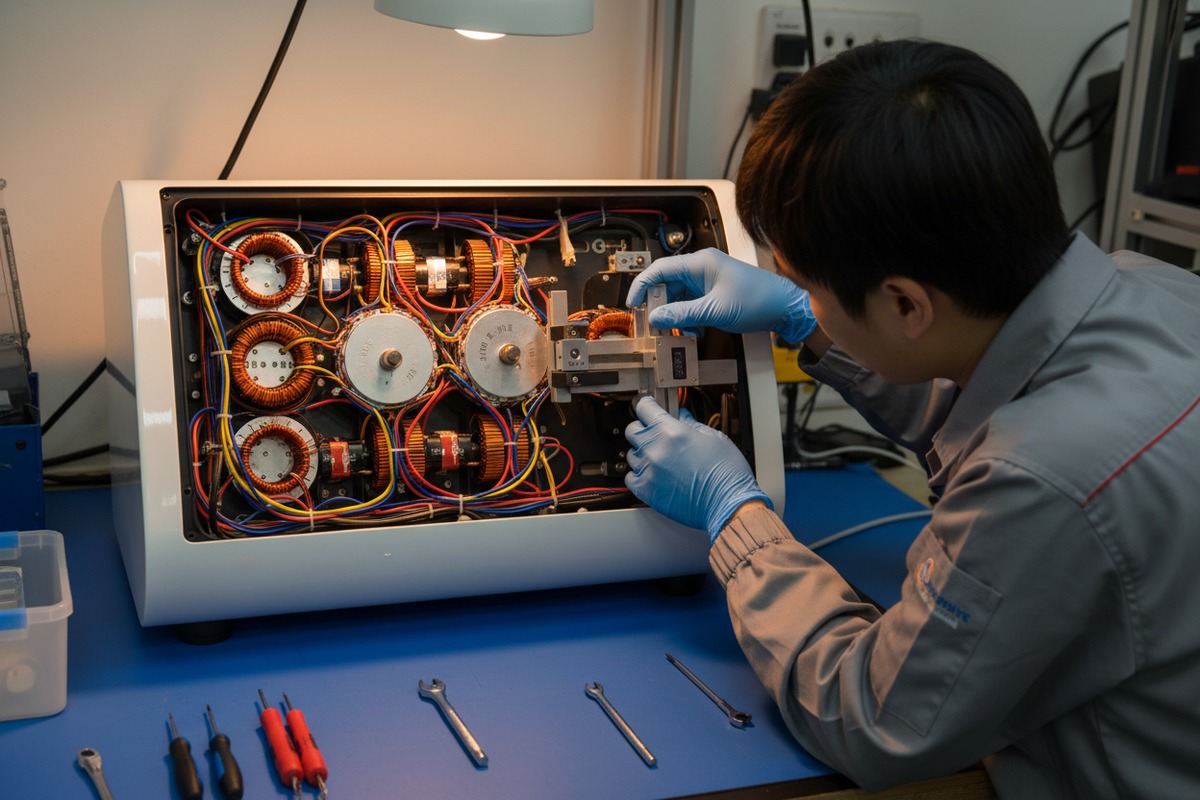
Punto de control 1: Alineación Bobina-Imán-Electrodo
La generación de ondas de choque electromagnéticas depende de la concentricidad precisa entre las bobinas, los imanes y los electrodos. Nuestros técnicos utilizan indicadores de dial y plantillas de precisión para verificar la alineación dentro de una tolerancia de 0,1 mm. La desalineación provoca una distribución desigual de la energía y un desgaste acelerado.
Punto de control 2: Ensamblaje del sistema de fluidos
El agua o la solución salina sirven como medio de transmisión acústica. Cualquier burbuja de aire en la cavidad del fluido crea una zona muerta en el campo de ondas de choque. Probamos a presión cada cámara de fluido a 1,5 bar e inspeccionamos visualmente en busca de burbujas bajo luz UV. Las juntas de membrana se someten a pruebas de tracción para verificar la resistencia de la unión.
Punto de control 3: Verificación de seguridad eléctrica
Los sistemas de alto voltaje exigen rigurosas comprobaciones de seguridad. En esta etapa medimos la resistencia de aislamiento, la continuidad de tierra y la corriente de fuga. Los circuitos de parada de emergencia reciben pruebas funcionales en condiciones de falla simuladas.
| Punto de control | Método de prueba | Criterios de aceptación/rechazo |
|---|---|---|
| Alineación de la bobina | Medición con indicador de dial | ≤0.1mm deviation |
| Fluid chamber | Pressure hold at 1.5 bar for 10 min | Sin caída de presión |
| Insulation resistance | Megohmmeter at 500V DC | ≥100 MΩ |
| Ground continuity | Low-resistance ohmmeter | ≤0.1 Ω |
| Leakage current | IEC 60601 test setup 4 | ≤100 µA |
Checkpoint 4: Mechanical Durability
The handpiece pivot mechanism sees thousands of adjustments over its service life. We cycle the pivot 5,000 times and verify that engagement force and angle accuracy remain within spec. Spline mechanisms undergo similar endurance testing.
Checkpoint 5: Handpiece Integration
When the handpiece connects to the main unit, we verify cable continuity, communication protocols, and mechanical locking. A loose connection here causes intermittent failures that frustrate clinicians and erode brand trust.
Punto de control 6: Calibración de software
La placa de control de cada unidad recibe firmware específico para sus características de hardware. Calibramos la salida de energía, la respuesta de frecuencia y la precisión de la pantalla. Los ajustes preestablecidos de tratamiento se verifican con los parámetros esperados.
Punto de control 7: Validación de salida acústica
Antes del ensamblaje final, medimos la presión acústica en el punto focal utilizando hidrófonos calibrados 5. Esto confirma que el generador de ondas de choque ensamblado funciona según lo diseñado. Cualquier unidad fuera de la tolerancia de energía de ±10% regresa a la línea para su ajuste.
Documentación en cada parada
Los técnicos registran los resultados de aprobación/fallo, las mediciones y las marcas de tiempo en cada punto de control. Estos datos se integran en nuestro sistema de gestión de calidad 6 y acompañan al dispositivo durante todo su ciclo de vida.
¿Qué pruebas funcionales finales debe realizar mi proveedor para garantizar que cada unidad cumple con los estándares de mi marca?
Cuando un dispositivo sale de nuestras instalaciones luciendo su marca, lleva su reputación. Nuestro protocolo de pruebas finales dura 45 minutos por unidad porque los atajos aquí se convierten en quejas de los clientes más adelante. Se verifica cada parámetro que es clínicamente importante.
Su proveedor debe realizar pruebas funcionales finales que incluyan secuencias completas de encendido, verificación de la salida de energía en todos los ajustes (5–200 mJ), pruebas de estabilidad de frecuencia (1–16 Hz), mapeo del campo acústico, validación del sistema de seguridad, estabilidad térmica bajo operación continua y comprobaciones de funcionalidad de la interfaz de usuario. Cada prueba debe generar evidencia documentada y rastreable al número de serie de la unidad.

Verificación de la salida de energía
Los médicos dependen de una entrega de energía constante. Probamos la salida en los ajustes mínimo (5 mJ), intermedio (100 mJ) y máximo (200 mJ). Cada medición se compara con estándares de referencia calibrados. Una desviación superior a ±5% activa la recalibración o el rechazo.
Pruebas de estabilidad de frecuencia
Los protocolos de tratamiento especifican frecuencias de 1 Hz a 16 Hz. Verificamos que el dispositivo mantenga la frecuencia seleccionada dentro de ±0.5 Hz en una prueba de 60 segundos. La deriva de frecuencia indica problemas en el circuito de control que empeoran con el tiempo.
Mapeo del Campo Acústico
Usando un arreglo de hidrófonos en un tanque de agua, mapeamos la distribución de presión alrededor del punto focal. La zona focal debe alinearse con la punta del aplicador dentro de 2 mm. La intensidad de la presión debe coincidir con las especificaciones de diseño para una penetración efectiva del tejido.
| Categoría de prueba | Parámetros verificados | Equipo Utilizado |
|---|---|---|
| Salida de energía | Precisión de 5, 100, 200 mJ | Medidor de energía calibrado |
| Frecuencia | Estabilidad de 1, 8, 16 Hz | Osciloscopio digital |
| Precisión focal | Posición X, Y, Z dentro de 2 mm | Arreglo de hidrófonos |
| Intensidad de presión | Presión positiva/negativa pico | Hidrófono calibrado |
| Estabilidad térmica | Temperatura superficial después de 30 minutos de operación | Termómetro IR |
Validación del Sistema de Seguridad
Simulamos condiciones de falla para verificar que las paradas de emergencia, la protección contra sobrecorriente y los cortes térmicos se activen correctamente. Un dispositivo que falla las pruebas de seguridad nunca se envía, sin excepciones.
Estabilidad Térmica Bajo Operación Continua
Las sesiones clínicas pueden durar de 20 a 30 minutos. Hacemos funcionar los dispositivos continuamente durante 30 minutos a máxima potencia y monitorizamos las temperaturas internas y de superficie. Cualquier unidad que supere los límites térmicos se somete a una revisión de ingeniería.
Funcionalidad de la interfaz de usuario
Cada ruta de menú, botón y elemento de visualización recibe verificación manual. La pantalla LCD de 8 pulgadas debe mostrar parámetros precisos. El interruptor del pedal debe responder de manera consistente. Los ajustes preestablecidos de tratamiento deben aplicar la configuración correcta.
Durabilidad de la bala y el cabezal aplicador
Para los sistemas neumáticos, verificamos el estado de la bala y el rendimiento del cabezal aplicador. Las especificaciones indican una vida útil de la bala de 3 millones de impactos. Verificamos que las balas nuevas cumplan con los requisitos de consistencia de la fuerza de impacto.
Paquete de documentación
Cada unidad genera un informe de prueba que incluye el número de serie, la fecha de prueba, la identificación del técnico, todos los valores medidos y el estado de aprobación/fallo. Este paquete acompaña al dispositivo y respalda las reclamaciones de garantía.
¿Cómo inspecciono el embalaje previo al envío para prevenir cualquier daño cosmético o interno durante el tránsito?
Una vez enviamos 50 unidades a un distribuidor de EE. UU. utilizando embalaje de espuma estándar. Siete llegaron con biseles de pantalla agrietados. El costo de envío fue una fracción de la pérdida: piezas de repuesto, mano de obra, retrasos en aduanas y confianza dañada del cliente. Esa experiencia remodeló nuestros protocolos de embalaje.
Inspeccione el embalaje previo al envío verificando la idoneidad del acolchado para impactos y vibraciones, las barreras de humedad para la protección contra la humedad, los compartimentos seguros para la pieza de mano y los accesorios, el etiquetado y la documentación correctos, y la certificación de prueba de caída. El embalaje debe proteger el dispositivo a través de más de 20 transferencias de manipulación y variaciones climáticas durante el tránsito internacional.
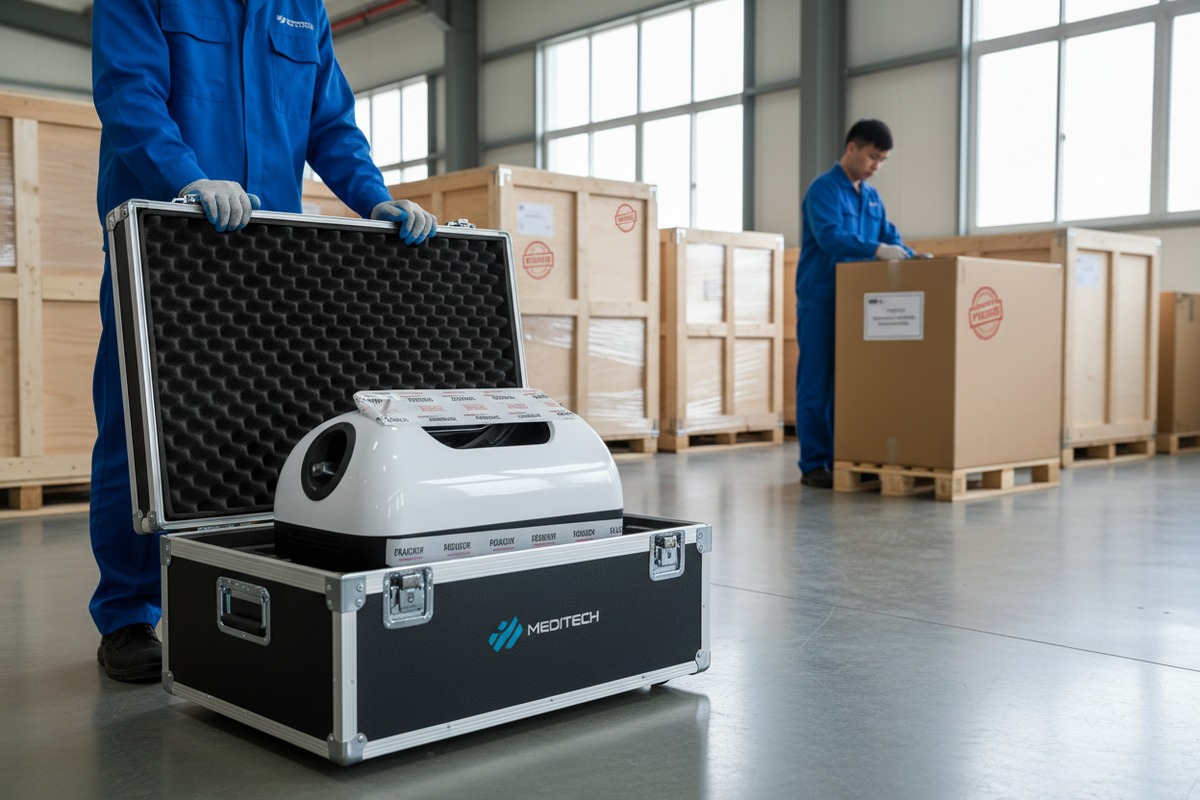
Requisitos de diseño del embalaje
Los dispositivos de ondas de choque contienen óptica de precisión, electrónica sensible y cámaras llenas de líquido. El embalaje debe absorber impactos de caídas de hasta 76 cm (altura estándar de caída de envío) y vibraciones en el espectro de 5 a 200 Hz típico del transporte por camión y avión.
Amortiguación y absorción de impactos
Utilizamos insertos de espuma EPE moldeada ajustados a medida a cada perfil de dispositivo. Los componentes críticos reciben amortiguación localizada adicional. La pieza de mano se coloca en un compartimento dedicado para evitar el contacto con la unidad principal.
Protección contra la humedad
Los contenedores de carga marítima pueden alcanzar una humedad de 90%. Sellamos los dispositivos en bolsas con barrera de humedad 7 con paquetes desecantes. Los indicadores de humedad dentro de la bolsa revelan si se produjo exposición a la humedad durante el tránsito.
| Elemento de embalaje | Especificación | Método de verificación |
|---|---|---|
| Cartón exterior | Corrugado de doble pared, ECT 48 | Medición visual + calibrador |
| Amortiguación de espuma | EPE de densidad 45 kg/m³, mínimo 50 mm | Prueba de densidad + verificación de espesor |
| Barrera contra la humedad | Laminado de papel de aluminio de 4 mil | Inspección visual |
| Desecante | Gel de sílice de 100 g por pie cúbico | Verificación de peso |
| Indicador de humedad | Tarjetas de cambio de color 30/40/50% | Confirmación de colocación |
Seguridad de accesorios
La lista de empaque típicamente incluye la unidad principal, la pieza de mano, las puntas de trabajo, las balas, el pedal, el cable de alimentación y el manual. Cada artículo ocupa una posición designada. Los accesorios sueltos se convierten en proyectiles durante la manipulación y causan daños internos.
Etiquetado y Documentación
Las etiquetas de envío deben incluir el peso, las dimensiones y los símbolos de manipulación correctos (frágil, este lado hacia arriba, mantener seco). Las facturas comerciales, las listas de empaque y los documentos reglamentarios viajan con el envío en bolsas impermeables.
Certificación de pruebas de caída y vibración
Realizamos pruebas ISTA 2A 8 en los diseños de embalaje. Este protocolo simula los peligros de distribución a través de caídas, vibraciones y compresión controladas. Los embalajes que fallan las pruebas se rediseñan antes de su uso en producción.
Lista de verificación de inspección previa al envío
Antes de sellar cada caja, los inspectores verifican:
- El número de serie del dispositivo coincide con la documentación
- Todos los accesorios presentes según la lista de empaque
- No hay defectos cosméticos visibles
- Barrera de humedad sellada correctamente
- Indicador de humedad que muestra un nivel aceptable
- Inserciones de espuma correctamente posicionadas
- Caja exterior intacta y etiquetada
Documentación fotográfica
Fotografíamos cada unidad antes del embalaje y cada caja sellada. Estas imágenes proporcionan evidencia del estado en el momento del envío y respaldan las reclamaciones por daños si surgen problemas.
Conclusión
Inspeccionar las máquinas de terapia de ondas de choque en las etapas de recepción, en producción, prueba final y empaque detecta defectos antes de que se conviertan en su problema. Exija evidencia documentada en cada punto de control. Su marca depende de ello.
Notas al pie
1. Proporciona información sobre la importancia y los tipos de certificaciones de proveedores en la gestión de la calidad. ↩︎
2. Explica la ciencia, el descubrimiento y las aplicaciones de los materiales piezoeléctricos. ↩︎
3. Describe la función, los componentes y la aplicación de la CMM en la medición de precisión. ↩︎
4. Detalla la norma internacional de seguridad de equipos eléctricos médicos. ↩︎
5. Proporciona información sobre hidrófonos y su uso en mediciones y calibración acústicas. ↩︎
6. Reemplazado con la página oficial de ISO para ISO 9001, que define los sistemas de gestión de la calidad. ↩︎
7. Describe el propósito y los tipos de embalaje con barrera de humedad para productos sensibles. ↩︎
8. Explica la norma ISTA 2A para productos empaquetados que pesan 150 lb (68 kg) o menos. ↩︎

 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
