
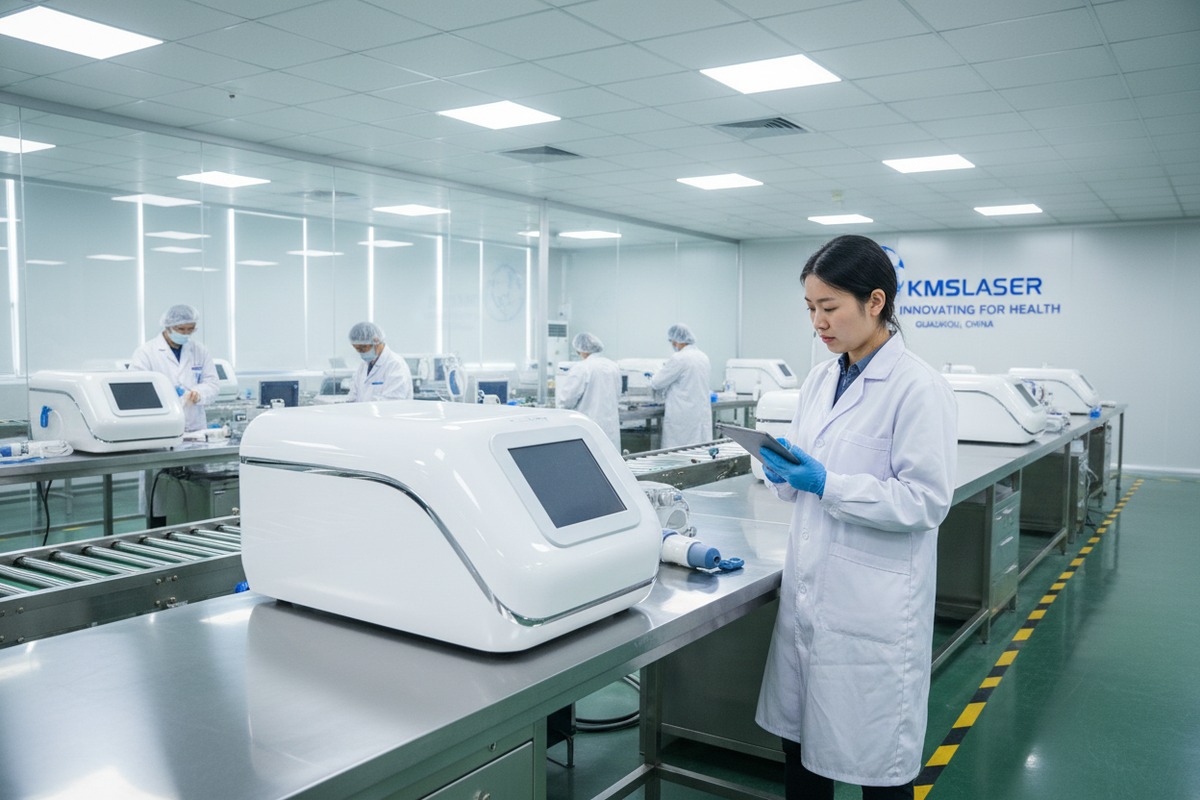
Chaque année, notre équipe qualité rejette environ 8% de composants entrants avant même qu'ils n'atteignent notre chaîne d'assemblage certifications des fournisseurs 1. Pourquoi ? Parce qu'un seul condensateur défectueux ou un réflecteur mal aligné peut transformer votre appareil de marque en un cauchemar de garantie. La douleur est réelle : vos clients se plaignent, votre réputation en souffre et vos marges s'évaporent.
Vous devriez inspecter quatre étapes de production critiques dans une usine de machines de traitement par ondes de choc : la vérification des composants entrants, les points de contrôle qualité en cours de production, les tests fonctionnels finaux et l'inspection de l'emballage avant expédition. Chaque étape cible des modes de défaillance spécifiques qui ont un impact direct sur la longévité de l'appareil, la cohérence du traitement et la sécurité du patient.
Laissez-moi vous guider à travers chaque étape afin que vous sachiez exactement ce qu'il faut exiger de votre fournisseur. Ces informations proviennent de nos années d'affinage de nos propres processus pour répondre aux exigences des propriétaires de marques aux États-Unis et en Europe.
Comment puis-je auditer la qualité des composants entrants pour m'assurer que mes machines à ondes de choc durent des années ?
Nos ingénieurs ont appris cette leçon à leurs dépens il y a des années. Un lot de composants de qualité inférieure des cristaux piézoélectriques 2 a passé l'inspection visuelle mais a échoué aux tests acoustiques dans les trois mois suivant l'utilisation clinique. Le coût des rappels a dépassé les économies réalisées sur les pièces moins chères par un facteur de dix.
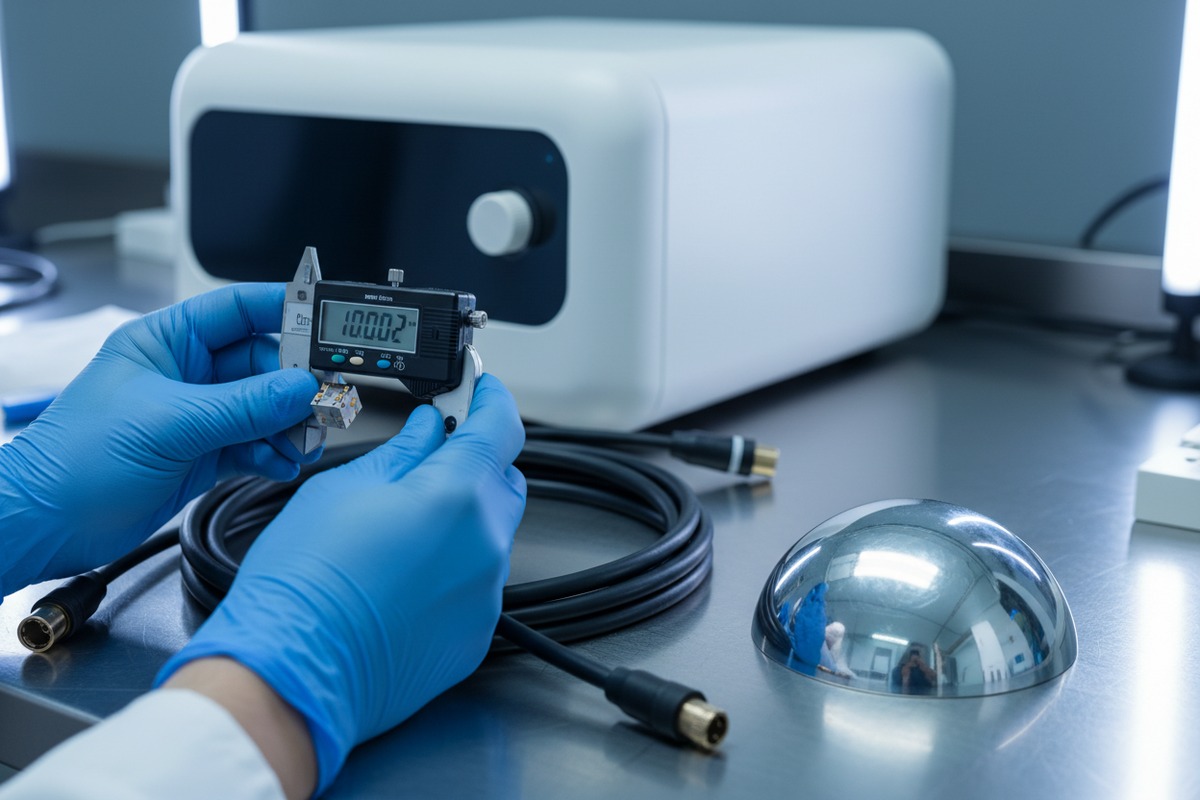
Pour auditer la qualité des composants entrants, vérifier les certifications des fournisseurs, effectuer des tests de composition des matériaux, mesurer les dimensions critiques par rapport aux spécifications et réaliser des tests électriques et acoustiques sur des échantillons. Concentrez-vous sur les câbles haute tension, les électrodes, les réflecteurs, les réseaux piézoélectriques et les matériaux de membrane — ces composants déterminent la durée de vie de l'appareil et l'efficacité du traitement.
Pourquoi la qualité des composants est plus importante que le prix
Le mécanisme de génération d'ondes de choc repose sur des interactions précises entre les pièces électriques et mécaniques. Un réflecteur avec une déviation de 0,5 mm par rapport aux spécifications peut déplacer le point focal, réduisant l'efficacité du traitement. Un câble haute tension avec une isolation faible peut tomber en panne après 50 000 cycles au lieu des 500 000 attendus.
Lorsque nous nous approvisionnons en composants, nous exigeons des certificats de conformité des sous-traitants. Mais les certificats seuls ne suffisent pas. Nous vérifions les affirmations par nos propres protocoles de test.
Composants critiques nécessitant une inspection
| Composant | Paramètres d'inspection clés | Risque de défaillance en cas d'omission |
|---|---|---|
| Câbles haute tension | Résistance d'isolement, continuité du conducteur, tolérance du rayon de courbure | Défaillance électrique, risque pour la sécurité |
| Cristaux piézoélectriques | Impédance électrique, réponse en fréquence, uniformité de surface | Sortie d'énergie incohérente |
| Réflecteurs (elliptiques/paraboliques) | Géométrie de surface, adhérence du revêtement, précision dimensionnelle | Déviation du point focal |
| Membranes | Uniformité d'épaisseur, élasticité, compatibilité chimique | Fuites de fluide, contamination |
| Électrodes | Composition du matériau, état de surface, distance de l'entrefer | Incohérence des étincelles, usure rapide |
Méthodes de test que nous recommandons
Pour les composants haute tension, le test de résistance d'isolement à 1,5 fois la tension de fonctionnement révèle les points faibles. Pour les réseaux piézoélectriques, les analyseurs d'impédance vérifient chaque élément cristallin individuellement. La géométrie du réflecteur nécessite des machines à mesurer tridimensionnelles (MMT) 3 avec une précision sub-millimétrique.
Nous testons également un échantillon aléatoire de chaque lot entrant dans des conditions de stress accéléré. Cela signifie soumettre les composants à des cycles thermiques et à des tests de vibration qui simulent des années d'utilisation clinique en quelques jours.
La traçabilité commence ici
Chaque composant reçoit un numéro de lot unique lié aux données du fournisseur, aux résultats des tests et à la date de réception. Si un problème survient plus tard, nous le remontons à la source en quelques heures. Votre fournisseur doit fournir cette documentation de traçabilité sur demande.
Quels points de contrôle de qualité en cours de production dois-je exiger pour éviter les problèmes de performance ultérieurs ?
Sur notre chaîne de production, nous arrêtons l'assemblage à sept points de contrôle définis. Chaque arrêt représente un mode de défaillance potentiel qui devient dix fois plus difficile à corriger une fois la prochaine étape commencée. Sauter des points de contrôle pour respecter les délais coûte toujours plus cher à la fin.
Exiger des points de contrôle en production lors de l'alignement bobine-aimant-électrode, de l'assemblage du système de fluide, de la vérification de la sécurité électrique, des tests de durabilité mécanique, de l'intégration de la pièce à main, de l'étalonnage du logiciel et de la validation de la sortie acoustique. Ces points de contrôle détectent les erreurs d'alignement, les fuites, les défauts électriques et les incohérences de sortie avant que l'assemblage final ne les verrouille.
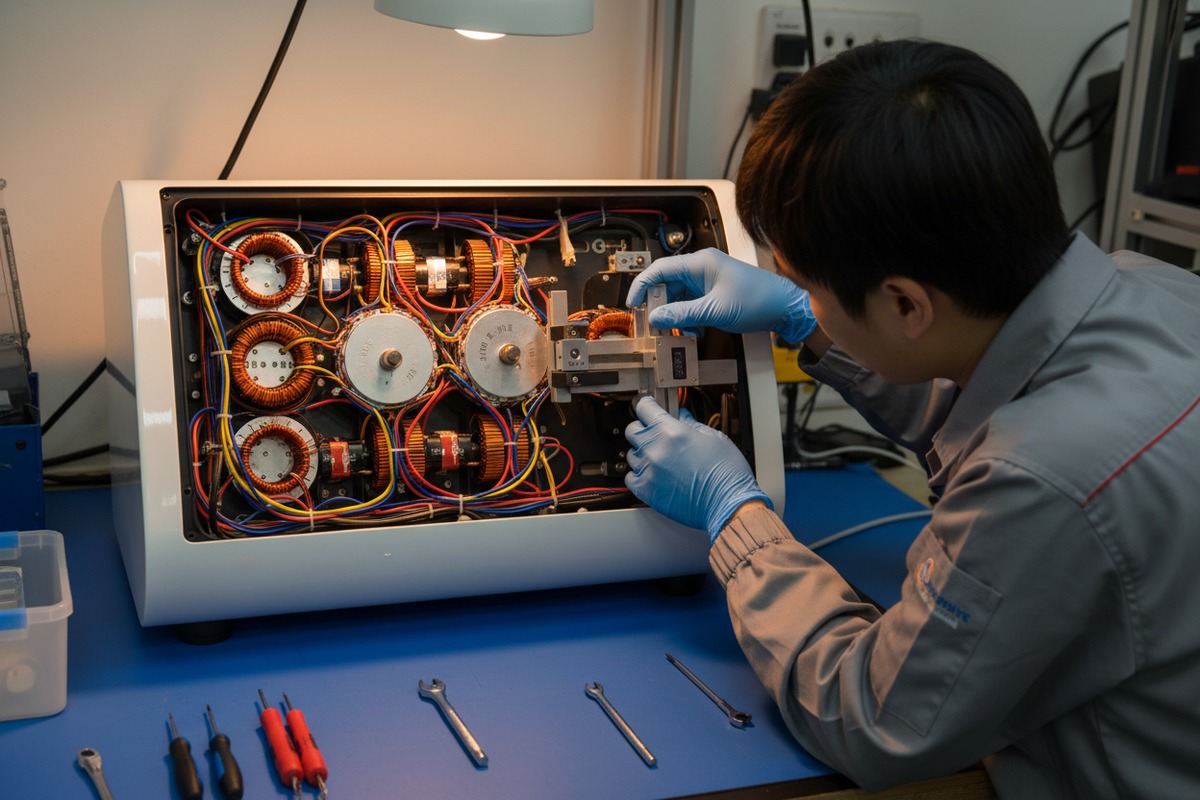
Point de contrôle 1 : Alignement bobine-aimant-électrode
La génération d'ondes de choc électromagnétiques dépend de la concentricité précise entre les bobines, les aimants et les électrodes. Nos techniciens utilisent des comparateurs à cadran et des gabarits de précision pour vérifier l'alignement dans une tolérance de 0,1 mm. Un mauvais alignement provoque une distribution d'énergie inégale et une usure accélérée.
Point de contrôle 2 : Assemblage du système fluidique
L'eau ou la solution saline sert de milieu de transmission acoustique. Toute bulle d'air dans la cavité du fluide crée une zone morte dans le champ d'ondes de choc. Nous testons sous pression chaque chambre de fluide à 1,5 bar et inspectons visuellement la présence de bulles sous lumière UV. Les joints membranaires subissent des tests de traction pour vérifier la résistance de la liaison.
Point de contrôle 3 : Vérification de la sécurité électrique
Les systèmes haute tension exigent des contrôles de sécurité rigoureux. Nous mesurons la résistance d'isolement, la continuité de la terre et le courant de fuite à ce stade. Les circuits d'arrêt d'urgence font l'objet de tests fonctionnels dans des conditions de défaut simulées.
| Point de contrôle | Burn-in Test | Critères d'acceptation/rejet |
|---|---|---|
| Alignement de la bobine | Mesure au comparateur à cadran | ≤0,1 mm de déviation |
| Chambre de fluide | Maintien de la pression à 1,5 bar pendant 10 min | Pas de chute de pression |
| Résistance d'isolement | Mégohmmètre à 500V CC | ≥100 MΩ |
| Continuité de terre | Ohmmètre basse résistance | ≤0,1 Ω |
| Courant de fuite | Configuration de test IEC 60601 4 | ≤100 µA |
Point de contrôle 4 : Durabilité mécanique
Le mécanisme de pivot de la pièce à main subit des milliers de réglages au cours de sa durée de vie. Nous faisons pivoter le pivot 5 000 fois et vérifions que la force d'engagement et la précision de l'angle restent dans les spécifications. Les mécanismes à cannelures subissent des tests d'endurance similaires.
Point de contrôle 5 : Intégration de la pièce à main
Lorsque la pièce à main se connecte à l'unité principale, nous vérifions la continuité du câble, les protocoles de communication et le verrouillage mécanique. Une connexion lâche ici provoque des défaillances intermittentes qui frustrent les cliniciens et érodent la confiance dans la marque.
Point de contrôle 6 : Étalonnage du logiciel
La carte de contrôle de chaque unité reçoit un micrologiciel spécifique à ses caractéristiques matérielles. Nous calibrons la sortie d'énergie, la réponse en fréquence et la précision de l'affichage. Les préréglages de traitement sont vérifiés par rapport aux paramètres attendus.
Point de contrôle 7 : Validation de la sortie acoustique
Avant l'assemblage final, nous mesurons la pression acoustique au point focal à l'aide de hydrophones calibrés 5. Cela confirme que le générateur d'ondes de choc assemblé fonctionne comme prévu. Toute unité dont l'énergie est hors tolérance de ±10% retourne à la chaîne pour ajustement.
Documentation à chaque étape
Les techniciens enregistrent les résultats de réussite/échec, les mesures et les horodatages à chaque point de contrôle. Ces données alimentent notre système de management de la qualité 6 et accompagnent l'appareil tout au long de son cycle de vie.
Quels tests fonctionnels finaux mon fournisseur doit-il effectuer pour garantir que chaque unité répond aux normes de ma marque ?
Lorsqu'un appareil quitte notre usine portant votre marque, il porte votre réputation. Notre protocole de test final dure 45 minutes par unité car les raccourcis ici se transforment en plaintes de clients plus tard. Chaque paramètre cliniquement important est vérifié.
Votre fournisseur doit effectuer des tests fonctionnels finaux comprenant des séquences de mise sous tension complètes, la vérification de la sortie d'énergie sur tous les réglages (5–200 mJ), des tests de stabilité de fréquence (1–16 Hz), la cartographie du champ acoustique, la validation des systèmes de sécurité, la stabilité thermique en fonctionnement continu et des vérifications de la fonctionnalité de l'interface utilisateur. Chaque test doit générer des preuves documentées traçables au numéro de série de l'unité.

Internal damage from vibration, stacking pressure, or temperature exposure can occur without visible external packaging damage, requiring thorough device inspection regardless of carton appearance.
Les cliniciens dépendent d'une délivrance d'énergie constante. Nous testons la sortie aux réglages minimum (5 mJ), intermédiaire (100 mJ) et maximum (200 mJ). Chaque mesure est comparée à des normes de référence calibrées. Un écart supérieur à ±5% déclenche un recalibrage ou un rejet.
Test de stabilité de fréquence
Les protocoles de traitement spécifient des fréquences allant de 1 Hz à 16 Hz. Nous vérifions que l'appareil maintient la fréquence sélectionnée dans une plage de ±0,5 Hz sur une course de test de 60 secondes. La dérive de fréquence indique des problèmes de circuit de contrôle qui s'aggravent avec le temps.
Cartographie du champ acoustique
En utilisant un réseau hydrophonique dans un réservoir d'eau, nous cartographions la distribution de pression autour du point focal. La zone focale doit s'aligner avec la pointe de l'applicateur à moins de 2 mm. L'intensité de la pression doit correspondre aux spécifications de conception pour une pénétration tissulaire efficace.
| Catégorie de test | Paramètres vérifiés | Équipement utilisé |
|---|---|---|
| Puissance de sortie | Précision de 5, 100, 200 mJ | Compteur d'énergie calibré |
| Fréquence | Stabilité de 1, 8, 16 Hz | Oscilloscope numérique |
| Précision de focalisation | Position X, Y, Z à moins de 2 mm | Réseau hydrophonique |
| Intensité de pression | Pression positive/négative maximale | Hydrophone calibré |
| Stabilité thermique | Température de surface après 30 min de fonctionnement | Thermomètre infrarouge |
Validation du système de sécurité
Nous simulons des conditions de défaillance pour vérifier que les arrêts d'urgence, la protection contre les surintensités et les coupures thermiques s'activent correctement. Un appareil qui échoue aux tests de sécurité n'est jamais expédié, sans exception.
Stabilité thermique en fonctionnement continu
Les séances cliniques peuvent durer 20 à 30 minutes. Nous faisons fonctionner les appareils en continu pendant 30 minutes à puissance maximale et surveillons les températures internes et de surface. Toute unité dépassant les limites thermiques fait l'objet d'une révision par l'ingénierie.
Fonctionnalité de l'interface utilisateur
Chaque chemin de menu, bouton et élément d'affichage fait l'objet d'une vérification manuelle. L'écran LCD de 8 pouces doit afficher des paramètres précis. Le commutateur de la pédale doit répondre de manière cohérente. Les préréglages de traitement doivent appliquer les bons réglages.
Durabilité des projectiles et de la tête d'applicateur
Pour les systèmes pneumatiques, nous vérifions l'état des projectiles et les performances de la tête d'applicateur. Les spécifications indiquent une durée de vie des projectiles de 3 millions de chocs. Nous vérifions que les nouveaux projectiles répondent aux exigences de cohérence de la force d'impact.
Dossier de documentation
Chaque appareil génère un rapport de test comprenant le numéro de série, la date du test, l'identifiant du technicien, toutes les valeurs mesurées et le statut de réussite/échec. Ce dossier accompagne l'appareil et prend en charge les demandes de garantie.
Comment inspecté l'emballage avant expédition pour éviter tout dommage cosmétique ou interne pendant le transport ?
Nous avons expédié 50 unités à un distributeur américain en utilisant un emballage en mousse standard. Sept sont arrivées avec des lunettes d'affichage fissurées. Le coût d'expédition représentait une fraction de la perte : pièces de rechange, main-d'œuvre, retards douaniers et confiance endommagée des clients. Cette expérience a remodelé nos protocoles d'emballage.
Inspecter l'emballage avant expédition en vérifiant l'adéquation du rembourrage pour les chocs et les vibrations, les barrières anti-humidité pour la protection contre l'humidité, les compartiments sécurisés pour la pièce à main et les accessoires, l'étiquetage et la documentation corrects, et la certification de test de chute. L'emballage doit protéger l'appareil lors de plus de 20 transferts de manipulation et des variations climatiques pendant le transit international.
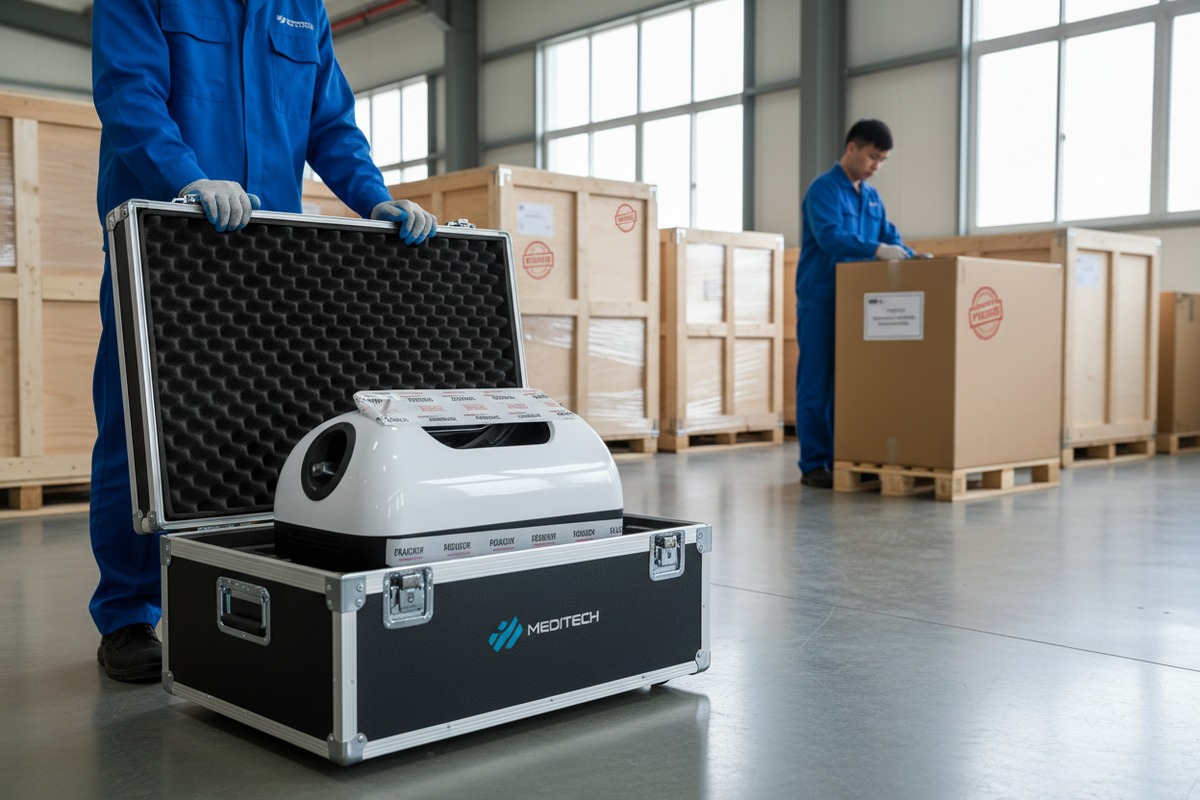
Exigences de conception de l'emballage
Les appareils à ondes de choc contiennent des optiques de précision, des composants électroniques sensibles et des chambres remplies de liquide. L'emballage doit absorber les impacts de chutes allant jusqu'à 76 cm (hauteur de chute standard pour l'expédition) et les vibrations sur le spectre de 5 à 200 Hz typique du transport par camion et par avion.
Amortissement et absorption des chocs
Nous utilisons des inserts en mousse EPE moulée, ajustés sur mesure à chaque profil d'appareil. Les composants critiques reçoivent un amortissement localisé supplémentaire. La pièce à main est placée dans un compartiment dédié pour éviter tout contact avec l'unité principale.
Protection contre l'humidité
Les conteneurs de fret maritime peuvent atteindre 90 % d'humidité. Nous scellons les appareils dans des sacs barrières contre l'humidité 7 avec des sachets déshydratants. Des indicateurs d'humidité à l'intérieur du sac révèlent si une exposition à l'humidité s'est produite pendant le transport.
| Packaging Element | Spécifications | Méthode de vérification |
|---|---|---|
| Carton extérieur | Double-wall corrugated, ECT 48 | Visual + caliper measurement |
| Rembourrage en mousse | 45 kg/m³ density EPE, 50mm minimum | Density test + thickness check |
| Barrière contre l'humidité | 4-mil aluminum foil laminate | Inspection visuelle |
| Desiccant | 100g silica gel per cubic foot | Weight verification |
| Indicateur d'humidité | 30/40/50% color-change cards | Placement confirmation |
Accessory Security
The packing list typically includes the host unit, handpiece, working heads, bullets, pedal switch, power cord, and manual. Each item occupies a designated position. Loose accessories become projectiles during handling and cause internal damage.
Labeling and Documentation
Shipping labels must include correct weight, dimensions, and handling symbols (fragile, this side up, keep dry). Commercial invoices, packing lists, and regulatory documents travel with the shipment in waterproof pouches.
Drop and Vibration Testing Certification
We perform Tests ISTA 2A 8 sur les conceptions d'emballage. Ce protocole simule les dangers de la distribution par des chutes, des vibrations et des compressions contrôlées. Les emballages qui échouent aux tests sont redessinés avant leur utilisation en production.
Liste de contrôle d'inspection avant expédition
Avant de sceller chaque carton, les inspecteurs vérifient :
- Le numéro de série de l'appareil correspond à la documentation
- Tous les accessoires présents selon la liste d'emballage
- Aucun défaut cosmétique visible
- La barrière anti-humidité scellée correctement
- L'indicateur d'humidité montrant un niveau acceptable
- Les inserts en mousse correctement positionnés
- Le carton extérieur intact et étiqueté
Documentation photographique
Nous photographions chaque unité avant l'emballage et chaque carton scellé. Ces images fournissent des preuves de l'état à l'expédition et soutiennent les réclamations pour dommages si des problèmes surviennent.
Conclusion
L'inspection des machines de thérapie par ondes de choc aux stades de réception, en cours de production, de test final et d'emballage permet de détecter les défauts avant qu'ils ne deviennent votre problème. Exigez des preuves documentées à chaque point de contrôle. Votre marque en dépend.
Notes de bas de page
1. Fournit des informations sur l'importance et les types de certifications de fournisseurs dans la gestion de la qualité. ︎
2. Explique la science, la découverte et les applications des matériaux piézoélectriques. ︎
3. Décrit la fonction, les composants et l'application des MMT dans la mesure de précision. ︎
4. Détaille la norme internationale pour la sécurité des équipements électriques médicaux. ︎
5. Fournit des informations sur les hydrophones et leur utilisation dans les mesures acoustiques et l'étalonnage. ︎
6. Remplacé par la page officielle de l'ISO pour l'ISO 9001, qui définit les systèmes de management de la qualité. ︎
7. Décrit le but et les types d'emballages barrières à l'humidité pour les marchandises sensibles. ︎
8. Explique la norme ISTA 2A pour les produits emballés pesant 150 lb (68 kg) ou moins. ︎

 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
