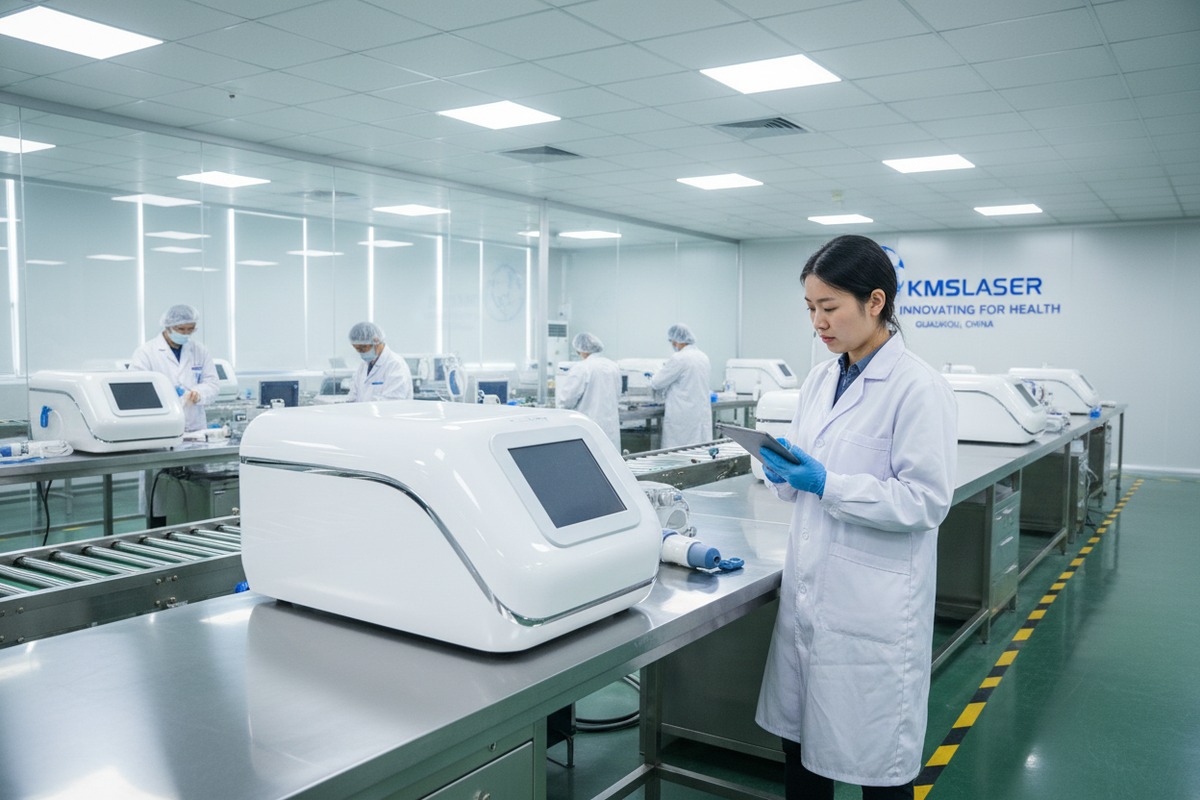
Every year, our quality team rejects roughly 8% of incoming components before they ever reach our assembly line supplier certifications 1. Why? Because a single faulty capacitor or misaligned reflector can turn your branded device into a warranty nightmare. The pain is real—your customers complain, your reputation suffers, and margins evaporate.
Вам следует проверить четыре критически важных этапа производства на заводе аппаратов ударно-волновой терапии: входной контроль комплектующих, контрольные точки качества в процессе производства, финальное функциональное тестирование и инспекция упаковки перед отправкой. Каждый этап нацелен на конкретные виды отказов, которые напрямую влияют на долговечность устройства, стабильность лечения и безопасность пациента.
Let me walk you through each stage so you know exactly what to require from your supplier. These insights come from years of refining our own processes to meet the demands of brand owners in the US and Europe.
Как я могу проверить качество поступающих компонентов, чтобы мои шоквейв-машины служили годами?
Our engineers learned this lesson the hard way years ago. A batch of substandard piezoelectric crystals 2 passed visual inspection but failed acoustic testing within three months of clinical use. The cost of recalls exceeded the savings from cheaper parts by a factor of ten.
Для аудита качества поступающих компонентов проверяйте сертификаты поставщиков, проводите тестирование состава материалов, измеряйте критические размеры в соответствии со спецификациями и выполняйте выборочные электрические и акустические испытания. Сосредоточьтесь на высоковольтных кабелях, электродах, отражателях, пьезоэлектрических решетках и мембранных материалах — эти компоненты определяют срок службы устройства и эффективность лечения.
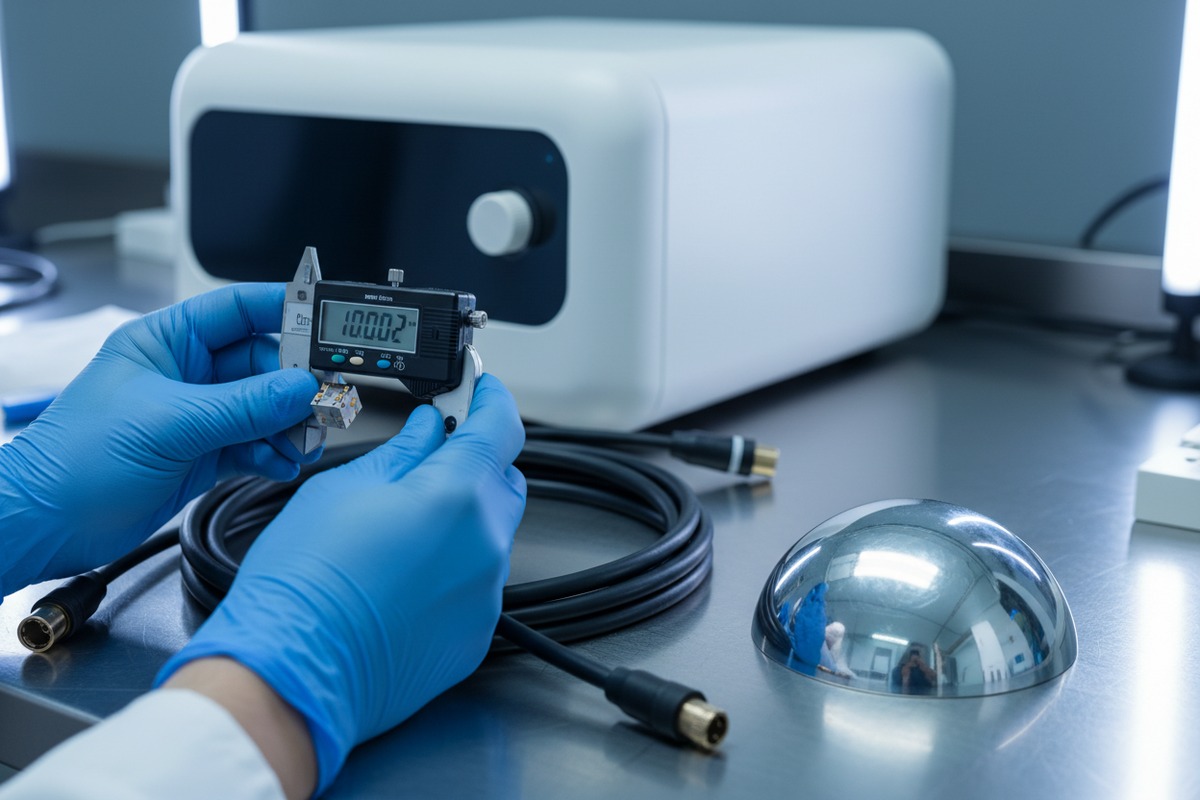
Why Component Quality Matters More Than Price
The shockwave generation mechanism relies on precise interactions between electrical and mechanical parts. A reflector with a 0.5mm deviation from spec can shift the focal point, reducing treatment effectiveness. A high-voltage cable with weak insulation can fail after 50,000 cycles instead of the expected 500,000.
When we source components, we require certificates of conformance from sub-suppliers. But certificates alone are not enough. We verify claims through our own testing protocols.
Critical Components Requiring Inspection
| Компонент | Key Inspection Parameters | Failure Risk if Skipped |
|---|---|---|
| High-voltage cables | Insulation resistance, conductor continuity, bend radius tolerance | Electrical failure, safety hazard |
| Пьезоэлектрические кристаллы | Электрический импеданс, частотная характеристика, однородность поверхности | Нестабильный выход энергии |
| Отражатели (эллиптические/параболические) | Геометрия поверхности, адгезия покрытия, точность размеров | Отклонение фокусной точки |
| Мембраны | Однородность толщины, эластичность, химическая совместимость | Утечки жидкости, загрязнение |
| Электроды | Состав материала, чистота поверхности, расстояние между зазорами | Нестабильность искры, быстрый износ |
Рекомендуемые методы тестирования
Для высоковольтных компонентов тестирование сопротивления изоляции при 1,5-кратном рабочем напряжении выявляет слабые места. Для пьезоэлектрических массивов анализаторы импеданса проверяют каждый кристаллический элемент по отдельности. Геометрия отражателя требует координатно-измерительных машин (КИМ) 3 с точностью до миллиметра.
Мы также тестируем случайную выборку из каждой входящей партии в условиях ускоренного стресса. Это означает, что компоненты проходят испытания на термическое циклирование и вибрацию, которые имитируют годы клинического использования за дни.
Прослеживаемость начинается здесь
Каждому компоненту присваивается уникальный номер партии, связанный с данными поставщика, результатами испытаний и датой получения. Если позже возникнет проблема, мы проследим ее до источника в течение нескольких часов. Ваш поставщик должен предоставить эту документацию по прослеживаемости по запросу.
Какие контрольные точки контроля качества в процессе производства мне следует требовать, чтобы избежать проблем с производительностью в дальнейшем?
На нашем производственном участке мы останавливаем сборку на семи определенных контрольных точках. Каждая остановка представляет собой потенциальный режим отказа, который становится в десять раз сложнее устранить после начала следующего этапа. Пропуск контрольных точек для соблюдения сроков всегда обходится дороже в конечном итоге.
Требуются производственные контрольные точки на этапах выравнивания катушки-магнита-электрода, сборки гидравлической системы, проверки электробезопасности, испытаний на механическую прочность, интеграции наконечника, калибровки программного обеспечения и проверки акустической мощности. Эти контрольные точки выявляют ошибки выравнивания, утечки, электрические неисправности и несоответствия выходных параметров до того, как окончательная сборка зафиксирует их.
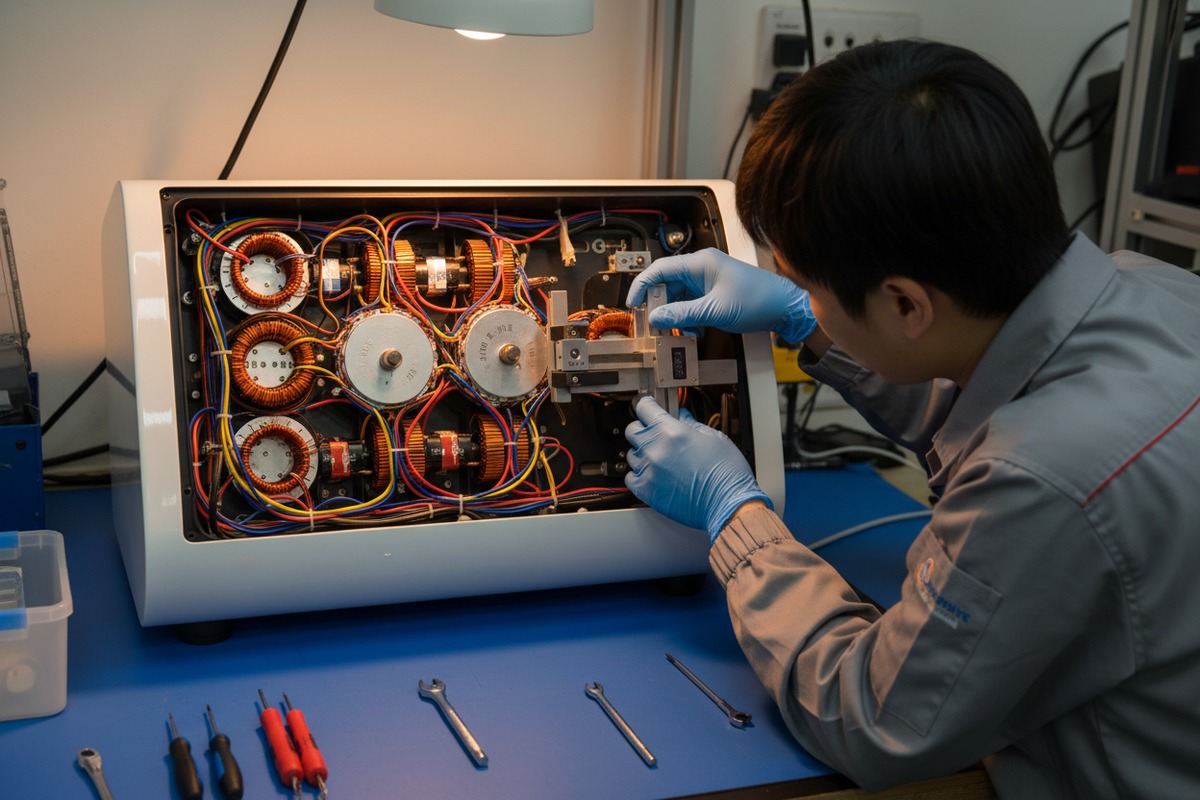
Контрольная точка 1: Выравнивание катушки-магнита-электрода
Генерация электромагнитной ударной волны зависит от точной концентричности между катушками, магнитами и электродами. Наши техники используют индикаторы и прецизионные приспособления для проверки выравнивания в пределах допуска 0,1 мм. Несоосность вызывает неравномерное распределение энергии и ускоренный износ.
Контрольная точка 2: Сборка гидравлической системы
Вода или физиологический раствор служат средой для передачи акустических волн. Любой пузырек воздуха в полости жидкости создает мертвую зону в поле ударной волны. Мы тестируем каждую жидкостную камеру под давлением до 1,5 бар и визуально проверяем на наличие пузырьков под УФ-светом. Мембранные уплотнения проходят испытания на растяжение для проверки прочности соединения.
Контрольная точка 3: Проверка электробезопасности
Высоковольтные системы требуют строгих проверок безопасности. На этом этапе мы измеряем сопротивление изоляции, непрерывность заземления и ток утечки. Цепи аварийного отключения проходят функциональные испытания в условиях имитации неисправностей.
| Контрольная точка | Метод тестирования | Критерии приемки/отклонения |
|---|---|---|
| Выравнивание катушки | Измерение индикатором | отклонение ≤0,1 мм |
| Жидкостная камера | Выдержка под давлением 1,5 бар в течение 10 минут | Отсутствие падения давления |
| Сопротивление изоляции | Мегомметр при 500 В постоянного тока | ≥100 МОм |
| Непрерывность заземления | Низкоомный омметр | ≤0,1 Ом |
| Ток утечки | Испытательная установка IEC 60601 4 | ≤100 мкА |
Контрольная точка 4: Механическая прочность
Механизм поворота наконечника подвергается тысячам регулировок в течение срока службы. Мы циклически поворачиваем механизм 5000 раз и проверяем, что сила зацепления и точность угла остаются в пределах спецификации. Шлицевые механизмы проходят аналогичные испытания на выносливость.
Контрольная точка 5: Интеграция наконечника
При подключении наконечника к основному блоку мы проверяем целостность кабеля, протоколы связи и механическую блокировку. Плохое соединение здесь вызывает периодические сбои, которые расстраивают врачей и подрывают доверие к бренду.
Контрольная точка 6: Калибровка программного обеспечения
Каждая плата управления устройства получает прошивку, специфичную для его аппаратных характеристик. Мы калибруем выходную энергию, частотную характеристику и точность дисплея. Предустановки лечения проверяются на соответствие ожидаемым параметрам.
Контрольная точка 7: Проверка акустической мощности
Перед окончательной сборкой мы измеряем акустическое давление в фокусной точке с помощью калиброванных гидрофонов 5. Это подтверждает, что собранный генератор ударных волн работает в соответствии с конструкцией. Любое устройство, выходящее за пределы допуска по энергии ±10%, возвращается на линию для регулировки.
Документация на каждом этапе
Техники записывают результаты прохождения/непрохождения, измерения и временные метки на каждом контрольном этапе. Эти данные поступают в нашу систему управления качеством 6 и сопровождают устройство на протяжении всего его жизненного цикла.
Какие финальные функциональные тесты должен провести мой поставщик, чтобы гарантировать соответствие каждого устройства стандартам моего бренда?
Когда устройство покидает наше предприятие под вашим брендом, оно несет вашу репутацию. Наш протокол финального тестирования занимает 45 минут на устройство, потому что сокращения здесь приводят к жалобам клиентов в дальнейшем. Каждый клинически значимый параметр проверяется.
Ваш поставщик должен выполнить финальные функциональные испытания, включая полные последовательности включения питания, проверку выходной энергии на всех настройках (5–200 мДж), тестирование стабильности частоты (1–16 Гц), картирование акустического поля, валидацию системы безопасности, термическую стабильность при непрерывной работе и проверки функциональности пользовательского интерфейса. Каждое испытание должно создавать документированные доказательства, прослеживаемые до серийного номера устройства.

Проверка выходной мощности
Клиницисты полагаются на стабильную подачу энергии. Мы проверяем выходную мощность на минимальных (5 мДж), средних (100 мДж) и максимальных (200 мДж) настройках. Каждое измерение сравнивается с калиброванными эталонными стандартами. Отклонение более чем на ±5% вызывает перекалибровку или отбраковку.
Тестирование стабильности частоты
Протоколы лечения предусматривают частоты от 1 Гц до 16 Гц. Мы проверяем, что устройство поддерживает выбранную частоту в пределах ±0,5 Гц в течение 60-секундного тестового прогона. Дрейф частоты указывает на проблемы с управляющей цепью, которые со временем усугубляются.
Картирование акустического поля
Используя массив гидрофонов в резервуаре с водой, мы картируем распределение давления вокруг фокусной точки. Фокусная зона должна совпадать с наконечником аппликатора в пределах 2 мм. Интенсивность давления должна соответствовать проектным спецификациям для эффективного проникновения в ткани.
| Категория тестирования | Проверка параметров | Используемое оборудование |
|---|---|---|
| Выходная мощность | Точность 5, 100, 200 мДж | Калиброванный измеритель мощности |
| Частота | Стабильность 1, 8, 16 Гц | Цифровой осциллограф |
| Точность фокусировки | Положение по X, Y, Z в пределах 2 мм | Массив гидрофонов |
| Интенсивность давления | Пиковое положительное/отрицательное давление | Калиброванный гидрофон |
| Термостабильность | Температура поверхности после 30 минут работы | ИК-термометр |
Проверка системы безопасности
Мы моделируем условия неисправности, чтобы убедиться, что аварийные остановки, защита от перегрузки по току и термоотсечки срабатывают правильно. Устройство, не прошедшее проверку безопасности, никогда не отправляется — без исключений.
Термическая стабильность при непрерывной работе
Клинические сеансы могут длиться 20–30 минут. Мы непрерывно работаем с устройствами в течение 30 минут при максимальной мощности и контролируем внутреннюю и поверхностную температуру. Любое устройство, превышающее тепловые пределы, проходит инженерную проверку.
Функциональность пользовательского интерфейса
Каждый путь меню, кнопка и элемент дисплея проходят ручную проверку. 8-дюймовый ЖК-дисплей должен отображать точные параметры. Педальный переключатель должен реагировать последовательно. Предустановки лечения должны применять правильные настройки.
Долговечность пули и головки аппликатора
Для пневматических систем мы проверяем состояние пули и работу головки аппликатора. Спецификации указывают срок службы пули — 3 миллиона ударов. Мы проверяем, соответствуют ли новые пули требованиям к постоянству силы удара.
Пакет документации
Каждое устройство генерирует отчет об испытаниях, включающий серийный номер, дату испытания, идентификатор техника, все измеренные значения и статус прохождения/непрохождения. Этот пакет сопровождает устройство и поддерживает гарантийные претензии.
Как проверить упаковку перед отправкой, чтобы предотвратить любые косметические или внутренние повреждения во время транспортировки?
Однажды мы отправили 50 единиц американскому дистрибьютору, используя стандартную пенопластовую упаковку. Семь прибыли с треснувшими рамками дисплея. Стоимость доставки составила лишь малую часть убытков — запасные части, трудозатраты, задержки на таможне и подорванное доверие клиентов. Этот опыт изменил наши протоколы упаковки.
Проверьте предгрузочную упаковку, убедившись в достаточности амортизации для защиты от ударов и вибрации, влагозащитных барьеров для защиты от влажности, надежности отсеков для наконечников и аксессуаров, правильности маркировки и документации, а также наличия сертификата испытаний на падение. Упаковка должна защищать устройство при более чем 20 перемещениях во время транспортировки и при климатических изменениях во время международных перевозок.
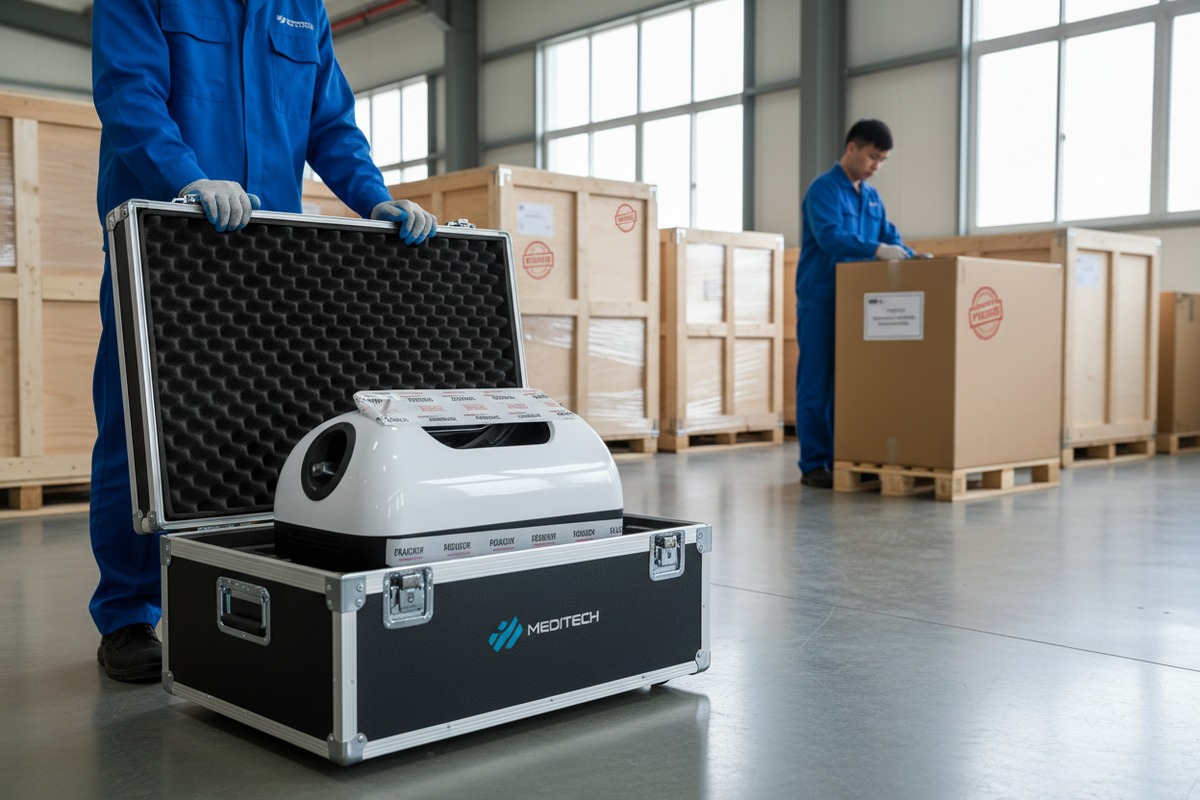
Требования к дизайну упаковки
Устройства Shockwave содержат прецизионную оптику, чувствительную электронику и камеры, заполненные жидкостью. Упаковка должна поглощать удары при падении с высоты до 76 см (стандартная высота падения при транспортировке) и вибрации в диапазоне от 5 до 200 Гц, типичные для автомобильных и авиационных перевозок.
Амортизация и поглощение ударов
Мы используем формованные вставки из EPE-пены, подогнанные под профиль каждого устройства. Критически важные компоненты получают дополнительную локализованную амортизацию. Наконечник располагается в отдельном отсеке, чтобы предотвратить контакт с основным блоком.
Защита от влаги
Контейнеры для морских перевозок могут достигать 90% влажности. Мы герметизируем устройства в пакеты с влагозащитным барьером 7 с пакетами-осушителями. Индикаторы влажности внутри пакета показывают, произошло ли воздействие влаги во время транспортировки.
| Элемент упаковки | Технические характеристики | Метод проверки |
|---|---|---|
| Внешняя коробка | Двухслойный гофрокартон, ECT 48 | Визуальное + штангенциркуль |
| Пенная амортизация | EPE плотностью 45 кг/м³, минимум 50 мм | Тест на плотность + проверка толщины |
| Влагозащитный барьер | Ламинат из алюминиевой фольги толщиной 4 мили | Визуальный осмотр |
| Осушитель | 100 г силикагеля на кубический фут | Проверка веса |
| Индикатор влажности | Карточки с изменением цвета 30/40/50 | Подтверждение размещения |
Безопасность аксессуаров
Упаковочный лист обычно включает основной блок, наконечник, рабочие насадки, пули, педальный переключатель, шнур питания и руководство. Каждый предмет занимает отведенное ему место. Свободные аксессуары становятся снарядами при транспортировке и вызывают внутренние повреждения.
Маркировка и документация
Транспортные этикетки должны включать правильный вес, размеры и символы обращения (хрупкое, верх, беречь от влаги). Коммерческие счета-фактуры, упаковочные листы и нормативные документы сопровождают груз в водонепроницаемых карманах.
Сертификация испытаний на падение и вибрацию
Мы проводим испытания ISTA 2A 8 на конструкции упаковки. Этот протокол имитирует опасности при распределении посредством контролируемых падений, вибраций и сжатия. Упаковка, не прошедшая испытания, перерабатывается перед использованием в производстве.
Чек-лист предпродажной инспекции
Перед запечатыванием каждой коробки инспекторы проверяют:
- Серийный номер устройства соответствует документации
- Все аксессуары присутствуют согласно упаковочному листу
- Отсутствие видимых косметических дефектов
- Влагозащитный барьер правильно запечатан
- Индикатор влажности показывает допустимый уровень
- Пенопластовые вставки правильно расположены
- Внешняя коробка целая и маркирована
Фотодокументация
Мы фотографируем каждое устройство перед упаковкой и каждую запечатанную коробку. Эти изображения служат доказательством состояния при отгрузке и поддерживают претензии по ущербу в случае возникновения проблем.
Заключение
Проверка аппаратов для ударно-волновой терапии на этапах приемки, в производстве, финального тестирования и упаковки выявляет дефекты до того, как они станут вашей проблемой. Требуйте документальное подтверждение на каждом контрольном пункте. Ваш бренд зависит от этого.
Сноски
1. Предоставляет информацию о важности и типах сертификаций поставщиков в управлении качеством. ↩︎
2. Объясняет науку, открытие и применение пьезоэлектрических материалов. ↩︎
3. Описывает функцию, компоненты и применение КИМ в прецизионных измерениях. ↩︎
4. Детализирует международный стандарт безопасности медицинского электрического оборудования. ↩︎
5. Предоставляет информацию о гидрофонах и их использовании в акустических измерениях и калибровке. ↩︎
6. Заменено официальной страницей ISO для ISO 9001, определяющей системы менеджмента качества. ↩︎
7. Описывает назначение и типы влагозащитной упаковки для чувствительных товаров. ↩︎
8. Объясняет стандарт ISTA 2A для упакованных продуктов весом 150 фунтов (68 кг) или менее. ↩︎



 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
Присоединяйтесь к обсуждению
Есть вопрос или чем поделиться? Мы читаем каждый комментарий — будь вы дистрибьютор, владелец салона или просто интересуетесь технологией. Ваш реальный опыт помогает другим принимать лучшие решения. Оставьте свои мысли ниже.