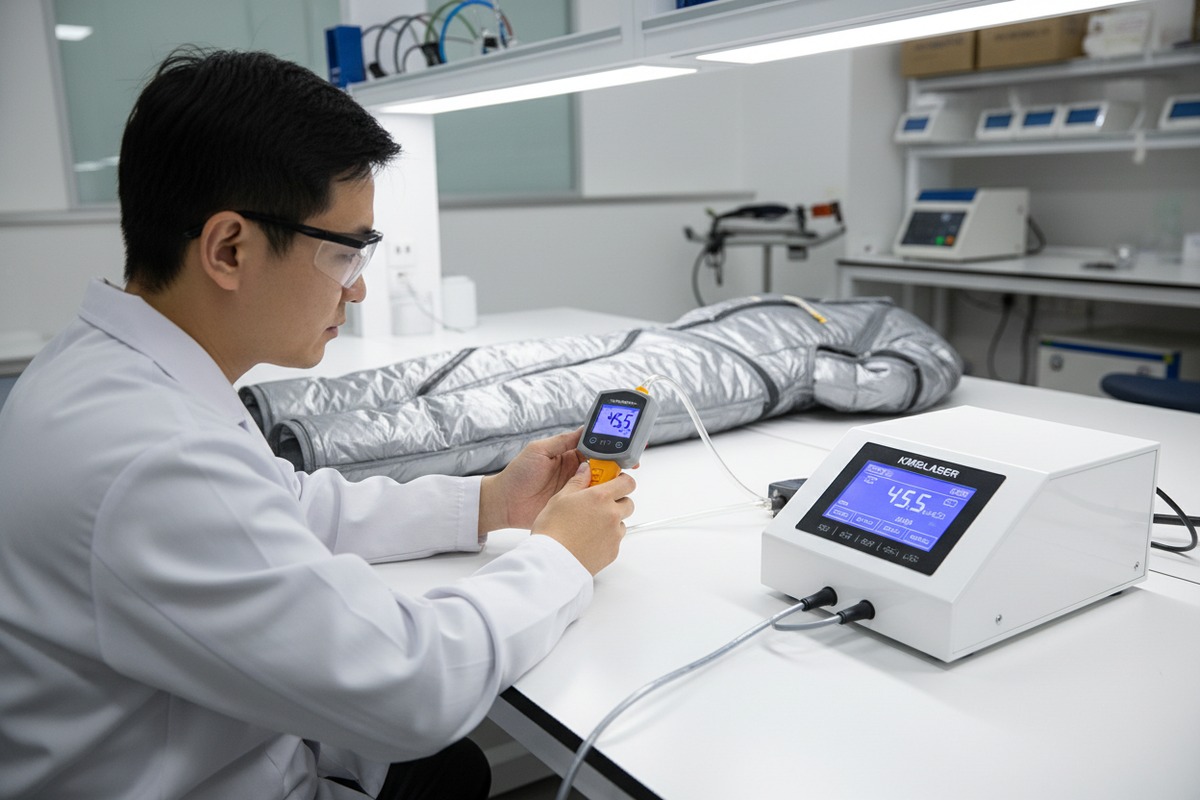
Chaque semaine, notre équipe de contrôle qualité détecte des machines qui semblent parfaites mais échouent aux tests de pression spécifications du fabricant 1. Une seule unité défectueuse expédiée à un distributeur américain peut déclencher des retours, des remboursements et une perte de confiance. Le risque est réel.
Pour tester l'uniformité de pression des coussins gonflables d'une machine de pressothérapie, utilisez un manomètre numérique pour mesurer la sortie de chaque chambre, vérifiez visuellement les schémas de gonflage séquentiel, contrôlez les fuites d'air en écoutant les sifflements, et confirmez que le gradient de pression correspond aux spécifications du fabricant dans une plage de tolérance de ±5 %.
Ce guide vous présente les procédures de test exactes que nos ingénieurs utilisent avant d'expédier les machines aux propriétaires de marques en Amérique du Nord et en Europe. procédures d'inspection à réception 2. Suivez ces étapes pour protéger votre investissement et votre réputation.
Comment puis-je tester avec précision les déséquilibres de pression dans toutes les chambres d'airbag lors de mon inspection ?
Lorsque nous calibrons les machines sur notre chaîne de production, nous constatons souvent que les contrôles visuels seuls ne permettent pas de détecter les variations de pression critiques. Une chambre peut se gonfler mais délivrer 30% moins de pression que ses voisines. Ce défaut silencieux ruine les traitements.
Des tests précis nécessitent un manomètre numérique connecté individuellement à chaque chambre d'airbag, mesurant la sortie aux réglages de basse et haute pression. Comparez les lectures entre toutes les chambres : les variations dépassant ±5 % indiquent un déséquilibre. Effectuez également des tests de gonflage séquentiels pour vérifier le bon chronométrage et les modèles de gradient.

Protocole de test des chambres étape par étape
Commencez par une inspection visuelle complète. Mettez la machine sous tension et effectuez un cycle de gonflage complet. Observez attentivement chaque airbag. Ils doivent se gonfler en douceur, sans délai. Recherchez les chambres qui se gonflent plus lentement ou qui semblent moins fermes que les autres.
Ensuite, effectuez le test tactile. Pendant que la combinaison est gonflée, appuyez sur chaque chambre avec votre paume. La résistance doit être uniforme dans toutes les zones. Ce contrôle de base permet de détecter les problèmes évidents, mais manque les variations subtiles.
La méthode la plus fiable utilise un manomètre numérique 3. Ces appareils coûtent entre 50 et 200 € et fournissent des lectures précises. Déconnectez un tuyau d'airbag à la fois et connectez le manomètre. Réglez la machine sur une pression fixe, disons 150 mmHg, et enregistrez la sortie réelle. Répétez pour chaque chambre.
Comprendre les plages de variation acceptables
| Réglage de la pression | Variance acceptable | Action requise |
|---|---|---|
| 20-80 mmHg | ±3 mmHg | Passer |
| 80-150 mmHg | ±5 mmHg | Passer |
| 150-220 mmHg | ±8 mmHg | Passer |
| Tout réglage | >±10% | Rejeter ou recalibrer |
Nos ingénieurs ont établi ces seuils après avoir testé des milliers d'unités. Les machines dans ces plages offrent des résultats thérapeutiques constants. Celles qui sont en dehors nécessitent un calibrage ou un remplacement.
Le contrôle d'inflation séquentielle
La pressothérapie fonctionne en créant un gradient distal-proximal. Cela signifie que les chambres les plus éloignées du cœur se gonflent d'abord avec une pression plus élevée, puis la pression diminue à mesure que le gonflage se rapproche du tronc. modes de gonflage séquentiel 4 Testez cette séquence avec soin.
Programmez un mode gradient si disponible. Par exemple, le système CarePump permet des réglages de 220 mmHg à la cheville descendant à 213 mmHg à la cuisse sur huit chambres. Vérifiez que votre machine de test délivre réellement ce schéma. Utilisez votre manomètre à plusieurs points pendant la séquence.
Écoutez les fuites d'air pendant ce test. Les sifflements indiquent des défaillances d'étanchéité. Même de petites fuites provoquent des chutes de pression qui ruinent l'uniformité. Vérifiez tous les points de connexion, les fermetures éclair et les fermetures Velcro.
Quelles données techniques dois-je demander à mon fabricant pour prouver ses normes d'uniformité de pression ?
Lors des négociations avec des acheteurs étrangers, nous partageons toujours nos rapports de calibration 5 d'emblée. Les fabricants sérieux documentent tout. Si un fournisseur hésite à fournir des données techniques, cela vous renseigne sur l'importance de ses systèmes de qualité.
Demander des certificats d'étalonnage indiquant la pression de sortie par chambre, des rapports de contrôle qualité avec des seuils de réussite/échec, des spécifications du compresseur y compris la pression maximale soutenue, la documentation des tests d'étanchéité des airbags, et des marques de certification tierces telles que les approbations CE ou FDA qui vérifient la conformité aux normes de sécurité internationales.

Liste de contrôle des documents essentiels
Demandez le rapport de calibration de l'usine. Ce document doit répertorier chaque chambre testée, la pression cible, la pression réelle mesurée et le pourcentage de variance. Les fabricants réputés testent 100% des unités, pas des échantillons aléatoires.
La fiche technique du compresseur révèle le cœur de la machine. Recherchez une capacité de sortie soutenue, pas seulement une pression de pointe. Un compresseur de 250W doit maintenir un débit d'air constant dans toutes les chambres simultanément. Les compresseurs faibles provoquent des chutes de pression lorsque plusieurs chambres se gonflent.
Spécifications clés à comparer
| Spécifications | Machines économiques | Milieu de gamme | Premium |
|---|---|---|---|
| Plage de pression | 30-180 mmHg | 20-220 mmHg | 20-300 mmHg |
| Précision de réglage | pas de 10 mmHg | pas de 5 mmHg | pas de 1 mmHg |
| Nombre de chambres | 8-12 | 16-20 | 20-24 |
| Puissance du compresseur | 150W | 250W | 350W |
| Tolérance de calibrage | ±10% | ±5% | ±3% |
Dossiers de certification et de conformité
Le marquage CE indique la conformité aux directives européennes en matière de sécurité. le dédouanement FDA 6 signifie que l'appareil répond aux normes américaines relatives aux dispositifs médicaux. Ces certifications nécessitent des protocoles documentés systèmes de management de la qualité 7 et des protocoles de test de pression.
Demandez les rapports de test à l'origine de ces certifications. Ils contiennent des données détaillées sur l'uniformité de la pression. Les rapports montrent comment le fabricant valide chaque lot de production.
Renseignez-vous sur la méthode de test des joints. Soudage par ultrasons 8 crée des coutures d'airbag hermétiques qui maintiennent la constance de la pression dans le temps. Les méthodes de couture traditionnelles permettent des fuites d'air qui s'aggravent avec l'utilisation. La méthode de fabrication affecte l'uniformité à long terme.
Conditions de garantie qui comptent
Vérifiez ce que la garantie couvre spécifiquement. Inclut-elle la dégradation de l'uniformité de la pression ? Certains fabricants ne garantissent que contre la défaillance complète, pas contre le déclin progressif des performances. Les meilleures garanties garantissent la constance de la pression dans les tolérances spécifiées pendant toute la période de garantie, généralement deux ans.
Notre garantie standard comprend un recalibrage gratuit si une chambre dérive en dehors de la tolérance de ±5% pendant la période de couverture. Cet engagement reflète la confiance dans la qualité de fabrication.
Comment identifier les défauts potentiels des coussins gonflables qui pourraient compromettre la réputation de qualité de ma marque ?
Notre équipe de service client suit chaque plainte des distributeurs américains et européens. Le schéma est clair : les défauts d'airbag génèrent le plus de retours et les pires critiques. Une chambre défectueuse peut détruire des mois de construction de marque.
Identifier les défauts des airbags en inspectant les soudures des coutures pour détecter les espaces ou les points faibles, en testant le gonflage sous pression maximale pendant au moins 60 secondes pour révéler les fuites lentes, en vérifiant la fixation sécurisée des connecteurs, en examinant le tissu pour détecter les zones fines ou les incohérences de fabrication, et en effectuant des tests de cycle prolongés pour révéler les défaillances intermittentes.

Catégories de défauts courants
Les défauts de fabrication entrent dans trois catégories principales. Les défaillances d'étanchéité provoquent une perte de pression immédiate ou progressive. Les défauts de matériaux créent des points faibles qui se rompent lors d'une utilisation normale. Les erreurs d'assemblage entraînent un mauvais alignement des chambres ou une restriction du flux d'air.
Les défaillances d'étanchéité sont les plus courantes. Examinez attentivement chaque couture de chaque airbag. Le soudage par ultrasons doit créer des liaisons lisses et continues. Les espaces, les bulles ou les sections irrégulières indiquent un mauvais soudage. Appuyez sur les coutures pendant que la chambre est gonflée : l'air qui s'échappe signifie une défaillance de l'étanchéité.
Points d'inspection visuelle
| Composant | Quoi vérifier | Drapeaux rouges |
|---|---|---|
| Coutures d'airbag | Continuité de la soudure | Espaces, bulles, bords rugueux |
| Surface du tissu | Uniformité de l'épaisseur | Zones fines, décoloration |
| Connecteurs de tuyau | Serrage de l'ajustement | Connexions lâches, fissures |
| Fermeture éclair/Velcro | Intégrité de la fermeture | Dents, adhérence faible |
| Vessies internes | Cohérence de la forme | Renflements, asymétrie |
Le test de maintien sous pression prolongé
Ce test révèle des défauts que les inspections rapides manquent. Gonflez toutes les chambres à la pression nominale maximale, généralement 220 mmHg. Maintenez pendant 60 secondes minimum. Observez le manomètre sur l'unité de contrôle. Toute baisse de pression indique une fuite quelque part dans le système.
Pour des tests approfondis, isolez chaque chambre. Fermez les autres zones et testez une par une. Cela permet de localiser la chambre spécifique qui présente le défaut. Documentez vos découvertes avec des photos et des relevés de pression.
Tests de résistance pour la fiabilité à long terme
Faites fonctionner la machine sur 50 cycles complets avant d'accepter la livraison. Cela simule environ un mois d'utilisation professionnelle quotidienne. Les défauts apparaissent souvent après des gonflements et des dégonflements répétés qui sollicitent les matériaux.
Vérifiez ces problèmes après les tests de résistance :
- Chambres qui se gonflent plus lentement qu'au début
- Bruit accru du compresseur
- Usure visible aux points de pliage
- Desserrage des connecteurs
- Relevés de pression qui s'écartent de l'étalonnage initial
Notre équipe de production effectue des tests de résistance de 100 cycles sur chaque unité. Les machines qui réussissent ce protocole échouent rarement sur le terrain. Exigez des tests similaires de tout fabricant que vous envisagez.
Indicateurs de qualité des matériaux
Les airbags de meilleure qualité utilisent des matériaux élastiques double couche avec des coutures renforcées. Le tissu doit sembler substantiel, pas fin ou papyracé. Étirez une petite section : elle doit reprendre sa forme immédiatement sans déformation permanente.
Vérifiez le matériau de la vessie intérieure séparément de la housse extérieure. Certains fabricants utilisent des vessies bon marché à l'intérieur de housses d'apparence haut de gamme. La vessie détermine les performances réelles de pression.
Quelles procédures de test spécifiques garantiront que mes machines de marque personnalisée fournissent des résultats de compression constants ?
Lorsque nos partenaires OEM passent des commandes de machines sous marque privée, nous les guidons à travers un protocole de vérification avant l'expédition. La réputation de votre marque dépend de la cohérence. Chaque unité portant votre logo doit fonctionner de manière identique.
Assurez une compression constante en établissant des critères d'acceptation écrits avec des tolérances spécifiques en mmHg, en testant un échantillon de chaque lot de production à l'aide d'instruments calibrés, en vérifiant que les paramètres logiciels correspondent à vos protocoles programmés, en effectuant des comparaisons côte à côte entre les unités et en mettant en œuvre des procédures d'inspection à réception dans votre entrepôt avant la distribution.

Créer votre document de critères d'acceptation
Notez exactement ce que vous accepterez. Des normes vagues comme "bonne pression" entraînent des litiges. Des chiffres spécifiques protègent les deux parties. Vos critères d'acceptation doivent inclure la pression minimale et maximale pour chaque chambre, la variance acceptable entre les chambres, le timing de la séquence de gonflage requise et la documentation obligatoire.
Partagez ce document avec votre fabricant avant le début de la production. Nous intégrons les spécifications de l'acheteur dans nos fiches de contrôle qualité. Chaque inspecteur sait exactement quelles normes appliquer.
Protocole d'essai d'échantillons
| Phase de test | Procédure | Critères de réussite |
|---|---|---|
| Visuel | Inspectez toutes les coutures et connexions | Aucun défaut visible |
| Gonflage | Exécutez un cycle complet, observez toutes les chambres | Gonflage uniforme, séquence correcte |
| Pression | Mesurez chaque chambre avec un manomètre | Dans ±5% de la spécification |
| Maintenir | Maintenir la pression maximale pendant 60 secondes | Aucune chute de pression > 2 mmHg |
| Cycle | Compléter 10 cycles complets | Performances constantes |
| Logiciel | Vérifier tous les programmes et réglages | Correspondre à la configuration approuvée |
Vérification de la cohérence des lots
La variation aléatoire entre les lots de production pose des problèmes. Un envoi peut être parfait tandis que le suivant présente des incohérences de pression. Exigez de votre fabricant qu'il teste des échantillons de chaque lot par rapport à une unité de référence.
L'unité de référence est une machine qui a satisfait à tous vos critères d'acceptation. Gardez-en une dans vos locaux. Lorsque de nouveaux stocks arrivent, testez les unités entrantes par rapport à votre référence. Les lectures de pression doivent correspondre dans la tolérance que vous avez spécifiée.
Procédures d'inspection avant distribution
Établissez des procédures d'inspection dans votre entrepôt. Même des machines parfaitement fabriquées peuvent subir des dommages lors du transport. Les changements de pression dans le fret aérien, une manipulation brutale et les températures extrêmes affectent l'intégrité des airbags.
Votre inspection de réception devrait inclure :
- Évaluation des dommages à l'emballage extérieur
- Inspection visuelle complète de la machine et des accessoires
- Test fonctionnel de mise sous tension
- Vérification abrégée de la pression sur au moins trois chambres
- Vérification du logiciel si applicable
Documentez les résultats pour chaque unité. Ce dossier vous protège si les clients signalent des problèmes plus tard. Vous pouvez démontrer que la machine a passé l'inspection avant de quitter votre contrôle.
Travailler avec votre fabricant sur la qualité
La communication prévient la plupart des problèmes de qualité. Fournissez des commentaires sur toutes les unités qui échouent à votre inspection entrante. Notre équipe d'ingénierie analyse chaque unité retournée pour identifier les causes profondes et prévenir la récurrence.
Demandez des rapports de calibration périodiques lors de relations d'approvisionnement à long terme. L'équipement de production dérive avec le temps. L'usure du compresseur, la dégradation des capteurs et les changements d'outillage affectent la cohérence de la production. Les bons fabricants surveillent ces facteurs et ajustent leurs processus.
Envisagez de visiter l'usine avant de passer de grosses commandes. Observer le processus de production et de test révèle plus que n'importe quel document. Nous accueillons les audits des acheteurs car la transparence renforce la confiance.
Conclusion
Tester l'uniformité de la pression protège votre investissement et votre marque. Utilisez les protocoles de ce guide avant d'accepter toute machine de pressothérapie. Vos clients méritent un équipement qui fonctionne de manière cohérente à chaque traitement, à chaque fois.
Notes de bas de page
1. Cet article explique l'importance et le contenu d'une spécification des exigences du produit, qui englobe les spécifications du fabricant pour les dispositifs médicaux. ︎
2. Fournit une liste de contrôle d'inspection entrante pour les dispositifs médicaux, garantissant la qualité des matériaux. ︎
3. Explique ce qu'est un manomètre numérique et ses applications, y compris les contextes médicaux. ︎
4. Wikipedia fournit une explication claire et faisant autorité sur les dispositifs de compression séquentielle et leurs schémas de gonflage. ︎
5. Souligne l'importance de l'étalonnage des équipements médicaux pour la précision et la sécurité des patients. ︎
6. Explique l'approbation de la FDA (510(k)) pour les dispositifs médicaux, garantissant la sécurité et l'efficacité. ︎
7. Page officielle de l'ISO pour l'ISO 13485, la norme pour les systèmes de management de la qualité dans les dispositifs médicaux. ︎
8. Détaille le principe de fonctionnement et les applications du soudage par ultrasons pour l'assemblage de matériaux. ︎



 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
Rejoignez la conversation
Vous avez une question ou un éclairage à partager ? Nous lisons chaque commentaire — que vous soyez distributeur, propriétaire de salon ou simplement curieux de la technologie. Votre expérience concrète aide les autres à prendre de meilleures décisions. Laissez vos réflexions ci-dessous.