
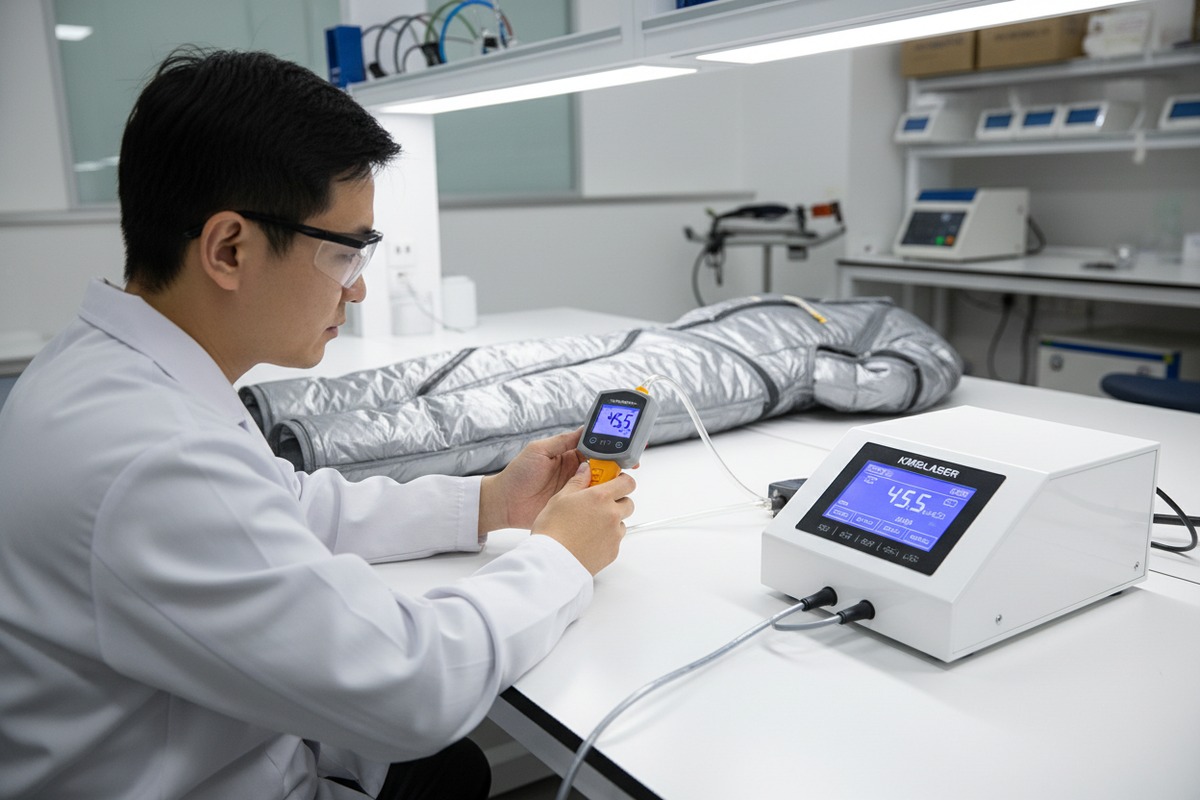
Каждую неделю наша команда контроля качества выявляет машины, которые выглядят идеально, но не проходят испытания давлением спецификации производителя 1. Одна бракованная единица, отправленная американскому дистрибьютору, может привести к возвратам, возмещению средств и потере доверия. Риск реален.
Для проверки равномерности давления в подушках аппаратов для прессотерапии используйте цифровой манометр для измерения выходного давления каждой камеры, визуально проверьте последовательность надувания, проверьте утечки воздуха, прислушиваясь к шипящим звукам, и убедитесь, что градиент давления соответствует спецификациям производителя в пределах допуска ±5%.
Это руководство проведет вас через точные процедуры тестирования, которые используют наши инженеры перед отправкой машин владельцам брендов в Северной Америке и Европе. процедуры входного контроля 2. Следуйте этим шагам, чтобы защитить свои инвестиции и репутацию.
Как я могу точно проверить на наличие дисбаланса давления во всех камерах подушек безопасности во время осмотра?
Когда мы калибруем машины на нашей производственной линии, мы часто обнаруживаем, что одних только визуальных проверок недостаточно для выявления критических отклонений давления. Камера может надуться, но выдавать на 30% меньше давления, чем соседние. Этот скрытый дефект портит процедуры лечения.
Точное тестирование требует подключения цифрового манометра к каждой подушке безопасности по отдельности, измеряя выходные данные как при низком, так и при высоком давлении. Сравните показания всех камер — отклонения, превышающие ±5%, указывают на дисбаланс. Также проведите последовательные тесты надувания, чтобы проверить правильность синхронизации и градиентных паттернов.

Пошаговый протокол тестирования камер
Начните с полной визуальной инспекции. Включите машину и запустите полный цикл надувания. Внимательно наблюдайте за каждой подушкой безопасности. Они должны надуваться плавно, без задержек. Ищите камеры, которые надуваются медленнее или кажутся менее упругими, чем другие.
Затем выполните тест на ощупь. Пока костюм надут, нажмите на каждую подушку рукой. Сопротивление должно ощущаться одинаковым во всех зонах. Эта простая проверка выявляет очевидные проблемы, но упускает тонкие отклонения.
Самый надежный метод использует цифровой манометр 3. Эти устройства стоят от 50 до 200 долларов и обеспечивают точные показания. Отсоедините один шланг подушки безопасности за раз и подключите манометр. Установите на машине фиксированное давление — скажем, 150 мм рт. ст. — и запишите фактическое выходное значение. Повторите для каждой камеры.
Понимание допустимых диапазонов отклонений
| Настройка давления | Допустимое отклонение | Требуется действие |
|---|---|---|
| 20-80 мм рт. ст. | ±3 мм рт. ст. | Пройдено |
| 80-150 мм рт. ст. | ±5 мм рт. ст. | Пройдено |
| 150-220 мм рт. ст. | ±8 мм рт. ст. | Пройдено |
| Любая настройка | >±10% | Отклонить или откалибровать |
Наши инженеры установили эти пороговые значения после тестирования тысяч единиц. Машины в этих диапазонах обеспечивают стабильные терапевтические результаты. Те, что выходят за пределы, требуют калибровки или замены.
Проверка последовательной инфляции
Прессотерапия работает, создавая градиент от дистального к проксимальному. Это означает, что камеры, наиболее удаленные от сердца, сначала наполняются с более высоким давлением, затем давление уменьшается по мере перемещения наполнения к центру. последовательные режимы инфляции 4 Тщательно протестируйте эту последовательность.
Запрограммируйте режим градиента, если он доступен. Например, система CarePump позволяет устанавливать давление от 220 мм рт. ст. на лодыжке до 213 мм рт. ст. на бедре в восьми камерах. Убедитесь, что ваша тестовая машина действительно обеспечивает этот режим. Используйте манометр в нескольких точках во время последовательности.
Прислушайтесь к утечкам воздуха во время этого теста. Шипящие звуки указывают на отказ уплотнений. Даже небольшие утечки вызывают падение давления, которое нарушает однородность. Проверьте все точки соединения, молнии и застежки на липучке.
Какие технические данные мне следует запросить у моего производителя, чтобы подтвердить их стандарты равномерности давления?
Во время переговоров с зарубежными покупателями мы всегда делимся нашими калибровочными отчетами 5 заранее. Серьезные производители документируют все. Если поставщик колеблется предоставить технические данные, это многое говорит о его системах качества.
Запросите сертификаты калибровки, показывающие выходное давление по каждой камере, отчеты о контроле качества с допустимыми/недопустимыми значениями, спецификации компрессора, включая максимальное устойчивое давление, документацию по тестированию герметичности подушек безопасности и знаки сертификации третьих сторон, такие как одобрение CE или FDA, подтверждающие соответствие международным стандартам безопасности.

Чек-лист необходимой документации
Запросите заводской калибровочный отчет. Этот документ должен содержать список каждой протестированной камеры, целевое давление, фактическое измеренное давление и процент отклонения. Авторитетные производители тестируют 100% единиц, а не случайные выборки.
Технические характеристики компрессора раскрывают суть машины. Ищите устойчивую выходную мощность, а не только пиковое давление. Компрессор мощностью 250 Вт должен поддерживать постоянный поток воздуха во всех камерах одновременно. Слабые компрессоры вызывают падение давления при одновременном надувании нескольких камер.
Ключевые характеристики для сравнения
| Технические характеристики | Бюджетные машины | Средний диапазон | Премиум |
|---|---|---|---|
| Диапазон давления | 30-180 мм рт. ст. | 20-220 мм рт. ст. | 20-300 мм рт. ст. |
| Точность регулировки | шаги по 10 мм рт. ст. | шаги по 5 мм рт. ст. | шаги по 1 мм рт. ст. |
| Количество камер | 8-12 | 16-20 | 20-24 |
| Выходная мощность компрессора | 150 Вт | 250 Вт | 350 Вт |
| Допуск калибровки | ±10% | ±5% | ±3% |
Сертификация и записи о соответствии
Маркировка CE указывает на соответствие европейским директивам по безопасности. одобрение FDA 6 означает, что устройство соответствует стандартам медицинских устройств США. Эти сертификаты требуют документированных системы менеджмента качества 7 и протоколов испытаний под давлением.
Запросите отчеты об испытаниях, подтверждающие эти сертификаты. Они содержат подробные данные о равномерности давления. Отчеты показывают, как производитель проверяет каждую производственную партию.
Спросите о методе испытания герметичности. Ультразвуковая сварка 8 создает герметичные швы подушки безопасности, которые сохраняют постоянство давления с течением времени. Традиционные методы шитья допускают утечку воздуха, которая усиливается с использованием. Метод производства влияет на долгосрочную равномерность.
Гарантийные условия, которые имеют значение
Просмотрите, что конкретно покрывает гарантия. Включает ли она деградацию равномерности давления? Некоторые производители гарантируют только от полного отказа, а не от постепенного снижения производительности. Лучшие гарантии гарантируют постоянство давления в пределах установленных допусков в течение всего гарантийного срока — как правило, двух лет.
Наша стандартная гарантия включает бесплатную повторную калибровку, если какая-либо камера выходит за пределы допуска ±5% в течение гарантийного срока. Это обязательство отражает уверенность в качестве производства.
Как выявить потенциальные дефекты подушек безопасности, которые могут поставить под угрозу репутацию вашего бренда в отношении качества?
Наша служба поддержки отслеживает каждую жалобу от дистрибьюторов из США и Европы. Тенденция очевидна: дефекты подушек безопасности вызывают наибольшее количество возвратов и худшие отзывы. Одна дефектная камера может разрушить месяцы построения бренда.
Выявляйте дефекты подушек безопасности, осматривая сварные швы на наличие зазоров или слабых мест, тестируя надувание под максимальным давлением в течение как минимум 60 секунд для выявления медленных утечек, проверяя надежность крепления разъемов, осматривая ткань на наличие тонких участков или производственных несоответствий, а также проводя расширенные циклические испытания для выявления периодических отказов.

Общие категории дефектов
Производственные дефекты делятся на три основные категории. Отказы уплотнений вызывают немедленную или постепенную потерю давления. Дефекты материала создают слабые места, которые разрываются при нормальном использовании. Ошибки сборки приводят к смещению камер или ограничению воздушного потока.
Отказы уплотнений встречаются чаще всего. Внимательно осмотрите каждый шов на каждой подушке безопасности. Ультразвуковая сварка должна создавать гладкие, непрерывные соединения. Зазоры, пузыри или неровные участки указывают на плохую сварку. Надавите на швы, когда камера наполнена воздухом — вытекающий воздух означает отказ уплотнения.
Точки визуального осмотра
| Компонент | Что проверять | Тревожные сигналы |
|---|---|---|
| Швы подушек безопасности | Непрерывность сварки | Зазоры, пузыри, шероховатые края |
| Поверхность ткани | Равномерность толщины | Тонкие участки, обесцвечивание |
| Шланговые соединения | Плотность прилегания | Слабые соединения, трещины |
| Молния/Липучка | Целостность закрытия | Отсутствие зубцов, слабое прилегание |
| Внутренние пузыри | Стабильность формы | Выступы, асимметрия |
Тест на длительное удержание давления
Этот тест выявляет дефекты, которые пропускают быстрые проверки. Накачайте все камеры до максимального номинального давления — обычно 220 мм рт. ст. Удерживайте минимум 60 секунд. Следите за манометром на блоке управления. Любое падение давления указывает на утечку где-то в системе.
Для тщательного тестирования изолируйте каждую камеру. Закройте другие зоны и тестируйте по одной. Это точно определяет, какая конкретная камера имеет дефект. Документируйте свои выводы фотографиями и показаниями давления.
Стресс-тестирование для долгосрочной надежности
Прогоните машину через 50 полных циклов перед приемкой. Это имитирует примерно один месяц ежедневного профессионального использования. Дефекты часто проявляются после многократного надувания и сдувания, что создает нагрузку на материалы.
Проверьте наличие следующих проблем после стресс-тестирования:
- Камеры, которые надуваются медленнее, чем в начале
- Увеличение шума от компрессора
- Видимый износ в местах сгибов
- Ослабление соединений
- Показания давления, отклоняющиеся от начальной калибровки
Наша производственная команда проводит 100-цикловые стресс-тесты каждого устройства. Машины, прошедшие этот протокол, редко выходят из строя в полевых условиях. Требуйте аналогичного тестирования от любого производителя, которого вы рассматриваете.
Показатели качества материалов
Подушки безопасности более высокого качества используют двухслойные эластичные материалы с усиленными швами. Ткань должна ощущаться плотной, а не тонкой или бумажной. Растяните небольшой участок — он должен немедленно вернуться в исходное положение без необратимой деформации.
Проверяйте материал внутренней камеры отдельно от внешней оболочки. Некоторые производители используют дешевые камеры внутри премиальных на вид чехлов. Камера определяет фактическую производительность давления.
Какие конкретные процедуры тестирования гарантируют, что мои машины с фирменной символикой будут обеспечивать стабильные результаты сжатия?
Когда наши OEM-партнеры размещают заказы на машины под частной маркой, мы проводим для них протокол проверки перед отправкой. Репутация вашего бренда зависит от последовательности. Каждое устройство с вашим логотипом должно работать идентично.
Обеспечьте равномерное сжатие, установив письменные критерии приемки с конкретными допусками в мм рт. ст., тестируя образец из каждой производственной партии с использованием калиброванных приборов, проверяя настройки программного обеспечения на соответствие вашим запрограммированным протоколам, проводя сравнительные испытания между устройствами и внедряя процедуры входного контроля на вашем складе перед дистрибуцией.

Создание вашего документа с критериями приемки
Точно запишите, что вы примете. Расплывчатые стандарты, такие как "хорошее давление", приводят к спорам. Конкретные цифры защищают обе стороны. Ваши критерии приемки должны включать минимальное и максимальное давление для каждой камеры, допустимое отклонение между камерами, требуемое время последовательности надувания и обязательную документацию.
Поделитесь этим документом с вашим производителем до начала производства. Мы включаем спецификации покупателя в наши чек-листы контроля качества. Каждый инспектор точно знает, какие стандарты применять.
Протокол тестирования образцов
| Фаза тестирования | Процедура | Критерии прохождения |
|---|---|---|
| Визуальный | Осмотрите все швы и соединения | Нет видимых дефектов |
| Надувание | Проведите полный цикл, наблюдайте за всеми камерами | Равномерное надувание, правильная последовательность |
| Давление | Измерьте каждую камеру манометром | В пределах ±5% от спецификации |
| Удерживать | Поддерживать максимальное давление в течение 60 секунд | Нет падения давления >2 мм рт. ст. |
| Цикл | Выполните 10 полных циклов | Стабильная производительность |
| Программное обеспечение | Проверьте все программы и настройки | Соответствие утвержденной конфигурации |
Проверка согласованности партий
Случайные колебания между производственными партиями вызывают проблемы. Одна партия может пройти проверку идеально, а следующая покажет несоответствие давления. Потребуйте от вашего производителя тестировать образцы из каждой партии по сравнению с эталонным устройством.
Эталонное устройство — это машина, которая прошла все ваши критерии приемки. Держите одно такое устройство на вашем объекте. Когда прибудет новый инвентарь, тестируйте поступающие устройства по сравнению с вашим эталоном. Показания давления должны совпадать в пределах установленной вами допустимой погрешности.
Процедуры инспекции перед распределением
Разработайте процедуры инспекции на вашем складе. Даже идеально изготовленные машины могут получить повреждения при транспортировке. Изменения давления в авиаперевозках, грубое обращение и экстремальные температуры влияют на целостность подушек безопасности.
Ваша входная инспекция должна включать:
- Оценка повреждений внешней упаковки
- Полный визуальный осмотр машины и аксессуаров
- Функциональное тестирование при включении
- Сокращенная проверка давления как минимум в трех камерах
- Проверка программного обеспечения, если применимо
Документируйте результаты для каждого устройства. Эта запись защитит вас, если клиенты сообщат о проблемах позже. Вы можете продемонстрировать, что машина прошла проверку перед тем, как покинуть ваш контроль.
Работа с вашим производителем над качеством
Коммуникация предотвращает большинство проблем с качеством. Предоставляйте обратную связь по любым устройствам, которые не прошли вашу входную проверку. Наша инженерная команда анализирует каждое возвращенное устройство, чтобы выявить первопричины и предотвратить повторение.
Запрашивайте периодические отчеты о калибровке при долгосрочных отношениях поставок. Производственное оборудование со временем дрейфует. Износ компрессора, деградация датчиков и изменения в оснастке влияют на стабильность выходных параметров. Хорошие производители отслеживают эти факторы и корректируют свои процессы.
Рассмотрите возможность посещения фабрики перед размещением крупных заказов. Наблюдение за процессом производства и тестирования раскрывает больше, чем любой документ. Мы приветствуем аудиты покупателей, потому что прозрачность укрепляет доверие.
Заключение
Тестирование равномерности давления защищает ваши инвестиции и ваш бренд. Используйте протоколы, приведенные в этом руководстве, прежде чем принимать любую прессотерапевтическую машину. Ваши клиенты заслуживают оборудование, которое стабильно работает при каждой процедуре, каждый раз.
Сноски
1. В этой статье объясняется важность и содержание спецификации требований к продукту, которая охватывает спецификации производителя для медицинских устройств. ↩︎
2. Предоставляет контрольный список входного контроля медицинских изделий, обеспечивающий качество материалов. ↩︎
3. Объясняет, что такое цифровой манометр и его применение, в том числе в медицинских учреждениях. ↩︎
4. Википедия дает четкое и авторитетное объяснение устройств последовательной компрессии и их режимов надувания. ↩︎
5. Подчеркивает важность калибровки медицинского оборудования для обеспечения точности и безопасности пациентов. ↩︎
6. Объясняет получение разрешения FDA (510(k)) для медицинских изделий, обеспечивающее безопасность и эффективность. ↩︎
7. Официальная страница ISO для ISO 13485, стандарта систем менеджмента качества для медицинских изделий. ↩︎
8. Подробно описывает принцип работы и применение ультразвуковой сварки для соединения материалов. ↩︎

 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
