
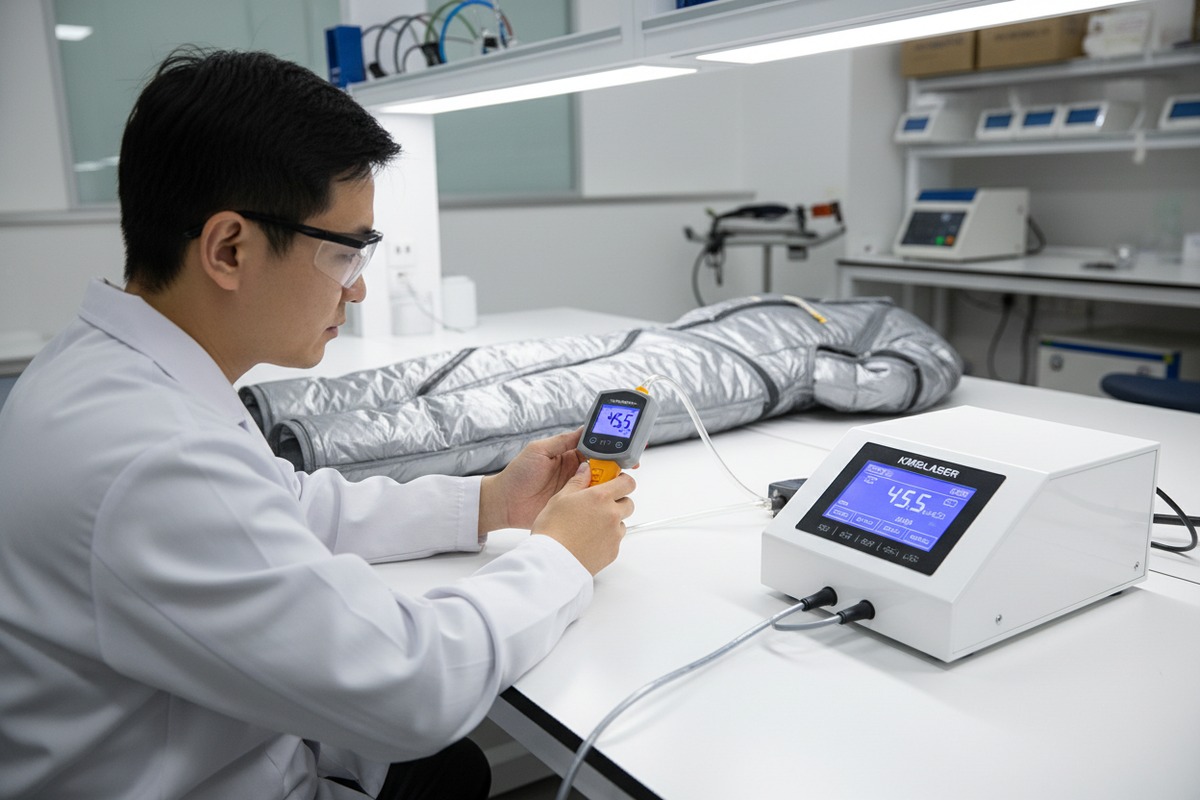
Cada semana, nuestro equipo de control de calidad detecta máquinas que parecen perfectas pero fallan las pruebas de presión especificaciones del fabricante 1. Una unidad defectuosa enviada a un distribuidor de EE. UU. puede desencadenar devoluciones, reembolsos y pérdida de confianza. El riesgo es real.
Para probar la uniformidad de la presión de las bolsas de aire de la máquina de presoterapia, utilice un manómetro digital para medir la salida de cada cámara, verifique visualmente los patrones de inflado secuencial, compruebe si hay fugas de aire escuchando silbidos y confirme que el gradiente de presión coincide con las especificaciones del fabricante dentro de un rango de tolerancia de ±5%.
Esta guía le guiará a través de los procedimientos de prueba exactos que utilizan nuestros ingenieros antes de enviar las máquinas a los propietarios de marcas en América del Norte y Europa. procedimientos de inspección de entrada 2. Siga estos pasos para proteger su inversión y reputación.
¿Cómo puedo probar con precisión los desequilibrios de presión en todas las cámaras de airbag durante mi inspección?
Cuando calibran las máquinas en nuestra línea de producción, a menudo descubrimos que las inspecciones visuales por sí solas no detectan variaciones críticas de presión. Una cámara puede inflarse pero entregar un 30% menos de presión que sus vecinas. Este defecto silencioso arruina los tratamientos.
Las pruebas precisas requieren un manómetro digital conectado individualmente a cada cámara de airbag, midiendo la salida tanto en configuraciones de baja como de alta presión. Compare las lecturas entre todas las cámaras; las variaciones que excedan el ±5% indican desequilibrio. Realice también pruebas de inflado secuencial para verificar la sincronización y los patrones de gradiente adecuados.

Protocolo de prueba de cámaras paso a paso
Comience con una inspección visual completa. Encienda la máquina y ejecute un ciclo de inflado completo. Observe cada bolsa de aire con atención. Deben inflarse suavemente sin demoras. Busque cámaras que se inflen más lentamente o que parezcan menos firmes que otras.
A continuación, realice la prueba táctil. Mientras el traje está inflado, presione cada cámara con la palma de la mano. La resistencia debe sentirse uniforme en todas las zonas. Esta comprobación básica detecta problemas obvios, pero no variaciones sutiles.
El método más fiable utiliza un manómetro digital 3. Estos dispositivos cuestan entre 50 y 200 dólares y proporcionan lecturas precisas. Desconecte una manguera de airbag a la vez y conecte el manómetro. Ajuste la máquina a una presión fija, digamos 150 mmHg, y registre la salida real. Repita para cada cámara.
Comprensión de los rangos de variación aceptables
| Ajuste de presión | Variancia Aceptable | Acción requerida |
|---|---|---|
| 20-80 mmHg | ±3 mmHg | Pasar |
| 80-150 mmHg | ±5 mmHg | Pasar |
| 150-220 mmHg | ±8 mmHg | Pasar |
| Cualquier ajuste | >±10% | Rechazar o recalibrar |
Nuestros ingenieros establecieron estos umbrales después de probar miles de unidades. Las máquinas dentro de estos rangos ofrecen resultados terapéuticos consistentes. Las que están fuera requieren calibración o reemplazo.
La Verificación de Inflado Secuencial
La presoterapia funciona creando un gradiente distal a proximal. Esto significa que las cámaras más alejadas del corazón se inflan primero con mayor presión, luego la presión disminuye a medida que la inflación se mueve hacia el núcleo. patrones de inflado secuencial 4 Pruebe esta secuencia cuidadosamente.
Programe un modo de gradiente si está disponible. Por ejemplo, el sistema CarePump permite ajustes de 220 mmHg en el tobillo a 213 mmHg en el muslo en ocho cámaras. Verifique que su máquina de prueba realmente entregue este patrón. Use su manómetro en varios puntos durante la secuencia.
Listen for air leaks during this test. Hissing sounds indicate seal failures. Even small leaks cause pressure drops that ruin uniformity. Check all connection points, zippers, and Velcro closures.
¿Qué datos técnicos debo solicitar a mi fabricante para probar sus estándares de uniformidad de presión?
During negotiations with overseas buyers, we always share our calibration reports 5 upfront. Serious manufacturers document everything. If a supplier hesitates to provide technical data, that tells you something important about their quality systems.
Solicitar certificados de calibración que muestren la salida de presión por cámara, informes de pruebas de control de calidad con umbrales de aprobación/fallo, especificaciones del compresor incluida la presión máxima sostenida, documentación de pruebas de sellado de bolsas de aire y marcas de certificación de terceros como la aprobación CE o FDA que verifiquen la adhesión a los estándares internacionales de seguridad.

Lista de Verificación de Documentación Esencial
Ask for the factory calibration report. This document should list every chamber tested, the target pressure, actual measured pressure, and variance percentage. Reputable manufacturers test 100% of units, not random samples.
The compressor specification sheet reveals the heart of the machine. Look for sustained output capacity, not just peak pressure. A compressor rated at 250W should maintain consistent airflow across all chambers simultaneously. Weak compressors cause pressure drops when multiple chambers inflate.
Key Specifications to Compare
| Especificación | Budget Machines | Gama media | Premium |
|---|---|---|---|
| Rango de Presión | 30-180 mmHg | 20-220 mmHg | 20-300 mmHg |
| Adjustment Precision | Pasos de 10 mmHg | Pasos de 5 mmHg | Pasos de 1 mmHg |
| Recuento de cámaras | 8-12 | 16-20 | 20-24 |
| Salida del compresor | 150W | 250W | 350W |
| Tolerancia de calibración | ±10% | ±5% | ±3% |
Registros de certificación y cumplimiento
La marca CE indica el cumplimiento de las directivas europeas de seguridad. Aprobación de la FDA 6 significa que el dispositivo cumple con los estándares de dispositivos médicos de EE. UU. Estas certificaciones requieren documentación sistemas de gestión de calidad 7 y protocolos de prueba de presión.
Request the test reports behind these certifications. They contain detailed pressure uniformity data. The reports show how the manufacturer validates each production batch.
Ask about the seal testing method. Ultrasonic welding 8 creates airtight airbag seams that maintain pressure consistency over time. Traditional sewing methods allow air leakage that worsens with use. The manufacturing method affects long-term uniformity.
Warranty Terms That Matter
Review what the warranty covers specifically. Does it include pressure uniformity degradation? Some manufacturers warrant only against complete failure, not gradual performance decline. The best warranties guarantee pressure consistency within stated tolerances for the full warranty period—typically two years.
Our standard warranty includes free recalibration if any chamber drifts outside ±5% tolerance during the coverage period. This commitment reflects confidence in manufacturing quality.
¿Cómo identifico posibles defectos en los airbags que podrían comprometer la reputación de calidad de mi marca?
Our customer service team tracks every complaint from US and European distributors. The pattern is clear—airbag defects generate the most returns and the worst reviews. One defective chamber can destroy months of brand building.
Identifique defectos en los airbags inspeccionando las soldaduras de las costuras en busca de huecos o puntos débiles, probando la inflación bajo presión máxima durante al menos 60 segundos para revelar fugas lentas, comprobando los conectores para un ajuste seguro, examinando la tela en busca de puntos delgados o inconsistencias de fabricación, y realizando pruebas de ciclo extendidas para exponer fallos intermitentes.

Common Defect Categories
Manufacturing defects fall into three main categories. Seal failures cause immediate or gradual pressure loss. Material defects create weak points that rupture under normal use. Assembly errors result in misaligned chambers or restricted airflow.
Seal failures are most common. Look closely at every seam on each airbag. Ultrasonic welding should create smooth, continuous bonds. Gaps, bubbles, or uneven sections indicate poor welding. Press along the seams while the chamber is inflated—air escaping means seal failure.
Visual Inspection Points
| Componente | Qué Revisar | Señales de Alerta |
|---|---|---|
| Costuras del airbag | Continuidad de la soldadura | Holguras, burbujas, bordes rugosos |
| Superficie de la tela | Uniformidad del grosor | Manchas finas, decoloración |
| Conectores de manguera | Ajuste apretado | Conexiones sueltas, grietas |
| Cremallera/Velcro | Integridad del cierre | Dientes faltantes, adhesión débil |
| Vejigas internas | Consistencia de la forma | Abultamientos, asimetría |
La prueba de retención de presión extendida
Esta prueba revela defectos que las inspecciones rápidas pasan por alto. Infle todas las cámaras a la presión máxima nominal, típicamente 220 mmHg. Mantenga durante un mínimo de 60 segundos. Observe el manómetro de presión en la unidad de control. Cualquier caída de presión indica una fuga en algún lugar del sistema.
Para una prueba exhaustiva, aísle cada cámara. Cierre otras zonas y pruebe una a la vez. Esto identifica qué cámara específica tiene el defecto. Documente sus hallazgos con fotos y lecturas de presión.
Pruebas de estrés para fiabilidad a largo plazo
Ejecute la máquina a través de 50 ciclos completos antes de aceptar la entrega. Esto simula aproximadamente un mes de uso profesional diario. Los defectos a menudo aparecen después de inflados y desinflados repetidos que someten a estrés los materiales.
Verifique estos problemas después de las pruebas de estrés:
- Cámaras que se inflan más lentamente que al principio
- Mayor ruido del compresor
- Desgaste visible en los puntos de plegado
- Aflojamiento del conector
- Lecturas de presión que se desvían de la calibración inicial
Nuestro equipo de producción realiza pruebas de estrés de 100 ciclos en cada unidad. Las máquinas que superan este protocolo rara vez fallan en el campo. Insista en pruebas similares a cualquier fabricante que considere.
Indicadores de calidad de materiales
Las bolsas de aire de mayor calidad utilizan materiales elásticos de doble capa con costuras reforzadas. La tela debe sentirse sustancial, no delgada o como papel. Estire una pequeña sección; debería volver a su forma inmediatamente sin deformación permanente.
Verifique el material de la vejiga interior por separado de la cubierta exterior. Algunos fabricantes utilizan vejigas baratas dentro de cubiertas de aspecto premium. La vejiga determina el rendimiento real de la presión.
¿Qué procedimientos de prueba específicos garantizarán que mis máquinas de marca personalizada ofrezcan resultados de compresión consistentes?
Cuando nuestros socios OEM realizan pedidos de máquinas de marca blanca, les guiamos a través de un protocolo de verificación antes del envío. La reputación de su marca depende de la consistencia. Cada unidad que lleve su logotipo debe funcionar de manera idéntica.
Asegure una compresión consistente estableciendo criterios de aceptación por escrito con tolerancias específicas de mmHg, probando una muestra de cada lote de producción utilizando instrumentos calibrados, verificando que la configuración del software coincida con sus protocolos programados, realizando comparaciones lado a lado entre unidades e implementando procedimientos de inspección de entrada en su almacén antes de la distribución.

Creación de su documento de criterios de aceptación
Anote exactamente lo que aceptará. Los estándares vagos como "buena presión" conducen a disputas. Los números específicos protegen a ambas partes. Sus criterios de aceptación deben incluir la presión mínima y máxima para cada cámara, la variación aceptable entre cámaras, el tiempo requerido de la secuencia de inflado y la documentación obligatoria.
Comparta este documento con su fabricante antes de que comience la producción. Incorporamos las especificaciones del comprador en nuestras listas de verificación de control de calidad. Cada inspector sabe exactamente qué estándares aplicar.
Protocolo de prueba de muestra
| Fase de prueba | Procedimiento | Criterios de aprobación |
|---|---|---|
| Visual | Inspeccionar todas las costuras y conexiones | Sin defectos visibles |
| Inflado | Ejecutar ciclo completo, observar todas las cámaras | Inflado uniforme, secuencia correcta |
| Presión | Medir cada cámara con manómetro | Dentro de ±5% de la especificación |
| Mantenimiento | Mantener la presión máxima durante 60 segundos | No hay caída de presión >2 mmHg |
| Ciclo | Completar 10 ciclos completos | Rendimiento constante |
| Software | Verificar todos los programas y configuraciones | Coincidir con la configuración aprobada |
Verificación de consistencia de lotes
La variación aleatoria entre lotes de producción causa problemas. Un envío puede dar resultados perfectos mientras que el siguiente muestra inconsistencias de presión. Exija a su fabricante que pruebe muestras de cada lote contra una unidad de referencia.
La unidad de referencia es una máquina que cumplió todos sus criterios de aceptación. Mantenga una en sus instalaciones. Cuando llegue un nuevo inventario, pruebe las unidades entrantes contra su referencia. Las lecturas de presión deben coincidir dentro de su tolerancia especificada.
Procedimientos de inspección previa a la distribución
Establezca procedimientos de inspección en su almacén. Incluso las máquinas fabricadas a la perfección pueden sufrir daños durante el envío. Los cambios de presión del transporte aéreo, el manejo brusco y los extremos de temperatura afectan la integridad de las bolsas de aire.
Su inspección de recepción debe incluir:
- Evaluación de daños en el embalaje exterior
- Inspección visual completa de la máquina y los accesorios
- Prueba funcional de encendido
- Verificación de presión abreviada en al menos tres cámaras
- Verificación de software si aplica
Documente los resultados de cada unidad. Este registro lo protege si los clientes informan problemas más adelante. Puede demostrar que la máquina pasó la inspección antes de salir de su control.
Trabajando con su fabricante en calidad
La comunicación previene la mayoría de los problemas de calidad. Proporcione comentarios sobre cualquier unidad que no pase su inspección de entrada. Nuestro equipo de ingeniería analiza cada unidad devuelta para identificar las causas raíz y prevenir recurrencias.
Solicite informes de calibración periódicos durante las relaciones de suministro a largo plazo. Los equipos de producción se desvían con el tiempo. El desgaste del compresor, la degradación de los sensores y los cambios en las herramientas afectan la consistencia de la producción. Los buenos fabricantes monitorean estos factores y ajustan sus procesos.
Considere visitar la fábrica antes de realizar pedidos grandes. Observar el proceso de producción y prueba revela más que cualquier documento. Damos la bienvenida a las auditorías de los compradores porque la transparencia genera confianza.
Conclusión
Probar la uniformidad de la presión protege su inversión y su marca. Utilice los protocolos de esta guía antes de aceptar cualquier máquina de presoterapia. Sus clientes merecen equipos que funcionen de manera consistente en cada tratamiento, cada vez.
Notas al pie
1. Este artículo explica la importancia y el contenido de una especificación de requisitos del producto, que abarca las especificaciones del fabricante para dispositivos médicos. ↩︎
2. Proporciona una lista de verificación de inspección de entrada para dispositivos médicos, asegurando la calidad del material. ↩︎
3. Explica qué es un manómetro digital y sus aplicaciones, incluidos los entornos médicos. ↩︎
4. Wikipedia proporciona una explicación clara y autorizada de los dispositivos de compresión secuencial y sus patrones de inflación. ↩︎
5. Enfatiza la importancia de la calibración del equipo médico para la precisión y la seguridad del paciente. ↩︎
6. Explica la aprobación de la FDA (510(k)) para dispositivos médicos, garantizando seguridad y eficacia. ↩︎
7. Página oficial de la ISO para la ISO 13485, la norma para sistemas de gestión de calidad en dispositivos médicos. ↩︎
8. Detalla el principio de funcionamiento y las aplicaciones de la soldadura ultrasónica para unir materiales. ↩︎

 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
