Cada semana, nuestra línea de producción maneja docenas de terapia de ondas de choque 1 unidades. Vemos qué componentes fallan primero y por qué las clínicas pierden ingresos debido a tiempos de inactividad inesperados.
Al probar muestras de máquinas de terapia de ondas de choque, concéntrese en cinco puntos críticos de falla: durabilidad de la pieza de mano y precisión del recuento de disparos, consistencia de la salida de energía, rendimiento del sistema de enfriamiento interno, estabilidad de la presión neumática y calidad de construcción para el envío. Cada área requiere pruebas de diagnóstico específicas antes de realizar pedidos al por mayor para evitar costosas devoluciones e interrupciones en la clínica.
Esta guía le guiará a través de métodos de prueba prácticos que utilizamos en nuestro proceso de control de calidad Estándares ISTA 2. Aprenderá exactamente cómo evaluar muestras antes de comprometerse con compras grandes.
¿Cómo puedo verificar la durabilidad y el número de disparos del aplicador Shockwave en mi muestra?
Nuestros ingenieros han rastreado fallas en las piezas de mano en miles de unidades. La pieza de mano experimenta el mayor estrés mecánico durante los tratamientos. Los pequeños defectos se convierten en grandes problemas después de un uso prolongado.
Para verificar la durabilidad de la pieza de mano, realice un mínimo de 5.000 disparos de prueba a la presión máxima mientras supervisa si hay atascos de proyectiles, vibraciones inusuales o cambios de sonido. Inspeccione las juntas tóricas, las balas y los resortes antes y después de la prueba. Compare el recuento de disparos mostrado con los pulsos entregados reales utilizando un contador externo o un dispositivo de calibración.
Comprensión de los puntos de estrés mecánico
La pieza de mano contiene varios componentes bajo estrés constante. La bala acelera y desacelera miles de veces por sesión de tratamiento. Los resortes se comprimen y liberan repetidamente. Las juntas tóricas sellan contra aire a alta presión.
Cada componente tiene un cronograma de falla diferente. Las balas suelen durar de 500.000 a 1.000.000 de disparos. Los resortes pueden debilitarse después de 300.000 ciclos. Las juntas tóricas se degradan más rápido, a menudo necesitando reemplazo cada 100.000 disparos.
Protocolo de prueba de pieza de mano paso a paso
Comience con una inspección visual. Busque defectos de fabricación, superficies irregulares o ensamblaje deficiente. Verifique que la punta del aplicador se conecte firmemente sin tambalearse.
A continuación, realice la "prueba de movimiento". Mueva suavemente el cable de la pieza de mano en varios puntos. Escuche clics intermitentes o observe fluctuaciones de potencia. Las conexiones internas sueltas causan interrupciones en el tratamiento.
Ejecute su prueba de recuento de disparos en fases:
| Fase de prueba | Recuento de disparos | Ajuste de presión | Qué monitorear |
|---|---|---|---|
| Fase 1 | 1.000 disparos | Bajo (1-2 Bar) | Sonido y vibración de referencia |
| Fase 2 | 2.000 disparos | Medio (3-4 Bar) | Cambios en la consistencia |
| Fase 3 | 2.000 disparos | Máximo (5-6 Bar) | Acumulación de calor, atascos |
| Post-Prueba | N/A | N/A | Desgaste de componentes, precisión |
Identificación de signos tempranos de desgaste
Escuche atentamente durante las pruebas. Una pieza de mano en buen estado produce sonidos de clic consistentes. La irregularidad sugiere atasco del proyectil o fatiga del resorte.
Sienta el cuerpo de la pieza de mano. El calor excesivo indica problemas de fricción. La vibración que se transmite por el mango sugiere componentes internos sueltos.
After testing, disassemble and photograph internal parts. Compare wear patterns against manufacturer specifications. Early wear on the bullet's striking surface predicts premature failure.
How do I test for energy output consistency to ensure the machine doesn't lose power during treatments?
Cuando calibramos máquinas en nuestras instalaciones, la deriva de energía es el problema que los clientes reportan con más frecuencia. consistencia de la salida de energía 3 Una salida inconsistente significa que los tratamientos causan dolor innecesario o no funcionan en absoluto.
Pruebe la consistencia de la energía midiendo la salida al principio, a la mitad y al final de sesiones de tratamiento prolongadas utilizando un sensor de presión calibrado o un hidrófono. Registre las lecturas en cada nivel de presión a lo largo de más de 3.000 disparos consecutivos. La variación aceptable debe mantenerse dentro del ±10% del valor establecido. Cualquier cosa que exceda indica problemas del compresor, deriva del sensor o problemas de la fuente de alimentación.

Por qué la consistencia de la energía es importante
La terapia de ondas de choque funciona a través de la entrega precisa de energía mecánica. Muy poca energía no estimula la regeneración de tejidos. Demasiada energía causa microtraumatismos excesivos e incomodidad al paciente.
Los estudios clínicos muestran que el tratamiento efectivo requiere penetración a profundidades de tejido específicas. Una máquina que pierde 20% de potencia a mitad del tratamiento puede no alcanzar el área objetivo. Esto desperdicia el tiempo del paciente y daña su reputación.
Equipo necesario para pruebas de energía
Las pruebas profesionales requieren herramientas de medición calibradas. La evaluación básica utiliza un manómetro en la salida del compresor. Las pruebas avanzadas utilizan hidrófono 4que miden la energía acústica real.
| Método de prueba | Costo del equipo | Nivel de precisión | Ideal para |
|---|---|---|---|
| Manómetro del compresor | Bajo | Básico | Evaluación inicial |
| Transductor de presión | Medio | Bueno | Evaluación de la muestra |
| Hidrófono calibrado | Alto | Excelente | Verificación final |
| Dinamómetro | Medio | Bueno | Pruebas comparativas |
Protocolo de pruebas de energía estructurada
Comience documentando las lecturas de referencia. Ajuste la máquina a su nivel de energía más bajo. Registre la configuración mostrada y la salida medida. Repita en configuraciones media y máxima.
Ahora realice una prueba de consistencia extendida. Ajuste la máquina a una salida media-alta. Dispare 500 disparos consecutivos. Registre las mediciones cada 100 disparos.
Esté atento a estas señales de advertencia:
- Disminución gradual de la salida (sugiere fatiga del compresor)
- Caídas repentinas seguidas de recuperación (indica recalibración del sensor)
- Fluctuaciones aleatorias (apunta a inestabilidad eléctrica)
Distinguir ondas de choque verdaderas de ondas de presión
No todas las máquinas entregan genuinas ondas de choque enfocadas 5. Algunas producen ondas de presión radial comercializadas como "terapia de ondas acústicas". Estas penetran menos profundamente y producen diferentes efectos biológicos.
Las verdaderas ondas de choque enfocadas concentran la energía en un punto de profundidad específico. Las ondas radiales dispersan la energía desde la superficie de la piel hacia afuera. Las pruebas deben verificar que la máquina produce el tipo de onda que afirma.
Verifique las especificaciones de la zona focal. Mida la penetración real utilizando fantomas de gel o simuladores de tejido. Las máquinas con zonas focales estrechas requieren un posicionamiento preciso pero entregan energía concentrada. Las zonas más amplias son más tolerantes pero menos intensas.
¿Qué pasos debo seguir para inspeccionar el sistema de enfriamiento interno y prevenir fallas por sobrecalentamiento?
Nuestro equipo de pruebas ha visto máquinas apagarse a mitad del tratamiento debido a sobrecarga térmica 6. El sobrecalentamiento daña los componentes internos e interrumpe la atención al paciente. La inspección del sistema de enfriamiento debe ser obligatoria para todas las muestras.
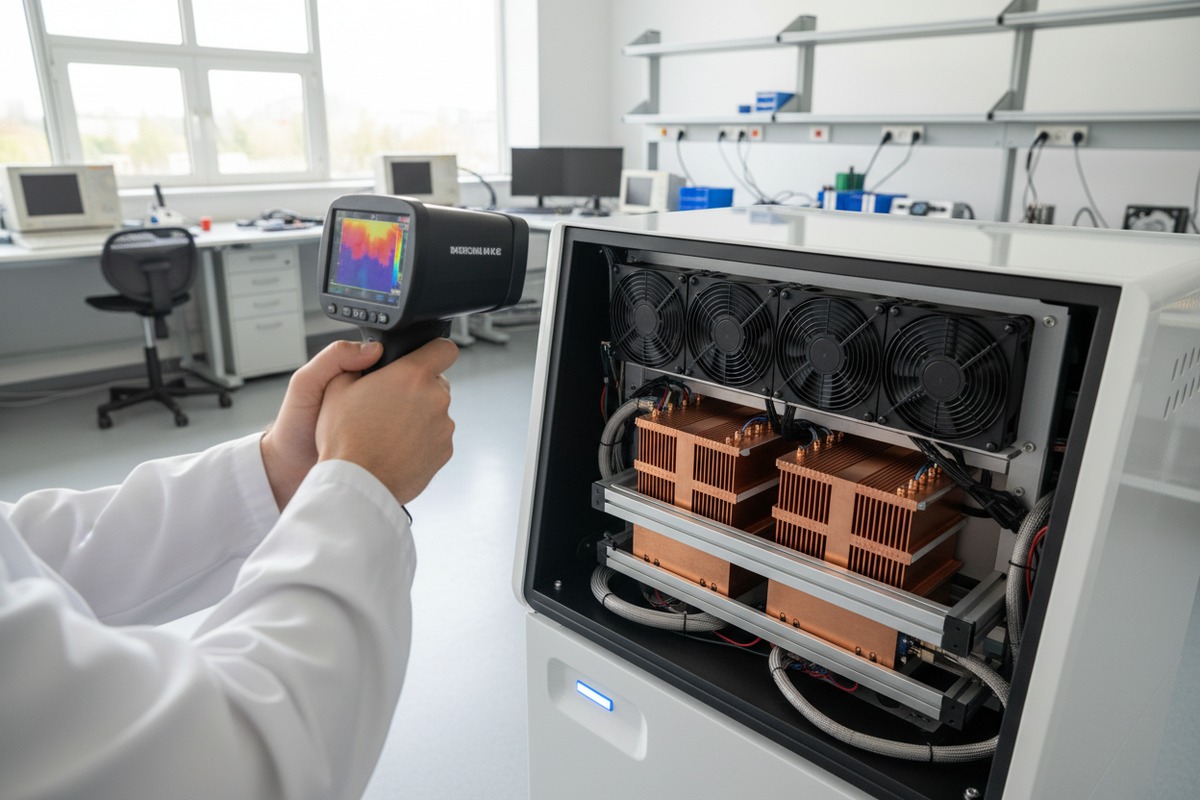
Inspeccione los sistemas de refrigeración ejecutando sesiones continuas de máxima intensidad durante 30-45 minutos mientras supervisa la temperatura externa del chasis y el calor de los componentes internos. Verifique que los puertos de ventilación no estén obstruidos, que los ventiladores funcionen a las velocidades correctas y que los sensores de temperatura activen las respuestas de protección apropiadas. Un aumento de temperatura superior a 50 °C en los puntos de contacto indica una refrigeración inadecuada.

Cómo las máquinas de ondas de choque generan calor
Los generadores de ondas de choque electromagnéticos y neumáticos producen un calor significativo. El motor del compresor funciona continuamente durante el tratamiento. Las válvulas solenoides ciclan miles de veces. Las placas de control electrónico procesan señales rápidamente.
El calor se acumula en diseños de chasis cerrados. Sin una disipación adecuada, los componentes superan las temperaturas de funcionamiento seguras. El estrés térmico acelera el desgaste de los condensadores, las juntas de soldadura y las carcasas de plástico.
Inspección visual del sistema de enfriamiento
Comience examinando el diseño de ventilación. Cuente el número de puertos de entrada y salida de aire. Verifique que las vías internas permitan el flujo de aire a través de los componentes que generan calor.
Busque estas características de diseño:
| Característica de enfriamiento | Objetivo | Indicador de Calidad |
|---|---|---|
| Múltiples posiciones de ventilador | Flujo de aire redundante | Mejor gestión del calor |
| Disipadores de calor metálicos | Disipación pasiva | Mayor vida útil de los componentes |
| Aplicación de pasta térmica | Transferencia de calor | Ensamblaje profesional |
| Sensores de temperatura | Monitoreo activo | Protección automática |
| Entradas de aire filtradas | Prevención de polvo | Mantenimiento reducido |
Procedimiento de prueba térmica activa
Prepare el entorno de prueba. La temperatura ambiente debe coincidir con las condiciones clínicas típicas (20-25 °C). Asegure un espacio adecuado alrededor de la máquina para el flujo de aire.
Ejecute una prueba de estrés térmico:
- Configure la máquina a frecuencia y presión máximas
- Dispare continuamente durante 15 minutos
- Mida la temperatura del chasis en cinco puntos
- Continúe durante otros 15 minutos
- Registre cualquier apagado automático o advertencia
- Permita un enfriamiento de 10 minutos
- Reinicie y verifique el funcionamiento normal
Utilice un termómetro infrarrojo o una cámara térmica para obtener lecturas precisas. Las temperaturas superficiales superiores a 50 °C pueden indicar que los componentes internos superan los límites seguros.
Prevención del sobrecalentamiento en uso clínico
Comparta estos hallazgos con los clientes de la clínica. Recomiende protocolos de tratamiento que incluyan descansos para enfriar. Coloque las máquinas lejos de las paredes y otros equipos.
Los programas de mantenimiento deben incluir:
- Limpieza mensual de ventilación
- Inspección trimestral del ventilador
- Reemplazo anual de pasta térmica
- Cambios de filtro según el entorno
¿Cómo puedo evaluar la calidad de construcción y el embalaje para evitar defectos cosméticos durante el envío internacional?
Cuando enviamos máquinas de Guangzhou a América del Norte o Europa, viajan a través de múltiples puntos de manipulación. Nuestro equipo de calidad ha aprendido que los fallos de embalaje causan más quejas de los clientes que defectos del producto.
Evalúe la calidad de construcción inspeccionando los materiales del chasis en cuanto a grosor y rigidez, probando la durabilidad del panel de control mediante uso repetido y examinando los diseños de alivio de tensión de los cables. Para el embalaje, realice pruebas de caída desde una altura de 75 cm en múltiples ángulos, verifique la densidad y cobertura de la espuma, y confirme que la resistencia a la compresión de la caja cumple con los estándares ISTA. Documente todos los hallazgos con fotografías antes de aprobar los pedidos a granel.
Puntos de evaluación de calidad de construcción
Comience con el chasis externo. Presione firmemente en diferentes áreas. Una construcción de calidad no muestra flexión ni crujidos. Las construcciones baratas usan plástico delgado que se agrieta bajo presión.
Examine la precisión del ensamblaje. Los huecos de los paneles deben ser uniformes. Los botones deben presionarse suavemente sin atascarse. Las luces indicadoras deben alinearse correctamente con sus etiquetas.
Pruebe a fondo los puntos de conexión:
| Tipo de conexión | Método de prueba | Criterios de aprobación |
|---|---|---|
| Puerto de la pieza de mano | Insertar/retirar 50 veces | Sin aflojamiento ni desgaste |
| Cable de alimentación | Mover en 10 posiciones | Sin interrupción de energía |
| Jack de pedal | Conectar/desconectar 30 veces | Contacto consistente |
| Puerto USB/actualización | Insertar en ángulos | Ajuste seguro mantenido |
Calidad de materiales y acabado
Los acabados de alto brillo lucen premium pero muestran arañazos fácilmente. Los acabados mate ocultan mejor los daños menores durante el envío y el uso clínico.
Verifique la certificación del material. Los plásticos de grado médico deben cumplir con los estándares relevantes. Los componentes metálicos deben resistir la corrosión. Solicite a los proveedores las hojas de especificaciones de materiales.
Las áreas de contacto del gel de acoplamiento necesitan atención especial. Estas superficies experimentan exposición química repetida. Los materiales de mala calidad se degradan, volviéndose pegajosos o descoloridos en cuestión de meses.
Pruebas de estrés del embalaje
El envío internacional expone los paquetes a caídas, compresión, vibración y cambios de temperatura. Sus pruebas deben simular estos esfuerzos.
Realice una secuencia estandarizada de prueba de caída:
- Caída plana desde 75 cm sobre la cara inferior
- Caída en esquina desde 50 cm sobre cada esquina
- Caída desde 50 cm sobre cada borde
- Repetir la secuencia tres veces
- Abrir e inspeccionar en busca de daños
Verifique los materiales de embalaje internos. La espuma debe tener una densidad apropiada para el peso de la máquina. Los insertos moldeados a medida protegen mejor que el relleno suelto. El doble embalaje añade protección para componentes frágiles.
Documentación y Criterios de Aceptación
Cree una lista de verificación para la inspección de muestras entrantes. Fotografie cualquier defecto antes de discutirlo con los proveedores. Establezca criterios de aceptación claros en sus acuerdos de compra.
Una lista de verificación de inspección típica incluye:
- Rayones o abolladuras en la superficie
- Problemas de alineación del panel
- Respuesta del control
- Condición del cable
- Completitud de los accesorios
- Precisión de la documentación
- Integridad del embalaje
- Cumplimiento del etiquetado
Solicite las especificaciones de embalaje a los proveedores. Compare los materiales prometidos con el embalaje entregado real. La reducción de costos a menudo comienza con la degradación del embalaje.
Conclusión
Probar a fondo las muestras de terapia de ondas de choque previene errores costosos. Enfóquese en la durabilidad de la pieza de mano 7, la consistencia de la energía, el rendimiento de enfriamiento y la calidad del embalaje. Estas cuatro áreas causan la mayoría de las reclamaciones de garantía y quejas de los clientes. Invierta tiempo en la evaluación de muestras ahora para proteger la reputación de su negocio más adelante.
Notas al pie
1. Wikipedia proporciona una visión general completa y autorizada de la terapia de ondas de choque extracorpóreas. ↩︎
2. Explica el papel y los tipos de estándares ISTA para el embalaje de dispositivos médicos. ↩︎
3. Destaca el papel fundamental de la entrega de energía constante en los tratamientos médicos. ↩︎
4. NOAA’s National Ocean Service offers an authoritative definition and explanation of a hydrophone. ↩︎
5. Explica claramente las diferencias entre la terapia de ondas de choque focalizadas y radiales. ↩︎
6. Analiza la gestión del calor y los riesgos de sobrecalentamiento en dispositivos médicos. ↩︎
7. Explica la importancia y los métodos de las pruebas de durabilidad para dispositivos médicos. ↩︎



 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
Únete a la conversación
¿Tienes una pregunta o una idea que compartir? Leemos cada comentario — ya seas distribuidor, dueño de salón o simplemente tengas curiosidad por la tecnología. Tu experiencia real ayuda a otros a tomar mejores decisiones. Deja tus comentarios abajo.