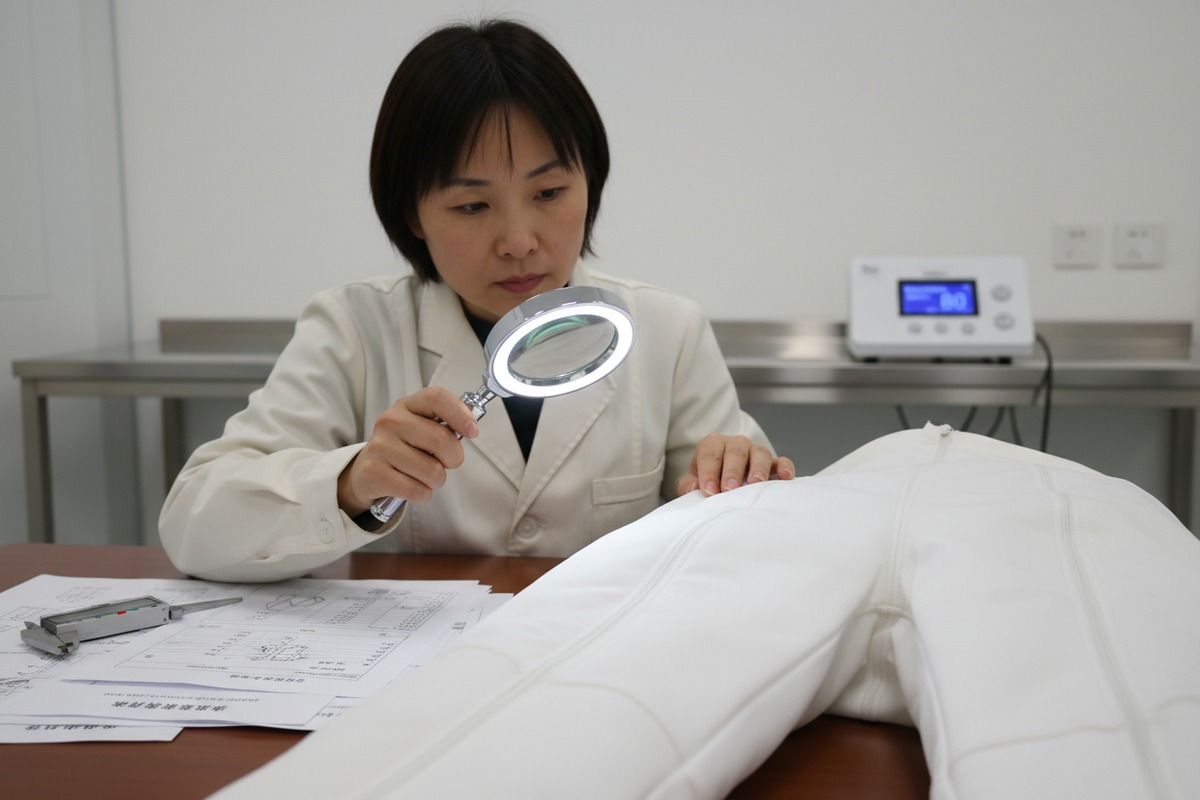
Cuando nuestro equipo de producción comenzó a fabricar sistemas de presoterapia 1 hace cinco años, aprendimos rápidamente una dolorosa lección. Un lote de prendas con costuras de calidad inferior falló después de solo 20 sesiones de tratamiento inspección de control de calidad 2. Las cámaras de aire perdieron aire. Las costuras se rasgaron. Los clientes estaban furiosos. Esa experiencia nos enseñó que la calidad de las costuras no es opcional, es la columna vertebral de la durabilidad de las prendas de presoterapia.
Para evaluar la costura de la prenda de presoterapia en cuanto a durabilidad y resistencia al desgarro, concéntrese en cuatro áreas clave: verifique la calidad del hilo a través de especificaciones de resistencia a la tracción (mínimo 9-10 gramos por denier), inspeccione las técnicas de costura reforzada como el pespunte plano y la doble costura en zonas de alta tensión, realice pruebas de resistencia al desgarro según las normas ASTM D5587 o D1424, y confirme las capacidades de personalización de la densidad de puntadas con su proveedor.
This guide walks you through exactly how to assess each factor during the sourcing process. We cover thread quality verification, reinforced seam identification, pre-shipment inspection protocols, and supplier customization discussions. Let’s break it down step by step.
¿Cómo puedo verificar que la calidad del hilo de coser cumple con mis requisitos de durabilidad para tratamientos de alta presión?
La calidad del hilo es algo que nuestro equipo de control de calidad verifica antes de que comience cualquier lote de producción. Hemos visto demasiadas prendas fallar porque el hilo en sí no pudo soportar ciclos de inflado repetidos. El hilo incorrecto se rompe bajo tensión, se deshilacha durante el lavado y, en última instancia, compromete toda la prenda.
Para verificar la calidad del hilo, solicite hojas de datos técnicos a su proveedor que especifiquen el material del hilo (poliéster o nailon encauchutado), la tenacidad (mínimo 9.0-10.0 gramos por denier), la resistencia a la tracción y las clasificaciones de resistencia a los rayos UV/abrasión. Realice pruebas de muestra con al menos 50 ciclos de lavado y 200 ciclos de inflado-desinflado antes de aprobar pedidos a granel.

Comprensión de las opciones de material de hilo
Su elección de hilo impacta directamente la vida útil de la prenda. Para las prendas de presoterapia utilizadas en interiores, dos opciones principales dominan el mercado.
Nylon thread offers higher tenacity—approximately 10.0 grams per denier compared to polyester's 9.0 gpd. This means nylon delivers more strength for its size. Nylon also has excellent stretch and recovery, which helps seams flex during inflation cycles without breaking.
El hilo de poliéster, por otro lado, proporciona una resistencia superior a los rayos UV y una estabilidad a la humedad. Para las prendas que pueden estar expuestas a soluciones de limpieza o desinfectantes, el poliéster mantiene mejor su integridad con el tiempo.
Especificaciones clave del hilo a solicitar
| Especificación | Requisito Mínimo | Por qué es importante |
|---|---|---|
| Tenacidad | 9.0-10.0 gpd | Determina la relación resistencia-peso |
| Resistencia a la tracción 3 | 14-15 libras (tamaño 92) | Mide la fuerza antes de la rotura |
| Elongación | 20-26% | Permite que las costuras se estiren con la tela |
| Resistencia a la abrasión | Grado 4+ (Escala AATCC 4) | Previene la degradación del hilo por fricción |
| Resistencia química | Rango de pH neutro | Protege contra daños por soluciones de limpieza |
Protocolo de Prueba Práctica
Antes de aprobar a cualquier proveedor, solicite prendas de muestra para sus propias pruebas. Realice las siguientes comprobaciones:
Primero, realice una inspección visual de la consistencia del hilo. Busque un grosor uniforme y ningún punto débil visible. Segundo, realice una prueba de durabilidad al lavado: 50 ciclos de lavado como mínimo a 40 °C. Tercero, simule ciclos de inflado. Conecte la prenda a su máquina de presoterapia y realice al menos 200 ciclos completos de inflado-desinflado a presión máxima. Verifique si hay aflojamiento, deshilachado o separación de costuras.
Nuestros ingenieros han descubierto que las prendas que superan las tres pruebas muestran tasas de fallos en campo significativamente más bajas. La inversión inicial en pruebas ahorra miles en reclamaciones de garantía más adelante.
What reinforced seam techniques should I look for to ensure my garments don't rip under heavy salon use?
Durante nuestras auditorías de fábrica de proveedores potenciales, la construcción de la costura es lo primero que examinamos. Una prenda puede usar hilo de primera calidad, pero si la técnica de costura es incorrecta, aún fallará. Los tratamientos de alta presión ejercen una tensión enorme en zonas específicas de la prenda: alrededor de las conexiones de las cámaras de aire, las secciones superpuestas y las áreas de contorno corporal.
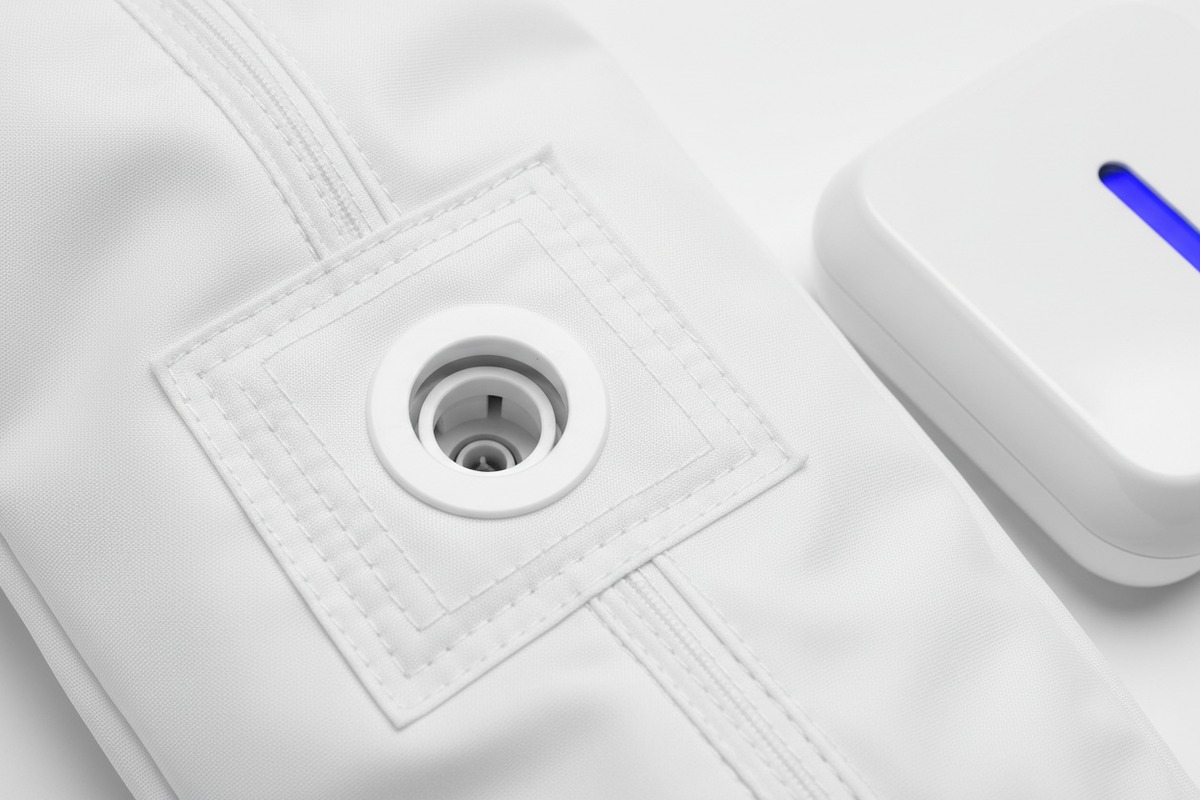
Busque costuras planas para mayor flexibilidad y comodidad en la piel, costuras reforzadas de doble puntada en áreas de alta tensión (hombros, caderas, cara interna de los muslos, puertos de conexión), refuerzos de pespunte en puntos de carga y costuras curvas que siguen los contornos del cuerpo para distribuir la tensión de manera uniforme.
Tipos de Costura Críticos para Prendas de Presoterapia
Diferentes técnicas de costura sirven para diferentes propósitos. Comprender cada una le ayuda a evaluar con precisión las capacidades del proveedor.
Costura Flatlock 5 crea costuras que quedan completamente planas contra la piel. Esta técnica utiliza bucles entrelazados en lugar de capas de tela superpuestas. Para prendas de presoterapia que se usan directamente sobre la piel durante el tratamiento, las costuras flatlock evitan rozaduras e irritación, manteniendo la resistencia.
Las costuras de doble puntada añaden una segunda fila de costura paralela a la primera. Esta redundancia significa que si una fila falla, la costura permanece intacta. Nuestra línea de producción utiliza doble puntada en todas las costuras estructurales, alrededor de las cinturas, las aberturas de las piernas y las uniones de las mangas.
Los métodos de costura de recubrimiento proporcionan cobertura y elasticidad. Los bucles visibles en la parte inferior permiten que la costura se expanda y contraiga con el movimiento de la tela, lo cual es fundamental para prendas que se inflan y desinflan repetidamente.
Zonas de Alto Estrés que Requieren Refuerzo Adicional
| Área de la Prenda | Tipo de estrés | Refuerzo Recomendado |
|---|---|---|
| Conectores de la cámara de aire | Fuerza de tracción constante | Puntada de barra + cinta reforzada |
| Cintura | Estiramiento durante el uso | Doble puntada con elástico |
| Costuras internas del muslo | Fricción + presión de inflado | Costura plana + cinta de costura |
| Uniones de hombro | Fuerza de elevación | Triple costura con refuerzos |
| Zonas de solapamiento (cámaras) | Fuerza de ruptura por inflación | Costuras soldadas + doble costura |
Evaluación de la calidad de las costuras durante las visitas a proveedores
Al visitar fábricas de proveedores, lleve una lista de verificación. Pida ver prendas de muestra en varias etapas de producción. Verifique que los márgenes de costura sean consistentes, típicamente de 10-12 mm para costuras estructurales en prendas de presoterapia. Verifique que las puntadas de refuerzo aparezcan en todos los puntos de tensión designados, generalmente de 3-5 mm de ancho con al menos 10 penetraciones de aguja.
Tire suavemente de las costuras mientras observa si hay huecos o tensión en el hilo. Las costuras de calidad no deben mostrar huecos visibles bajo tensión moderada. Si ve que las capas de tela se separan o los hilos se estiran, la construcción de la costura es inadecuada.
Inspeccione también la colocación de las costuras. Las costuras curvas que siguen los contornos naturales del cuerpo distribuyen mejor la presión que las costuras rectas que atraviesan grupos musculares. Este principio de diseño reduce el estrés puntual y prolonga la vida útil de la prenda.
¿Cómo evalúo la resistencia al desgarro de las muestras de prendas de vestir durante mi inspección de control de calidad pre-embarque?
La inspección previa al envío es su última línea de defensa antes de que los productos salgan de la fábrica. En nuestras instalaciones, nunca enviamos un lote sin completar pruebas estandarizadas de resistencia al desgarro. Los datos que recopilamos nos dicen si el lote de producción coincide con la calidad de la muestra aprobada, o si surgieron problemas durante la producción en masa.
Evalúe la resistencia al desgarro utilizando métodos de prueba estandarizados: ASTM D5587 (desgarro trapezoidal) para paneles de tela y ASTM D1424 (péndulo Elmendorf) para la resistencia general al desgarro. Establezca umbrales mínimos de 300N+ para la resistencia al estallido de las costuras. Documente los resultados de cada lote de producción y compárelos con los puntos de referencia de las muestras aprobadas.

Métodos estandarizados de prueba de resistencia al desgarro
La industria textil utiliza varios estándares establecidos para las pruebas de resistencia al desgarro. Comprenderlos le ayuda a comunicar los requisitos claramente con los proveedores y las agencias de inspección de terceros.
El ASTM D5587 6 La prueba de desgarro trapezoidal evalúa cuánta fuerza se necesita para propagar un desgarro a través de la tela. Una muestra trapezoidal se sujeta y se tira hasta que se desgarra. Esta prueba funciona bien para evaluar la resistencia del panel de tela en materiales de prendas de presoterapia como textiles recubiertos de PU.
El ASTM D1424 7 La prueba Elmendorf utiliza un aparato de péndulo para medir la resistencia al desgarro. Una muestra precortada se sujeta en abrazaderas mientras un péndulo oscila, desgarrando la tela. La energía absorbida durante el desgarro indica la resistencia del material. Esta prueba es ampliamente aceptada para el control de calidad textil.
Específicamente para costuras, Normas ISO 13936 8 miden la fuerza requerida para romper costuras cosidas. Esta prueba es fundamental porque el fallo de la costura, no el desgarro de la tela, es el modo de fallo más común en las prendas de presoterapia.
Establecimiento de umbrales de calidad
| Parámetro de prueba | Valor mínimo aceptable | Objetivo de calidad premium |
|---|---|---|
| Resistencia al desgarro de la tela (urdimbre) | 15 N | 25+ N |
| Resistencia al desgarro de la tela (trama) | 12 N | 20+ N |
| Resistencia a la rotura de costuras | 300 N | 500+ N |
| Resistencia al deslizamiento de costuras | Grado 3 | Grado 4+ |
| Estabilidad dimensional (post-lavado) | ±5% | ±3% |
Lista de verificación de inspección en sitio
Al realizar el control de calidad antes del envío, siga esta secuencia:
Primero, seleccione muestras al azar del lote de producción —un mínimo del 5% de la cantidad total o 10 unidades, lo que sea mayor. Segundo, realice una inspección visual verificando la densidad de puntada consistente, sin puntadas saltadas, alineación adecuada de las costuras y recorte limpio de hilos. Tercero, realice pruebas de tracción en las costuras utilizando un medidor de fuerza manual. Aplique una fuerza de 50 N durante 10 segundos y verifique si hay alguna separación o rotura de hilo.
Para pruebas de laboratorio detalladas, envíe muestras a un laboratorio de pruebas acreditado. Solicite informes de resistencia al desgarro según ASTM D5587 e informes de resistencia de costuras según ISO 13936. Compare los resultados con los datos de la muestra preaprobada. Cualquier valor que caiga por debajo del 90% del rendimiento de la muestra justifica una investigación.
Documente todo con fotografías y certificados de prueba. Esta documentación lo protege a usted y a su proveedor si surgen disputas más adelante.
Prueba de estrés de ciclo de inflado
Más allá de las pruebas textiles estándar, las prendas de presoterapia requieren pruebas específicas de la aplicación. Conecte la prenda a un sistema de presión calibrado. Ejecute 100 ciclos de inflado a 200 mmHg (presión de tratamiento típica). Después del ciclado, vuelva a inspeccionar todas las costuras en busca de signos de estrés, aflojamiento o fuga de aire.
Esta prueba detecta problemas que las pruebas de desgarro estándar pasan por alto, específicamente, las tensiones neumáticas únicas que experimentan las prendas de presoterapia durante el uso real.
Can my supplier customize the stitching density to match my brand's high-end performance standards?
Las discusiones sobre personalización son donde los buenos proveedores se separan de los excelentes. Cuando trabajamos con clientes OEM, siempre preguntamos sobre sus requisitos de rendimiento específicos. Un salón que realiza 30 tratamientos diarios necesita especificaciones diferentes a las de una marca de uso doméstico. La flexibilidad para ajustar la densidad de costura 9 es un indicador clave de la capacidad de fabricación.
Sí, los fabricantes de renombre pueden personalizar la densidad de puntada según sus requisitos. Solicite especificaciones de densidad entre 0.3 y 0.5 mm de espaciado para aplicaciones de alto rendimiento. Trabaje con proveedores que ofrezcan tiradas de muestras de preproducción con densidades variables para que pueda probar y aprobar la configuración óptima para su caso de uso específico.

Comprensión de los parámetros de densidad de costura
La densidad de costura se refiere al espaciado entre puntadas paralelas. Generalmente se mide en milímetros. Un número más bajo significa costuras más apretadas y densas. Un número más alto significa costuras más sueltas con más espacio entre las filas de puntadas.
Para bordados y costuras estándar, un espaciado de 0.4 mm se considera densidad completa, donde cada línea de hilo apenas toca a su vecina. Para prendas de presoterapia, es posible que desee una densidad más apretada en áreas de alta tensión y una densidad ligeramente más suelta en zonas de flexión.
La relación entre la densidad y el peso de la tela es importante. Los materiales de PU de doble capa más pesados utilizados en las cámaras de aire de presoterapia pueden soportar una mayor densidad sin arrugarse. Los materiales más ligeros requieren una menor densidad para evitar la distorsión.
Opciones de personalización de densidad
| Zona de aplicación | Densidad recomendada | Razón |
|---|---|---|
| Perímetros de la cámara de aire | 0.3-0.35mm (ajustado) | Máxima resistencia de costura para contención de presión |
| Puntos de fijación del conector | 0.25-0.3mm (muy ajustado) | Previene fallos por tracción en puntos de concentración de tensión |
| Paneles de carrocería generales | 0.4-0.45mm (estándar) | Equilibra la resistencia con la flexibilidad del tejido |
| Zonas flexibles (articulaciones) | 0.5mm (suelto) | Permite el movimiento sin tensión en la costura |
| Costura decorativa | 0.5-0.6mm | Atractivo visual sin comprometer la estructura |
Preguntas para hacerle a su proveedor
Al discutir la personalización, haga estas preguntas específicas:
"¿Cuál es su densidad de puntada estándar para prendas de presoterapia?" Los proveedores competentes citarán valores específicos, no respuestas vagas.
"¿Puede proporcionar muestras con tres configuraciones de densidad diferentes para realizar pruebas?" Esta solicitud revela si tienen el equipo y la experiencia para ajustar los parámetros con precisión.
"¿Cuál es su cantidad mínima de pedido para especificaciones de densidad personalizadas?" Algunas fábricas requieren grandes MOQ para la personalización. Otras lo integran en su proceso estándar.
"¿Cómo verifica la consistencia de la densidad en un lote de producción?" Busque respuestas que mencionen procedimientos de calibración, puntos de control de calidad y herramientas de medición.
Equilibrando la densidad con otros factores
Una mayor densidad de puntada generalmente aumenta la resistencia de la costura, pero también aumenta el tiempo de producción y el consumo de hilo. Puede causar distorsión de la tela si se lleva demasiado lejos. La densidad óptima equilibra la durabilidad, el costo y la flexibilidad de la prenda.
Nuestro equipo de I+D generalmente recomienda comenzar con una densidad de 0,4 mm para la mayoría de las áreas, y luego ajustar según los resultados de las pruebas. Pida lotes pequeños de muestras con configuraciones de 0,3 mm, 0,4 mm y 0,5 mm. Pruebe las tres en sus condiciones específicas de presión y ciclo. Elija la configuración que funcione mejor para su aplicación.
Este enfoque iterativo cuesta más al principio, pero evita errores costosos en las tiradas de producción completas. Un proveedor dispuesto a apoyar este proceso demuestra un compromiso genuino con una asociación de calidad.
Conclusión
La evaluación de la costura de las prendas de presoterapia requiere atención a la calidad del hilo, las técnicas de costura, las pruebas estandarizadas y las capacidades de personalización del proveedor. Al verificar las especificaciones, inspeccionar los métodos de refuerzo, realizar pruebas de control de calidad adecuadas y asociarse con fabricantes flexibles, protege la reputación de su marca y reduce las costosas devoluciones.
Notas al pie
1. Explica qué es la presoterapia, sus beneficios y cómo funciona. ↩︎
2. Explica qué es una inspección de calidad y su papel en la garantía de la conformidad del producto. ↩︎
3. Proporciona una definición clara de la resistencia a la tracción y su medición. ↩︎
4. Enlaces a los métodos de prueba oficiales de AATCC, incluidas las escalas de resistencia a la abrasión. ↩︎
5. Referencia 4. ↩︎
6. Proporciona detalles sobre la norma ASTM D5587 para la prueba de desgarro trapezoidal de tejidos. ↩︎
7. Proporciona detalles sobre la norma ASTM D1424 para la prueba de desgarro Elmendorf de tejidos. ↩︎
8. Describe las normas ISO 13936 para determinar la resistencia al deslizamiento de los hilos en una costura. ↩︎
9. Define la densidad de puntada y explica su importancia en el bordado y la calidad de la prenda. ↩︎



 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
Únete a la conversación
¿Tienes una pregunta o una idea que compartir? Leemos cada comentario — ya seas distribuidor, dueño de salón o simplemente tengas curiosidad por la tecnología. Tu experiencia real ayuda a otros a tomar mejores decisiones. Deja tus comentarios abajo.