
Cuando nuestros ingenieros se encontraron por primera vez con un lote de unidades de onda de choque devueltas con una producción de energía inconsistente, nos dimos cuenta de que confiar solo en las promesas del proveedor no era suficiente. certificación ISO 13485 1. El problema nos costó clientes y reputación. Muchos gerentes de compras se enfrentan a esta misma frustración: proveedores poco fiables, defectos ocultos y reclamaciones de calidad que nunca se materializan en mejoras reales.
Para evaluar la mejora de la calidad de los proveedores de máquinas de terapia de ondas de choque, debe realizar un seguimiento de métricas medibles como las tasas de defectos, las no conformidades de auditoría y el rendimiento de la entrega a lo largo del tiempo. Solicite la certificación ISO 13485, revise la efectividad de las CAPA y realice auditorías periódicas. Utilice tarjetas de puntuación y análisis de tendencias para verificar el progreso genuino en lugar de depender únicamente de garantías verbales.
Esta guía desglosa los pasos exactos para evaluar si su proveedor está mejorando realmente la efectividad de CAPA 2. Let’s dive into practical methods you can implement immediately.
How can I verify that my supplier's quality control for shockwave therapy machines is actually improving?
En nuestra experiencia exportando a más de 30 países, hemos visto a proveedores hacer audaces afirmaciones de calidad las normas IEC 60601 3. Pero las afirmaciones sin datos no significan nada. Sin sistemas de verificación, corre el riesgo de recibir máquinas que fallen durante el tratamiento o se rompan en pocos meses.
Verifique la mejora de la calidad del proveedor comparando las tasas históricas de defectos, revisando las tasas de cierre de CAPA y analizando los hallazgos de auditoría durante múltiples períodos de evaluación. Solicite evidencia documentada que incluya informes de inspección, registros de no conformidades y registros de acciones correctivas. Realice un seguimiento de las tendencias trimestralmente para distinguir la mejora real de las soluciones temporales.
Empiece con datos de referencia
Antes de medir la mejora, necesita un punto de partida. Pida a su proveedor su tasa de defectos actual, tasa de devoluciones y volumen de quejas de clientes. Esto se convierte en su punto de referencia.
En nuestras instalaciones, rastreamos cada unidad que sale de nuestra línea de producción. Registramos números de serie, resultados de pruebas y resultados de inspección. Si su proveedor no puede proporcionar este nivel de detalle, es una señal de alerta.
Utilice un sistema de tarjeta de puntuación de proveedores
Una tarjeta de puntuación convierte las impresiones subjetivas en números objetivos. Sistema de tarjeta de puntuación de proveedores 4 Aquí hay un marco simple que puede adaptar:
| Métrica | Peso | Método de Puntuación |
|---|---|---|
| Tasa de Defectos | 25% | 3% = 4 pts |
| Entrega a Tiempo | 20% | >95% = 10 pts, 90-95% = 7 pts, <90% = 4 pts |
| Tiempo de Cierre de CAPA | 20% | 60 días = 4 pts |
| No Conformidades de Auditoría | 20% | 0 mayor = 10 pts, 1-2 mayor = 5 pts, >2 mayor = 2 pts |
| Tiempo de respuesta | 15% | 48 hrs = 4 pts |
Revisar puntuaciones cada trimestre. Mejora significa que las puntuaciones suben consistentemente, no solo una vez.
Solicitar Documentación de CAPA
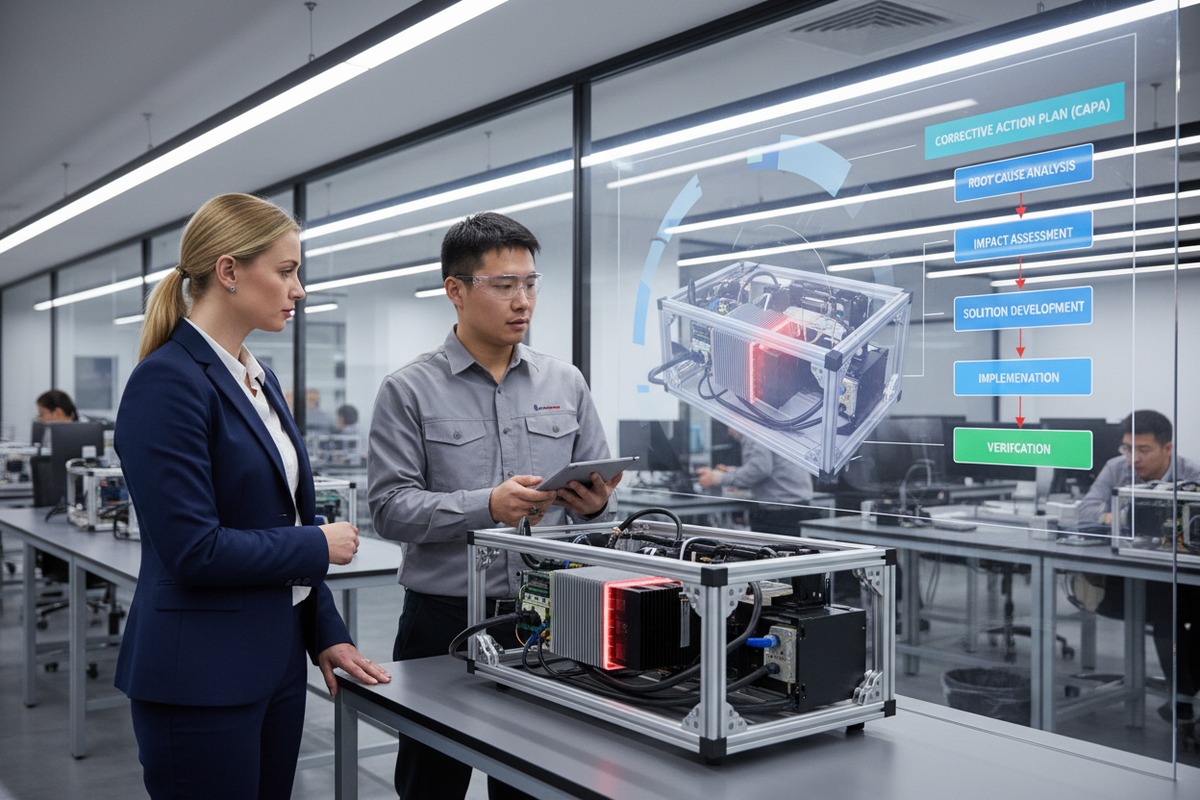
Registros de Acción Correctiva y Preventiva 5 mostrar cómo un proveedor maneja los problemas. Un buen proveedor documenta la causa raíz, implementa soluciones y verifica la efectividad.
Solicitar:
- Número de CAPAs abiertas en los últimos 12 meses
- Tiempo promedio de cierre
- Tasa de recurrencia de problemas similares
Si el mismo problema sigue apareciendo, sus acciones correctivas no están funcionando.
Realizar Análisis de Tendencias
Un buen lote no demuestra mejora. Mire los datos durante un mínimo de 6-12 meses. Trace las tasas de defectos en un gráfico. La línea debe tender a la baja.
Nuestro equipo de calidad revisa el desempeño de los proveedores mensualmente. Marcamos a cualquier proveedor cuya tasa de defectos aumente durante dos meses consecutivos. Este sistema de alerta temprana previene problemas mayores.
¿Qué puntos de referencia de rendimiento debo utilizar para asegurar que mis máquinas de onda de choque personalizadas cumplan con los estándares de alta durabilidad?
Nuestra línea de producción realiza pruebas de durabilidad en cada pieza de mano de onda de choque antes del envío. Aprendimos esta lección después de que los primeros modelos mostraran desgaste después de solo 50,000 pulsos. Los compradores de alta gama esperan máquinas que duren, y sin puntos de referencia claros, no puede responsabilizar a los proveedores.
Los puntos de referencia clave de durabilidad para las máquinas de ondas de choque personalizadas incluyen la vida útil del recuento de pulsos (mínimo 2-5 millones de pulsos para unidades enfocadas), la consistencia de la salida de energía dentro de ±5% durante la vida útil del dispositivo, la resistencia al impacto de la carcasa según los estándares IEC 60601 y las calificaciones MTBF de los componentes que superan las 10.000 horas. Documente estas especificaciones en su acuerdo de calidad.

Definir Parámetros Críticos de Desempeño
No todas las especificaciones importan por igual. Concéntrese en los parámetros que afectan directamente los resultados del tratamiento y la longevidad de la máquina.
| Parámetro | Punto de Referencia de Alta Gama | Mínimo aceptable |
|---|---|---|
| Vida útil del pulso (enfocado) | >5 millones de pulsos | 2 millones de pulsos |
| Vida útil del pulso (radial) | >10 millones de pulsos | 5 millones de pulsos |
| Deriva de la Potencia de Salida | <±3% durante la vida útil | <±5% durante la vida útil |
| Precisión de la Profundidad Focal | ±0.5mm | ±1mm |
| Temperatura de funcionamiento | 0-40°C | 10-35°C |
| MTBF (Tiempo Medio Entre Fallos 6) | >15,000 horas | >10,000 horas |
Estos números provienen de nuestras pruebas y estándares de la industria. Ajuste según su posicionamiento en el mercado.
Prueba de Consistencia de la Densidad de Flujo de Energía
Densidad de flujo de energía 7 determina la efectividad del tratamiento. Una máquina que entrega 0.25 mJ/mm² un día y 0.30 mJ/mm² al siguiente no es confiable.
Pida a su proveedor que proporcione:
- Certificados de calibración que muestran mediciones de EFD
- Datos de prueba de muestras de producción (no solo prototipos)
- Frecuencia y procedimiento de recalibración
We test EFD on every unit using a hydrophone system. The data goes into each machine's documentation.
Evaluar la calidad de los componentes
El transductor es el corazón de una máquina de ondas de choque. Los transductores baratos fallan más rápido y pierden precisión.
Solicitar especificaciones de componentes, incluyendo:
- Grado y origen del elemento piezoeléctrico
- Material y grosor de la membrana de acoplamiento
- Clasificación de durabilidad del conector
Nuestros ingenieros especifican cerámicas piezoeléctricas de grado médico de proveedores certificados. Auditamos a estos proveedores de componentes por separado.
Establecer requisitos de pruebas de vida acelerada
Las pruebas en el mundo real tardan demasiado. Las pruebas de vida acelerada simulan años de uso en semanas.
Pregunte a su proveedor si realiza:
- Pruebas de pulso continuo (ejecuciones de 24 horas)
- Pruebas de ciclado de temperatura
- Pruebas de estrés mecánico en cables de la pieza de mano
Si no tienen estas capacidades, no pueden garantizar las afirmaciones de durabilidad.
¿Cómo evalúo si un fabricante puede implementar mis mejoras técnicas sin comprometer la estabilidad de la máquina?
When we customize machines for OEM partners, stability is our top concern. Adding features is easy. Keeping the machine reliable after those changes is hard. Many buyers have come to us after their previous supplier's "improvements" caused more problems than they solved.
Evaluate a manufacturer's capability for stable technical improvements by reviewing their engineering change control process, requesting validation test reports for similar past modifications, and conducting pilot production runs. Verify they have design FMEA documentation and qualified testing equipment. Start with small changes before committing to major redesigns.

Evalúe su proceso de control de cambios de ingeniería
Un sistema de control de cambios adecuado evita modificaciones no autorizadas y garantiza que cada cambio se pruebe.
Pregunte a su proveedor:
- ¿Quién aprueba los cambios de ingeniería?
- ¿Qué documentación se requiere antes de la implementación?
- ¿Cómo verifican que los cambios no afectan a otras funciones?
En nuestras instalaciones, cada cambio pasa por un proceso formal de ECO (Orden de Cambio de Ingeniería). Nuestro gerente de calidad, gerente de producción y ingeniero principal deben aprobarlo.
Solicite evidencia de validación de proyectos pasados
Si un proveedor afirma que puede implementar su mejora, pida pruebas de proyectos pasados similares.
Solicitar:
- Datos de prueba antes y después
- Comentarios de los clientes sobre el producto modificado
- Cualquier problema encontrado durante la implementación
Un proveedor que nunca ha realizado trabajos similares está experimentando con su pedido.
Comprenda su práctica de FMEA de diseño
Análisis de modos y efectos de fallos 8 identifica lo que podría salir mal antes de que suceda. Un proveedor que utiliza FMEA detecta problemas en la etapa de diseño.
| Elemento FMEA | Qué Revisar |
|---|---|
| Modos de fallo | ¿Identificaron todos los fallos potenciales de su cambio? |
| Calificación de severidad | ¿Calificaron adecuadamente los riesgos para la seguridad del paciente? |
| Métodos de detección | ¿Tienen pruebas para detectar cada modo de fallo? |
| Prioridad de riesgo | ¿Se abordan primero los artículos de alto riesgo? |
Si su proveedor no puede explicar su proceso de FMEA, es probable que se esté saltando este paso crítico.
Insista en ejecuciones de producción piloto
Nunca apruebe la producción en masa de máquinas modificadas sin una ejecución piloto. Una ejecución piloto de 5-10 unidades revela problemas de fabricación que los prototipos pasan por alto.
Durante la producción piloto, compruebe:
- ¿Pueden los trabajadores construir consistentemente el diseño modificado?
- ¿Encajan los nuevos componentes sin forzar?
- ¿Pasa la máquina todas las pruebas estándar?
Realizamos lotes piloto para cada nueva personalización. Solo después de pasar todas las pruebas, procedemos a la producción completa.
Verificar la calibración del equipo de prueba
Your supplier's test results are only valid if their equipment is accurate. Request calibration certificates for:
- Osciloscopios
- Sistemas de hidrófonos
- Medidores de potencia
- Cámaras ambientales
La calibración debe ser trazable a estándares nacionales y realizarse al menos anualmente.
What steps should I take to confirm my supplier's pre-shipment inspections are effectively reducing product defect rates?
Nuestro equipo de inspección previa al envío detecta problemas antes de que se conviertan en sus problemas. Pero no todos los proveedores tienen sistemas de inspección efectivos. Algunos marcan casillas sin probar realmente. Otros omiten las inspecciones por completo cuando tienen prisa. Confirmar que sus inspecciones realmente funcionan requiere pasos de verificación específicos.
Confirme la eficacia de la inspección previa al envío solicitando informes de inspección con evidencia fotográfica, comparando las tasas de defectos entrantes con las tasas de aprobación de la inspección y realizando inspecciones aleatorias de terceros. Establezca criterios de aceptación claros en su acuerdo de calidad. Rastree las fugas de defectos (unidades que pasaron la inspección pero fallaron en sus instalaciones) para medir la precisión de la inspección.
Definir criterios de aceptación claros
Los criterios vagos conducen a decisiones subjetivas. Escriba requisitos específicos de aprobación/fallo para cada parámetro.
| Punto de inspección | Criterios de aceptación | Método de prueba |
|---|---|---|
| Salida de Energía | Dentro de ±5% de la especificación en todas las configuraciones | Medición con hidrófono |
| Apariencia visual | Sin arañazos >2mm, sin abolladuras, color uniforme | Visual bajo iluminación de 500 lux |
| Prueba funcional | Todos los modos funcionan, pantalla táctil sensible | Prueba del operador según lista de verificación |
| Empaquetado | Sin daños, todos los accesorios presentes | Conteo visual contra la lista de empaque |
| Documentación | Número de serie coincide, manuales incluidos | Revisión de documentos |
Comparta esta tabla con su proveedor. Ambas partes deben acordar qué pasa y qué falla.
Requerir evidencia fotográfica
Las fotos demuestran que la inspección realmente ocurrió. Solicitar:
- Fotos completas de la unidad mostrando el etiquetado
- Primeros planos de cualquier imperfección cosmética
- Pantallas del equipo de prueba mostrando resultados de medición
- Condición del embalaje antes del sellado
Fotografamos cada paso de la inspección. Los clientes pueden revisar estas imágenes antes de que enviemos.
Calcular la Tasa de Escape de Defectos
La tasa de escape de defectos mide cuántas unidades defectuosas se escapan de la inspección. Calcúlela como:
Tasa de Escape de Defectos = (Defectos encontrados en el destino ÷ Unidades totales enviadas) × 100%
Un buen sistema de inspección logra una tasa de escape <0.5%. Por encima del 2% indica fallos graves en la inspección.
Utilizar Verificación de Terceros
No confíe únicamente en la autoinspección del proveedor. Contrate a una empresa de inspección independiente para verificar envíos al azar.
Los inspectores externos proporcionan:
- Evaluación imparcial
- Protocolos de inspección estándar de la industria
- Informes detallados con fotos
Incluso si confía en su proveedor, las verificaciones ocasionales de terceros mantienen a todos honestos.
Implementar Control de Calidad de Entrada
Su propia inspección de entrada es la verificación final. Rastree lo que encuentra y comparta datos con su proveedor.
Cuando recibimos quejas de clientes sobre unidades que pasaron la inspección, investigamos por qué. A veces, el procedimiento de inspección necesita actualizarse. A veces, el inspector necesita reentrenamiento. Cerrar este ciclo de retroalimentación impulsa la mejora continua.
Revisar los Registros de Inspección Periódicamente
Solicitar resúmenes de inspección mensuales o trimestrales que muestren:
- Unidades totales inspeccionadas
- Tasa de aprobación y tasa de rechazo
- Principales categorías de defectos
- Tendencia en comparación con períodos anteriores
Analizar estos informes para detectar patrones. Un aumento en los rechazos podría indicar problemas de producción. Una tasa de aprobación inusualmente alta con quejas de clientes sugiere que la inspección no es lo suficientemente exhaustiva.
Conclusión
Evaluar la mejora de la calidad del proveedor requiere datos, no confianza. Utilice tarjetas de puntuación, rastree tendencias y verifique las afirmaciones con documentación. Defina puntos de referencia claros, valide los cambios de ingeniería a través de ejecuciones piloto y confirme que las inspecciones realmente detectan defectos. Estos pasos protegen su marca y a sus clientes.
Notas al pie
1. Información oficial sobre la norma ISO para la gestión de la calidad de dispositivos médicos. ↩︎
2. Guía de la FDA sobre acciones correctivas y preventivas para dispositivos médicos. ↩︎
3. Información oficial sobre las normas internacionales de seguridad para equipos médicos eléctricos. ↩︎
4. Explica el concepto y los beneficios de una tarjeta de puntuación de proveedores. ↩︎
5. Proporciona una descripción general de los registros CAPA y su propósito. ↩︎
6. Explica la métrica de fiabilidad Tiempo Medio Entre Fallos. ↩︎
7. Define un parámetro clave para la terapia de ondas de choque. ↩︎
8. Proporciona una visión general completa de la metodología FMEA. ↩︎



 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
Únete a la conversación
¿Tienes una pregunta o una idea que compartir? Leemos cada comentario — ya seas distribuidor, dueño de salón o simplemente tengas curiosidad por la tecnología. Tu experiencia real ayuda a otros a tomar mejores decisiones. Deja tus comentarios abajo.