
When our engineers first encountered a batch of returned shockwave units with inconsistent energy output, we realized that trusting supplier promises alone was not enough Certification ISO 13485 1. The problem cost us clients and reputation. Many purchasing managers face this exact frustration—unreliable suppliers, hidden defects, and quality claims that never materialize into real improvements.
To assess supplier quality improvement for shockwave therapy machines, you should track measurable metrics like defect rates, audit nonconformances, and delivery performance over time. Request ISO 13485 certification, review CAPA effectiveness, and conduct periodic audits. Use scorecards and trend analysis to verify genuine progress rather than relying on verbal assurances alone.
This guide breaks down the exact steps to evaluate whether your supplier is truly improving CAPA effectiveness 2. Let’s dive into practical methods you can implement immediately.
How can I verify that my supplier's quality control for shockwave therapy machines is actually improving?
In our experience exporting to over 30 countries, we have seen suppliers make bold quality claims les normes CEI 60601 3. But claims without data mean nothing. Without verification systems, you risk receiving machines that fail during treatment or break within months.
Vérifier l'amélioration de la qualité des fournisseurs en comparant les taux de défauts historiques, en examinant les taux de clôture des CAPA et en analysant les conclusions d'audit sur plusieurs périodes d'évaluation. Demander des preuves documentées, y compris des rapports d'inspection, des journaux de non-conformité et des enregistrements d'actions correctives. Suivre les tendances trimestriellement pour distinguer l'amélioration réelle des solutions temporaires.
Start With Baseline Data
Before measuring improvement, you need a starting point. Ask your supplier for their current defect rate, return rate, and customer complaint volume. This becomes your baseline.
At our facility, we track every unit that leaves our production line. We record serial numbers, test results, and inspection outcomes. If your supplier cannot provide this level of detail, that is a red flag.
Use a Supplier Scorecard System
A scorecard turns subjective impressions into objective numbers. Supplier Scorecard System 4 Here is a simple framework you can adapt:
| Métrique | Poids | Méthode de notation |
|---|---|---|
| Taux de défauts | 25% | 3% = 4 pts |
| Livraison à temps | 20% | >95% = 10 pts, 90-95% = 7 pts, <90% = 4 pts |
| Délai de clôture des CAPA | 20% | 60 jours = 4 pts |
| Non-conformités d'audit | 20% | 0 majeur = 10 pts, 1-2 majeur = 5 pts, >2 majeur = 2 pts |
| Temps de réponse | 15% | 48 heures = 4 pts |
Examiner les scores chaque trimestre. L'amélioration signifie que les scores augmentent régulièrement, pas seulement une fois.
Demander la documentation CAPA
Dossiers d'actions correctives et préventives 5 montrer comment un fournisseur gère les problèmes. Un bon fournisseur documente la cause profonde, met en œuvre des correctifs et vérifie l'efficacité.
Demander :
- Nombre de CAPA ouvertes au cours des 12 derniers mois
- Délai de clôture moyen
- Taux de récurrence pour des problèmes similaires
Si le même problème continue d'apparaître, leurs actions correctives ne fonctionnent pas.
Effectuer une analyse des tendances
Un bon lot ne prouve pas une amélioration. Examinez les données sur 6 à 12 mois minimum. Tracez les taux de défauts sur un graphique. La ligne devrait tendre vers le bas.
Notre équipe qualité examine les performances des fournisseurs chaque mois. Nous signalons tout fournisseur dont le taux de défauts augmente pendant deux mois consécutifs. Ce système d'alerte précoce évite des problèmes plus importants.
Quels repères de performance devrais-je utiliser pour m'assurer que mes machines à ondes de choc personnalisées répondent à des normes de durabilité haut de gamme ?
Notre chaîne de production effectue des tests de durabilité sur chaque pièce à main shockwave avant expédition. Nous avons appris cette leçon après que les premiers modèles aient montré une usure après seulement 50 000 impulsions. Les acheteurs haut de gamme s'attendent à des machines durables, et sans points de référence clairs, vous ne pouvez pas tenir les fournisseurs responsables.
Les principaux points de référence de durabilité pour les machines personnalisées à ondes de choc comprennent la durée de vie en nombre d'impulsions (minimum 2 à 5 millions d'impulsions pour les unités focalisées), la cohérence de la sortie d'énergie dans une plage de ±5% sur la durée de vie de l'appareil, la résistance aux chocs du boîtier selon les normes IEC 60601 et les indices MTBF des composants dépassant 10 000 heures. Documentez ces spécifications dans votre accord de qualité.

Définir les paramètres de performance critiques
Toutes les spécifications n'ont pas la même importance. Concentrez-vous sur les paramètres qui affectent directement les résultats du traitement et la longévité de la machine.
| Paramètre | Point de référence haut de gamme | Minimum acceptable |
|---|---|---|
| Durée de vie des impulsions (focalisé) | >5 millions d'impulsions | 2 millions d'impulsions |
| Durée de vie des impulsions (radial) | >10 millions d'impulsions | 5 millions d'impulsions |
| Dérive de la puissance de sortie | <±3% sur la durée de vie | <±5% sur la durée de vie |
| Précision de la profondeur de mise au point | ±0.5mm | ±1mm |
| Température de fonctionnement | 0-40°C | 10-35°C |
| MTBF (Temps moyen entre pannes 6) | >15 000 heures | >10 000 heures |
Ces chiffres proviennent de nos tests et des normes de l'industrie. Ajustez en fonction de votre positionnement sur le marché.
Test de la cohérence de la densité de flux d'énergie
Densité de flux d'énergie 7 détermine l'efficacité du traitement. Une machine qui délivre 0,25 mJ/mm² un jour et 0,30 mJ/mm² le lendemain n'est pas fiable.
Demandez à votre fournisseur de fournir :
- Certificats de calibration montrant les mesures EFD
- Données de test provenant d'échantillons de production (pas seulement de prototypes)
- Fréquence et procédure de recalibrage
We test EFD on every unit using a hydrophone system. The data goes into each machine's documentation.
Évaluer la qualité des composants
Le transducteur est le cœur d'une machine à ondes de choc. Les transducteurs bon marché tombent en panne plus rapidement et perdent en précision.
Demander les spécifications des composants, y compris :
- Qualité et provenance de l'élément piézoélectrique
- Matériau et épaisseur de la membrane de couplage
- Indice de durabilité du connecteur
Nos ingénieurs spécifient des céramiques piézoélectriques de qualité médicale provenant de fournisseurs certifiés. Nous auditons ces fournisseurs de composants séparément.
Établir les exigences de tests de durée de vie accélérée
Les tests en conditions réelles prennent trop de temps. Les tests de durée de vie accélérée simulent des années d'utilisation en quelques semaines.
Demandez à votre fournisseur s'il effectue :
- Tests d'impulsion continue (cycles de 24 heures)
- Tests de cyclage thermique
- Tests de contrainte mécanique sur les câbles de la pièce à main
S'ils ne disposent pas de ces capacités, ils ne peuvent garantir les affirmations de durabilité.
Comment évaluer si un fabricant peut mettre en œuvre mes améliorations techniques sans compromettre la stabilité de la machine ?
When we customize machines for OEM partners, stability is our top concern. Adding features is easy. Keeping the machine reliable after those changes is hard. Many buyers have come to us after their previous supplier's "improvements" caused more problems than they solved.
Evaluate a manufacturer's capability for stable technical improvements by reviewing their engineering change control process, requesting validation test reports for similar past modifications, and conducting pilot production runs. Verify they have design FMEA documentation and qualified testing equipment. Start with small changes before committing to major redesigns.

Évaluer leur processus de contrôle des modifications d'ingénierie
Un système de contrôle des modifications approprié empêche les modifications non autorisées et garantit que chaque modification est testée.
Demandez à votre fournisseur :
- Qui approuve les modifications d'ingénierie ?
- Quelle documentation est requise avant la mise en œuvre ?
- Comment vérifient-ils que les modifications n'affectent pas d'autres fonctions ?
Dans nos installations, chaque modification passe par un processus formel d'ECO (Engineering Change Order). Notre responsable qualité, notre responsable de production et notre ingénieur en chef doivent tous approuver.
Demander des preuves de validation de projets passés
Si un fournisseur affirme pouvoir mettre en œuvre votre amélioration, demandez des preuves de projets similaires passés.
Demande :
- Données de test avant et après
- Commentaires des clients sur le produit modifié
- Tout problème rencontré lors de la mise en œuvre
Un fournisseur qui n'a jamais effectué de travail similaire expérimente sur votre commande.
Comprendre leur pratique de FMEA de conception
Analyse des modes de défaillance et de leurs effets 8 identifie ce qui pourrait mal tourner avant que cela ne se produise. Un fournisseur utilisant le FMEA détecte les problèmes au stade de la conception.
| Élément FMEA | Quoi vérifier |
|---|---|
| Modes de défaillance | Ont-ils identifié toutes les défaillances potentielles de votre changement ? |
| Évaluation de la gravité | Ont-ils évalué correctement les risques pour la sécurité des patients ? |
| Méthodes de détection | Ont-ils des tests pour détecter chaque mode de défaillance ? |
| Priorité du risque | Les éléments à haut risque sont-ils traités en premier ? |
Si votre fournisseur ne peut pas expliquer son processus FMEA, il est probable qu'il saute cette étape critique.
Insister sur les séries de production pilote
Ne jamais approuver la production en série de machines modifiées sans essai pilote. Un essai pilote de 5 à 10 unités révèle des problèmes de fabrication que les prototypes manquent.
Pendant la production pilote, vérifiez :
- Les ouvriers peuvent-ils construire le design modifié de manière cohérente ?
- Les nouveaux composants s'adaptent-ils sans forcer ?
- La machine passe-t-elle tous les tests standard ?
Nous effectuons des lots pilotes pour chaque nouvelle personnalisation. Ce n'est qu'après avoir réussi tous les tests que nous passons à la production complète.
Vérifier l'étalonnage de l'équipement de test
Your supplier's test results are only valid if their equipment is accurate. Request calibration certificates for:
- Oscilloscopes
- Systèmes hydrophones
- Wattmètres
- Chambres environnementales
L'étalonnage doit être traçable aux normes nationales et effectué au moins une fois par an.
What steps should I take to confirm my supplier's pre-shipment inspections are effectively reducing product defect rates?
Notre équipe d'inspection avant expédition résout les problèmes avant qu'ils ne deviennent les vôtres. Mais tous les fournisseurs n'ont pas de systèmes d'inspection efficaces. Certains cochent des cases sans réellement tester. D'autres sautent complètement les inspections lorsqu'ils sont pressés. Confirmer que leurs inspections fonctionnent réellement nécessite des étapes de vérification spécifiques.
Confirmez l'efficacité de l'inspection avant expédition en demandant des rapports d'inspection avec preuves photographiques, en comparant les taux de défauts entrants aux taux de réussite de l'inspection et en effectuant des inspections aléatoires par des tiers. Établissez des critères d'acceptation clairs dans votre accord qualité. Suivez les défauts échappés — unités qui ont passé l'inspection mais ont échoué dans votre installation — pour mesurer la précision de l'inspection.
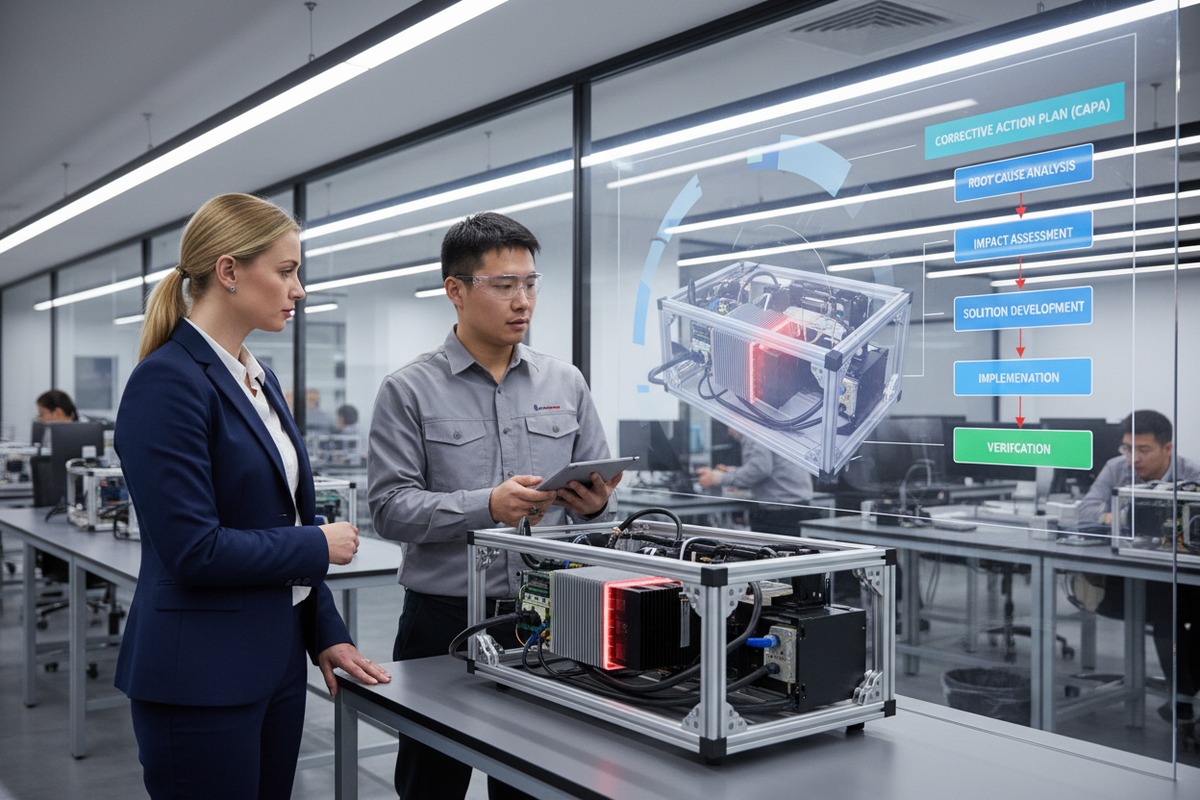
Définir des critères d'acceptation clairs
Des critères vagues mènent à des décisions subjectives. Rédigez des exigences spécifiques de réussite/échec pour chaque paramètre.
| Inspection Point | Critères d'acceptation | Burn-in Test |
|---|---|---|
| Puissance de sortie | Dans les ±5% de la spécification à tous les réglages | Mesure par hydrophone |
| Apparence visuelle | Pas de rayures >2mm, pas de bosses, couleur uniforme | Visuel sous éclairage de 500 lux |
| Test fonctionnel | Tous les modes fonctionnent, écran tactile réactif | Test opérateur selon la liste de contrôle |
| Emballage | Pas de dommages, tous les accessoires présents | Comptage visuel par rapport à la liste de colisage |
| Documentation | Numéro de série correspondant, manuels inclus | Examen des documents |
Partagez ce tableau avec votre fournisseur. Les deux parties doivent s'accorder sur ce qui passe et ce qui échoue.
Exiger des preuves photographiques
Les photos prouvent que l'inspection a réellement eu lieu. Demande :
- Photos complètes de l'unité montrant l'étiquetage
- Gros plans de toute imperfection cosmétique
- Les écrans des équipements de test affichant les résultats de mesure
- État de l'emballage avant scellage
Nous photographions chaque étape de l'inspection. Les clients peuvent examiner ces images avant l'expédition.
Calculer le taux d'évasion des défauts
Le taux d'évasion des défauts mesure le nombre d'unités défectueuses qui passent inaperçues lors de l'inspection. Calculez-le comme suit :
Taux d'évasion des défauts = (Défauts trouvés à destination ÷ Nombre total d'unités expédiées) × 100%
Un bon système d'inspection atteint un taux d'évasion <0,5%. Un taux supérieur à 2% indique de graves défaillances d'inspection.
Utiliser une vérification par un tiers
Ne vous fiez pas uniquement à l'auto-inspection du fournisseur. Engagez une société d'inspection indépendante pour vérifier aléatoirement les expéditions.
Les inspecteurs tiers fournissent :
- Une évaluation impartiale
- Des protocoles d'inspection conformes aux normes de l'industrie
- Des rapports détaillés avec photos
Même si vous faites confiance à votre fournisseur, des contrôles occasionnels par un tiers permettent de maintenir l'honnêteté de chacun.
Mettre en place un contrôle qualité à réception
Votre propre inspection à réception est la vérification finale. Suivez ce que vous trouvez et partagez les données avec votre fournisseur.
Lorsque nous recevons des plaintes de clients concernant des unités qui ont passé l'inspection, nous enquêtons sur les raisons. Parfois, la procédure d'inspection doit être mise à jour. Parfois, l'inspecteur a besoin d'une formation complémentaire. La fermeture de cette boucle de rétroaction favorise l'amélioration continue.
Examiner périodiquement les enregistrements d'inspection
Demander des résumés d'inspection mensuels ou trimestriels indiquant :
- Nombre total d'unités inspectées
- Taux de réussite et taux de rejet
- Principales catégories de défauts
- Tendance par rapport aux périodes précédentes
Analysez ces rapports pour détecter des tendances. Une augmentation des rejets peut indiquer des problèmes de production. Un taux de réussite exceptionnellement élevé avec des plaintes de clients suggère que l'inspection n'est pas assez approfondie.
Conclusion
L'évaluation de l'amélioration de la qualité des fournisseurs nécessite des données, pas de la confiance. Utilisez des tableaux de bord, suivez les tendances et vérifiez les affirmations avec de la documentation. Définissez des points de référence clairs, validez les changements d'ingénierie par des séries pilotes et confirmez que les inspections détectent réellement les défauts. Ces étapes protègent votre marque et vos clients.
Notes de bas de page
1. Informations officielles sur la norme ISO de gestion de la qualité des dispositifs médicaux. ︎
2. Lignes directrices de la FDA sur les actions correctives et préventives pour les dispositifs médicaux. ︎
3. Informations officielles sur les normes internationales de sécurité pour les équipements médicaux électriques. ︎
4. Explique le concept et les avantages d'un tableau de bord fournisseur. ︎
5. Fournit un aperçu général des enregistrements CAPA et de leur objectif. ︎
6. Explique la métrique de fiabilité du temps moyen entre les pannes. ︎
7. Définit un paramètre clé pour la thérapie par ondes de choc. ︎
8. Fournit un aperçu complet de la méthodologie AMDEC. ︎



 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
Rejoignez la conversation
Vous avez une question ou un éclairage à partager ? Nous lisons chaque commentaire — que vous soyez distributeur, propriétaire de salon ou simplement curieux de la technologie. Votre expérience concrète aide les autres à prendre de meilleures décisions. Laissez vos réflexions ci-dessous.