
When our engineering team designs shockwave therapy equipment, we constantly hear the same concern from clinic owners: “How long will this machine last before the casing starts to corrode?” It’s a valid worry. Medical-grade disinfectants are harsh. Daily cleaning routines put constant stress on surfaces prueba de niebla salina 1. Y una máquina que se ve desgastada después de seis meses daña la reputación de su marca.
Para evaluar eficazmente la carcasa de la máquina de terapia de ondas de choque, debe examinar la composición del material, verificar las certificaciones de pruebas de corrosión como las pruebas de niebla salina ASTM B117, verificar las características de desmontaje modular y confirmar la compatibilidad con desinfectantes médicos comunes. Busque superficies lisas y no porosas y sellos reemplazables que extiendan la vida útil.
In this guide, we’ll walk through the exact criteria our quality control team uses when testing casing materials peróxido de hidrógeno 2. You’ll learn what questions to ask suppliers and how to spot design features that separate professional-grade equipment from budget alternatives.
¿Cómo puedo verificar que los materiales de la carcasa resistirán la corrosión de los desinfectantes de grado médico?
Nuestro laboratorio realiza pruebas de compatibilidad cada vez que introducimos un nuevo desinfectante en nuestro protocolo de pruebas biocompatibilidad 3. Los resultados a menudo sorprenden incluso a los ingenieros experimentados. Algunos materiales que parecen duraderos fallan a las pocas semanas de exposición a ciertos limpiadores a base de cloro.
Para verificar la resistencia a la corrosión, solicite documentación de pruebas de niebla salina (norma ASTM B117), resultados de pruebas de inmersión química para desinfectantes comunes como amonio cuaternario y peróxido de hidrógeno, y certificaciones de materiales que muestren biocompatibilidad según ISO 10993. Los fabricantes deben proporcionar datos específicos de duración de la exposición.
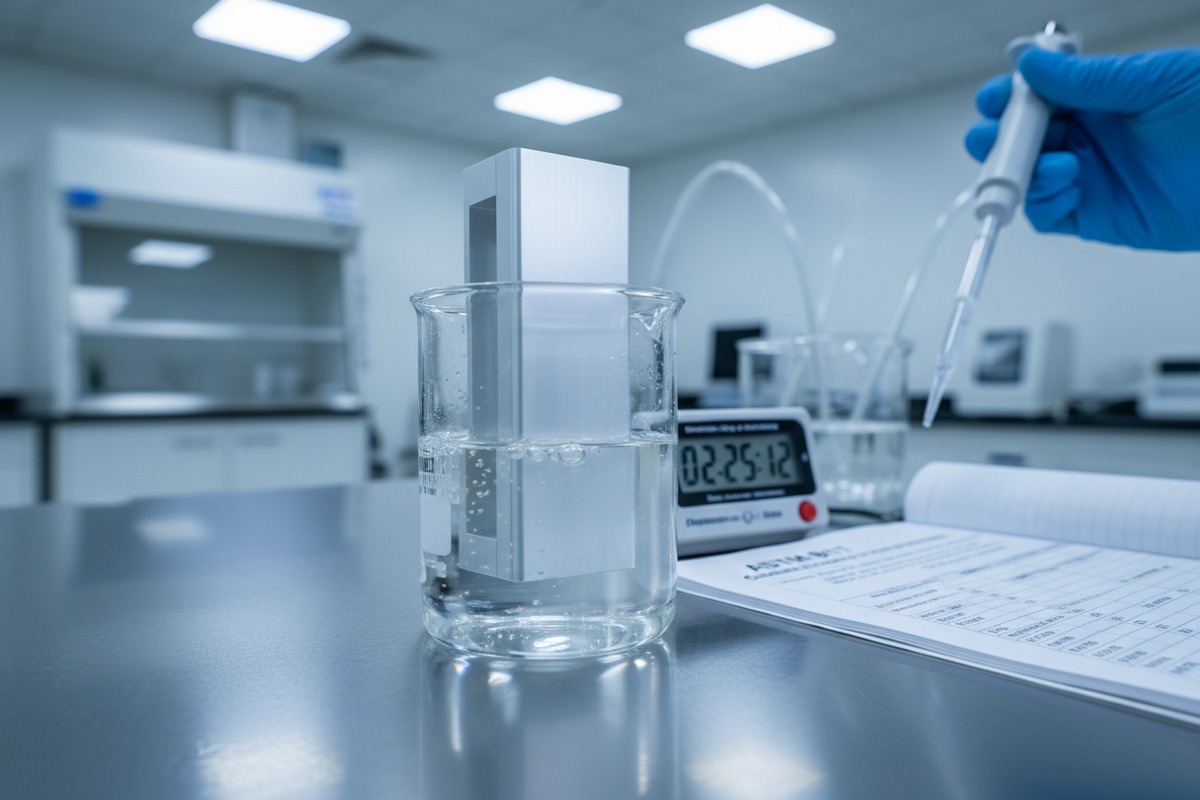
Comprensión de las opciones de materiales
El material de la carcasa que elija lo determina todo. Las carcasas de los dispositivos médicos suelen utilizar tres categorías principales: metales, polímeros y compuestos. Cada uno tiene ventajas y debilidades distintas al enfrentarse a la exposición a desinfectantes.
El aluminio sigue siendo popular debido a sus propiedades ligeras. Nuestra línea de producción utiliza aluminio anodizado 4 para muchas carcasas de aplicadores. El proceso de anodizado crea una capa protectora de óxido 5 que resiste la oxidación. Sin embargo, el aluminio en bruto se corroe rápidamente en ambientes húmedos. Siempre pregunte si el aluminio ha sido tratado y con qué proceso.
El acero inoxidable ofrece una calidad superior resistencia a la corrosión 6 but adds weight and cost. Grade 316L stainless steel performs well against most medical disinfectants. It's often used in high-contact areas like handpiece connections.
Los plásticos de grado médico, como el PC, el ABS y las mezclas de PC/ABS, proporcionan una buena resistencia química 7 at lower cost. They don't corrode in the traditional sense but can crack, discolor, or become brittle with repeated disinfectant exposure.
Pruebas clave que debe solicitar
| Tipo de prueba | Estándar | Qué mide | Resultado mínimo aceptable |
|---|---|---|---|
| Prueba de niebla salina | ASTM B117 | Resistencia a la corrosión en ambientes salinos | Más de 500 horas sin corrosión visible |
| Inmersión química | ASTM D543 | Resistencia a productos químicos específicos | Sin degradación tras 72 horas de inmersión |
| Polarización Potodinámica Cíclica | ASTM G61 | Comportamiento de corrosión electroquímica | Baja densidad de corriente pasiva |
| Envejecimiento por humedad | IEC 60068-2-78 | Resistencia a la humedad a largo plazo | Sin cambios estructurales después de 1000 horas |
Matriz de compatibilidad de desinfectantes
No todos los desinfectantes interactúan de la misma manera con todos los materiales. Cuando probamos nuevos diseños de carcasas, exponemos muestras a los desinfectantes clínicos más comunes y registramos cualquier cambio.
| Tipo de desinfectante | Aluminio (Anodizado) | Acero inoxidable 316L | Plástico PC/ABS |
|---|---|---|---|
| Amonio cuaternario 8 | Bueno | Excelente | Excelente |
| Peróxido de hidrógeno (3%) | Bueno | Excelente | Bueno |
| Hipoclorito de sodio | Justo | Bueno | Justo |
| Alcohol isopropílico | Excelente | Excelente | Bueno |
| Compuestos fenólicos | Justo | Bueno | Pobre |
Pregunte a su proveedor documentación de compatibilidad específica. Si no pueden proporcionar datos de pruebas para desinfectantes comunes, considérelo una señal de alerta.
¿Qué características de diseño debo buscar para asegurar que mis clientes puedan limpiar la máquina fácilmente entre tratamientos?
Durante una reciente visita a la fábrica de un distribuidor de EE. UU., señalaron algo importante. Sus clientes de clínicas pasaban un promedio de doce minutos limpiando cada máquina entre pacientes. El diseño deficiente de la carcasa fue el culpable. Las grietas ocultas atrapaban el gel. Las formas complejas dificultaban la limpieza.
Busque superficies lisas y no porosas, componentes modulares que se desmonten sin herramientas, botones y pantallas sellados, bordes redondeados sin esquinas afiladas y juntas tóricas y sellos reemplazables. Los mejores diseños presentan controles empotrados y minimizan los huecos donde se acumulan los contaminantes.
La ventaja del diseño modular
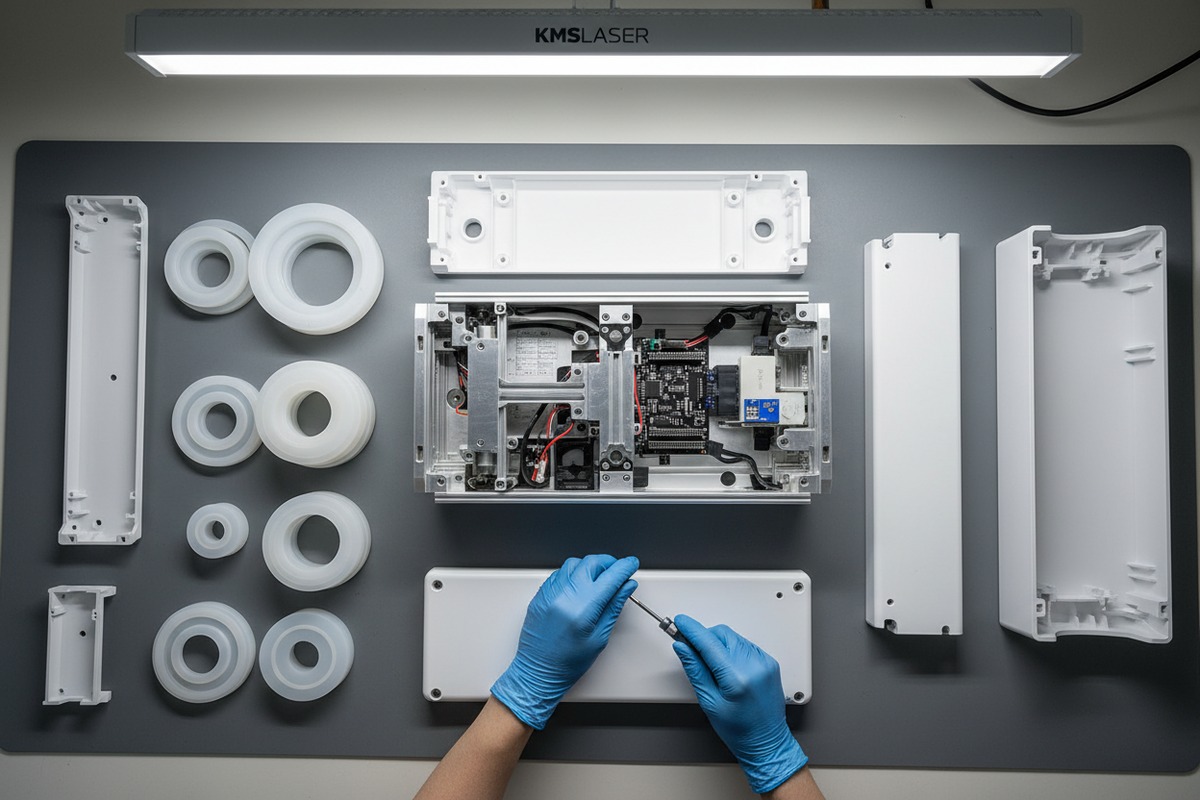
Nuestros ingenieros aprendieron una lección importante hace años. Los diseños integrados lucen elegantes pero crean pesadillas de limpieza. Los diseños modulares permiten al personal separar componentes, acceder a superficies ocultas y reemplazar piezas desgastadas individualmente.
Las mejores máquinas de terapia de ondas de choque cuentan con piezas de mano que se desprenden completamente de la unidad principal. Los transmisores de choque deben desenroscarse de los aplicadores. Los sellos internos deben ser reemplazables sin servicio de fábrica.
Considere el enfoque BTL-6000 como un ejemplo de la industria. Su diseño incluye transmisores que los usuarios retiran de los aplicadores, y las juntas tóricas se consideran artículos de reemplazo estándar. Esta filosofía trata el mantenimiento como una tarea normal del usuario, no como un evento de reparación excepcional.
Principios de geometría de superficies
Cada ranura, junta y esquina crea una trampa de contaminación potencial. Al evaluar el diseño de la carcasa, examine estas áreas específicas:
Paneles de control: ¿Los botones están al ras de la superficie o elevados? Los botones elevados con espacios acumulan líquidos y desechos. Los paneles táctiles empotrados son más fáciles de limpiar.
Aberturas de ventilación: ¿Están posicionadas donde el spray o las salpicaduras de limpieza puedan entrar? Algunos diseños colocan las rejillas de ventilación en la superficie inferior o trasera para reducir el riesgo de contaminación.
Conexiones de la pieza de mano: ¿Es la unión entre la pieza de mano y el cable lisa? Las conexiones acanaladas o texturizadas atrapan residuos de gel.
Pantallas: ¿Están los bordes sellados contra la entrada de líquidos? Las pantallas sin sellar eventualmente fallan por daños por humedad.
Lista de verificación de accesibilidad para la limpieza
Al evaluar cualquier máquina de ondas de choque, utilice este enfoque sistemático:
| Componente | Característica a verificar | Por qué es importante |
|---|---|---|
| Unidad principal | Superficie superior lisa, botones sellados | Previene la acumulación de líquidos, permite una limpieza rápida |
| Handpiece | Cabezal desmontable, sellos reemplazables | Permite una limpieza profunda de las superficies de alto contacto |
| Transmisores | Extraíble sin herramientas | Permite la limpieza detrás de los componentes |
| Conexiones de cable | Puntos de unión lisos | Previene la acumulación de gel |
| Panel de control | Interruptores de membrana o de descarga | Elimina las grietas alrededor de los botones |
| Respiraderos | Cubiertos o posicionados lejos de las zonas de salpicaduras | Protege los componentes internos |
El papel de los sellos reemplazables
Las juntas tóricas y los sellos son elementos de desgaste. Se comprimen con el tiempo. Absorben los productos químicos de limpieza. Eventualmente fallan. Una máquina bien diseñada reconoce esta realidad y hace que el reemplazo del sello sea simple.
Nuestros kits de mantenimiento estándar incluyen juntas tóricas de repuesto por esta razón. Las clínicas que reemplazan los sellos anualmente experimentan significativamente menos problemas relacionados con la contaminación que aquellas que ignoran estos componentes.
¿Puedo personalizar el acabado de la carcasa para mantener un aspecto de alta gama y al mismo tiempo cumplir con mis requisitos de durabilidad?
Un propietario de marca europeo le dijo una vez a nuestro equipo de diseño que sus clientes elegían el equipo en parte por su estética. La máquina se encuentra a la vista de los pacientes. Una superficie rayada y opaca sugiere una atención de mala calidad. Necesitaba un acabado que se mantuviera impecable a lo largo de años de uso diario.
Sí, las opciones de personalización incluyen recubrimiento en polvo de alto brillo, acabados anodizados mate, superficies de polímero texturizado y recubrimientos a base de cerámica que resisten los arañazos y mantienen el atractivo visual. Cada acabado ofrece diferentes características de durabilidad, y los fabricantes pueden igualar colores Pantone específicos para la coherencia de la marca.
Equilibrando estética y función
El acabado que elijas afecta tanto a la apariencia como a la durabilidad. Los acabados de alto brillo muestran arañazos más fácilmente que las superficies mate. Las carcasas blancas revelan marcas de rozaduras pero ocultan el polvo. Los colores oscuros enmascaran arañazos pero muestran huellas dactilares.
Nuestro proceso de fabricación ofrece varias opciones de acabado estándar. También trabajamos con clientes en colores y texturas personalizados cuando la identidad de la marca requiere estéticas específicas.
Comprensión de las tecnologías de acabado
Recubrimiento en polvo proporciona una excelente durabilidad y permite opciones de color prácticamente ilimitadas. El proceso aplica electrostáticamente polvo seco a las superficies metálicas, luego lo cura con calor hasta obtener un acabado duro. El recubrimiento en polvo resiste mejor los desconchones que la pintura líquida y proporciona una buena resistencia química.
Aluminio anodizado crea una capa de óxido integral que se convierte en parte de la superficie del metal. Los colores penetran en esta capa en lugar de quedar en la parte superior. Los acabados anodizados resisten el desgaste extremadamente bien porque el color no se puede desconchar ni pelar; solo se puede desgastar.
Moldeo de polímero de alto brillo crea apariencias elegantes y modernas directamente durante el proceso de fabricación. La calidad del acabado depende de la calidad de la superficie del molde. Los moldes de primera calidad producen superficies como espejos sin acabado secundario.
Recubrimientos cerámicos representan la tecnología más reciente en nuestra línea de productos. Estos recubrimientos de película delgada proporcionan una dureza y resistencia a los arañazos excepcionales. Añaden coste pero ofrecen una retención superior de la apariencia a largo plazo.
Comparación de acabados para la toma de decisiones
| Tipo de acabado | Resistencia al rayado | Resistencia química | Opciones de color | Coste relativo |
|---|---|---|---|---|
| Recubrimiento en polvo estándar | Bueno | Bueno | Ilimitado | Bajo |
| Recubrimiento en polvo premium | Muy bueno | Muy bueno | Ilimitado | Medio |
| Aluminio Anodizado | Excelente | Bueno | Limitado | Medio |
| Polímero de Alto Brillo | Justo | Bueno | Amplia Gama | Bajo |
| Recubrimiento Cerámico | Excelente | Excelente | Limitado | Alto |
Consideraciones Prácticas para Propietarios de Marcas
Al discutir la personalización con nuestros clientes, abordamos varios factores prácticos:
Cantidades mínimas de pedido: Los acabados personalizados a menudo requieren volúmenes mínimos para justificar los costos de configuración. Los colores estándar se envían más rápido y cuestan menos.
Tiempo de entrega: Los colores personalizados añaden tiempo a los cronogramas de producción. Planifique en consecuencia para los lanzamientos de productos.
Reparabilidad: ¿Se pueden retocar las secciones dañadas? El recubrimiento en polvo permite la reparación localizada. El anodizado requiere un retratamiento completo.
Aprobación de muestras: Siempre apruebe muestras físicas antes de comprometerse con cantidades de producción. Las pantallas de computadora no representan con precisión la apariencia final.
¿Cómo prueban sus procesos de control de calidad la estabilidad a largo plazo de la carcasa contra el desgaste?
Nuestro equipo de garantía de calidad realiza lo que llamamos pruebas de ciclo de vida acelerado. Comprimimos años de uso normal en semanas de pruebas intensivas. Un ciclo de prueba somete las carcasas a más limpiezas con desinfectante de las que realiza una clínica concurrida en cinco años. Los resultados revelan debilidades que la inspección normal nunca detectaría.
Los procesos de control de calidad deben incluir pruebas de envejecimiento acelerado, ciclos térmicos entre temperaturas extremas, pruebas de estrés mecánico repetidas que simulan caídas e impactos, ciclos de exposición química y pruebas de abrasión superficial. Solicite documentación de los protocolos de prueba, criterios de aceptación y datos de tasa de fallos a su proveedor.
Protocolos de envejecimiento acelerado
Las condiciones del mundo real combinan múltiples factores estresantes simultáneamente. Cambios de temperatura. La humedad varía. Los productos químicos entran en contacto con las superficies. Los usuarios dejan caer el equipo ocasionalmente. Las pruebas efectivas replican estos esfuerzos combinados.
Nuestro protocolo de envejecimiento estándar expone muestras de carcasas a condiciones cíclicas que simulan cinco años de uso clínico en aproximadamente ocho semanas. El protocolo incluye:
Ciclos térmicos: Alternamos entre -10 °C y +55 °C en ciclos de 24 horas. Este rango coincide con las condiciones de almacenamiento y transporte que experimenta el equipo durante el envío y el almacenamiento en almacén. El ciclado repetido somete a esfuerzos los enlaces de los materiales y la adhesión del recubrimiento.
Exposición a la humedad: La exposición prolongada a una humedad relativa del 85 % revela la absorción de humedad y la degradación relacionada. Algunos materiales absorben humedad gradualmente, lo que provoca hinchazón, deformación o delaminación del recubrimiento.
Ciclos químicos: Exposición diaria a desinfectantes comunes en concentraciones que coinciden con el uso clínico. Aplicamos soluciones, dejamos secar y repetimos. Después de 500 ciclos, examinamos las superficies en busca de cualquier cambio.
Pruebas de esfuerzo mecánico
El equipo se cae. Choca contra los marcos de las puertas. Los miembros del personal colocan objetos pesados encima. Las pruebas mecánicas garantizan que las carcasas sobrevivan al abuso normal de manipulación.
Prueba de caída sigue los protocolos IEC 60601-1 9 para equipos eléctricos médicos. Las unidades caen desde alturas especificadas sobre superficies estandarizadas. Examinamos grietas, abolladuras y daños internos.
Pruebas de impacto utiliza golpes de péndulo calibrados para simular colisiones durante el transporte. Los puntos críticos incluyen esquinas, bordes y componentes salientes.
Pruebas de compresión verifica que las carcasas soporten el apilamiento durante el almacenamiento y el envío sin deformación.
Métricas de durabilidad de la superficie
| Método de prueba | Qué medimos | Criterios de aceptación |
|---|---|---|
| Abrasión Taber | Resistencia al desgaste del recubrimiento | Menos de 10 mg de pérdida por 1000 ciclos |
| Adhesión por rejilla cruzada | Fuerza de unión del recubrimiento | Calificación de 0 a 1 (desprendimiento mínimo) |
| Dureza al lápiz | Dureza de la superficie | Dureza mínima de 2H |
| Retención de brillo | Durabilidad de la apariencia | Mayor que 90% de brillo retenido |
| Manchas químicas | Resistencia al desinfectante | Sin marcas visibles después de la exposición |
Documentación que debe solicitar
Los fabricantes profesionales mantienen registros detallados. Al evaluar proveedores, solicite:
Informes de prueba: Documentos específicos que muestren las condiciones de prueba, las cantidades de muestra y los resultados. Las declaraciones genéricas sobre "pruebas rigurosas" no significan nada sin datos.
Análisis de fallas: ¿Cómo responde el fabricante cuando las pruebas revelan problemas? Un enfoque sistemático para identificar las causas raíz indica procesos de calidad maduros.
Trazabilidad de lotes: ¿Puede el fabricante rastrear sus unidades específicas hasta los lotes de materiales y los resultados de las pruebas? Esta capacidad es importante si surgen problemas después de la entrega.
Registros de calibración: El equipo de prueba requiere calibración regular. El equipo no calibrado produce resultados sin sentido.
Procesos de mejora continua
Our quality team tracks field returns and customer complaints. Every reported casing issue feeds back into design and testing improvements. We've modified coating specifications, changed material suppliers, and redesigned problem components based on real-world feedback.
Pregunte a los proveedores potenciales sobre su ciclo de retroalimentación. ¿Cómo influyen los problemas de campo en los productos futuros? Los fabricantes que descartan las quejas como error del usuario rara vez mejoran sus productos.
Conclusión
La evaluación de la carcasa de la máquina de terapia de ondas de choque requiere examinar las certificaciones de materiales, la documentación de pruebas, las características de diseño y los procesos de control de calidad. La carcasa adecuada protege su inversión y mantiene la imagen de su marca a lo largo de años de uso clínico. Haga preguntas específicas a los proveedores, solicite datos de pruebas y nunca comprometa la durabilidad por ahorros de costos a corto plazo.
Notas al pie
1. Proporciona antecedentes técnicos sobre el estándar de la industria para evaluar la resistencia a la corrosión en materiales. ↩︎
2. Directrices de los CDC sobre la eficacia y el uso del peróxido de hidrógeno como desinfectante médico. ↩︎
3. Referencia científica para los estándares ISO 10993 sobre la evaluación biológica de materiales de dispositivos médicos. ↩︎
4. Explica el proceso electroquímico utilizado para proteger las superficies de aluminio contra la corrosión. ↩︎
5. Reemplazó el HTTP 404 con un recurso educativo que explica las capas de óxido protectoras. ↩︎
6. Información de la FDA sobre desinfectantes químicos y su impacto en la integridad del material de los dispositivos médicos. ↩︎
7. Antecedentes generales sobre cómo los polímeros y los metales resisten la degradación por exposición química. ↩︎
8. Fuente autorizada de la EPA que enumera los desinfectantes registrados comúnmente utilizados en entornos médicos. ↩︎
9. Estándar oficial para la seguridad y el rendimiento esencial de los equipos eléctricos médicos. ↩︎



 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
Únete a la conversación
¿Tienes una pregunta o una idea que compartir? Leemos cada comentario — ya seas distribuidor, dueño de salón o simplemente tengas curiosidad por la tecnología. Tu experiencia real ayuda a otros a tomar mejores decisiones. Deja tus comentarios abajo.