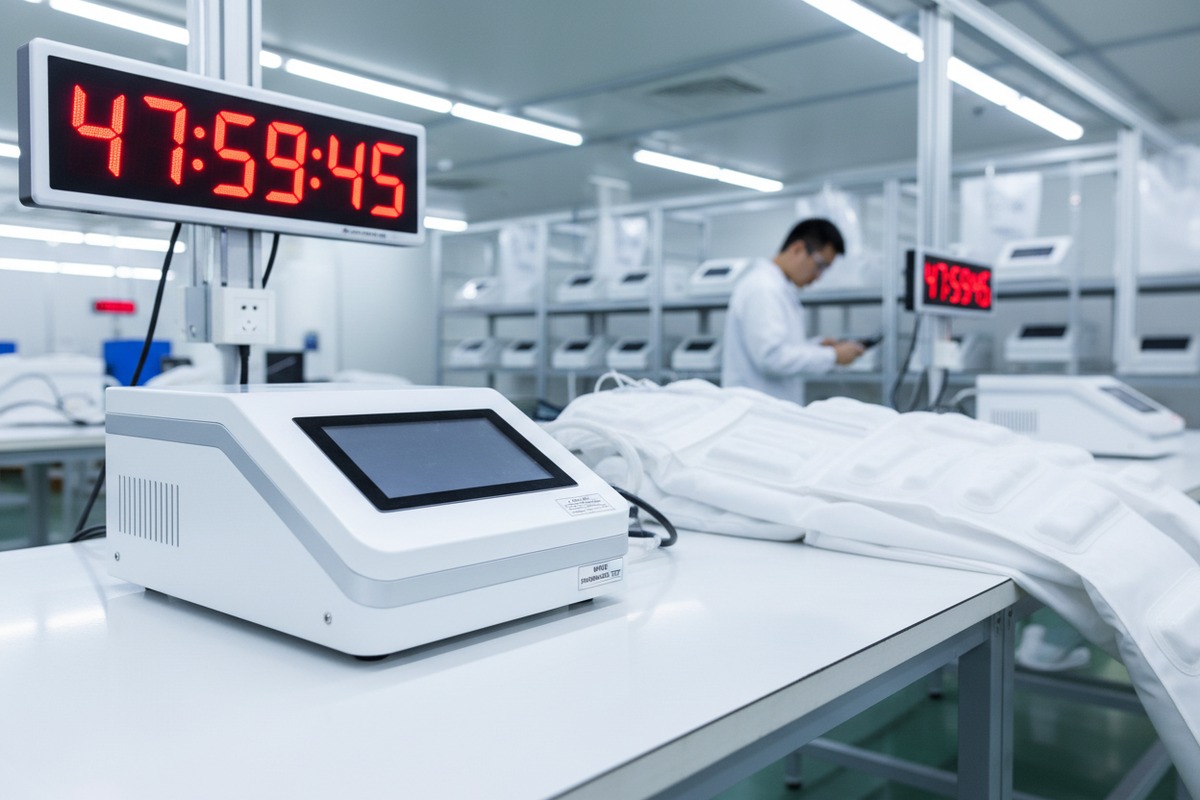
Cuando nuestro equipo de ingeniería finaliza un nuevo diseño de presoterapia 1, sabemos que un exterior brillante a menudo oculta puntos de falla potenciales que solo aparecen después de cientos de horas de uso. Con frecuencia escuchamos a compradores que están frustrados porque una muestra funcionó perfectamente durante una semana, pero el pedido a granel falló después de tres meses en un salón concurrido.
Para probar eficazmente la durabilidad de la muestra, debe someter la unidad a una prueba de envejecimiento continuo de 48 horas a presión máxima para identificar el sobrecalentamiento de la bomba, verificar los sellos térmicos de alta frecuencia en las cámaras de aire para detectar microfugas y solicitar informes de prueba de caída para el embalaje. Estos pasos garantizan que el dispositivo resista entornos clínicos profesionales y la manipulación logística.
A continuación, detallamos los protocolos específicos que debe seguir para validar su inversión antes de transferir fondos.
¿Cómo puedo realizar una prueba de estrés continua para asegurar que mi muestra de presoterapia mantenga una presión constante?
En nuestros laboratorios de pruebas de fábrica, a menudo vemos que las bombas de aire se comportan de manera muy diferente cuando están frías en comparación con cuando han estado funcionando durante seis horas. cámaras de aire de TPU 2. prueba de estrés continuo 3 Si solo enciende la máquina durante diez minutos durante su evaluación, corre el riesgo de pasar por alto problemas de limitación térmica que causan caídas de presión durante largos días de tratamiento.
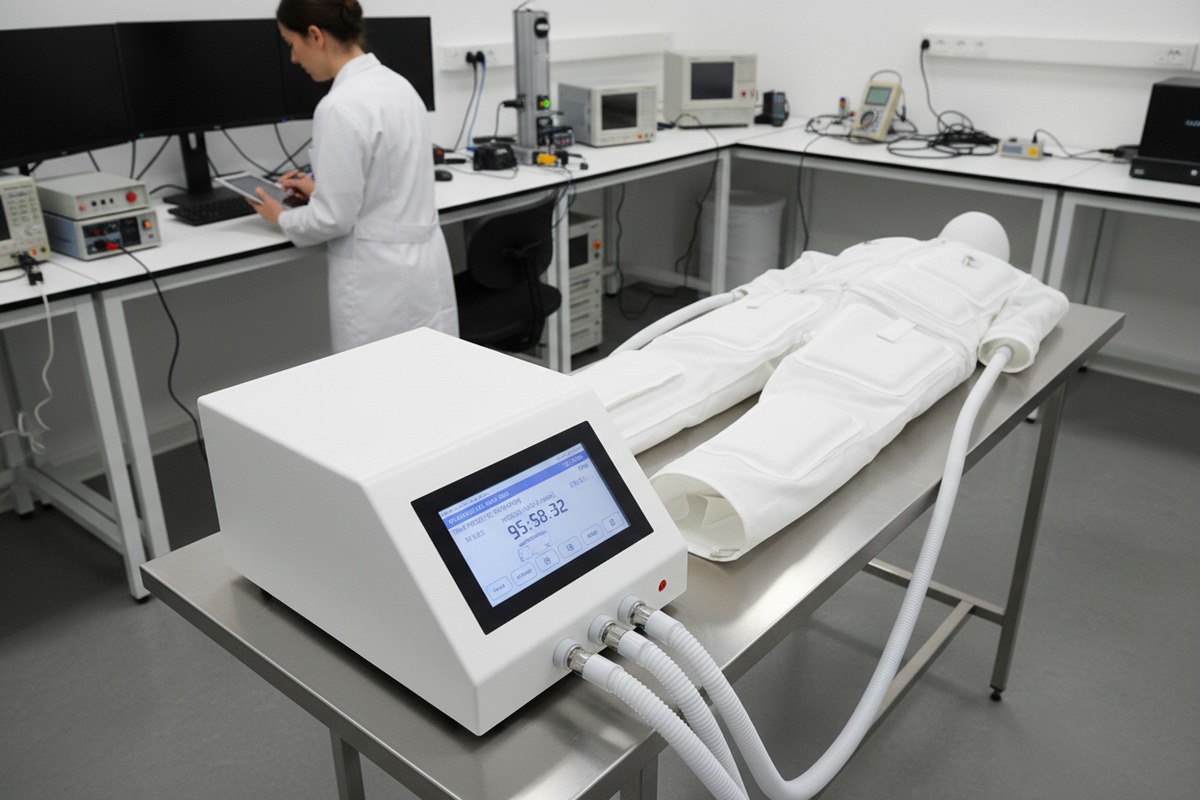
Puede realizar una prueba de estrés válida ejecutando la muestra continuamente durante 96 horas a la configuración de presión más alta (típicamente 0.025Mpa o 235 mmHg). Durante este período, utilice un manómetro externo para registrar la salida de presión cada 4 horas, asegurándose de que la desviación nunca exceda significativamente ±5% a medida que aumenta la temperatura interna de la bomba.
El protocolo de "rodaje" de 96 horas
Un error común que cometen los gerentes de compras es tratar un dispositivo de grado médico como un juguete de consumo. espuma EPE moldeada a medida 4. En un entorno de salón profesional, una máquina de presoterapia puede funcionar de 8 a 10 horas al día. Para simular esto durante la evaluación de su muestra, necesita implementar un protocolo de "rodaje". Informe de Control de Calidad Final (FQC) 5.
Recomendamos configurar la muestra en una habitación con una temperatura estable (alrededor de 25 °C). Conecte las mangueras de aire al traje, pero en lugar de poner el traje en una persona, envuelva las cámaras de la prenda alrededor de objetos cilíndricos (como rodillos de espuma o tubos de PVC) para simular la resistencia de una extremidad humana. Certificado de Conformidad (CoC) 6. Establezca la máquina en su modo de presión máxima.
Deje que la máquina funcione continuamente. La mayoría de las máquinas estándar tienen un apagado de seguridad o un temporizador (generalmente de 60 minutos). Deberá reiniciarla manualmente o pedir al proveedor un código de "modo de prueba" que anule el temporizador. El objetivo es calentar la válvulas solenoides 7 y la bomba de aire. Cuando estos componentes se calientan, sus propiedades físicas cambian. Las membranas de goma baratas en las bombas se vuelven demasiado blandas y pierden compresión, lo que provoca una presión débil.
Monitoreo de la Decadencia de Presión
Durante esta prueba de estrés, está buscando "Decadencia de Presión 8." Esto no es un fallo repentino, sino una disminución lenta del rendimiento.
Utilice un manómetro digital independiente conectado a una de las salidas de aire a través de un conector en T. No confíe en la pantalla de la máquina; el software puede programarse para mostrar un número estático incluso si la presión real está cayendo.
Registre los puntos de datos:
- Línea de base: Presión al minuto 1 (arranque en frío).
- Pico térmico: Presión a las 4 horas (completamente calentado).
- Resistencia: Presión a las 48 horas y a las 96 horas.
If the pressure at Hour 48 is more than 10% lower than the Baseline, the internal pump is not rated for commercial use. It indicates that the heat is degrading the pump's efficiency.
Comprensión de la estabilidad del tiempo del ciclo
La estabilidad no se trata solo de fuerza; se trata de tiempo. La presoterapia se basa en una inflación secuencial precisa. Si las válvulas se atascan debido al calor, el tiempo se desvía.
Comparación de los resultados de la prueba de estrés
| Métrica | Estándar profesional aceptable | Señal de advertencia (Fallo potencial) | Fallo crítico |
|---|---|---|---|
| Salida de presión máxima | 220–240 mmHg (estable) | Cae a 200 mmHg después de 2 horas | Cae por debajo de 180 mmHg o fluctúa salvajemente |
| Noise Level | < 50 dB (Zumbido constante) | Aumenta en >10 dB cuando está caliente | Sonidos de chirrido o clic |
| Velocidad de conmutación de la válvula | Cambio de flujo de aire instantáneo y distinto | Conmutación retardada (retraso) | Una cámara no se infla ni se desinfla |
| Temperatura de la carcasa | Tibio al tacto (< 45°C) | Caliente al tacto (> 55°C) | Olor a quemado o deformación plástica |
Al rastrear rigurosamente estas métricas, usted va más allá de la "sensación" subjetiva y se basa en datos de ingeniería sólidos para tomar su decisión.
¿Qué componentes internos debo priorizar para verificar la durabilidad a largo plazo de mi máquina con marca personalizada?
We often tell our clients that the most expensive part of the machine is not the casing, but the “invisible” pneumatic system inside. If we use cheaper tubing or low-cycle valves to save cost, the machine will inevitably leak air after a few months, damaging your brand’s reputation for quality.
Debe priorizar la inspección de las costuras de soldadura de alta frecuencia de las cámaras de aire de TPU y la calificación de ciclo de las válvulas solenoides. Estos son los componentes de mayor estrés; verifique que las costuras tengan al menos 5 mm de ancho sin microburbujas y solicite las hojas de datos de las válvulas que confirmen una vida útil de al menos 100,000 ciclos de conmutación.

Sellado de la Cámara de Aire: La Soldadura de Alta Frecuencia
La prenda (el traje) es la parte de la máquina que sufre el mayor abuso físico. Cada vez que se infla, las costuras se separan por la presión del aire. Si el proceso de fabricación utiliza un sellado térmico simple (como una selladora de vacío de alimentos), las costuras se despegarán.
Debe verificar que el fabricante utilice Soldadura de Alta Frecuencia (HF). Esta tecnología utiliza energía electromagnética para fusionar las moléculas de TPU (Poliuretano Termoplástico), creando una unión más fuerte que el material en sí.
Cómo comprobar esto en su muestra:
Tome una cámara inflada y apriétela con fuerza con las manos mientras está completamente presurizada. Escuche atentamente. Un sonido de "siseo" indica una microfuga. inspeccione visualmente los bordes. Una soldadura HF adecuada debe verse uniforme, transparente (si el material lo permite) y tener entre 5 mm y 8 mm de ancho. Si el borde se ve arrugado o quemado, la temperatura fue inestable durante la producción.
La Válvula Solenoide: El Latido del Corazón
La válvula solenoide controla el flujo de aire a diferentes cámaras. En un traje de 20 cámaras, estas válvulas se abren y cierran miles de veces por semana.
Las válvulas de baja calidad utilizan resortes baratos que pierden tensión, causando "diafonía", donde el aire se escapa de la cámara A a la cámara B. Esto arruina el efecto de la terapia de compresión secuencial.
Pregunte a su proveedor: "¿Qué marca de válvulas solenoides utilizan y cuál es su índice de ciclos?"
Una respuesta estándar debería ser "100.000 ciclos" o más. Si no pueden responder o dicen "marca china estándar", debe tener precaución.
Tubos y Conectores Internos
Abra la parte posterior de la unidad de control si es posible (pida permiso primero). Observe los tubos de silicona internos.
- Bien: Los tubos se sujetan con bridas o abrazaderas metálicas en cada unión.
- Mal: Los tubos simplemente se insertan en la espiga de plástico sin ningún mecanismo de sujeción. La vibración durante el envío o la operación eventualmente los soltará.
Lista de Verificación de Durabilidad del Material
| Componente | Material/Especificación Preferida | ¿Por qué importa? |
|---|---|---|
| Material de la prenda | Nylon 420D + Recubrimiento de TPU | El TPU es elástico y recupera su forma; el PVC se agrieta con el tiempo y es rígido. |
| Mangueras de aire | Silicona de Grado Médico 9 | Resiste la sequedad y el agrietamiento; los tubos de PVC más baratos se endurecen con el frío. |
| Conectores | Plástico ABS con clips de bloqueo | Evita que las mangueras salgan disparadas bajo alta presión (más de 200 mmHg). |
| Fuente de alimentación | Fuente de alimentación aislada de grado médico | Garantiza la seguridad y un voltaje estable incluso si la energía del salón fluctúa. |
La verificación de estas especificaciones internas previene el síndrome del "dispositivo desechable", donde una máquina es más barata de reemplazar que de reparar.
How do I evaluate the sample's packaging to prevent damage during door-to-door logistics from China?
In our years of exporting to the US, we have seen perfectly built machines arrive as scrap metal because the packaging couldn’t handle the “last mile” delivery drivers. It is heartbreaking to see a client wait four weeks for a sample, only to find the screen cracked because the foam was too thin.
Evaluate the packaging by performing a physical drop test from a height of 80cm onto the carton’s corners, edges, and flat sides. Verify that the internal cushioning is custom-molded EPE foam (expandable polyethylene) rather than brittle EPS (styrofoam), and ensure the outer box is double-walled, 7-layer corrugated cardboard.
La realidad de la logística internacional
Cuando sus productos viajan de Guangzhou a un salón en Nueva York, se cargan y descargan al menos seis veces. Logística Internacional 10 Se arrojan sobre cintas transportadoras, se apilan bajo paletas pesadas y se dejan caer desde camiones de reparto.
Su embalaje de muestra debe ser "a prueba de mensajería". Si la muestra llega dañada, no acepte simplemente un reemplazo. Analice por qué it broke. Was the box crushed? Did the machine shift inside? This is a preview of what will happen to 5% of your bulk order if you don't fix it now.
El Protocolo de Prueba de Caída
Puede realizar esta prueba usted mismo si el proveedor le envía una muestra, o exigir un video de ellos haciéndola antes del envío.
- La Configuración: Empaque la máquina exactamente como se enviaría. Selle la caja con cinta adhesiva.
- La Caída: Levante la caja a 80 cm (aproximadamente a la altura de la cintura).
- La Secuencia:
- Caída 1: En la esquina más vulnerable (generalmente donde la pantalla está más expuesta).
- Caída 2: En el borde más corto.
- Caída 3: De plano sobre la cara más grande.
- La Inspección: Abra la caja. La máquina debería encenderse. La carcasa no debe estar agrietada. Los conectores internos no deben estar sueltos.
Espuma EPE vs. EPS
Este es el detalle de embalaje más crítico.
- EPS (Poliestireno Expandido / Styrofoam): Esta es la espuma blanca y quebradiza. Es barata y rígida. Problema: Es bueno para un impacto. Si la caja se cae dos veces, el EPS se agrieta y pierde toda su capacidad protectora. También crea polvo que puede entrar en la bomba de aire.
- EPE (Polietileno Expandido): Suele ser blanco o rosa, con un aspecto ligeramente ceroso y flexible. Ventaja: Tiene "memoria". Si lo presionas, vuelve a su forma. Puede absorber múltiples impactos durante un viaje largo sin agrietarse.
Especificaciones de embalaje a exigir
| Característica | Estándar (Arriesgado) | Profesional (Recomendado) |
|---|---|---|
| Cartón Exterior | 5 capas (Pared simple) | 7 capas (Pared doble) Dureza K=K |
| Espuma interior | EPS (Styrofoam) | EPE moldeado a medida (espesor mínimo de 2 cm) |
| Protectores de esquinas | Ninguno | Esquinas de plástico duro o cartón reforzado |
| Accesorios | Suelto en la caja | Caja interior separada o bolsa de terciopelo |
| Cinta adhesiva | Cinta adhesiva transparente estándar | Método de cinta en H (sellado todas las costuras) |
Si su proveedor se niega a usar espuma EPE porque es "demasiado cara" (cuesta entre 2 y 3 dólares más por unidad), ofrézcase a pagar la diferencia. Es más barato que procesar devoluciones.
¿Qué informes específicos de control de calidad debo exigir a mi proveedor para garantizar la estabilidad de mi pedido a granel?
We believe that trust is good, but documentation is better. When we prepare a shipment for our distributors, we don’t just say “it’s good”; we provide the data to prove it. Without specific reports, you have no baseline to hold the supplier accountable if the product quality drifts between the first and second batch.
Debe exigir un informe completo de Control de Calidad Final (FQC) que incluya los resultados individuales de la prueba de fugas de aire para cada prenda, un registro de prueba de envejecimiento de 24 horas para la unidad de control y datos de seguridad eléctrica (LVD). Además, exija un Certificado de Conformidad (CoC) que vincule números de serie específicos con estos resultados de prueba.

La trampa de la "Muestra de Oro"
Una "Muestra de Oro" es una unidad que ha sido seleccionada y ajustada por ingenieros para ser perfecta para el cliente. No representa la calidad promedio de la línea de producción en masa. Para asegurar que su pedido a granel coincida con la muestra, necesita documentos de control de procesos.
Documentos esenciales de control de calidad
No puedes probar físicamente 500 máquinas tú mismo. Necesitas que el proveedor lo haga y te envíe la prueba. Aquí tienes lo que debes pedir:
1. Informe de prueba de fugas de aire
Para la presoterapia, la prenda es el consumible. Cada traje (100%) debe ser inflado y revisado.
- Método: Inflar a 0.03Mpa. Mantener durante 5 minutos.
- Datos del informe: Presión inicial vs. Presión final.
- Criterios de aprobación: Caída < 0.002Mpa.
2. Registro de prueba de envejecimiento (Informe de rodaje)
Para la unidad principal de la máquina.
- Método: Ejecutar durante 24 o 48 horas.
- Datos del informe: Firma del técnico confirmando que la pantalla, los botones y la bomba funcionan después del funcionamiento.
- Crucial: Pide fotos de tus máquinas específicas en el estante de envejecimiento.
3. Informe de seguridad eléctrica (Prueba Hi-Pot)
Esto es vital para el seguro de responsabilidad civil en los EE. UU.
- Prueba: Comprobación de alto voltaje (generalmente 1500V o 3000V) para asegurar que no haya fugas de electricidad a la carcasa.
- Continuidad de puesta a tierra: Asegura que si ocurre un cortocircuito, el fusible salte en lugar de electrocutar al cliente.
Vinculación de datos a números de serie
La parte más importante de este proceso es el Número de serie (S/N).
Dile a tu proveedor: "Necesito una hoja de Excel que liste el S/N de cada máquina en este pedido, con el resultado de la prueba de fugas correspondiente al lado."
Esto obliga a la fábrica a realizar la prueba. Si solo copian y pegan el mismo número para cada fila, es obvio. Si saben que estás comprobando, serán vigilantes.
Cumplimiento normativo vs. Informes de control de calidad
No confundas un Certificado CE con un Informe de control de calidad.
- Certificado CE: Dice que el diseño es legal y seguro.
- Informe de control de calidad: Dice esta unidad específica funciona correctamente.
Lista de verificación de documentos para la adquisición
| Nombre del Documento | Objetivo | Cuándo solicitar |
|---|---|---|
| Certificado CE / FDA | Verifica el estado legal de importación y la seguridad del diseño | Antes de pagar el depósito |
| Inspección de materiales entrantes (IQC) | Verifica la calidad de las piezas crudas (bombas, tela) | Durante la producción |
| Fotos de prueba de envejecimiento | Prueba de pruebas de estrés | Antes del embalaje |
| Informe de control de calidad final (FQC) | Datos de rendimiento de la unidad individual (Fugas/Seguridad) | Antes del pago del saldo |
| Informe de inspección de carga | Prueba de cantidad e integridad del embalaje | Después de la carga del contenedor |
Conclusión
La adquisición de máquinas de presoterapia implica más que seleccionar un diseño elegante; requiere una validación rigurosa de lo que hay debajo de la carcasa. Al hacer cumplir pruebas de estrés de 96 horas, inspeccionar la soldadura de alta frecuencia de las cámaras de aire y exigir embalajes protegidos con EPE, protege su negocio de devoluciones costosas. Recuerde siempre: una cadena de suministro estable se basa en datos, no en promesas. Exija los informes de control de calidad específicos y los resultados de las pruebas vinculados a números de serie que describimos para garantizar que su pedido a granel funcione tan bien como su muestra de referencia.
Notas al pie
1. Discute aspectos clave y mejores prácticas en el diseño de dispositivos médicos. ↩︎
2. Compares TPU to PVC, highlighting TPU’s advantages for medical applications. ↩︎
3. Explica los principios de las pruebas de fugas por decaimiento de presión, una forma de prueba de estrés. ↩︎
4. Artículo de Wikipedia que detalla las propiedades y usos de la espuma de polietileno expandido. ↩︎
5. Explica la importancia de los documentos de cumplimiento como el CoC en la diligencia debida de la cadena de suministro. ↩︎
6. Define el Certificado de Conformidad y su papel en el cumplimiento del producto y el acceso al mercado. ↩︎
7. Detalla las aplicaciones e importancia de las válvulas solenoides en dispositivos médicos. ↩︎
8. Proporciona una explicación completa del método de prueba de decaimiento de presión. ↩︎
9. Explica por qué la silicona de grado médico es ideal para diversas aplicaciones médicas. ↩︎
10. Analiza soluciones logísticas integrales para dispositivos médicos en una red global. ↩︎



 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
Únete a la conversación
¿Tienes una pregunta o una idea que compartir? Leemos cada comentario — ya seas distribuidor, dueño de salón o simplemente tengas curiosidad por la tecnología. Tu experiencia real ayuda a otros a tomar mejores decisiones. Deja tus comentarios abajo.