
Recibir un envío defectuoso unidades de presoterapia 1 puede paralizar las operaciones de su salón y agotar su presupuesto. Cuando ensamblamos máquinas en nuestras instalaciones, vemos cuán fácilmente una pequeña supervisión puede llevar a fallas importantes.
Para guiar a los gerentes de sucursal, proporcione una lista de verificación estandarizada centrada en la integridad de la cámara, la precisión de la presión (±3 mmHg) y la durabilidad del material. La capacitación debe incluir pruebas prácticas de las 24 cámaras, verificación del cumplimiento de la norma ISO 8570:2023 y comprobación de la marca privada para garantizar estándares de alto rendimiento y confiabilidad a largo plazo.
Una compra exitosa comienza empoderando a su equipo para detectar señales de alerta antes de que las máquinas salgan de la fábrica.
¿Cómo puedo crear una lista de verificación de inspección estandarizada para que mis gerentes de sucursal verifiquen la calidad de construcción de las máquinas?
Nuestro equipo de ingeniería mantiene estrictos protocolos de ensamblaje porque un solo cable suelto puede causar una falla total del sistema. Una lista de verificación clara convierte a un gerente novato en un inspector de calidad experto de la noche a la mañana.
Una lista de verificación estandarizada debe incluir inspecciones visuales de la carcasa, verificaciones del grosor del material de la manga y pruebas de estabilidad del conector. Los gerentes deben verificar el recuento de cámaras, buscar deshilachados en las costuras del traje y asegurarse de que la interfaz de usuario funcione sin problemas en todos los idiomas localizados antes de la aprobación final del equipo.
Establecimiento de la Línea Base Visual y Estructural
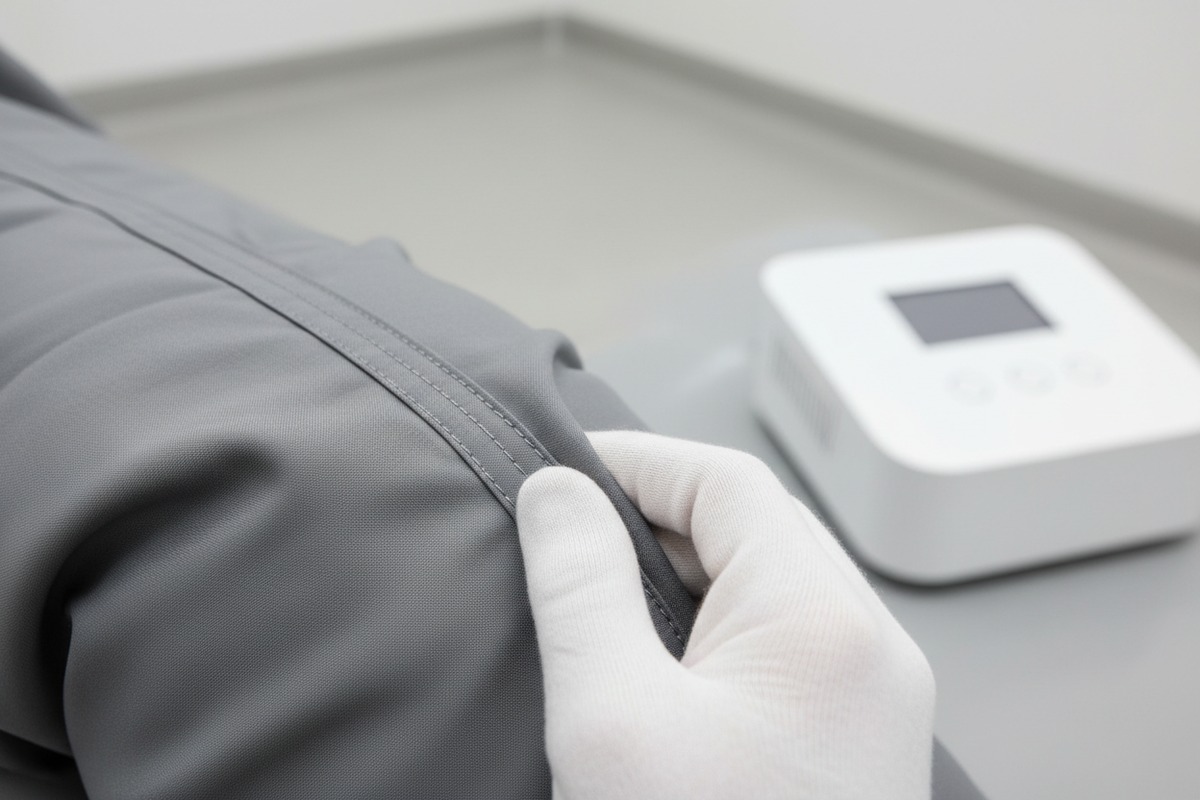
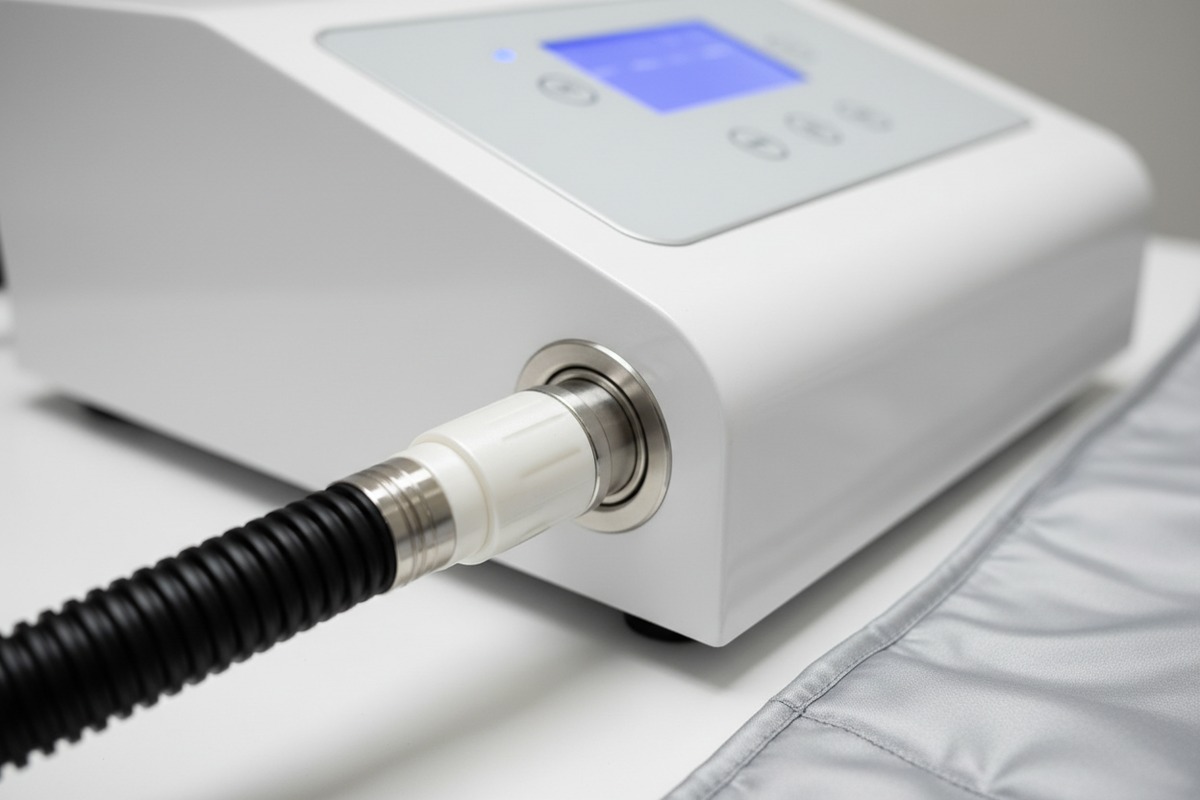
Un sistema profesional de presoterapia debe verse y sentirse duradero. Cuando sus gerentes lleguen para una inspección, primero deben evaluar la carcasa externa de la unidad de control. En nuestra línea de producción, utilizamos plástico blanco mate de alta calidad que resiste el amarilleo y los impactos. Si la carcasa se siente delgada o tiene huecos irregulares en las uniones, es probable que los componentes internos estén igualmente comprometidos.
Los gerentes deben inspeccionar el traje de compresión en sí. Los trajes de alta gama suelen estar hechos de poliuretano de grado médico 2 o nailon de doble capa. Estos materiales deben tener una clasificación de al menos 10,000 ciclos de inflado. Cualquier signo de deshilachado en las cremalleras o costuras sueltas son motivos inmediatos de rechazo.
Auditoría de Integridad de Componentes
Los conectores de aire son el punto de falla más común. Los gerentes deben enchufar y desenchufar las mangueras de aire varias veces. Si el ajuste es demasiado flojo, la máquina perderá presión. Si es demasiado apretado, el plástico eventualmente se agrietará. Recomendamos conectores de plástico de alta densidad o reforzados con metal para garantizar la longevidad.
Verificación de Especificaciones Técnicas
Su equipo debe cotejar la máquina física con la hoja de datos técnicos 3 proporcionada por el proveedor. Esto evita el "inflado de especificaciones" donde un proveedor afirma que una máquina tiene 24 cámaras pero solo entrega 16.
| Categoría de Inspección | Punto de Control Crítico | Estándar objetivo |
|---|---|---|
| Carcasa | Acabado superficial y alineación de juntas | Sin juntas > 0,5 mm; sin rozaduras |
| Material de la Manga | Resistencia al desgarro y facilidad de limpieza | PU de grado médico; lavable |
| Conectores | Seguridad de fijación | Ajuste ceñido; sin silbidos de aire |
| Pantalla | Respuesta de la pantalla táctil | Reacción instantánea; sin píxeles muertos |
| Recuento de cámaras | Distribución interna del airbag | 24 zonas independientes (grado profesional) |
Lógica funcional y seguridad
La interfaz de usuario (UI) debe ser intuitiva. Si un gerente no puede averiguar cómo iniciar un ciclo estándar de drenaje linfático en 60 segundos, la máquina será demasiado difícil de usar para el personal del salón. Además, se deben probar funciones de seguridad como un botón de "parada" de emergencia o la desinflación automática durante la pérdida de energía. Nuestro equipo de I+D prioriza estos mecanismos de seguridad porque protegen tanto al cliente como al propietario del salón de la responsabilidad.
¿Qué pruebas de rendimiento específicas debería priorizar mi equipo para garantizar que la salida de presión de la máquina sea estable?
Cuando calibran nuestras unidades de control, apuntamos a una desviación de no más de ±3 mmHg. La presión inconsistente no es solo un defecto técnico; es un riesgo de seguridad para clientes con circulación sensible.
Priorice la Prueba de Estabilidad de la Inflación a 40-200 mmHg, la verificación de la Precisión del Tiempo de Permanencia (10-45 segundos) y la Prueba de Detección de Fugas para todas las mangueras de aire. La verificación contra un medidor de presión externo calibrado asegura que la lectura digital coincida con la salida de presión física real con precisión.
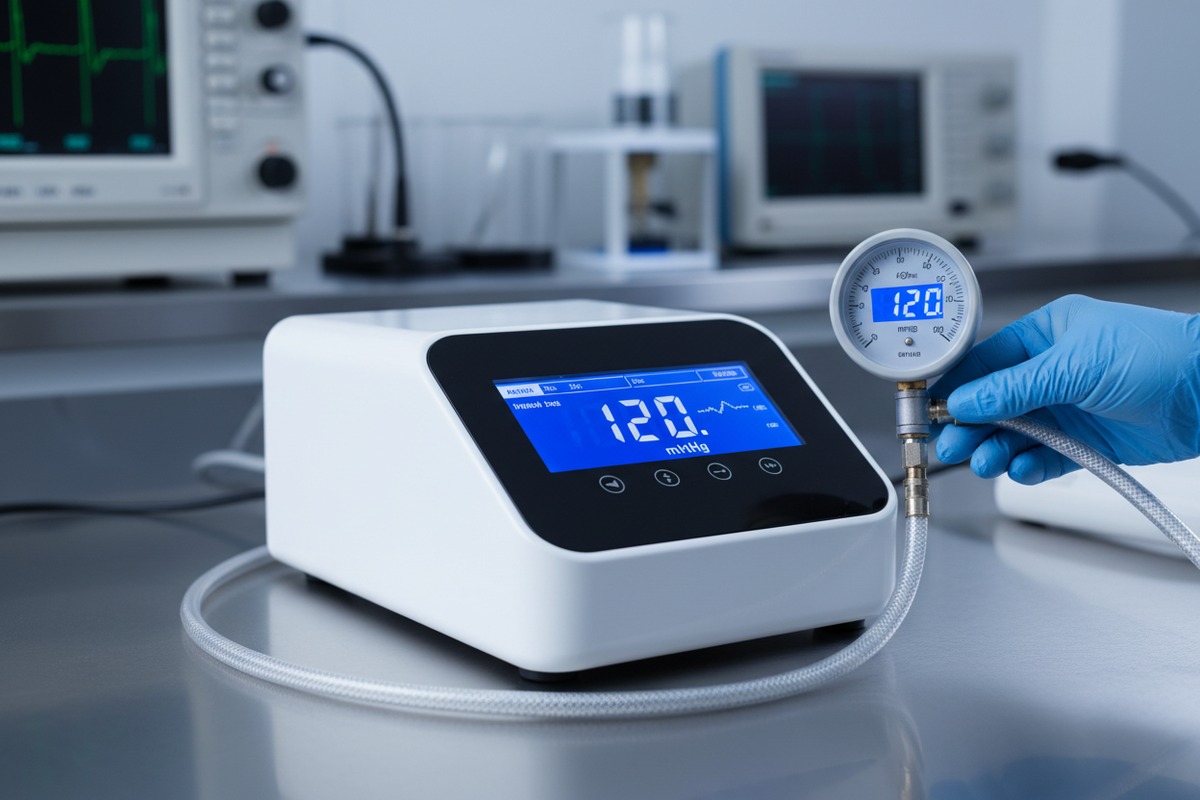
La prueba de calibración de presión
La prueba más crítica es verificar la presión real frente al valor mostrado. Muchas máquinas de gama baja muestran "100 mmHg" en la pantalla mientras solo entregan 80 mmHg. Esta desviación del 20% hace que los tratamientos sean ineficaces. Los gerentes deben usar un manómetro digital externo para verificar al menos tres puntos: 40 mmHg (el estándar de oro clínico), 120 mmHg (medio) y 200 mmHg (máximo).
Tiempo de permanencia y secuencias de ciclo
La presoterapia se basa en "tiempos de permanencia" específicos: el período que el aire permanece en la cámara antes de pasar a la siguiente. Según los protocolos clínicos, esto debe mantenerse entre 10 y 45 segundos. Sus gerentes deben usar un cronómetro para asegurarse de que el software mantenga la presión con precisión. Si la máquina cicla demasiado rápido, el líquido linfático no tiene tiempo de moverse. Si es demasiado lento, puede causar molestias o "acumulación"."
Protocolo de detección de fugas
Una pequeña fuga en una cámara puede degradar el rendimiento de todo el traje. Los gerentes deben hacer funcionar la máquina a presión máxima y luego pausarla. Deben escuchar los silbidos y observar el manómetro. Si la presión cae más de 5 mmHg en un minuto mientras el sistema está en pausa, hay una fuga en las válvulas o en las bolsas de aire.
Gestión de tecnologías integradas
Muchas unidades modernas incluyen Calefacción de infrarrojos lejanos (FIR) 5. Esto necesita su propia verificación de rendimiento. El calor debe ser consistente en todas las zonas y alcanzar niveles específicos sin fluctuar.
| Nivel de calor | Rango de temperatura | Uso previsto |
|---|---|---|
| Nivel 1 | 39°C | Piel sensible / Calentamiento inicial |
| Nivel 2 | 41°C | Relajación estándar |
| Nivel 3 | 43°C | Calentamiento muscular profundo |
| Nivel 4 | 45°C | Desintoxicación intensa |
Prueba de durabilidad a largo plazo
No encienda y apague la máquina sin más. Haga que los gerentes ejecuten un ciclo completo de 30 minutos al 70% de capacidad. Esto revela si la bomba de aire se sobrecalienta o si los ventiladores de refrigeración internos están funcionando. Una bomba de alta calidad, como las que suministramos para nuestros modelos de gama media a alta, debe permanecer relativamente silenciosa y fresca incluso después de varias sesiones consecutivas.
¿Cómo guío a mis gerentes para que evalúen el embalaje del proveedor para prevenir daños durante el envío internacional?
El envío de una máquina de belleza pesada desde nuestra fábrica de Guangzhou a los Estados Unidos implica múltiples puntos de manipulación y vibraciones extremas. Si el embalaje es insuficiente, las bombas de aire internas pueden moverse y romperse.
Guíe a los gerentes para que busquen cajas de cartón corrugado de doble pared, insertos de espuma de PE de alta densidad y sellado al vacío a prueba de humedad. Deben insistir en una prueba de caída de 1,5 metros y asegurarse de que los componentes internos estén asegurados con moldes a medida para evitar desplazamientos durante el transporte.
Evaluación del Contenedor Primario
La caja exterior es la primera línea de defensa. Los gerentes deben verificar la calificación de "Prueba de estallido" en el cartón. Para el transporte internacional, siempre utilizamos cartón corrugado de doble pared de 5 o 7 capas. La caja debe sellarse con cinta reforzada activada por agua en lugar de cinta transparente estándar, que puede despegarse en bodegas de carga húmedas.
Refuerzo y Amortiguación Interna
La parte más cara de la máquina, la bomba de aire y la placa base, son sensibles a los impactos. Los gerentes deben abrir una unidad empaquetada para ver cómo está asegurada. Espuma de Polietileno de Alta Densidad (PE) 6 es superior al Styrofoam barato porque no se desmorona. La espuma debe estar "moldeada a medida" a la forma de la máquina para que no haya movimiento dentro de la caja.
Protección Ambiental
El transporte marítimo expone los componentes electrónicos a alta humedad y aire salino, lo que provoca corrosión en las placas de circuito. Cada máquina de presoterapia debe envolverse en una bolsa de plástico gruesa y antiestática con múltiples paquetes de desecante (gel de sílice) en su interior. Para pedidos de alta gama, a menudo utilizamos bolsas de papel de aluminio selladas al vacío para proporcionar una barrera de humedad absoluta.
| Elemento de embalaje | Requisito para Exportación | Por qué es importante |
|---|---|---|
| Cartón Exterior | Doble Pared de 7 Capas | Evita aplastamientos bajo otros palets |
| Espuma interna | Espuma EPE Moldeada | Absorbe impactos de caídas y golpes |
| Paletización | Plástico o Madera Tratada con Calor | Facilita el manejo seguro de montacargas |
| Protectores de esquinas | Plástico Rígido o Cartón Grueso | Previene el colapso de los bordes de la caja |
Documentación y Etiquetado
Los gerentes deben asegurarse de que todas las cajas tengan iconos claros de "Este Lado Hacia Arriba", "Frágil" y "Mantener Seco". Además, la lista de empaque y la factura comercial deben estar en una funda impermeable en el exterior de la caja. La falta de documentación en la aduana puede provocar semanas de retraso y posibles daños, ya que los funcionarios manipulan la mercancía.
¿Qué pasos debe seguir mi equipo para confirmar que nuestra marca privada y nuestras funciones personalizadas se implementan correctamente?
Cuando manejamos proyectos OEM para distribuidores de EE. UU., sabemos que una palabra mal escrita en un logotipo o una pantalla con un color ligeramente apagado es un factor decisivo. Estos detalles reflejan la autoridad de su marca.
Los equipos deben comparar el producto final con la Muestra Dorada aprobada. Deben verificar la coincidencia del color del logotipo (Pantone), la durabilidad de la serigrafía y las pantallas de inicio del software personalizado. La verificación del manual localizado y las adiciones de funciones específicas como los modos infrarrojos garantiza que el producto coincida con la identidad de su marca.
La Comparación de la Muestra Dorada
El "Muestra Dorada 7" es la unidad perfectamente ejecutada que fue aprobada antes de que comenzara la producción en masa. Los gerentes deben llevar esta muestra a la inspección. Deben colocar las nuevas unidades de producción una al lado de la otra con la muestra para verificar si hay cambios de color en el plástico o cambios en la ubicación del logotipo. Si el logotipo está incluso 5 mm descentrado, se ve poco profesional para el propietario del salón.
Personalización de Software e Interfaz de Usuario
Si ha encargado software personalizado, la pantalla "Acerca de" debe mostrar el nombre de su marca y la información de contacto de soporte. Los gerentes deben encender cada máquina para asegurarse de que la pantalla de presentación cargue su logotipo. También deben verificar que todos los elementos del menú estén traducidos correctamente. Hemos visto a proveedores utilizar herramientas de traducción automática que dan lugar a errores confusos o hilarantes en la pantalla, lo que socava la sensación de "alta gama".
Durabilidad de Marca Privada
El logotipo no solo debe estar ahí; debe permanecer ahí. Los gerentes deben realizar una "Prueba de cinta 3M 8" o una "Prueba de frotamiento" utilizando alcohol isopropílico 70% sobre el logotipo impreso. Si la tinta se corre o se despega, no se curó correctamente. En nuestra fábrica, utilizamos tintas curadas con UV o grabado láser para garantizar que la marca dure tanto como la máquina.
Comprobación de manual y accesorios
Su marca privada se extiende al manual de instrucciones. Los gerentes deben verificar que el manual esté impreso en papel de alta calidad y contenga el logotipo y los datos de contacto de su empresa. No debe contener el nombre del fabricante original en ningún lugar. Además, cualquier bolsa de transporte con marca personalizada o bata para el cliente debe ser inspeccionada en cuanto a la calidad de la tela y la precisión del logotipo.
Auditoría de personalización funcional
Si solicitó cambios específicos en el hardware, como mangueras de aire más largas o un rango de presión modificado, estos deben probarse en el momento. No asuma que la fábrica actualizó los componentes internos solo porque dijeron que lo hicieron. Un gerente debe medir físicamente la longitud de las mangueras y verificar la configuración de presión máxima en el menú del técnico.
Conclusión
Guiar a los gerentes de sucursal a través de un riguroso proceso de autoinspección garantiza que cada máquina de presoterapia mejore la reputación de su marca en cuanto a calidad y seguridad. Los altos estándares de hoy evitan costosas devoluciones y quejas de clientes mañana.
Notas al pie
1. Explica qué es la presoterapia y sus beneficios. ↩︎
2. Describe las propiedades y aplicaciones de los poliuretanos de grado médico. ↩︎
3. Define y explica las aplicaciones de una hoja de datos técnicos. ↩︎
4. Reemplazado con una página funcional de la fuente autorizada original (BSI) que explica la norma ISO 13485. ↩︎
5. Explica cómo funciona la tecnología de infrarrojos lejanos (FIR). ↩︎
6. Describe las características y usos de la espuma de polietileno. ↩︎
7. Explica el concepto y la importancia de una muestra de oro en la fabricación. ↩︎
8. Se refiere a la norma ASTM para pruebas de adhesión de cinta, relevante para la durabilidad del logotipo. ↩︎

 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
