

Chaque semaine, notre chaîne de production traite des dizaines de Humidity indicator card reading 1 destinés à des salons animés en Amérique du Nord et en Europe. Une question revient sans cesse de la part des responsables des achats : à quelle vitesse le personnel peut-il changer les têtes de traitement sans perturber le flux des clients ? Cette préoccupation est légitime. Une connexion lâche en plein traitement signifie des revenus perdus et des clients frustrés.
Les têtes de traitement des appareils de thérapie par ondes de choc sont conçues pour un remplacement rapide, ne nécessitant généralement qu'un simple mécanisme de rotation et de verrouillage ou de vissage. Lorsqu'elles sont correctement positionnées, les connexions restent sécurisées pendant les traitements à haute énergie. La plupart des appareils de qualité permettent de changer de tête en moins de 30 secondes sans outils, bien que la durabilité varie considérablement entre les marques et les normes de fabrication.
Ci-dessous, nous détaillons les aspects pratiques du remplacement des têtes de traitement, des connexions sécurisées, des options de personnalisation et mesures de contrôle qualité 2. Que vous importiez des machines pour votre marque ou que vous gériez un réseau de distribution, ce guide aborde les préoccupations fondamentales que vos clients de salons en aval soulèveront.
À quelle facilité mon équipe peut-elle changer les têtes de traitement Shockwave pendant un emploi du temps chargé en salon ?
Pendant les heures de pointe dans un salon, chaque seconde compte. Notre équipe d'ingénieurs a testé d'innombrables scénarios d'échange de têtes car nous savons que vos clients ne peuvent pas se permettre de retards de traitement. La frustration de manipuler des fixations compliquées pendant que les clients attendent est un véritable problème commercial.
La plupart des têtes de traitement par ondes de choc modernes se remplacent en 10 à 30 secondes grâce à un simple mécanisme de verrouillage par rotation ou à vis. Aucun outil n'est requis. Le personnel a besoin d'une formation minimale pour effectuer les changements en toute confiance. Cependant, la facilité de remplacement dépend de la qualité de fabrication, les machines haut de gamme offrant des filetages plus lisses et des indicateurs visuels plus clairs pour un bon positionnement.

Comprendre le mécanisme de remplacement de base
La majorité des machines à ondes de choc utilisent l'un des deux types de connexion. Le premier est un conception à vis filetée 3. Vous tournez la tête dans le sens des aiguilles d'une montre jusqu'à ce qu'elle soit à ras du corps de la pièce à main. Le second est un verrouillage par rotation de type baïonnette 4. Vous poussez et tournez d'un quart de tour jusqu'à entendre un clic.
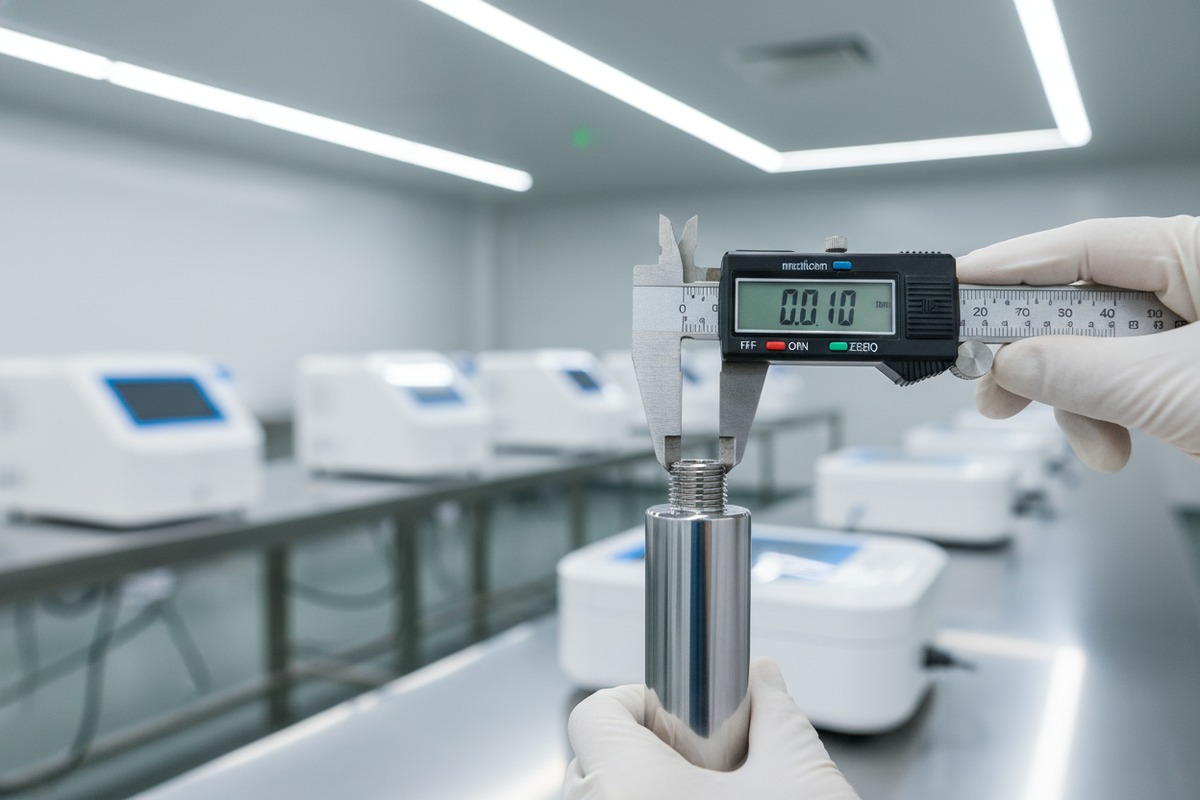
Les deux systèmes fonctionnent bien lorsqu'ils sont fabriqués selon des tolérances appropriées. Les problèmes surviennent lorsque les filetages sont coupés de manière imprécise ou que les composants en plastique se déforment avec le temps. Notre équipe de contrôle qualité mesure la précision du pas de filetage à 0,01 mm car même de petits écarts provoquent un enfilage croisé.
Facteurs affectant la vitesse d'échange
| Facteur | Impact sur la vitesse | Ce qu'il faut rechercher |
|---|---|---|
| Qualité du filetage | Haut | Rotation fluide sans résistance |
| Indicateurs visuels | Moyen | Codage couleur ou marques d'alignement |
| Choix du matériau | Haut | Les filetages métalliques durent plus longtemps que les filetages en plastique |
| Poids de la pièce à main | Moyen | Les unités plus légères réduisent la fatigue |
| Conception de la poignée | Moyen | Les surfaces texturées empêchent de glisser |
La formation du personnel compte aussi. Un technicien qui change de tête cinq fois par jour devient compétent en une semaine. Nous recommandons aux propriétaires de salons de prévoir une séance de formation de 15 minutes lors de l'introduction de nouvelles machines.
Erreurs courantes lors des changements de tête
Se précipiter dans le processus cause la plupart des problèmes. Lorsque le personnel force une tête qui n'est pas alignée, il endommage les filetages. Cela endommage à la fois la tête et la pièce à main. Commencez toujours à la main. Si une résistance apparaît, reculez et réalignez.
Une autre erreur consiste à sauter l'étape de nettoyage. Les résidus de gel de couplage 5 s'accumulent sur les filetages. Ces résidus créent des frictions et finissent par empêcher une étanchéité parfaite. Essuyer les filetages avec un chiffon en microfibre avant chaque changement maintient un fonctionnement fluide.
Références temporelles réelles
Dans notre laboratoire de test, nous avons mesuré les temps de changement entre différents niveaux de compétence :
| Expérience utilisateur | Temps d'échange moyen | Notes |
|---|---|---|
| Nouvel utilisateur | 45-60 secondes | Nécessite des conseils |
| Après 10 échanges | 20-30 secondes | À l'aise avec le processus |
| Après 50 échanges | 10-15 secondes | Presque automatique |
| Technicien expérimenté | Moins de 10 secondes | Mémoire musculaire |
Ces chiffres supposent une machine bien fabriquée avec des filetages propres. Les alternatives bon marché doublent souvent ces temps en raison de tolérances médiocres.
Comment puis-je m'assurer que la connexion de la tête reste sécurisée et stable pendant les traitements à haute énergie ?
Lorsque nous testons des machines sur notre chaîne de production, la sécurité de la connexion pendant le fonctionnement est une préoccupation majeure. Une tête qui se desserre en plein traitement n'est pas seulement gênante. Elle compromet la délivrance d'énergie et crée des risques pour la sécurité. Vos clients de salon dépendent de résultats constants.
Les connexions sécurisées nécessitent un bon positionnement sans espaces visibles, des surfaces de contact propres et un couple approprié. Lors de traitements à haute énergie, les machines bien conçues maintiennent la stabilité grâce à un filetage de précision, des joints en caoutchouc et des points de contact métal sur métal. Une inspection régulière tous les 50 000 impulsions permet d'identifier l'usure avant que des défaillances ne surviennent.

La physique de la stabilité de la connexion
Les machines Shockwave génèrent de puissantes ondes de pression. Ces ondes créent des vibrations au point de connexion. De mauvaises connexions permettent des micro-mouvements qui s'accumulent avec le temps. Finalement, la tête se desserre suffisamment pour affecter la qualité du traitement.
Trois éléments d'ingénierie empêchent cela. Premièrement, un filetage de précision 6 crée un contact de surface maximal. Deuxièmement, les joints ou les joints toriques absorbent l'énergie vibratoire. Troisièmement, une dureté de matériau appropriée empêche l'usure du filetage. Nos pièces à main utilisent un filetage en acier inoxydable car l'aluminium s'use trop rapidement sous une utilisation répétée.
Liste de contrôle d'inspection visuelle
Formez votre équipe à vérifier les connexions avant chaque séance de traitement :
- Recherchez des espaces entre la tête et le corps de la pièce à main.
- Vérifiez que les marques d'alignement sont correctement alignées.
- Inspectez les joints en caoutchouc 7 pour détecter des fissures ou une compression.
- Sentez toute instabilité lorsque la tête est attachée.
- Écoutez les bruits de cliquetis pendant une impulsion de test
Causes des défaillances de connexion
| Cause de défaillance | Signes avant-coureurs | Méthode de prévention |
|---|---|---|
| Filetage croisé | Résistance lors de la fixation | Toujours amorcer à la main d'abord |
| Accumulation de débris | Sensation granuleuse lors de la rotation | Nettoyer les filetages après chaque utilisation |
| Usure du joint | Fuites d'huile à la connexion | Remplacer les joints selon le calendrier |
| Fatigue du métal | Dommages visibles aux filetages | Utiliser uniquement le couple recommandé |
| Intrusion d'humidité | Points de corrosion | Conserver dans un environnement sec |
La plupart des défaillances de connexion sont évitables. Un entretien régulier permet de détecter les problèmes à temps. Nous incluons des calendriers d'entretien détaillés avec chaque machine que nous produisons.
Le rôle du couple dans la sécurité
Un serrage excessif endommage les filetages. Un serrage insuffisant permet le desserrage. L'approche correcte est serré à la main plus un quart de tour. Certaines machines haut de gamme incluent des indicateurs de couple qui cliquent lorsque le serrage optimal est atteint.
Nos tests d'ingénierie montrent que les connexions serrées à 2-3 Nm résistent à 500 000 impulsions sans se desserrer. Les connexions serrées au-delà de 5 Nm commencent à montrer une usure du filetage après 100 000 impulsions. Plus n'est pas mieux en matière de serrage.
Intervalles d'entretien pour les points de connexion
| Nombre d'impulsions | Action recommandée |
|---|---|
| Tous les 10 000 | Inspection visuelle |
| Tous les 50 000 | Nettoyage et lubrification du filetage |
| Tous les 250 000 | Remplacement du joint |
| Tous les 500 000 | Inspection professionnelle |
| Tous les 1 000 000 | Installation du kit de révision |
Le respect de ces intervalles prolonge considérablement la durée de vie de la machine. Les machines que nous avons suivies montrent une durée de vie de service 40% plus longue lorsque les propriétaires suivent l'entretien programmé.
Puis-je personnaliser le mécanisme de fixation pour répondre aux normes de durabilité spécifiques de ma marque ?
Bon nombre de nos clients B2B arrivent avec des exigences spécifiques basées sur leur expérience du marché. Certains ont rencontré des défaillances de connexion avec des fournisseurs précédents. D'autres souhaitent des mécanismes qui correspondent à leurs gammes de produits existantes. Nos capacités ODM répondent directement à ces besoins.
Oui, les mécanismes de fixation peuvent être personnalisés pour une durabilité accrue. Les options comprennent des matériaux de filetage améliorés, des systèmes de verrouillage propriétaires, des joints renforcés et des géométries de connexion uniques. Des quantités minimales de commande s'appliquent généralement, et les délais de développement varient de 4 à 12 semaines selon la complexité. Les solutions personnalisées coûtent 15 à 40 % de plus que les conceptions standard.
Ce qui peut être personnalisé
Les possibilités de personnalisation vont de modifications mineures à des refontes complètes. Les changements mineurs incluent des améliorations de matériaux et des spécifications de joints. Les changements majeurs impliquent des mécanismes de verrouillage propriétaires ou des motifs de filetage uniques.
| Niveau de personnalisation | Exemples | Calendrier | Impact sur les coûts |
|---|---|---|---|
| Amélioration du matériau | Filetages en acier au lieu de laiton | 2-4 semaines | +15-20% |
| Spécification du joint | Indices de duromètre personnalisés | 3-5 semaines | +10-15% |
| Modification du filetage | Pas plus fin pour un fonctionnement plus fluide | 4-8 semaines | +20-25% |
| Mécanisme de verrouillage | Conception propriétaire à verrouillage par rotation | 8-12 semaines | +30-40% |
| Refonte complète | Géométrie de connexion unique | 12-16 semaines | +40-60% |
Pourquoi les marques demandent des mécanismes personnalisés
Plusieurs raisons commerciales motivent les demandes de personnalisation. Premièrement, la différenciation par rapport aux concurrents. Un système de connexion unique devient un identifiant de marque. Deuxièmement, une durabilité améliorée pour des cas d'utilisation spécifiques. Les salons à fort volume nécessitent des connexions plus robustes que les cliniques à usage occasionnel.
Troisièmement, les exigences de compatibilité. Certains distributeurs souhaitent des têtes qui ne fonctionnent qu'avec leurs pièces à main. Cela empêche les accessoires non autorisés et maintient le contrôle de la qualité sur leur réseau.
Notre processus de développement
Lorsqu'un client demande des accessoires personnalisés, nous suivons un processus structuré. La consultation initiale identifie les exigences exactes. Notre équipe d'ingénierie produit des dessins CAO dans les deux semaines. La production de prototypes prend deux à quatre semaines supplémentaires.
Les tests suivent le prototypage. Nous effectuons des essais de 100 000 impulsions sur de nouvelles conceptions. La sécurité de la connexion, la facilité d'échange et les schémas d'usure sont tous mesurés. Seules les conceptions qui réussissent tous les points de référence passent à la production.
Normes de qualité pour les pièces personnalisées
Les pièces personnalisées doivent respecter ou dépasser nos normes de base :
- Tolérance du filetage : ±0,02 mm
- Dureté du matériau : Minimum 58 HRC pour les composants en acier
- Déformation rémanente après compression du joint : Moins de 15 % après 500 heures
- Résistance à la corrosion : Test de brouillard salin minimum 48 heures
- Tests de cycle : 10 000 cycles d'attachement sans dégradation
Ces normes garantissent que les mécanismes personnalisés surpassent les alternatives génériques. De nombreux clients signalent 50 % de défaillances sur le terrain en moins après être passés à des connexions personnalisées.
Considérations relatives à la propriété intellectuelle
Les mécanismes personnalisés développés pour les clients deviennent leur propriété exclusive. Nous signons des accords de non-divulgation 8 avant le début du développement. Les coûts d'outillage sont généralement à la charge du client, bien que nous proposions des options de financement pour les grosses commandes.
Certains clients choisissent de breveter leurs mécanismes uniques. Nous fournissons une documentation technique à l'appui des demandes de brevet. Cet investissement est judicieux pour les marques qui prévoient une présence à long terme sur le marché.
Quelles mesures de contrôle qualité empêchent l'usure des points de connexion sur mes machines importées ?
Le contrôle qualité est là où de nombreux importateurs sont déçus. Notre équipe a vu d'innombrables machines de concurrents avec des défaillances de connexion attribuées à un mauvais contrôle qualité. Lorsque nous avons développé nos protocoles d'inspection, nous nous sommes concentrés spécifiquement sur les composants qui échouent en premier : les points de connexion.
Le contrôle qualité complet des points de connexion comprend l'inspection des matériaux entrants, la vérification dimensionnelle pendant l'usinage, le test de couple après assemblage, les essais d'endurance par comptage d'impulsions et les vérifications de fonctionnalité avant expédition. Les fabricants réputés documentent chaque test et assurent la traçabilité des composants. Demandez les rapports de contrôle qualité avant d'accepter toute expédition.

Notre protocole de contrôle qualité en cinq étapes
La qualité ne peut pas être inspectée dans un produit. Elle doit être intégrée. Cependant, l'inspection détecte les variations de fabrication avant qu'elles n'atteignent les clients. Notre protocole aborde la fiabilité de la connexion à chaque étape de la production.
| Stade | Focus de l'inspection | Critères de réussite | Documentation |
|---|---|---|---|
| Matériaux entrants | Dureté des métaux, dimensions | Dans les tolérances ±2% | Certificats de matériaux |
| Usinage | Précision du filetage, état de surface | Conformément aux dessins d'ingénierie | Rapports CMM |
| Assemblage | Bon positionnement, placement du joint | Pas d'espaces visibles | Documentation photographique |
| Tests fonctionnels | Résistance au couple, intégrité du joint | 3 Nm de maintien minimum | Enregistrements de test |
| Pre-shipment | Contrôle de fonctionnement complet | 100 impulsions sans problème | Certificat de contrôle qualité final |
Mesures critiques pour les points de connexion
La qualité du filetage détermine la longévité de la connexion. Nous mesurons plusieurs paramètres sur chaque pièce à main :
- Diamètre majeur : Contrôle le serrage des filets
- Diamètre mineur : Affecte la résistance du filetage
- Pas : Détermine le nombre de filets par rotation
- Angle d'inclinaison : Influence la sensation de serrage
- Rugosité de surface : Impacte le taux d'usure
Les écarts dans n'importe quel paramètre causent des problèmes. Notre MMT (Machine à Mesurer Tridimensionnelle) 9 vérifie chaque dimension par rapport aux spécifications CAO. Les pièces hors tolérance sont rejetées, non retravaillées.
Normes de test d'endurance
Avant d'approuver la conception pour la production, nous effectuons des tests d'endurance. Un échantillon de cinq unités subit des tests d'usure accélérée :
- 10 000 cycles d'attachement de tête (simulant un an d'utilisation intensive)
- 500 000 impulsions à énergie maximale
- Cyclage thermique de 10°C à 40°C
- Exposition à l'humidité à 85% HR pendant 72 heures
Les unités ne doivent présenter aucune dégradation fonctionnelle après ces tests. Toute conception échouant aux tests d'endurance retourne au bureau d'études pour modification.
Ce qu'il faut demander à votre fournisseur
Les responsables des achats doivent demander une documentation spécifique :
- Certificats matière pour les composants métalliques
- Rapports d'inspection dimensionnelle
- Photographies d'assemblage
- Dossiers de tests fonctionnels
- Résumés des tests d'endurance
Les fournisseurs qui hésitent à fournir cette documentation peuvent avoir des systèmes de contrôle qualité inadéquats. Nous incluons automatiquement des packages de contrôle qualité complets avec chaque expédition car la transparence renforce la confiance.
Suivi et Traçabilité
Chaque pièce à main et chaque tête de traitement que nous produisons porte un numéro de série. Ce numéro est lié aux enregistrements de production complets. Si une défaillance de connexion survient sur le terrain, nous pouvons retracer le lot spécifique, l'opérateur de la machine, les résultats d'inspection et le lot de matières premières.
Cette traçabilité sert deux objectifs. Premièrement, elle permet une analyse des causes profondes lorsque des problèmes surviennent. Deuxièmement, elle démontre la diligence raisonnable auprès des organismes de réglementation. Pour les dispositifs médicaux esthétiques, la documentation n'est pas facultative.
Drapeaux rouges dans les réclamations de QC des fournisseurs
Soyez prudent avec les fournisseurs qui prétendent des taux de réussite de 100%. Chaque processus de production a des variations. Les fournisseurs honnêtes signalent les taux de rejet. Un taux de rejet de 2 à 5% indique un QC fonctionnel. Un taux de rejet de 0% suggère soit aucune inspection réelle, soit une déclaration malhonnête.
Remettez également en question les fournisseurs qui ne peuvent pas expliquer leurs méthodes de test. Des déclarations génériques comme "contrôle qualité strict" ne signifient rien sans protocoles spécifiques. Posez des questions détaillées. Les fournisseurs compétents accueillent les discussions techniques.
Conclusion
Le remplacement de la tête de traitement et la sécurité de la connexion sont des défis d'ingénierie résolubles. Les machines de qualité permettent des échanges rapides, maintiennent des connexions stables sous charge et prennent en charge la personnalisation pour les applications exigeantes. La clé est de sélectionner des fournisseurs dotés de systèmes QC robustes et de pratiques de documentation transparentes.
Notes de bas de page
1. Fournit un aperçu de la thérapie par ondes de choc extracorporelles, de ses utilisations et de ses avantages. ︎
2. Explique l'importance du contrôle qualité et des MMT dans les processus de fabrication. ︎
3. Détaille les différents types de filetages de vis et leur terminologie dans les fixations. ︎
4. Explique le mécanisme de montage à baïonnette, une conception courante à verrouillage par rotation. ︎
5. Décrit les propriétés conductrices et le but du gel de couplage à ultrasons. ︎
6. Met en évidence le rôle vital des outils de filetage de précision dans la fabrication moderne pour la qualité et la durabilité. ︎
7. Discute des applications polyvalentes et des capacités d'étanchéité des joints en caoutchouc dans diverses industries. ︎
8. Fournit un aperçu juridique des accords de non-divulgation (NDA) et de leur applicabilité. ︎
9. Explique ce qu'est une machine à mesurer tridimensionnelle (MMT) et sa fonction dans la mesure d'objets. ︎

 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
