
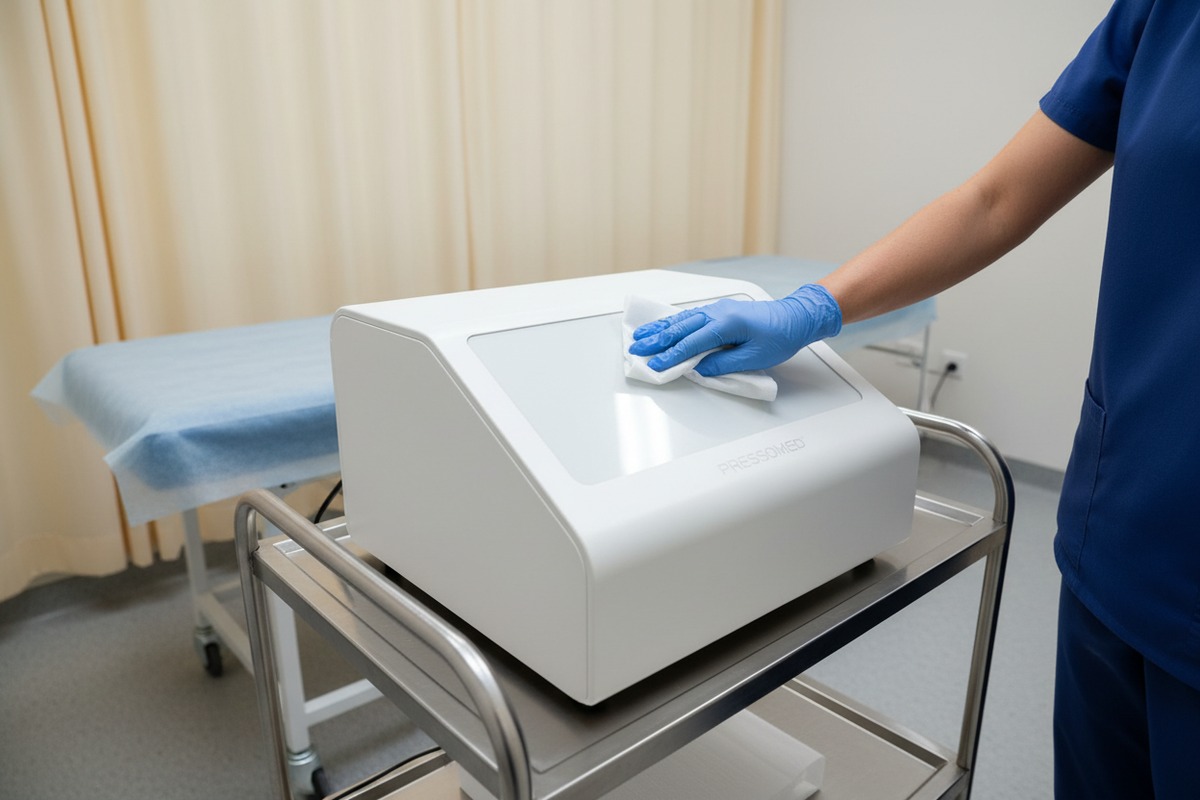
Dans notre usine de production de Guangzhou, nous constatons souvent qu'un seul défaut de conception dans le châssis peut entraîner le rejet par un hôpital d'une expédition entière d'appareils. Normes de sécurité CEI 60601 1. Lorsque nous développons de nouveaux modèles pour le marché américain, nous privilégions les matériaux qui résistent à la dure réalité de la désinfection clinique quotidienne, car rien ne nuit plus rapidement à la réputation de votre marque qu'une machine qui se fissure ou se décolore après quelques semaines d'utilisation.
Pour évaluer le boîtier de la machine de pressothérapie pour le contrôle des infections, privilégiez les plastiques ABS non poreux ou l'acier inoxydable qui résistent aux désinfectants de qualité hospitalière tels que l'eau de Javel et les ammoniums quaternaires. Assurez-vous que la conception présente des bords lisses et arrondis pour éliminer les crevasses qui piègent les bactéries, et vérifiez la conformité aux normes de sécurité IEC 60601 pour des essuyages fréquents.
Voici la ventilation détaillée de ce que vous devez inspecter pour vous assurer que votre équipement respecte les protocoles d'hygiène hospitalière stricts.
Comment puis-je vérifier que les matériaux du boîtier peuvent résister aux désinfectants de qualité médicale sans se dégrader ?
Lorsque nous nous approvisionnons en granulés de plastique brut pour nos machines de moulage par injection, nous recherchons spécifiquement des qualités à haute résistance aux chocs qui ne réagissent pas mal aux solvants chimiques. le CDC 2. Nous avons appris que les plastiques de qualité grand public standard développeront éventuellement des fissures de contrainte lorsqu'ils seront exposés aux agents de nettoyage agressifs utilisés dans les hôpitaux américains.
Vérifiez la durabilité des matériaux en demandant des rapports de test de résistance chimique aux désinfectants hospitaliers courants tels que l'alcool isopropylique et l'eau de Javel. Recherchez des spécifications ABS ou polycarbonate haute densité et demandez à votre fournisseur des données de résistance à la “fissuration sous contrainte” pour garantir que le boîtier conserve son intégrité structurelle sous une exposition chimique répétée.
Comprendre la fissuration sous contrainte environnementale (ESC)
La principale raison pour laquelle les boîtiers des machines de pressothérapie échouent dans les environnements hospitaliers est un phénomène appelé Fissuration sous contrainte environnementale (ESC) 3. Cela se produit lorsqu'un matériau plastique est soumis à une contrainte de traction – soit du processus de moulage interne, soit des vis d'assemblage externes – et est simultanément exposé à un agent chimique. Le produit chimique ne dissout pas nécessairement le plastique, mais il affaiblit les liaisons intermoléculaires, entraînant une défaillance catastrophique au fil du temps. Indice de protection IP 4.
Pour un responsable des achats, le simple fait de voir "Plastique ABS" sur une fiche technique est insuffisant. Vous devez approfondir la qualité spécifique du matériau. Test d'adhérence par quadrillage ASTM D3359 5. Dans notre laboratoire d'ingénierie, nous effectuons des tests d'immersion où des échantillons de coupons du matériau du boîtier sont trempés dans divers désinfectants pendant 24 à 72 heures. Nous vérifions ensuite le changement de poids, la décoloration ou le craquellement de surface. LQA (Limite de Qualité Acceptable) 6.
Matériaux recommandés pour les boîtiers médicaux
Tous les plastiques ne sont pas créés égaux. Pour les systèmes de pressothérapie de qualité hospitalière, qui sont essuyés entre chaque patient (potentiellement 10 à 15 fois par jour), le matériau doit être chimiquement inerte à un large éventail de niveaux de pH.
- Mélanges PC/ABS : Le polycarbonate mélangé à l'ABS offre un équilibre entre une résistance élevée aux chocs et une meilleure résistance chimique que l'ABS pur. C'est souvent la référence pour les appareils médicaux de milieu à haut de gamme.
- ABS haute brillance : Bien que l'ABS standard soit courant, les variantes haute brillance ont souvent une structure de surface plus dense et moins poreuse, ce qui rend plus difficile la pénétration des liquides dans les micro-fissures.
- Polypropylène (PP) : Extrêmement résistant aux produits chimiques mais donne souvent une impression de "bon marché" et est plus souple. Nous l'utilisons rarement pour le boîtier de l'unité de contrôle principale, mais parfois pour des composants internes.
Liste de contrôle de compatibilité chimique
Lors de l'évaluation du boîtier d'un fournisseur, demandez s'il a effectué des tests par rapport aux désinfectants spécifiques de la "Liste N" 7 souvent référencée par le CDC. Ci-dessous se trouve un tableau de compatibilité basé sur nos données de fabrication concernant les matériaux de boîtier courants.
| Matériau du boîtier | Alcool isopropylique (70%) | Eau de Javel (Hypochlorite de sodium) | Ammoniums quaternaires (Quats) | Désinfectants phénoliques |
|---|---|---|---|---|
| ABS standard | Bon | Excellent | Moyen (Peut causer des fissures avec le temps) | Mauvais (À éviter) |
| Mélange PC/ABS | Excellent | Bon | Bon | Moyen |
| Polycarbonate | Moyen (Suceptible de craqueler) | Bon | Bon | Mauvais |
| Plastique peint | Varie (Dépend du revêtement) | Bon | Excellent | Bon |
Le rôle de la tension superficielle
Un autre aspect technique que nous considérons est la tension superficielle. Un matériau à faible énergie de surface rend difficile le mouillage de la surface par les liquides, ce qui semble bon, mais cela peut en fait rendre le nettoyage plus difficile si le désinfectant perle et s'écoule trop rapidement avant d'atteindre le temps de contact requis. Nous visons une énergie de surface qui permet au désinfectant de s'étaler uniformément pour une désinfection efficace sans absorption dans la matrice du plastique.
Quelles caractéristiques de conception dois-je vérifier pour m'assurer que le boîtier de la machine ne présente pas de crevasses retenant les bactéries ?
Lorsque nos ingénieurs modélisent les conceptions 3D d'un nouveau châssis, nous nous efforçons activement d'éliminer les rainures profondes et les joints inutiles où la saleté aime se cacher. Nous pensons qu'un beau design est fonctionnellement inutile si vos utilisateurs finaux ne peuvent pas le nettoyer efficacement, ce qui entraîne des risques de contamination croisée dans un environnement stérile.
Inspect the housing for a seamless, unibody design with rounded corners (fillets) rather than sharp 90-degree angles. Avoid textured surfaces or unnecessary decorative grooves that accumulate organic matter, and ensure membrane switches are flush-mounted to create a continuous, wipeable surface that prevents fluid ingress.

Le danger des zones mortes
En terminologie de contrôle des infections, une "zone morte" est toute zone d'une surface d'appareil qui ne peut pas être facilement atteinte par une lingette désinfectante standard. Dans les machines de pressothérapie, celles-ci se produisent généralement à :
- La jonction entre les coques supérieure et inférieure du boîtier.
- Autour des ports de connexion d'air.
- Les bords de l'écran d'affichage ou des boutons.
Si une infirmière doit utiliser un coton-tige ou une brosse à dents pour nettoyer une crevasse, la conception a échoué. Nous concevons nos moules avec des "angles de dépouille" qui non seulement facilitent le démoulage du plastique, mais garantissent également des transitions externes lisses.
Interfaces sans couture et protection contre les infiltrations
Pour le panneau de commande, les boutons mécaniques sont un cauchemar pour l'hygiène. Ils ont des interstices qui permettent aux fluides de s'infiltrer à l'intérieur, endommageant l'électronique et abritant des bactéries. Nous recommandons fortement Panneaux tactiles capacitifs ou Interrupteurs à membrane affleurants. Ceux-ci créent une surface unique et continue en verre ou en plastique qui peut être essuyée en un seul mouvement.
De plus, vérifiez le Indice de protection IP (Indice de protection). Bien qu'une étanchéité complète ne soit pas nécessaire pour un appareil de table, un indice IP54 est idéal. Cela garantit une protection contre la pénétration de poussière et les éclaboussures d'eau (ou de désinfectant) de toutes les directions.
Tableau d'évaluation des caractéristiques de conception
Lorsque vous évaluez un prototype provenant de Chine, passez votre doigt sur chaque joint. Si votre ongle accroche, c'est un piège potentiel pour les bactéries. Utilisez cette liste de contrôle pour évaluer la conception physique.
| Fonctionnalité | Conception hygiénique (Préférable) | Conception médiocre (À éviter) | Pourquoi c'est important |
|---|---|---|---|
| Texture du boîtier | Lisse poli / Satiné | Texture mate / Sablée | La texture agit comme du papier de verre, piégeant la matière organique microscopique. |
| Rayon des coins | Grands congés (>3mm de rayon) | Coins vifs à 90° | Les coins arrondis permettent aux lingettes de rester en contact ; les coins vifs coupent les lingettes. |
| Assemblage du boîtier | Soudage par ultrasons / Vis cachées | Têtes de vis apparentes (Phillips/Plat) | Les têtes de vis apparentes rouillent et retiennent la saleté dans les fentes d'entraînement. |
| Lunette de l'écran | Affleurant (sans lunette) | Écran encastré | Les écrans encastrés accumulent la poussière dans les coins, impossible à essuyer. |
| Ports d'air | Connexion rapide avec colliers lisses | Connecteurs filetés à visser | Les filetages sont difficiles à désinfecter soigneusement entre les patients. |
Emplacement des aérations
Les machines de pressothérapie contiennent des pompes qui génèrent de la chaleur et nécessitent un refroidissement. Cependant, l'emplacement des aérations est important. Les aérations sur le dessus de la machine présentent un risque majeur car les déversements de liquides (ou une pulvérisation intensive de nettoyants) s'écouleront directement dans le moteur. Nous concevons toujours les aérations sur les côtés ou à l'arrière, inclinées vers le bas (à lamelles), pour empêcher l'entrée de liquides tout en maintenant le flux d'air. Cette conception "anti-goutte" est une exigence pour de nombreuses normes de sécurité médicale IEC.
Puis-je demander une finition de boîtier personnalisée et haut de gamme qui répond aux exigences spécifiques de contrôle des infections de ma marque ?
Nous collaborons fréquemment avec des propriétaires de marques américaines pour appliquer des revêtements spécialisés qui ont un aspect haut de gamme tout en offrant des avantages fonctionnels contre les microbes. La personnalisation de la finition ne consiste pas seulement à changer la couleur ; c'est une décision d'ingénierie stratégique qui vous permet d'aligner vos objectifs esthétiques sur les normes de sécurité clinique strictes de vos clients hospitaliers.
Oui, vous pouvez demander des revêtements antimicrobiens personnalisés, tels que des additifs à base d'ions d'argent ou des finitions brillantes durcies aux UV, qui inhibent la croissance bactérienne et résistent aux nettoyages intensifs. Spécifiez un revêtement UV lisse et brillant lors du processus ODM, car cela scelle mieux les pores du plastique que les finitions mates et améliore l'efficacité du nettoyage.

Additifs antimicrobiens vs. Revêtements de surface
Il existe deux principales façons de personnaliser le boîtier pour un meilleur contrôle des infections :
- Additifs antimicrobiens dans le moule : Nous mélangeons des additifs (comme des ions d'argent ou du zinc) directement dans les granulés de plastique avant le moulage par injection. Cela signifie que la propriété antimicrobienne est inhérente au matériau lui-même. Même si le boîtier est rayé, le matériau sous-jacent combat toujours les bactéries. C'est une option haut de gamme mais très efficace pour une durabilité à long terme.
- Revêtements de surface (peinture UV) : Nous appliquons un revêtement supérieur transparent et dur durci aux UV sur le plastique peint. Cela scelle les pores microscopiques du plastique ABS.
La puissance des finitions UV brillantes
Beaucoup de nos clients demandent initialement une peinture caoutchoutée "Soft Touch" car elle donne une impression de luxe. Nous déconseillons fortement cela pour un usage hospitalier. La peinture Soft-touch se dégrade rapidement sous l'exposition à l'alcool, devenant collante et désagréable. Au lieu de cela, nous recommandons un Revêtement dur UV brillant.
- Durabilité : Il est extrêmement dur (dureté au crayon 2H-3H), résistant aux rayures des éponges abrasives.
- Bouclier chimique : Il crée une barrière qui empêche les désinfectants de réagir avec le plastique de base.
- Inspection visuelle : Sur une surface blanche très brillante, les contaminants (sang, gel, poussière) sont immédiatement visibles, incitant le personnel à les nettoyer.
Analyse coût-bénéfice des finitions personnalisées
Lorsque vous négociez votre contrat OEM/ODM, ces finitions augmentent le coût unitaire. Voici comment évaluer le retour sur investissement.
| Type de finition | Impact estimé sur le coût | Indice de contrôle des infections | Durabilité | Recommandation |
|---|---|---|---|---|
| ABS brut (poli) | Coût de base | Moyen | Moyen | Bon pour les modèles économiques à usage domestique. |
| Peinture Soft-Touch | +$3 – $5 / unité | Très Mauvais | Mauvais (Épluche) | Ne pas utiliser pour les hôpitaux. |
| Peinture UV Haute Brillance | +$5 – $8 / unité | Haut | Haut | Meilleur Rapport Qualité-Prix pour les cliniques professionnelles. |
| Additif Antimicrobien | +$10 – $15 / unité | Très Élevé | Excellent | Idéal pour les contrats hospitaliers haut de gamme. |
Psychologie des Couleurs et Hygiène
Pour les environnements médicaux, nous recommandons presque toujours le Blanc (RAL 9003) ou un Gris très clair. Bien que les machines noires ou bleu foncé aient un aspect élégant, elles dissimulent la poussière et les résidus organiques. Contrôle des infections hospitalières 9 les responsables préfèrent les couleurs claires car elles permettent une "vérification visuelle de la propreté". Si vous demandez une couleur personnalisée, assurez-vous qu'elle est suffisamment claire pour montrer la saleté clairement.
Comment mon fournisseur inspectera-t-il la qualité de surface du boîtier pour éviter les problèmes de nettoyage causés par des défauts de fabrication ?
Avant d'expédier toute commande à l'exportation, notre équipe de contrôle qualité examine méticuleusement chaque unité à la recherche de micro-rayures ou de défauts de moulage qui pourraient compromettre l'hygiène. Nous comprenons que même une minuscule fissure capillaire ou un bord rugueux peut devenir un terrain de reproduction pour les agents pathogènes, entraînant des audits échoués pour vos clients.
Votre fournisseur doit mettre en œuvre un protocole d'inspection visuelle strict sous un éclairage de haute intensité pour détecter les micro-fissures, les bavures ou les défauts de moulage. Assurez-vous qu'il effectue des “ tests d'essuyage ” à l'aide de lingettes hospitalières standard pour vérifier la douceur de la surface et effectue des tests d'adhérence sur tous les logos ou revêtements pour éviter le décollement qui crée des risques de contamination.

L'inspection " Gants blancs " et tactile
L'inspection visuelle ne suffit pas. Nous formons notre personnel de contrôle qualité à utiliser des méthodes d'inspection tactile. Ils passent leurs mains gantées sur chaque ligne de joint (là où les deux moitiés du moule se rencontrent). En moulage par injection, si le moule n'est pas suffisamment serré, un excès de plastique s'échappe, créant des " bavures "."
- Bavures : Protubérances plastiques fines et tranchantes comme un rasoir. Si elles sont présentes, elles peuvent déchirer les gants de protection des infirmières ou déchiqueter les lingettes de nettoyage, laissant des peluches. Les peluches retiennent l'humidité et les bactéries.
- Bourrelets : Bords rugueux autour des trous de vis ou des ports d'air.
Nous appliquons une LQA (Limite de Qualité Acceptable) norme selon laquelle toute bavure tranchante est un " défaut critique ", entraînant le rejet immédiat de la pièce.
Le test d'adhérence par quadrillage
Si votre logo est imprimé sur le boîtier, ou si l'unité est peinte, nous devons nous assurer qu'il ne s'écaille pas. La peinture qui s'écaille crée une surface rugueuse impossible à désinfecter.
Nous effectuons le Test d'adhérence par quadrillage ASTM D3359:
- Nous utilisons une lame pour découper un motif en grille dans la peinture.
- Nous appliquons un ruban adhésif spécialisé sensible à la pression sur la grille.
- Nous arrachons le ruban rapidement.
- Si de la peinture se détache avec le ruban, le lot est refusé. Cela garantit qu'après des années de nettoyage, votre logo de marque et le revêtement protecteur restent intacts.
Détection des micro-fissures (craquelures)
Parfois, les fissures de contrainte sont invisibles à l'œil nu jusqu'à ce qu'elles absorbent la saleté. Dans notre usine, nous effectuons un "test d'humidification" sur des échantillons aléatoires. Nous appliquons un colorant pénétrant ou une solution tensioactive. S'il y a des micro-fissures, la solution s'infiltrera et rendra les fissures très visibles. Ceci est crucial pour vérifier que les bossages de vis (où les vis internes maintiennent la machine ensemble) n'ont pas été trop serrés, provoquant la fissuration du plastique de l'intérieur.
Liste de contrôle pour l'inspection avant expédition (PSI)
Si vous engagez un inspecteur tiers (comme SGS ou Intertek) pour visiter notre usine, donnez-leur cette liste de contrôle spécifique pour le boîtier :
- Test d'essuyage : Utilisez une lingette désinfectante fibreuse standard. Frottez vigoureusement sur les lignes de joint. Critères de réussite : Aucune fibre accrochée, aucun accroc.
- Test de frottement à l'alcool : Frottez un coton-tige imbibé d'alcool à 95% sur le logo pendant 30 secondes. Critères de réussite : Aucun transfert de couleur ni décoloration.
- Vérification de l'entrefer : Mesurez l'espace entre le boîtier supérieur et inférieur. Critères de réussite : L'entrefer doit être uniforme et inférieur à 0,5 mm (pour éviter l'infiltration de fluides).
Conclusion
L'évaluation du boîtier de la machine de pressothérapie va au-delà de l'esthétique ; c'est un élément essentiel de la sécurité des patients et de la longévité du produit. En privilégiant les matériaux résistants aux produits chimiques comme le PC/ABS, en insistant sur des conceptions sans joint avec des indices de protection IP54 et en appliquant des protocoles de contrôle qualité stricts pour la finition de surface, vous vous assurez que votre équipement répond aux exigences rigoureuses du contrôle des infections hospitalières. Cette attention aux détails protège la réputation de votre marque et maximise le retour sur investissement pour vos clients.
Notes de bas de page
1. Explique les exigences internationales en matière de sécurité et de performance des équipements électriques médicaux. ︎
2. Site officiel des Centers for Disease Control and Prevention, une autorité de santé publique de premier plan. ︎
3. Détaille le phénomène de dégradation des plastiques causé par le stress et l'exposition chimique. ︎
4. Explique la norme internationale de protection contre la pénétration des solides et des liquides pour les boîtiers. ︎
5. Détaille la méthode standard pour évaluer l'adhérence des revêtements de film aux substrats. ︎
6. Définit le nombre maximum d'articles défectueux autorisés dans un échantillon lors des inspections de contrôle qualité. ︎
7. Liste officielle de l'EPA des désinfectants efficaces contre le SARS-CoV-2 et d'autres agents pathogènes viraux émergents. ︎
8. Décrit les propriétés et les applications du plastique PC/ABS, idéal pour les dispositifs médicaux. ︎
9. Fournit des directives et des ressources complètes pour la prévention des infections dans les établissements de santé. ︎

 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
