Le mois dernier, notre équipe de production a reçu un retour urgent d'un distributeur américain. Le chariot d'onde de choc de leur client s'est renversé lors d'une séance de traitement de l'épaule. L'appareil a mal fait la mise au point. Le patient s'est plaint. Cet incident nous a rappelé pourquoi l'évaluation de la stabilité est si importante.
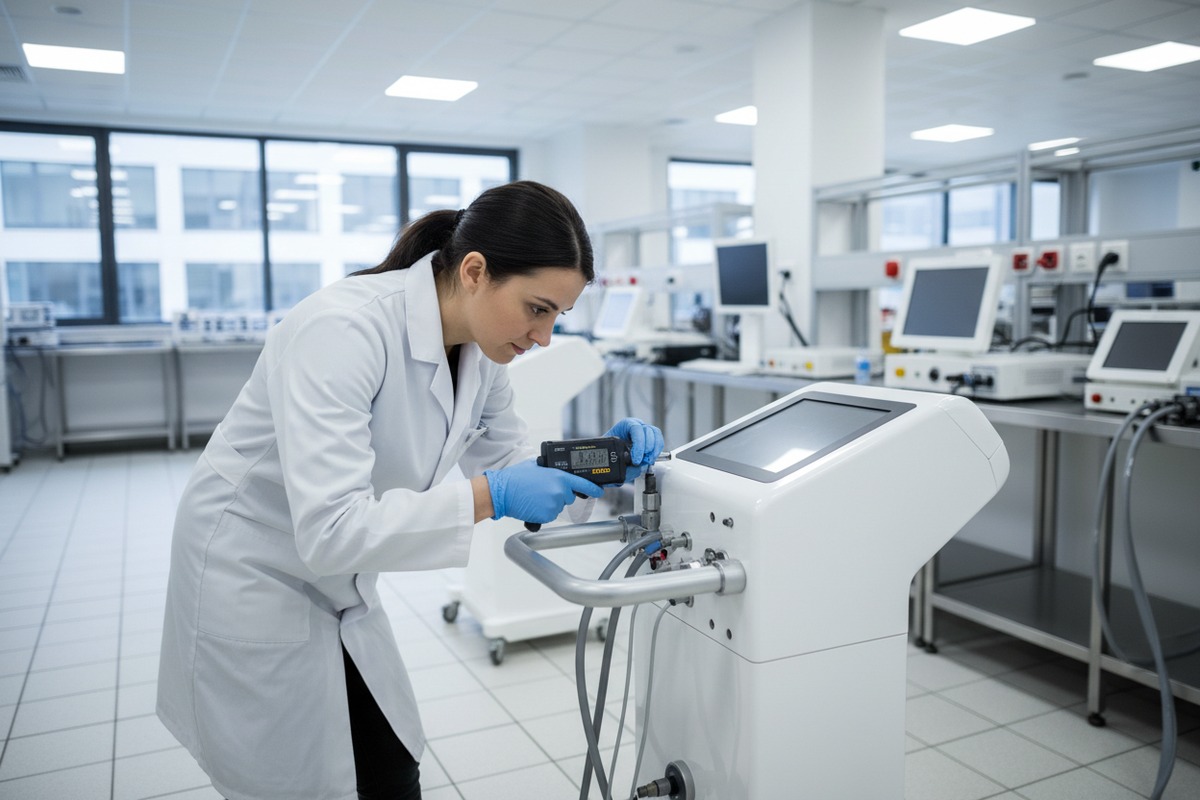
Pour évaluer la stabilité et l'assemblage des supports et chariots pour machines de thérapie par ondes de choc, vérifier la capacité de charge dans des conditions dynamiques, inspecter la qualité des joints et la sécurité des fixations, tester la durabilité des matériaux contre la corrosion et la fatigue, et confirmer que les protocoles d'inspection couvrent les défauts cosmétiques et les dommages dus au transport avant la livraison.
Ce guide vous accompagne à travers chaque étape de l'évaluation. Nous couvrons les tests structurels, la conception de l'assemblage, la sélection des matériaux et l'inspection avant expédition. Plongeons dans les détails qui protègent votre investissement et votre réputation.
Comment puis-je vérifier la stabilité structurelle de ces chariots pour protéger mes machines à ondes de choc haut de gamme ?
Lorsque nous expédions des chariots d'onde de choc dans des salons aux États-Unis et en Europe, les plaintes concernant la stabilité peuvent rapidement détruire les relations commerciales. Un chariot qui vacille pendant le traitement crée des risques pour la sécurité des patients. Il endommage également des appareils de thérapie coûteux valant des milliers de dollars.
Vérifier la stabilité structurelle en effectuant des tests de charge statique à 1,5x la capacité nominale, des tests de vibration dynamique à des fréquences opérationnelles de 4 à 8 Hz, et des simulations d'inclinaison jusqu'à 15 degrés. Vérifier le rapport de largeur de base, la position du centre de gravité et les performances des roulettes de blocage sous les contraintes opérationnelles.

Comprendre les exigences de charge
Machines de thérapie par ondes de choc 1 pèsent généralement entre 20 et 50 kg. Mais le poids statique n'est qu'une partie de l'équation. Pendant le fonctionnement, les impulsions de la bobine électromagnétique ou les étincelles électrohydrauliques génèrent des vibrations. Celles-ci créent des forces dynamiques qui multiplient la charge effective.
Notre équipe d'ingénierie teste chaque conception de chariot selon un protocole à trois niveaux. Premièrement, nous appliquons des charges statiques à 150% de la capacité nominale. tests de charge statique 2 Cela garantit l'existence de marges de sécurité. Deuxièmement, nous simulons les vibrations opérationnelles à des fréquences correspondant aux appareils à ondes de choc (généralement 4-8 Hz). Troisièmement, nous mesurons la déflexion aux joints critiques.
Conception de la base et centre de gravité
Une base large et stable évite le basculement. La règle générale : la largeur de la base doit être égale ou supérieure à 60% de la hauteur totale du chariot. Centre de gravité 3 doit rester bas, idéalement dans le tiers inférieur de la structure.
| Facteur de stabilité | Norme minimale | Conception optimale |
|---|---|---|
| Rapport de largeur de base | 50% de hauteur | 65% de hauteur |
| Centre de gravité | 40% inférieur | 30% inférieur |
| Angle d'inclinaison maximal | 10 degrés | 15 degrés |
| Marge de sécurité de charge | 1.25x nominal | 1.5x nominal |
| Résistance aux vibrations | 6 Hz | 8 Hz |
Qualité des roulettes et mécanismes de verrouillage
Des roulettes verrouillables de haute qualité font ou défont la stabilité du chariot. Nous spécifions des roulettes avec des systèmes à double frein. Un frein arrête la rotation. Un autre empêche le mouvement de pivotement. Les deux doivent s'engager simultanément pour une véritable stabilité.
Lors de nos tests en usine, nous simulons des chocs accidentels. Nous poussons les chariots sous plusieurs angles lorsqu'ils sont verrouillés. Tout mouvement supérieur à 5 mm indique une force de verrouillage insuffisante. Nous rejetons immédiatement ces roulettes.
Caractéristiques d'amortissement des vibrations
Les chariots haut de gamme comprennent des supports d'amortissement des vibrations 4. Ceux-ci absorbent les fréquences des ondes de choc et empêchent la résonance. La résonance se produit lorsque la fréquence naturelle du chariot correspond à la fréquence de fonctionnement de l'appareil. Cela amplifie dangereusement les vibrations.
Notre solution implique des supports d'isolation en caoutchouc entre la plateforme de l'appareil et le châssis. Ces supports réduisent les vibrations transmises de 40 à 60 %. Ils prolongent également la durée de vie de l'appareil en réduisant le stress mécanique.
Que dois-je rechercher dans la conception de l'assemblage pour m'assurer que mes clients de salon puissent les installer facilement ?
Nos distributeurs américains nous disent souvent que leurs clients des salons manquent de personnel technique. Ces entreprises ont besoin d'équipements qui s'assemblent rapidement sans outils spéciaux. Un assemblage complexe entraîne des erreurs, des plaintes et des retours.
Recherchez des conceptions modulaires avec des composants numérotés, des fixations pré-assemblées, des connecteurs codés par couleur et des instructions visuelles claires. L'assemblage ne devrait nécessiter aucun outil spécialisé, prendre moins de 30 minutes et inclure des spécifications de couple pour les joints critiques afin d'éviter les dommages dus au serrage excessif.

Conception modulaire des composants
Assemblage modulaire 5 divise le chariot en sections logiques. Chaque section est expédiée pré-assemblée lorsque cela est possible. Cela réduit les étapes d'assemblage sur site et les points d'erreur potentiels.
Nous concevons nos chariots avec trois modules principaux : cadre de base, colonne verticale et plateforme pour appareil. Chaque module se connecte via des interfaces standardisées. Le personnel du salon peut les assembler en séquence sans confusion.
Qualité des fixations et pré-assemblage
Les problèmes de fixation causent la plupart des maux de tête lors de l'assemblage. Vis perdues, quincaillerie mal assortie et filetages endommagés frustrent les utilisateurs. Notre solution : pré-fixer les fixations lorsque cela est structurellement possible.
Pour les joints nécessitant un assemblage sur site, nous utilisons des fixations captives. Ces vis restent attachées à un composant même lorsqu'elles sont desserrées. Elles ne peuvent pas tomber ou se perdre pendant l'assemblage.
| Caractéristique d'assemblage | Conception de base | Conception haut de gamme |
|---|---|---|
| Temps d'assemblage | 60+ minutes | Moins de 30 minutes |
| Outils requis | Plusieurs | Clé Allen standard uniquement |
| Type de fixation | Quincaillerie lâche | Captive pré-attachée |
| Instructions | Manuel texte uniquement | Pas à pas visuel |
| Étiquetage des composants | Aucun | Numéroté par code couleur |
Normes de qualité des instructions
Des instructions claires évitent les erreurs d'assemblage. Nous incluons des schémas visuels pour chaque étape. Chaque schéma montre les positions des mains, les angles des outils et l'orientation correcte des composants.
Nos manuels d'instructions évitent le jargon technique. Nous les rédigeons en supposant une expérience préalable nulle. Les codes QR renvoient à des tutoriels vidéo pour les étapes complexes. Cette approche multimédia réduit les appels au support de 70%.
Exigences et accessibilité des outils
Les meilleures conceptions d'assemblage ne nécessitent que des outils courants. Nous standardisons les clés Allen métriques pour toutes les fixations. Chaque chariot est livré avec les outils exacts nécessaires à l'assemblage et au réglage.
Certains environnements de salon manquent totalement d'accès aux outils. Pour ces clients, nous proposons des options d'assemblage sans outil. Ces conceptions utilisent des pinces à dégagement rapide et des connecteurs serrés à la main. Le temps d'assemblage est réduit à moins de 15 minutes.
Considérations relatives à la maintenance et au démontage
La conception de l'assemblage doit également tenir compte de la maintenance future. Les techniciens de service ont besoin d'un accès aux composants internes. Les pièces de rechange doivent s'installer sans démontage complet.
Nous concevons des panneaux d'accès de service dans chaque chariot. Ces panneaux se retirent avec deux fixations. Les techniciens peuvent accéder rapidement aux moteurs, aux câbles et aux mécanismes de réglage. Cela réduit le temps de service et les coûts de main-d'œuvre.
Comment évaluer la durabilité des matériaux du support afin d'éviter les plaintes de qualité à long terme ?
Lorsque nos chariots entrent dans des environnements de salon exigeants, ils subissent une usure quotidienne, une exposition aux produits chimiques et des cycles d'ajustement répétés. Les matériaux bon marché échouent en quelques mois. Cela entraîne des réclamations de garantie, des coûts de remplacement et une réputation de marque endommagée.
Évaluer la durabilité du matériau grâce à des tests de résistance à la corrosion avec des désinfectants de qualité hospitalière, des tests de fatigue simulant plus de 10 000 cycles d'ajustement, des mesures de dureté de surface et des évaluations de stabilité aux UV. Les cadres en acier doivent avoir une épaisseur de revêtement en poudre supérieure à 80 microns pour une protection adéquate.

Comparaison des cadres en acier et en aluminium
Le choix du matériau du cadre affecte la durabilité, le poids et le coût. L'acier offre une rigidité et une atténuation des vibrations supérieures. L'aluminium offre un gain de poids mais nécessite des parois plus épaisses pour une résistance équivalente.
Nos tests montrent que les cadres en acier surpassent l'aluminium dans les environnements de salon. L'acier résiste mieux aux bosses causées par des impacts accidentels. Sa masse plus élevée améliore la stabilité. La pénalité de poids est moins importante pour les équipements stationnaires.
| Propriété | Cadre en acier | Cadre en aluminium |
|---|---|---|
| Poids | Plus élevé | 40% plus léger |
| Rigidité | Excellent | Bon |
| Résistance aux bosses | Supérieur | Modérée |
| Coût | Plus bas | 30% plus élevé |
| Atténuation des vibrations | Meilleur | Adéquat |
| Résistance à la corrosion | Nécessite un revêtement | Couche d'oxyde naturelle |
Qualité du traitement de surface et du revêtement
Les surfaces métalliques brutes se corrodent rapidement dans les environnements de salon humides. Un traitement de surface approprié est essentiel. Nous appliquons des processus de revêtement multi-étapes pour une protection maximale.
Notre processus standard comprend un revêtement de conversion au phosphate, un apprêt époxy et une couche de finition en poudre. L'épaisseur totale du revêtement dépasse 100 microns. Cette approche multicouche offre une protection contre la corrosion durable pendant plus de 10 ans en utilisation normale.
Tests de résistance chimique
Les salons utilisent quotidiennement des désinfectants agressifs. L'alcool, l'eau de Javel et les composés d'ammonium quaternaire attaquent de nombreux matériaux. Les revêtements doivent résister à ces produits chimiques sans dégradation.
Nous testons chaque matériau de surface contre les désinfectants courants. Tests de résistance chimique 6 Les panneaux de test subissent 1000 cycles d'essuyage avec chaque produit chimique. Nous inspectons la décoloration, le ramollissement ou la défaillance du revêtement. Seuls les matériaux réussissant tous les tests entrent en production.
Tests de fatigue et de durée de vie en cycle
Les mécanismes de réglage sont soumis à des cycles d'utilisation répétés. Les colonnes de hauteur montent et descendent des milliers de fois par an. Les mécanismes d'inclinaison tournent en continu pendant les traitements. Ces cycles créent des contraintes de fatigue.
Notre protocole de durabilité simule 10 ans d'utilisation en salon. Les colonnes de hauteur effectuent 20 000 cycles de réglage. Les mécanismes d'inclinaison tournent 50 000 fois. Nous mesurons la dégradation des performances tout au long des tests. Les conceptions acceptables montrent une dérive de paramètre inférieure à 5%.
Sélection des composants en plastique et en polymère
Tous les composants du chariot ne sont pas en métal. Les poignées, les boutons et les garnitures utilisent souvent des polymères. Ceux-ci doivent résister à la dégradation par les UV, aux attaques chimiques et à l'usure mécanique.
Nous spécifions des polymères de qualité technique pour tous les composants en plastique. L'ABS et le polycarbonate offrent une excellente résistance aux chocs. Les stabilisants UV empêchent le jaunissement et la fragilité. Le renforcement en fibre de verre ajoute de la résistance là où c'est nécessaire.
Quels protocoles d'inspection mon fournisseur utilisera-t-il pour garantir que les chariots arrivent sans défauts cosmétiques ni dommages dus à l'expédition ?
Rien ne frustre davantage les distributeurs que de recevoir des marchandises endommagées. Les défauts cosmétiques nécessitent des négociations de remplacement ou de remise. Les dommages d'expédition retardent le déploiement et créent des plaintes de clients. La prévention coûte moins cher que la correction.
Les fournisseurs fiables mettent en œuvre une inspection en quatre étapes : vérification des matériaux entrants, contrôles de qualité en cours aux points d'assemblage critiques, inspection finale couvrant 100% des surfaces cosmétiques et validation d'emballage spécialisée. La documentation doit inclure des photos horodatées et des listes de contrôle détaillées pour chaque unité.

Contrôle de la qualité des matériaux entrants
La qualité commence par les matériaux. Nous inspectons chaque lot de composants entrants avant le début de la production. Contrôle de la qualité des matériaux entrants 8 Cela permet de détecter les défauts avant qu'ils n'entrent dans le processus d'assemblage.
Les tubes en acier subissent des contrôles dimensionnels, une inspection de surface et des tests d'adhérence du revêtement. Le matériel subit des tests de couple et une mesure de l'épaisseur du placage. Les roulettes font l'objet d'une vérification de la résistance au roulement et de la force de freinage. Les matériaux rejetés n'atteignent jamais l'assemblage.
Points d'inspection en cours de processus
L'assemblage crée des opportunités de défauts. Le soudage peut produire des marques d'éclaboussures. Le perçage peut créer des bavures. L'application du revêtement varie en fonction des conditions environnementales. Des points d'inspection stratégiques permettent de détecter ces problèmes tôt.
| Stade d'inspection | Vérifications clés | Critères de rejet |
|---|---|---|
| Après soudage | Pénétration, projections, déformation | Défauts visibles, déviation >2mm |
| Après revêtement | Épaisseur, adhérence, couverture | <80 microns, décollement, zones nues |
| Après assemblage | Alignement, mouvement, fonction | Blocage, désalignement >3mm |
| Avant emballage | Aspect, complétude, étiquettes | Tout défaut visible, pièces manquantes |
Normes d'inspection qualité finale
L'inspection finale examine chaque surface visible. Nos inspecteurs utilisent des conditions d'éclairage standardisées. Ils vérifient sous plusieurs angles à des distances définies. Cela garantit une détection cohérente des défauts entre les équipes et les inspecteurs.
Nous photographions chaque unité avant l'emballage. Ces photos documentent l'état avant expédition. Elles protègent les deux parties en cas de litige sur les dommages. Les clients peuvent demander ces photos dans le cadre de la documentation de livraison.
Classification des défauts cosmétiques
Tous les défauts ne nécessitent pas de rejet. Nous classons les problèmes cosmétiques par gravité et par emplacement. Les surfaces critiques (plateforme de l'appareil, panneaux avant) ont des normes plus strictes que les zones cachées (dessous de la base, panneaux arrière).
Les surfaces de classe A n'autorisent aucun défaut visible sous un éclairage standard. Les surfaces de classe B autorisent des marques mineures non visibles à 50 cm de distance. Les surfaces de classe C (zones cachées) autorisent des imperfections cosmétiques qui n'affectent pas la fonction.
Conception de l'emballage pour la protection lors de l'expédition
Même des produits parfaits peuvent arriver endommagés. L'emballage doit protéger contre les dangers de l'expédition. Ceux-ci comprennent les chutes, les vibrations, la compression et l'exposition à l'humidité.
Notre emballage utilise une protection multicouche. Les protections d'angle empêchent les dommages dus aux chocs. Les inserts en mousse amortissent les composants critiques. Le film étirable sécurise les articles contre les déplacements. Les sacs barrières contre l'humidité protègent contre l'humidité pendant le transport maritime.
Documentation et traçabilité
Une documentation complète permet la résolution des problèmes. Chaque chariot reçoit un numéro de série unique le reliant à ses enregistrements de production et d'inspection. En cas de problème, nous traçons le lot de production exact, les matériaux utilisés et l'inspecteur responsable.
Nous fournissons des rapports d'inspection avec chaque expédition. Ces rapports comprennent les mesures dimensionnelles, les résultats des tests fonctionnels et les résultats de l'inspection cosmétique. Cette transparence renforce la confiance avec les distributeurs qui ont besoin d'une assurance qualité pour leurs clients.
Conclusion
L'évaluation de la stabilité et de l'assemblage des chariots de thérapie par ondes de choc nécessite des tests systématiques sur plusieurs dimensions. Concentrez-vous sur la capacité de charge, la résistance aux vibrations, la simplicité d'assemblage, la durabilité des matériaux et la rigueur de l'inspection. Ces facteurs protègent votre investissement en équipement et la satisfaction de vos clients.
Notes de bas de page
1. Wikipédia fournit un aperçu complet de la thérapie par ondes de choc extracorporelles. ︎
2. Wikipédia explique le concept et les méthodes des tests de charge statique en ingénierie. ︎
3. L'article Wikipédia sur la statique explique le centre de gravité et son rôle dans la stabilité. ︎
4. Wikipédia fournit des informations sur l'isolation vibratoire, y compris les supports et leur fonction. ︎
5. Wikipédia définit la conception modulaire et son application dans la fabrication et la construction. ︎
6. Wikipédia explique la résistance chimique et les méthodes pour sa détermination. ︎
7. L'URL d'origine a renvoyé une erreur HTTP 404. Cette URL de remplacement fournit un guide complet sur l'épaisseur du revêtement en poudre, y compris les normes de l'industrie telles que Qualicoat, AAMA et BS EN, garantissant des informations faisant autorité. ︎
8. NexPCB explique la définition, l'importance et le processus du contrôle qualité à réception. ︎

 English
 Español de México
 Deutsch
 Français
 العربية
 Русский