

Chaque année, notre équipe de service client reçoit des appels concernant des appareils de thérapie par ondes de choc endommagés aluminium de qualité aéronautique (alliage 6061-T6) 1. Le coupable est presque toujours le même : des mallettes de transport inadéquates qui ont cédé après de multiples transbordements. Lorsqu'un appareil de $15 000 € arrive avec une pièce à main fissurée ou des projectiles désalignés, le coût va bien au-delà des factures de réparation.
Pour évaluer la durabilité d'une mallette de transport pour de multiples transbordements, vous devez inspecter les matériaux structurels pour dualuminium de qualité aéronautique ou des panneaux enPEHD, vérifier la densité du rembourrage en mousse et la conception sur mesure, tester le matériel et les mécanismes de roulement sous charge, et confirmer que la mallette réussit les tests de stress multimodaux, y compris les simulations de chute, de vibration et de cycle de température.
Dans ce guide, je vais vous présenter le cadre d'évaluation exact que notre équipe d'ingénierie utilise avant d'approuver toute mallette de transport pour l'expédition internationale. panneaux en HDPE de qualité militaire 2. Ces méthodes ont aidé nos partenaires à survivre à plus de 50 cycles de transbordement sans endommager leur équipement.
Comment vérifier les matériaux structurels de ma mallette de vol pour m'assurer qu'ils résistent à l'expédition internationale ?
Lorsque nous expédions des appareils de thérapie par ondes de choc de notre usine de Guangzhou vers des cliniques à Los Angeles ou à Francfort, ces mallettes traversent au moins quatre points de manutention. Chaque transfert introduit des risques de chute, des pressions d'empilage et des variations de température. Le mauvais choix de matériau signifie que des fissures apparaissent dès le cinquième envoi.
Vérifiez les matériaux structurels en vous assurant que le cadre utilise de l'aluminium de qualité aéronautique (alliage 6061-T6) ou des panneaux HDPE de spécification militaire conçus pour des températures de -20°C à 60°C. Inspectez les renforts d'angle, examinez la qualité des soudures sur les joints en aluminium et confirmez que l'épaisseur des panneaux répond aux normes minimales de 4 mm pour une résistance aux impacts répétés.
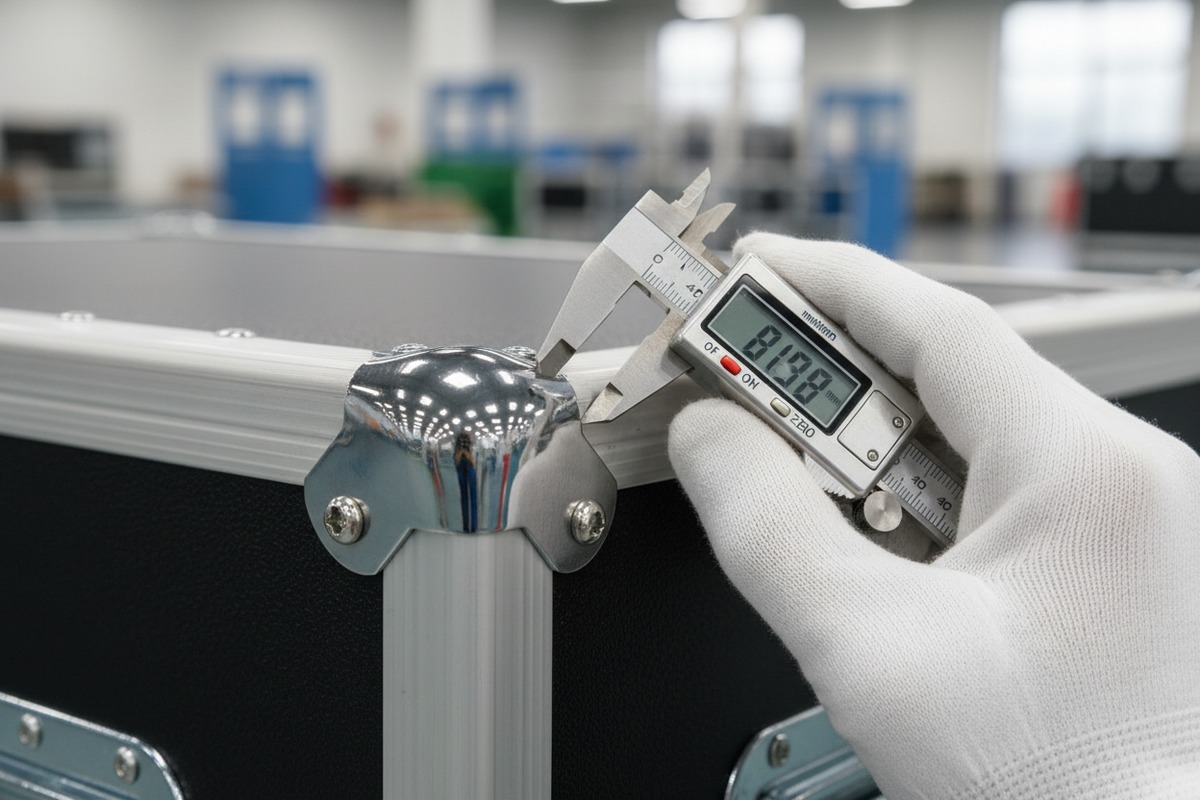
Comprendre les options de matériaux
Les matériaux des mallettes de transport se répartissent en trois catégories principales. Chacune présente des avantages distincts en fonction de vos itinéraires et de la fréquence de vos expéditions.
| Material Type | Avantages | Inconvénients | Meilleur pour |
|---|---|---|---|
| Aluminium de qualité aéronautique (6061-T6) | 10x résistance à la déformation, léger, récupérable en cas de choc | Coût plus élevé, peut se déformer sous des charges ponctuelles extrêmes | Fret aérien, transbordements fréquents (20+) |
| HDPE (polyéthylène haute densité) | Résistant aux fissures à des températures extrêmes, poids plus faible, résistant à l'humidité | Moins rigide, peut fléchir sous un empilage lourd | Itinéraires climatiques mixtes, fret maritime |
| Plastique ABS | Faible coût, absorption des chocs décente | Fissures après 5-10 voyages, faible tolérance à la température | Applications budgétaires, expédition peu fréquente |
Ce qu'il faut inspecter physiquement
Commencez par les coins du cadre. Notre équipe de contrôle qualité vérifie toujours ceux-ci en premier car les coins absorbent 70% des impacts de chute. Recherchez :
- Soudures continues, pas de points de soudure
- Capuchons d'angle en aluminium extrudé, pas emboutis
- Pas de vides visibles entre les panneaux et le cadre
Ensuite, examinez les surfaces des panneaux. Passez votre main dessus. Le PEHD de qualité est uniforme sans zones fines. Les panneaux en aluminium doivent présenter des motifs de brossage constants sans ondulations.
Le test de température que la plupart des acheteurs ignorent
De nombreux fournisseurs montrent des vidéos impressionnantes de tests de chute. Mais ils mentionnent rarement les performances à température. Lorsque votre caisse est posée sur un tarmac à Dubaï à 50°C, puis entre dans une soute à -10°C, les matériaux fragiles se fissurent en interne.
Demandez à votre fournisseur des rapports de test de cyclage thermique 3. Les caisses doivent survivre à au moins 10 cycles de -20°C à 60°C sans déformation des panneaux ni dégradation des joints. D'après notre expérience d'exportation vers l'Europe du Nord et le Moyen-Orient, ce seul test élimine 40% des caisses économiques de la considération.
Drapeaux rouges dans les revendications de matériaux
Méfiez-vous des descriptions vagues comme " aluminium de qualité aéronautique " sans spécifications d'alliage. Les fournisseurs légitimes fournissent des nuances exactes. Mettez également en doute tout boîtier de moins de 500 $ prétendant une construction de " qualité militaire ". Les véritables matériaux conformes aux spécifications militaires coûtent plus cher que cela pour les composants bruts seuls.
Comment puis-je vérifier que le rembourrage en mousse interne offre une absorption des chocs suffisante pour mes machines ?
Notre équipe de production a reconstruit des centaines de pièces à main de type shockwave. Le schéma de dommages est toujours le même : boîtiers externes parfaitement intacts avec des intérieurs complètement détruits. La mousse a échoué. Elle s'est comprimée, déplacée ou n'était tout simplement pas assez dense pour absorber l'énergie vibratoire sur des milliers de kilomètres.
Vérifiez le rembourrage en mousse en recherchant une mousse de polyéthylène ou de polyuréthane à cellules fermées découpée sur mesure avec une densité minimale de 2 lb. Assurez-vous que la mousse épouse précisément la forme de votre machine sans aucun espace de mouvement. Testez en secouant vigoureusement le boîtier chargé : tout déplacement interne indique une protection inadéquate pour la survie lors de multiples transbordements.

Types de mousse et leurs performances réelles
Toutes les mousses ne protègent pas de manière égale. Le type, la densité et le motif de découpe déterminent si votre machine shockwave survit au transport.
| Type de mousse | Plage de densité | Absorption des chocs | Durée de vie (expéditions) | Niveau de coût |
|---|---|---|---|---|
| Polyuréthane à cellules ouvertes | 1,0-1,5 lb/pi³ | Faible | 3-5 | Budget |
| Polyéthylène à cellules fermées 4 | 1,8-2,5 lb/pi³ | Haut | 25-50 | Mid-range |
| Mousse PE réticulée | 2,0-4,0 lb/pi³ | Très Élevé | 50+ | Premium |
| Mousse à mémoire de forme | 2,5-5,0 lb/pi³ | Excellent | 30-40 | Premium |
L'exigence d'un ajustement personnalisé
La mousse générique en forme d'œufs ne convient pas aux appareils de thérapie par ondes de choc. Ces appareils ont des formes irrégulières avec des pièces à main saillantes, des compartiments de projectiles séparés et des panneaux de commande sensibles. Chaque composant a besoin de sa propre cavité.
Lorsque nous concevons des inserts en mousse dans notre usine, nous utilisons découpe CNC 5 pour créer des espaces négatifs exacts. La pièce à main repose dans un canal qui empêche tout mouvement latéral. Les projectiles reposent dans des alvéoles individuelles. L'unité principale se verrouille en position sans aucun jeu.
Testez cela vous-même. Chargez la machine dans le boîtier. Fermez-le. Prenez le boîtier et secouez-le vigoureusement dans toutes les directions. Écoutez. Si vous entendez un mouvement – un bruit sourd, un glissement ou un cliquetis – l'ajustement de la mousse est incorrect.
Pourquoi la mousse se dégrade et comment la repérer
La compression de la mousse est cumulative. Chaque expédition aplatit définitivement légèrement le matériau. Après 10 à 15 voyages avec de la mousse bon marché, vous verrez des marques de compression visibles. La mousse ne reprend plus sa forme initiale complètement.
Inspectez les boîtiers usagés en appuyant fermement sur les surfaces de la mousse. Une mousse de qualité reprend sa forme en une seconde. Une mousse dégradée conserve l'empreinte pendant plusieurs secondes ou présente des marques de doigts permanentes.
Protection des composants sensibles
Les pièces à main des ondes de choc contiennent des chambres de projectiles usinées avec précision. Un seul désalignement dû aux chocs de transport peut réduire la précision du traitement. La cavité de la pièce à main dans votre mousse doit inclure :
- Un rebord surélevé empêchant le mouvement latéral
- Un revêtement souple aux points de contact
- Un espace séparé empêchant le câble d'appuyer contre le corps de la pièce à main
Nos ingénieurs ont constaté que l'ajout d'un revêtement en silicone souple de 5 mm aux points de contact de la pièce à main prolonge la durée de vie des composants d'environ 30 % par rapport au contact avec de la mousse nue.
Comment puis-je tester si le matériel et les roues de la flight case survivront à ma logistique de porte à porte ?
L'année dernière, un partenaire distributeur nous a envoyé des photos d'une défaillance catastrophique. Le corps du boîtier était parfait. Mais l'ensemble de roues s'était complètement détaché lors de la manutention à l'aéroport, faisant basculer le boîtier sur un tapis roulant. Les loquets avaient également cédé, et le boîtier s'était ouvert à l'impact. Perte totale.
Testez la durabilité du matériel en chargeant le boîtier à son poids maximum et en le faisant rouler sur des surfaces rugueuses sur une distance minimale de 500 mètres. Actionnez tous les loquets 200 fois en vérifiant leur jeu. Appliquez une pression latérale de 50 kg aux supports de roues. Vérifiez que toutes les fixations utilisent de l'acier inoxydable avec des rondelles de blocage, et confirmez que les roues sont conçues pour supporter le double du poids de votre boîtier chargé.
Composants matériels critiques
Chaque flight case a des points de défaillance. Ce sont les composants qui subissent des contraintes répétées lors de la manutention :
| Composant | Mode de défaillance | Burn-in Test | Critères de réussite |
|---|---|---|---|
| Loquets papillon 6 | Fatigue du ressort, usure de l'ergot | 200 cycles d'ouverture/fermeture | Pas de jeu, engagement complet |
| Ensembles de roues | Séparation du support, défaillance du roulement | Roulement de 500 m sur surface rugueuse | Pas de jeu, pas de flexion du support |
| Quincaillerie d'angle | Arrachement de vis, cisaillement de rivet | Charge latérale de 50 kg | Aucun mouvement |
| Charnières | Usure de goupille, déformation de barillet | 500 cycles d'ouverture/fermeture | Pas de blocage, pas de jeu |
| Poignées | Séparation de la poignée, défaillance du montage | Levage soutenu de 30 kg | Pas de flexion, pas de fissures |
Le problème des roues dont personne ne parle
Les valises économiques utilisent des roulettes bon marché conçues pour les meubles, pas pour la manutention de fret. Ces roulettes ont des plaques de montage en acier fines fixées par de petites vis. Après 20 passages dans les aéroports, les trous de vis s'agrandissent. La plaque de montage se tord. Finalement, la roue se détache.
Lorsque nous spécifions des roues pour nos flight cases, nous exigeons :
- Capacité de charge de la roue d'au moins 2 fois le poids de la valise entièrement chargée
- Plaques de montage avec une épaisseur d'acier minimale de 3 mm
- Boulons de montage (pas de vis) traversant complètement le fond du boîtier
- Roulements étanches 7 qui excluent la poussière et l'humidité
Testez les roues en chargeant complètement le boîtier, puis en le faisant rouler agressivement sur les seuils de porte, les fissures de trottoir et le pavement rugueux sur au moins 500 mètres. Inspectez ensuite la plaque de montage pour tout fléchissement ou desserrage de vis.
La mécanique des loquets est importante
Les loquets papillon sont standard sur les flight cases. Mais la qualité varie énormément. Les bons loquets utilisent des loquets et des ressorts en acier trempé conçus pour plus de 50 000 cycles. Les loquets bon marché utilisent du métal mou qui s'use après 500 cycles.
Ouvrez et fermez chaque loquet 200 fois rapidement. Cela simule environ deux ans d'utilisation normale. Après ce test, le loquet doit toujours se verrouiller fermement en position sans jeu. Tout jeu indique que le mécanisme échouera dans les mois suivant une utilisation intensive.
Vérifiez également l'alignement des loquets. Si le corps du boîtier fléchit même légèrement sous charge, les loquets mal alignés peuvent ne pas s'engager correctement. Chargez le boîtier et fermez-le. Essayez de l'ouvrir en tirant vers l'extérieur sur le couvercle. Les loquets de qualité tiennent bon. Les loquets faibles s'ouvrent.
L'acier inoxydable est non négociable
La corrosion détruit le matériel. Les boîtiers qui voyagent dans des ports humides, des tarmacs pluvieux et des soutes climatisées rencontrent des changements d'humidité constants. Les vis et charnières en acier ordinaire développent de la rouille en quelques mois.
Inspectez toutes les fixations visibles. Elles doivent être en acier inoxydable avec des marques d'identification (souvent "SS" ou "316"). Vérifiez également les rondelles de blocage ou le composé de blocage de filetage sur les fixations critiques. Les vibrations pendant le transport par camion desserrent progressivement les vis non protégées au fil du temps.
Quelles mesures de contrôle qualité dois-je prendre pour m'assurer que mon emballage personnalisé arrive en parfait état ?
La réputation de votre marque est expédiée à l'intérieur de ce boîtier. Lorsqu'une clinique ouvre sa nouvelle machine à ondes de choc et voit des logos éraflés, des étiquettes déchirées ou des matériaux de marque endommagés, sa première impression est déjà négative. Avant même qu'un seul traitement n'ait lieu, vous avez perdu votre crédibilité.
Mettre en œuvre le contrôle qualité en effectuant une inspection avant expédition couvrant la précision du placement du logo, des tests de durabilité d'impression avec des tests de rayure d'adhérence, la vérification du film protecteur sur toutes les surfaces de marque et la documentation photographique lors de l'emballage. Inclure des sachets de gel de silice pour le contrôle de l'humidité et des indicateurs de choc pour détecter une mauvaise manipulation pendant le transport.
Création d'une liste de contrôle QC avant expédition
Dans notre usine de Guangzhou, chaque étui personnalisé passe par une inspection standardisée avant l'expédition. Ce processus permet de détecter les défauts avant qu'ils n'atteignent les clients.
| Inspection Point | Method | Critères d'acceptation | Critères de rejet |
|---|---|---|---|
| Position du logo | Mesure par rapport aux bords de référence | Dans les 2 mm de la spécification | Plus de 2 mm d'écart |
| Adhérence de l'impression | Test au ruban adhésif en quadrillage | Pas de décollement dans le motif en grille | Des carrés se décollent |
| Finition de surface | Visuel sous éclairage de 500 lux | Couleur uniforme, pas de rayures | Marques ou variations visibles |
| Film protecteur | Vérification de la couverture complète | Toutes les zones de marque couvertes | Toutes les surfaces de marque exposées |
| Documentation | Contenu du package photo | Images claires de tous les côtés | Angles manquants ou flous |
Protection des surfaces imprimées
Les logos sérigraphiés et tampographiés sont vulnérables pendant le transport. Le frottement des inserts en mousse, la pression de l'empilage et le contact des manutentionnaires peuvent tous endommager les impressions. Nous protégeons les surfaces de marque par plusieurs méthodes.
Premièrement, appliquez un film protecteur sur toutes les zones imprimées. Ce film adhésif transparent absorbe les éraflures et se retire proprement à l'arrivée. Spécifiez que votre fournisseur inclut ce film et fournit des instructions de retrait pour les clients finaux.
Deuxièmement, assurez-vous que la conception de l'insert en mousse empêche tout contact dur avec les surfaces imprimées. Les logos doivent être placés dans des zones encastrées ou orientés vers l'extérieur, là où aucun autre objet ne les presse.
Documentation qui évite les litiges
Photographiez chaque caisse avant de la sceller pour l'expédition. Capturez les quatre côtés, les deux extrémités, l'agencement intérieur et des gros plans de tous les éléments de marque. Stockez ces images avec des horodatages liés aux documents d'expédition.
Lorsqu'un client signale des dommages, ces photos prouvent l'état au départ. Sans elles, vous ne pouvez pas distinguer les défauts de fabrication, les dommages de transport et les dommages dus à la manipulation par le client. Cette documentation a permis à nos partenaires d'économiser des milliers de dollars en résolution de litiges.
Protection environnementale pour les longs trajets
Les caisses voyageant de la Chine aux États-Unis peuvent passer trois semaines en transit. Les changements de température et d'humidité sont importants. La condensation se forme et s'évapore à plusieurs reprises. Sans contrôle de l'humidité, les composants métalliques se corrodent et la mousse absorbe l'eau.
Inclure sachets de gel de silice 8 à l'intérieur de chaque caisse. Calculez la quantité en fonction du volume de la caisse, généralement 50 grammes par pied cube pour un transit prolongé. Envisagez également d'ajouter des cartes indicatrices d'humidité qui changent de couleur lorsque l'humidité dépasse les niveaux de sécurité. Ces cartes alertent les destinataires de problèmes potentiels avant même qu'ils n'ouvrent la caisse.
Indicateurs de choc et d'inclinaison
De petits indicateurs adhésifs se fixent à l'extérieur du boîtier et changent d'apparence de façon permanente lorsqu'ils sont soumis à un impact ou à une inclinaison excessifs. Indicateurs de choc et d'inclinaison 9 Ceux-ci servent deux objectifs.
Premièrement, ils dissuadent une manipulation brutale. Les manutentionnaires qui voient ces indicateurs traitent les colis plus soigneusement, sachant que les abus seront détectés et documentés.
Deuxièmement, ils identifient les expéditions qui nécessitent une inspection immédiate. Lorsqu'un indicateur montre une activation, le destinataire sait qu'il doit examiner attentivement le contenu avant de signer l'acceptation.
Conclusion
L'évaluation de la durabilité des flight cases nécessite une inspection systématique des matériaux, de la mousse, du matériel et des processus de contrôle qualité. Les boîtiers qui survivent à plus de 50 transbordements partagent des traits communs : matériaux de qualité aéronautique, mousse dense sur mesure, matériel robuste et documentation complète avant expédition. Appliquez ces méthodes d'évaluation avant de vous engager auprès d'un fournisseur, et vos machines de thérapie par ondes de choc arriveront en toute sécurité à chaque fois.
Notes de bas de page
1. Explique les propriétés et les utilisations de l'alliage d'aluminium 6061-T6 dans diverses industries. ︎
2. Fournit des informations sur les spécifications militaires pour les plastiques, y compris le HDPE, et leurs applications. ︎
3. Décrit les tests de cyclage thermique MIL-STD 883 pour déterminer la résistance aux températures extrêmes. ︎
4. Détaille les propriétés et les avantages de la mousse de polyéthylène à cellules fermées pour diverses utilisations. ︎
5. Explique la définition, les processus et les utilisations de la découpe par commande numérique par ordinateur (CNC). ︎
6. Décrit les loquets papillon en acier inoxydable idéaux pour les flight cases et les boîtiers. ︎
7. Fournit un guide complet sur les avantages et les types de roulements étanches. ︎
8. Explique l'utilisation de sachets de gel de silice pour prévenir les dommages dus à l'humidité dans les conteneurs clos. ︎
9. Décrit les indicateurs de choc et d'inclinaison utilisés pour détecter une mauvaise manipulation pendant l'expédition et la manutention. ︎

 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
