
Chaque semaine, notre équipe de contrôle qualité 1 inspecte les unités retournées d'outre-mer. Le schéma est clair. Un emballage endommagé entraîne des machines endommagées. Des fissures capillaires dans les boîtiers, des pièces à main mal alignées et une dérive de calibration remontent à une cause première : une lamination inadéquate pendant le transport.
Lors de l'achat de machines de“lithotripsie par ondes de choc”, discutez de la“stratification” en demandant aux fournisseurs les propriétés de“barrière”, l'épaisseur du“matériau” en“microns”, la certification“ASTM” pour les“tests de chute” et la“compatibilité” avec vos“matériaux de boîtier” tels que l'ABS de“qualité médicale”. Demandez des“échantillons d'emballage”,“vérifiez la“stabilisation“UV” et“confirmez les“indices de“résistance à l'humidité” avant de“passer des“commandes en“vrac”.
Ce guide détaille exactement quelles questions poser, quelles spécifications exiger et comment vérifier que votre fournisseur livre un emballage laminé de première qualité Normes ISO 11607 pour l'emballage des dispositifs médicaux 2. Laissez-nous parcourir ensemble chaque aspect critique.
Comment choisir la meilleure finition de plastification pour l'emballage de ma machine de thérapie par ondes de choc de marque ?
Choisir le bon fini peut sembler écrasant au début. Notre équipe d'ingénieurs a passé des mois à tester différentes options de lamination avant de s'arrêter sur nos spécifications actuelles. Le mauvais choix coûte plus que de l'argent : il coûte la réputation de votre marque.
Choisissez une plastification mate ou brillante en fonction de l'esthétique de votre marque, puis privilégiez les propriétés barrières. Pour les machines à ondes de choc, sélectionnez des stratifiés multicouches combinant PET, feuille et polyéthylène. Assurez une épaisseur minimale de 75 microns pour la protection contre l'humidité et demandez des options stabilisées aux UV si vous expédiez à l'international à travers des climats variés.
Comprendre les types de lamination pour les dispositifs médicaux
La lamination remplit deux fonctions pour Humidity indicator card reading 3. Premièrement, elle protège l'emballage extérieur des dommages environnementaux. Deuxièmement, elle crée des barrières contre l'humidité, l'oxygène et la contamination microbienne qui pourraient affecter les composants internes sensibles.
Trois principaux types de lamination dominent l'emballage des dispositifs médicaux :
| Type de lamination | Meilleur pour | Niveau de coût | Propriétés barrières |
|---|---|---|---|
| Film PE brillant | Protection de base, commandes économiques | Faible | Barrière d'humidité minimale |
| PET/Foil mat | Image de marque premium, protection modérée | Moyen | Bonne barrière contre l'humidité et l'oxygène |
| PET/Foil/PE multicouche | Appareils de grande valeur, expédition internationale | Haut | Excellente protection complète |
Lorsque nous emballons nos unités d'ondes de choc, nous utilisons exclusivement un laminage multicouche. La raison est simple. Les machines de thérapie par ondes de choc contiennent des composants de précision : applicateurs de balles évalués pour 3 millions de cycles de choc, émetteurs en alliage de titane et systèmes d'énergie calibrés délivrant 5-200 mJ. Ces composants ne tolèrent pas les fluctuations d'humidité ni les impacts physiques.
Faire correspondre le laminage au matériau de votre boîtier
Votre choix de laminage doit compléter le boîtier de votre machine. Plastique ABS de qualité médicale 4, la référence pour les appareils à ondes de choc, nécessite une attention particulière. L'ABS résiste bien aux produits chimiques et aux impacts, mais il devient cassant lorsqu'il est exposé aux rayons UV pendant de longues périodes d'expédition.
Notre recommandation : associez toujours un laminage stabilisé aux UV aux boîtiers en ABS. Oui, cela ajoute 15-20% aux coûts d'emballage. Cependant, cela évite le jaunissement et les microfissures qui se produisent lorsque les emballages non stabilisés restent dans des entrepôts ensoleillés ou sur des quais de chargement exposés.
Les boîtiers en mélange de polycarbonate offrent plus de flexibilité sous contrainte, mais ils se rayent facilement. Pour ces machines, demandez un laminage avec une résistance accrue à l'abrasion. Le film doit résister à une manipulation répétée sans transférer de marques sur le carton ou le boîtier sous-jacent.
Asking the Right Questions
Avant de confirmer toute commande, posez ces questions spécifiques à votre fournisseur :
- Quelle est la structure exacte du laminage, couche par couche ?
- Quelle épaisseur en microns chaque couche fournit-elle ?
- Pouvez-vous fournir Certification de test de chute ASTM D4169 5?
- La plastification comprend-elle des stabilisateurs UV ?
- Quelle est la surcharge de taux de transmission de vapeur d'eau 6?
Tout fournisseur réputé répondra à ces questions sans hésitation. S'ils ne le peuvent pas, considérez cela comme un signal d'alarme.
Quelles options de plastification garantiront que mes boîtes d'équipement arrivent sans éraflures ni dommages dus à l'eau ?
Notre équipe logistique suit chaque expédition de Guangzhou à sa destination finale. Les réclamations pour dommages causés par l'eau augmentent pendant les saisons de mousson et les mois d'hiver. Les marques de frottement apparaissent le plus sur les expéditions avec plusieurs points de manutention. Les deux problèmes ont une seule solution : une spécification de plastification appropriée.
Pour éviter les éraflures et les dommages causés par l'eau, spécifiez une plastification d'une épaisseur totale minimale de 100 microns, des soudures étanches et des couches extérieures résistantes à l'abrasion. Demandez des bords thermosoudés plutôt qu'un collage adhésif, et assurez-vous que la plastification s'étend entièrement autour de tous les coins de l'emballage où les dommages surviennent le plus fréquemment.
La physique des dommages de transit
Les machines de thérapie par ondes de choc sont confrontées à des conditions difficiles lors de l'expédition internationale. Les conteneurs de fret maritime connaissent des variations de température allant de -10°C à 60°C. Les niveaux d'humidité fluctuent entre 20% et 95%. La manutention implique de multiples chutes, glissades et pressions d'empilage.
L'emballage standard échoue dans ces conditions. Nous avons vu des cartons arriver avec des taches d'eau visibles, des coins écrasés et des surfaces déchirées. À l'intérieur, les dommages sont plus graves : connecteurs corrodés, humidité dans les écrans et vis de calibration desserrées.
Une plastification efficace répond à chaque menace :
| Menace | Solution de plastification | Spécifications |
|---|---|---|
| Intrusion d'humidité | Couche barrière en aluminium | <1 g/m²/jour MVTR |
| Éraflures de surface | Revêtement supérieur résistant à l'abrasion | >500 cycles test Taber |
| Écrasement des coins | Recouvrement de lamination renforcé | 150% épaisseur aux bords |
| Cycles de température | Film stable avec large tolérance | Classé de -20°C à 70°C |
Thermoscellage vs. Collage adhésif
Deux méthodes existent pour appliquer la lamination : le thermoscellage et le collage adhésif. Pour les emballages de thérapie par ondes de choc, le thermoscellage l'emporte à chaque fois.
Lamination thermoscellée 7 crée des barrières continues sans points faibles. Le film se lie directement à lui-même sous température et pression contrôlées. Il n'y a pas d'espaces pour que l'humidité pénètre.
Le collage adhésif repose sur des couches de colle entre le film et le substrat. Au fil du temps, surtout sous contrainte d'humidité, ces adhésifs peuvent se décoller. Nous avons reçu des échantillons de concurrents où la lamination s'est détachée proprement, laissant le carton exposé et humide.
Protection secondaire : Étuis en aluminium
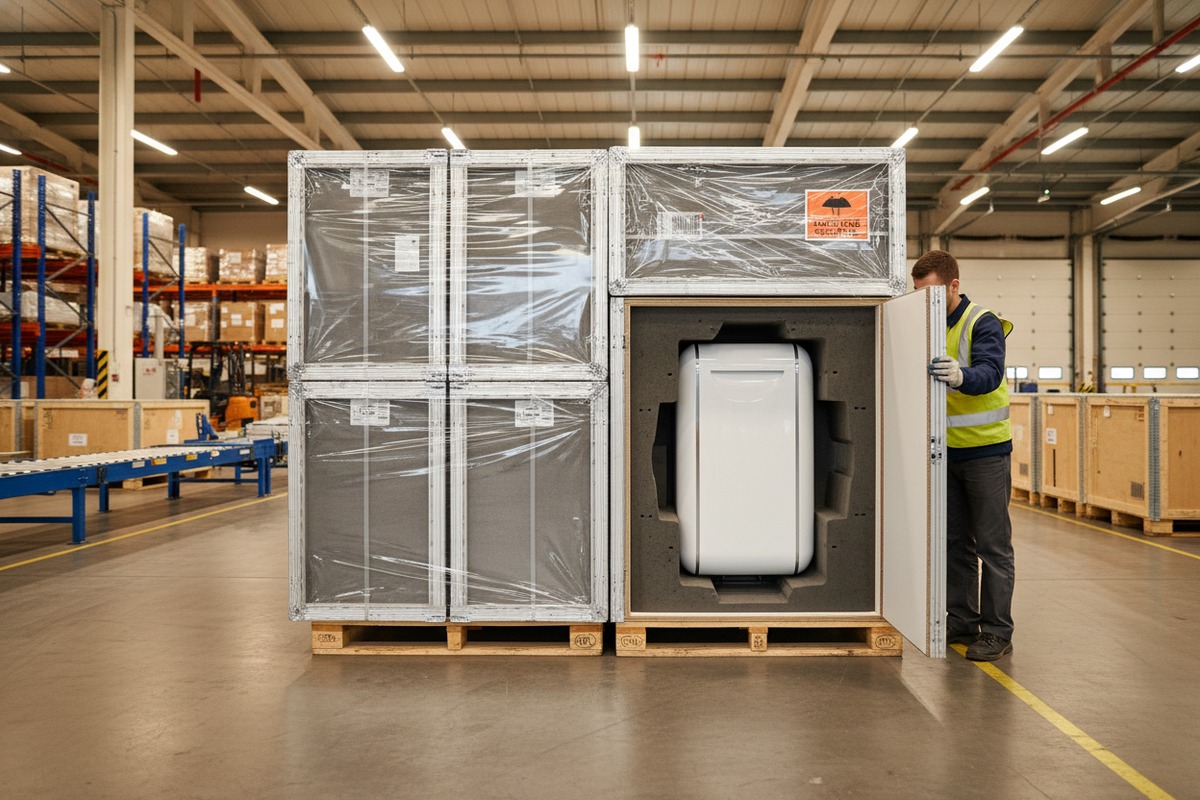
Pour les modèles haut de gamme d'ondes de choc — en particulier ceux pesant de 8 à 38 livres avec des ensembles d'accessoires complets — les cartons laminés seuls peuvent ne pas suffire. Notre recommandation inclut des étuis de transport en aluminium comme protection secondaire.
Ces étuis offrent :
- Structure rigide empêchant les dommages dus à la compression
- Fermetures verrouillables pour la sécurité
- Inserts en mousse personnalisés berçant chaque composant
- Options à roulettes pour les unités dépassant 11,3 kg
Le carton laminé protège pendant le stockage en entrepôt et la manipulation initiale. L'étui en aluminium protège pendant la livraison du dernier kilomètre et le transport continu entre les salles de traitement.
Les dimensions standard conviennent à la plupart des configurations : 29,2 cm L × 34,3 cm l × 15,2 cm H peuvent accueillir l'unité principale plus cinq têtes d'émetteur et deux applicateurs à balle. Des tailles personnalisées sont disponibles pour les unités avec des ensembles d'accessoires étendus.
Tester avant de s'engager
N'acceptez jamais les affirmations de lamination à leur valeur nominale. Demandez ces tests :
- Test d'absorption d'eau Cobb (mesure l'absorption d'humidité)
- Simulation de cycle de distribution ASTM D4169
- Résistance à la perforation TAPPI T803
- Exposition en chambre humide à 95 % HR pendant 72 heures
Nous effectuons ces tests sur chaque lot d'emballage. L'investissement se rentabilise par la réduction des réclamations pour dommages et des clients plus satisfaits.
Faites confiance, mais vérifiez. Ce principe guide toutes les relations fournisseurs que nous entretenons. Les commandes en marque privée méritent un examen plus approfondi car votre nom de marque apparaît sur l'emballage. Les défaillances de qualité se reflètent sur vous, pas sur votre fournisseur.
Vérifiez le laminage de qualité supérieure en demandant des fiches techniques de matériaux avec des spécifications en microns, en demandant des certificats de test tiers provenant de laboratoires accrédités, en exigeant des échantillons de pré-production pour inspection et en effectuant des audits d'usine inopinés. Comparez les spécifications aux normes ISO 11607 pour les emballages de dispositifs médicaux et aux directives de la FDA.
Exigences documentaires
Commencez par la paperasse. La plastification haut de gamme s'accompagne de documentation. La plastification économique non. Demandez ces documents avant d'approuver toute série de production :
| Document | Ce que cela prouve | Drapeau rouge en cas d'absence |
|---|---|---|
| Fiche technique des matériaux | Composition et épaisseur exactes | Impossible de vérifier les spécifications |
| Certificat d'analyse | Résultats des tests spécifiques au lot | Pas de contrôle qualité |
| Conformité ISO 11607 | Conforme aux normes des dispositifs médicaux | Peut ne pas convenir aux dispositifs médicaux |
| Rapports de tests ASTM | Vérification des performances | Allégations non étayées |
| Certificats du fournisseur de résine | Qualité des matières premières | Chaîne d'approvisionnement inconnue |
Notre équipe qualité examine ces documents pour chaque commande. Nous avons rejeté des fournisseurs qui ne pouvaient pas produire une documentation complète, même lorsque leurs prix semblaient attractifs.
Méthodes de vérification physique
Les documents peuvent être falsifiés. La vérification physique ne le peut pas. Lorsque les échantillons arrivent, effectuez ces tests :
Inspection visuelle: La lamination premium apparaît uniforme, sans bulles, rides ou zones fines. Tenez l'échantillon à la lumière — les incohérences deviennent visibles sous forme de variations dans la transmission de la lumière.
Mesure de l'épaisseur: Utilisez un micromètre pour vérifier les spécifications indiquées. Mesurez à plusieurs points, y compris les coins et les coutures. La variance ne doit pas dépasser 10% de l'épaisseur indiquée.
Test d'adhérence: Appliquez du ruban adhésif sur la surface laminée, appuyez fermement, puis retirez rapidement. La lamination premium reste intacte. La lamination économique se décolle ou se déchire.
Test de goutte d'eau: Placez des gouttelettes d'eau sur la surface et observez pendant 30 minutes. La lamination premium présente un perlage complet sans absorption. La lamination économique permet une certaine pénétration.
Liste de contrôle d'audit d'usine
Si possible, visitez l'usine. Sinon, engagez un service d'inspection tiers 8. Notre équipe effectue des audits en utilisant cette liste de contrôle :
- Âge de l'équipement de lamination et enregistrements de maintenance
- Conditions de stockage des matières premières (température et humidité contrôlées)
- Contrôles qualité en cours à chaque étape de laminage
- Environnement de stockage des produits finis
- Système de conservation des échantillons pour la traçabilité des lots
- Dossiers de formation du personnel pour les opérateurs d'équipement
Soyez attentif aux détails. Une usine qui maintient des zones de laminage propres et organisées maintient probablement la qualité dans l'ensemble. Une usine avec des matériaux dispersés et un équipement poussiéreux coupe probablement les coins ailleurs aussi.
Red Flags to Watch
L'expérience nous a appris les signes avant-coureurs. Ces problèmes suggèrent des problèmes de qualité de laminage :
- Le fournisseur ne peut pas nommer son fournisseur de film de laminage
- Les spécifications changent entre le devis et la production
- "Des matériaux "équivalents" substitués sans approbation
- Aucune documentation de contrôle qualité disponible
- Prix significativement inférieur à la moyenne du marché
- Résistance aux visites d'usine ou aux audits par des tiers
Lorsque nous rencontrons ces signaux d'alarme, nous nous retirons. Les économies à court terme ne justifient jamais les problèmes de qualité à long terme.
Quels détails spécifiques de laminage dois-je inclure dans les spécifications de ma machine OEM d'ondes de choc ?
Les spécifications empêchent les malentendus. Nos contrats OEM s'étendent sur 15 à 20 pages car nous avons appris cette leçon tôt. Des exigences vagues produisent des résultats vagues. Des spécifications détaillées produisent une qualité constante.
Inclure ces détails de laminage dans les spécifications OEM : composition du matériau avec répartition couche par couche, épaisseur totale en microns, taux de transmission de vapeur d'eau, exigences en matière de stabilisateurs UV, méthode d'étanchéité des joints, spécifications de renforcement des coins, normes de test requises pour l'acceptation et tolérance d'enregistrement des illustrations d'emballage.
Éléments essentiels des spécifications
Votre document de spécifications OEM doit aborder chaque variable de plastification. Les détails manquants permettent aux fournisseurs de faire des substitutions qui affectent la qualité. Des spécifications complètes éliminent ce risque.
Voici le cadre que nous utilisons :
| Élément de spécification | Détail requis | Example |
|---|---|---|
| Matériau de base | Type et grade du film | PET de qualité médicale |
| Couche de barrière | Matériau et position | Feuille d'aluminium de 12 microns |
| Couche d'étanchéité | Type et épaisseur | LDPE de 50 microns |
| Épaisseur totale | Minimum et maximum | 100-120 microns |
| MVTR | Taux maximum | <0,5 g/m²/jour |
| Perméabilité à l'oxygène | Taux maximum | <1 cc/m²/jour |
| Stabilisateur UV | Concentration | Minimum 0,3% en poids |
| Méthode de scellage | Spécification du processus | Scellé à chaud à 180°C |
| Normes de test | Certifications requises | ASTM D4169, ISO 11607 |
Lier la lamination aux spécifications de la machine
Les appareils de thérapie par ondes de choc ont des besoins d'emballage spécifiques basés sur leurs paramètres de fonctionnement. Les appareils délivrant une puissance de 200W avec des gammes d'énergie de 5-200mJ et des fréquences de 1-22Hz contiennent des composants de précision qui exigent une protection contre les vibrations, l'humidité et la contamination.
Votre spécification doit relier explicitement les exigences de stratification aux caractéristiques de la machine :
"Le système de stratification doit fournir un amortissement des vibrations suffisant pour protéger les applicateurs de balles évalués pour 3 millions de cycles de choc lors des tests de cycle de distribution standard ASTM D4169."
"La barrière d'humidité doit maintenir l'humidité interne de l'emballage en dessous de 60 % HR lorsqu'elle est exposée à des conditions externes de 95 % HR pendant 72 heures, protégeant les têtes d'émetteur en alliage de titane de l'oxydation."
"La stabilisation UV doit empêcher le jaunissement ou la fragilisation de la surface extérieure lorsqu'elle est exposée à un rayonnement UV-A équivalent à 6 mois de stockage en entrepôt sous un éclairage mixte naturel et artificiel."
Considérations de durabilité pour 2026 et au-delà
La pression réglementaire oriente la stratification vers la durabilité. Les réglementations de l'UE sur les plastiques à usage unique affectent désormais l'emballage des dispositifs médicaux. Spécifiez vos exigences de durabilité dès maintenant pour éviter des changements forcés plus tard.
Options include:
- Stratifiés biodégradables en mélange PET/PLA
- Structures mono-matière recyclables
- Films à contenu recyclé répondant aux normes de contact alimentaire de la FDA 9
- Exigences de participation au programme de reprise
Ces options durables ajoutent généralement 10 à 25 % aux coûts de stratification. Cependant, elles satisfont aux exigences d'importation de plus en plus strictes et plaisent aux distributeurs soucieux de l'environnement.
Exigences de tests d'acceptation
Votre spécification doit définir comment la conformité est vérifiée. Inclure :
- Processus d'approbation des échantillons de pré-production
- Fréquence des tests en cours de production
- Plan d'échantillonnage pour l'inspection finale
- Méthodes de test et critères d'acceptation
- Exigences de documentation pour chaque lot
- Procédures de gestion des non-conformités
Spécifier que les résultats des tests accompagnent chaque expédition. Exiger que des échantillons de chaque lot de production soient conservés pendant au moins 12 mois. Ces dispositions vous protègent en cas de litiges de qualité après la livraison.
Spécifications des illustrations et de l'impression
L'emballage sous marque privée comprend votre image de marque. La lamination affecte la qualité de l'impression. Spécifier :
- Tolérance d'enregistrement de l'impression (généralement ±1,5 mm)
- Normes de correspondance des couleurs (référence Pantone)
- Application de la lamination après impression pour protéger les encres
- Effets de finition brillante ou mate sur l'apparence des couleurs
- Exigences de vernis de surimpression si applicable
Une lamination médiocre entraîne des défauts d'impression, notamment des bulles sur les couches d'encre, des changements de couleur dus à la teinte du film et des erreurs d'enregistrement aux joints. Des spécifications détaillées préviennent ces problèmes.
Conclusion
La lamination de l'emballage affecte directement la façon dont vos machines de thérapie par ondes de choc arrivent en parfait état. Spécifiez les matériaux, vérifiez les fournisseurs et documentez tout. Vos clients méritent des machines qui fonctionnent parfaitement dès le premier traitement.
Notes de bas de page
1. Remplacement du HTTP 403 par une page Wikipedia faisant autorité sur le contrôle qualité, qui définit le rôle d'une équipe de contrôle qualité. ︎
2. Norme ISO officielle pour l'emballage des dispositifs médicaux stérilisés terminalement. ︎
3. Présente un aperçu de la thérapie par ondes de choc extracorporelles en tant que traitement médical. ︎
4. Décrit les propriétés et les utilisations du plastique ABS de qualité médicale dans la fabrication d'appareils. ︎
5. Norme ASTM officielle pour les tests de performance des conteneurs et systèmes d'expédition. ︎
6. Définit le MVTR et sa pertinence dans l'emballage des produits sensibles à l'humidité. ︎
7. Explique le processus et les avantages de la thermoscellage dans diverses applications d'emballage. ︎
8. Décrit le rôle et les avantages des services d'inspection indépendants par des tiers pour l'assurance qualité. ︎
9. Fournit des informations sur les réglementations de la FDA concernant les substances en contact avec les aliments, pertinentes pour l'emballage. ︎

 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
