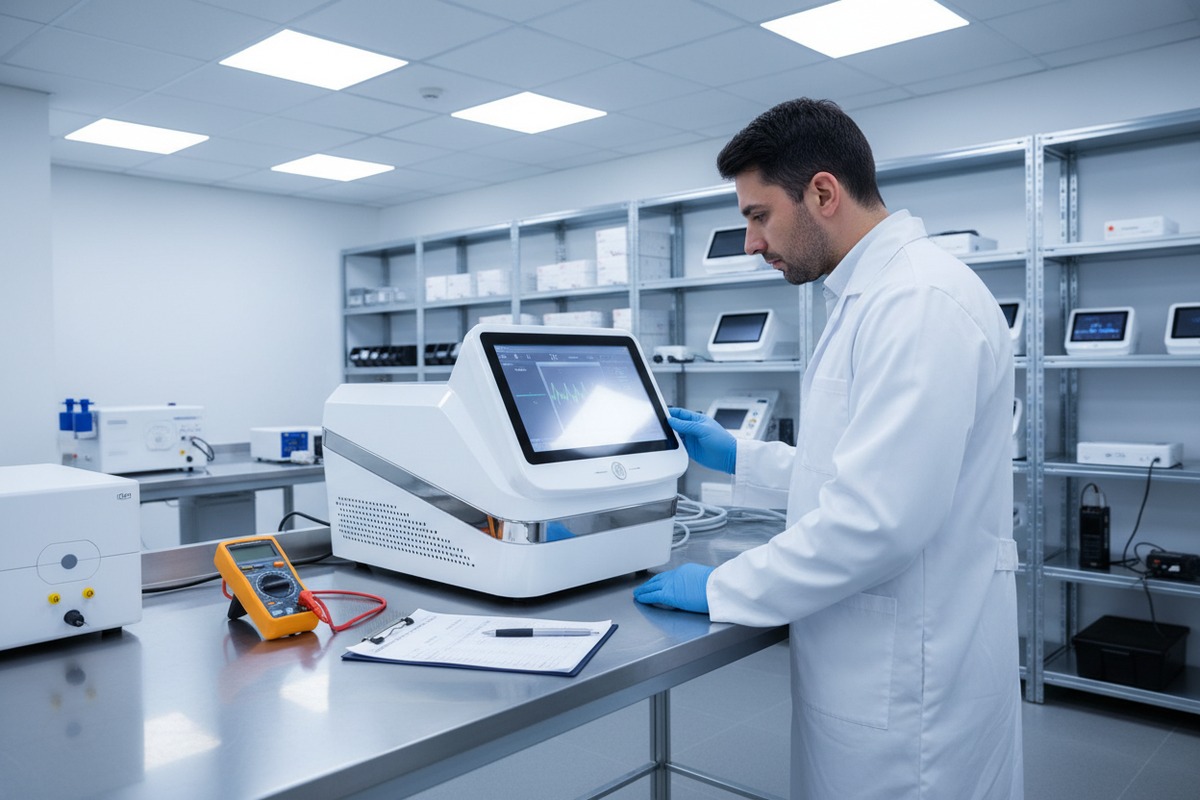
Chaque semaine, notre chaîne de production traite des dizaines d'unités. thérapie par ondes de choc 1 Nous voyons quels composants tombent en panne en premier et pourquoi les cliniques perdent des revenus à cause des temps d'arrêt imprévus.
Lors des tests d'échantillons de machines de thérapie par ondes de choc, concentrez-vous sur cinq points de défaillance critiques : la durabilité de la pièce à main et la précision du nombre de tirs, la cohérence de la sortie d'énergie, les performances du système de refroidissement interne, la stabilité de la pression pneumatique et la qualité de fabrication pour l'expédition. Chaque domaine nécessite des tests de diagnostic spécifiques avant de commander en gros afin d'éviter des retours coûteux et des perturbations dans les cliniques.
Ce guide vous présente les méthodes de test pratiques que nous utilisons dans notre processus de contrôle qualité normes ISTA 2. Vous apprendrez exactement comment évaluer les échantillons avant de vous engager dans des achats importants.
Comment puis-je vérifier la durabilité et le nombre de tirs du pièce à main Shockwave dans mon échantillon ?
Nos ingénieurs ont suivi les défaillances des pièces à main sur des milliers d'unités. La pièce à main subit le plus de contraintes mécaniques pendant les traitements. De petits défauts deviennent des problèmes majeurs après une utilisation prolongée.
Pour vérifier la durabilité de la pièce à main, effectuez un minimum de 5 000 tirs aux réglages de pression maximum tout en surveillant les blocages de projectiles, les vibrations inhabituelles ou les changements de son. Inspectez les joints toriques, les projectiles et les ressorts avant et après les tests. Comparez le nombre de tirs affiché au nombre d'impulsions réelles délivrées à l'aide d'un compteur externe ou d'un appareil de calibration.
Comprendre les points de contrainte mécanique
La pièce à main contient plusieurs composants soumis à une contrainte constante. La bille accélère et décélère des milliers de fois par séance de traitement. Les ressorts se compriment et se relâchent à plusieurs reprises. Les joints toriques scellent contre l'air à haute pression.
Chaque composant a une chronologie de défaillance différente. Les billes durent généralement de 500 000 à 1 000 000 de tirs. Les ressorts peuvent s'affaiblir après 300 000 cycles. Les joints toriques se dégradent plus rapidement, nécessitant souvent un remplacement tous les 100 000 tirs.
Protocole de test de pièce à main étape par étape
Commencez par une inspection visuelle. Recherchez les défauts de fabrication, les surfaces inégales ou un mauvais assemblage. Vérifiez que la pointe de l'applicateur se connecte fermement sans vaciller.
Ensuite, effectuez le "test de flexion". Bougez doucement le câble de la pièce à main à différents endroits. Écoutez les clics intermittents ou observez les fluctuations de puissance. Les connexions internes desserrées provoquent des interruptions de traitement.
Exécutez votre test de comptage de tirs par phases :
| Phase de test | Comptage de tirs | Réglage de la pression | Ce qu'il faut surveiller |
|---|---|---|---|
| Phase 1 | 1 000 tirs | Bas (1-2 Bar) | Son et vibration de référence |
| Phase 2 | 2 000 tirs | Moyen (3-4 Bar) | Changements de cohérence |
| Phase 3 | 2 000 tirs | Maximum (5-6 Bar) | Accumulation de chaleur, blocage |
| Post-test | N/A | N/A | Usure des composants, précision |
Identification des signes d'usure précoce
Écoutez attentivement pendant les tests. Une pièce à main saine produit des clics constants. Une irrégularité suggère un blocage du projectile ou une fatigue du ressort.
Sentez le corps de la pièce à main. Une chaleur excessive indique des problèmes de friction. Une vibration qui remonte dans la poignée suggère des composants internes desserrés.
Après les tests, démontez et photographiez les pièces internes. Comparez les schémas d'usure aux spécifications du fabricant. L'usure précoce de la surface de frappe de la balle prédit une défaillance prématurée.
Comment puis-je tester la cohérence de la production d'énergie pour m'assurer que la machine ne perd pas de puissance pendant les traitements ?
Lorsque nous calibrons les machines dans nos installations, la dérive de l'énergie est le problème le plus souvent signalé par les clients. cohérence de la production d'énergie 3 Une production incohérente signifie que les traitements provoquent une douleur inutile ou ne fonctionnent pas du tout.
Testez la cohérence de l'énergie en mesurant la sortie au début, au milieu et à la fin de sessions de traitement prolongées à l'aide d'un capteur de pression calibré ou d'un hydrophone. Enregistrez les lectures à chaque niveau de pression sur plus de 3 000 tirs consécutifs. La variation acceptable doit rester dans la limite de ±10% de la valeur définie. Tout ce qui dépasse indique des problèmes de compresseur, une dérive du capteur ou des problèmes d'alimentation.

Pourquoi la cohérence de l'énergie est importante
La thérapie par shockwave fonctionne grâce à une délivrance précise d'énergie mécanique. Trop peu d'énergie ne parvient pas à stimuler la régénération tissulaire. Trop d'énergie provoque un microtraumatisme excessif et un inconfort pour le patient.
Des études cliniques montrent qu'un traitement efficace nécessite une pénétration à des profondeurs tissulaires spécifiques. Une machine qui perd 20% de puissance en cours de traitement peut ne pas atteindre la zone cible. Cela gaspille le temps du patient et nuit à votre réputation.
Équipement nécessaire pour les tests d'énergie
Les tests professionnels nécessitent des outils de mesure calibrés. L'évaluation de base utilise un manomètre à la sortie du compresseur. Les tests avancés utilisent hydrophone 4qui mesurent l'énergie acoustique réelle.
| Méthode de test | Equipment Cost | Niveau de précision | Meilleur pour |
|---|---|---|---|
| Manomètre du compresseur | Faible | Basique | Criblage initial |
| Transducteur de pression | Moyen | Bon | Évaluation d'échantillon |
| Hydrophone calibré | Haut | Excellent | Vérification finale |
| Compteur de force | Moyen | Bon | Tests comparatifs |
Protocole structuré de test d'énergie
Commencez par documenter les lectures de référence. Réglez la machine sur son niveau d'énergie le plus bas. Enregistrez le réglage affiché et la sortie mesurée. Répétez aux réglages moyen et maximum.
Exécutez maintenant un test de cohérence prolongé. Réglez la machine sur une sortie moyenne-haute. Effectuez 500 tirs consécutifs. Enregistrez les mesures toutes les 100 tirs.
Surveillez ces signes avant-coureurs :
- Déclin graduel de la sortie (suggère une fatigue du compresseur)
- Chutes soudaines suivies d'une récupération (indique une recalibration du capteur)
- Fluctuations aléatoires (indique une instabilité électrique)
Distinction entre ondes de choc réelles et ondes de pression
Toutes les machines ne délivrent pas de véritables ondes de choc focalisées 5. Certaines produisent des ondes de pression radiales commercialisées comme "thérapie par ondes acoustiques". Celles-ci pénètrent moins profondément et produisent des effets biologiques différents.
Les véritables ondes de choc focalisées concentrent l'énergie à un point de profondeur spécifique. Les ondes radiales dispersent l'énergie de la surface de la peau vers l'extérieur. Les tests doivent vérifier que la machine produit le type d'onde qu'elle prétend.
Vérifiez les spécifications de la zone focale. Mesurez la pénétration réelle à l'aide de fantômes de gel ou de simulants tissulaires. Les machines avec des zones focales étroites nécessitent un positionnement précis mais délivrent une énergie concentrée. Les zones plus larges sont plus tolérantes mais moins intenses.
Quelles mesures dois-je prendre pour inspecter le système de refroidissement interne et prévenir les pannes dues à la surchauffe ?
Notre équipe de test a vu des machines s'arrêter en plein traitement en raison d'une surcharge thermique 6. La surchauffe endommage les composants internes et interrompt les soins aux patients. L'inspection du système de refroidissement doit être obligatoire pour tous les échantillons.
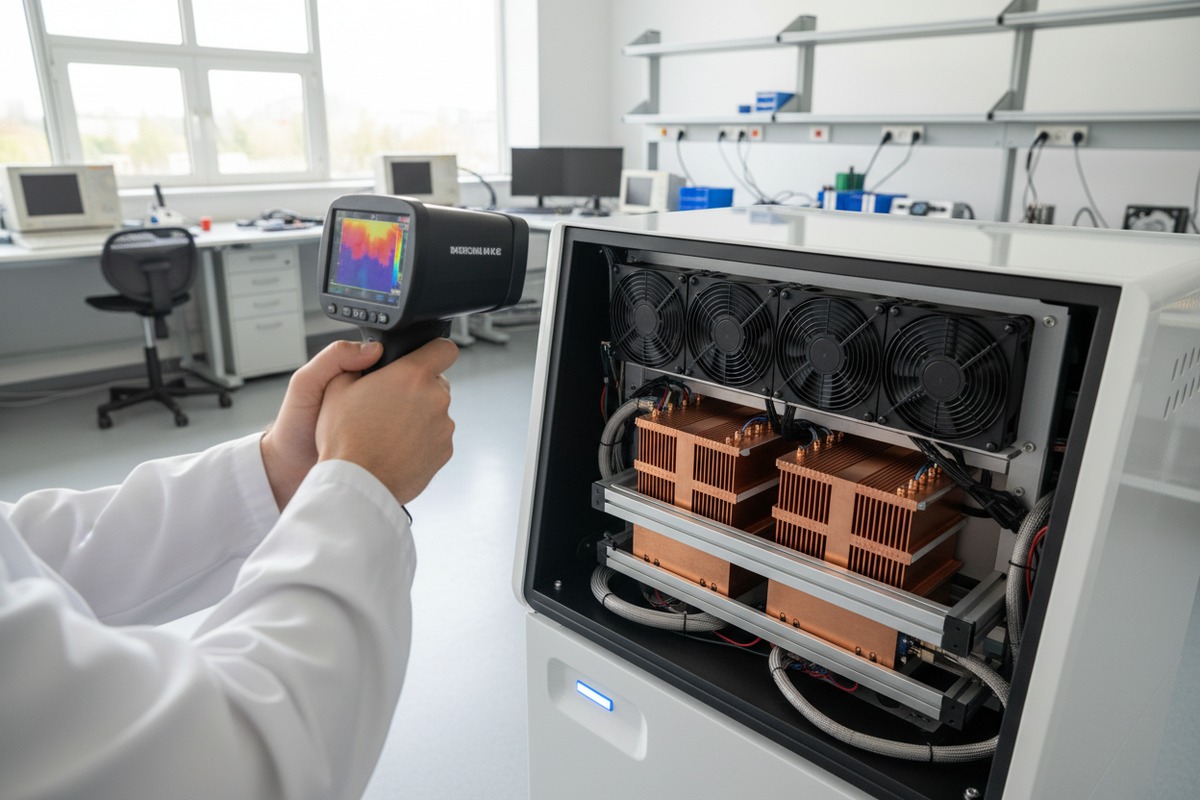
Inspectez les systèmes de refroidissement en exécutant des sessions continues d'intensité maximale pendant 30 à 45 minutes tout en surveillant la température externe du châssis et la chaleur des composants internes. Vérifiez que les ports de ventilation ne sont pas obstrués, que les ventilateurs fonctionnent à la bonne vitesse et que les capteurs thermiques déclenchent des réponses de protection appropriées. Une augmentation de température supérieure à 50°C aux points de contact indique un refroidissement insuffisant.

Comment les machines à ondes de choc génèrent de la chaleur
Les générateurs d'ondes de choc électromagnétiques et pneumatiques produisent tous deux une chaleur importante. Le moteur du compresseur fonctionne en continu pendant le traitement. Les électrovannes se déclenchent des milliers de fois. Les cartes de contrôle électroniques traitent les signaux rapidement.
La chaleur s'accumule dans les conceptions de châssis fermés. Sans dissipation adéquate, les composants dépassent les températures de fonctionnement sûres. Le stress thermique accélère l'usure des condensateurs, des joints de soudure et des boîtiers en plastique.
Inspection visuelle du système de refroidissement
Commencez par examiner la conception de la ventilation. Comptez le nombre de ports d'admission et d'échappement d'air. Vérifiez que les passages internes permettent à l'air de circuler sur les composants générant de la chaleur.
Recherchez ces caractéristiques de conception :
| Caractéristique de refroidissement | Objectif | Indicateur de qualité |
|---|---|---|
| Plusieurs positions de ventilateur | Flux d'air redondant | Meilleure gestion de la chaleur |
| Dissipateurs thermiques en métal | Dissipation passive | Durée de vie des composants plus longue |
| Application de pâte thermique | Transfert de chaleur | Assemblage professionnel |
| Capteurs de température | Surveillance active | Protection automatique |
| Entrées d'air filtrées | Prévention de la poussière | Maintenance réduite |
Procédure de test thermique actif
Préparez l'environnement de test. La température ambiante doit correspondre aux conditions cliniques typiques (20-25°C). Assurez un espace suffisant autour de la machine pour la circulation de l'air.
Exécutez un test de stress thermique :
- Réglez la machine à la fréquence et à la pression maximales
- Lancez en continu pendant 15 minutes
- Mesurez la température du châssis en cinq points
- Continuer pendant 15 minutes supplémentaires
- Enregistrer tous les arrêts automatiques ou avertissements
- Laisser refroidir pendant 10 minutes
- Redémarrer et vérifier le fonctionnement normal
Utiliser un thermomètre infrarouge ou une caméra thermique pour des lectures précises. Les températures de surface supérieures à 50°C peuvent indiquer que les composants internes dépassent les limites de sécurité.
Prévenir la surchauffe en utilisation clinique
Partager ces constatations avec les clients de la clinique. Recommander des protocoles de traitement incluant des pauses de refroidissement. Positionner les machines à l'écart des murs et des autres équipements.
Les calendriers de maintenance doivent inclure :
- Nettoyage mensuel des évents
- Inspection trimestrielle des ventilateurs
- Remplacement annuel de la pâte thermique
- Changement des filtres en fonction de l'environnement
Comment puis-je évaluer la qualité de fabrication et l'emballage pour éviter les défauts cosmétiques lors de l'expédition internationale ?
Lorsque nous expédions des machines de Guangzhou vers l'Amérique du Nord ou l'Europe, elles passent par plusieurs points de manutention. Notre équipe qualité a appris que les défauts d'emballage causent plus de plaintes clients que les défauts de produit.
Évaluer la qualité de fabrication en inspectant les matériaux du châssis pour leur épaisseur et leur rigidité, en testant la durabilité du panneau de commande par une utilisation répétée et en examinant les conceptions de décharge de traction des câbles. Pour l'emballage, effectuer des tests de chute d'une hauteur de 75 cm sous plusieurs angles, vérifier la densité et la couverture de la mousse, et confirmer que la résistance à la compression de la boîte respecte les normes ISTA. Documenter toutes les constatations avec des photographies avant d'approuver les commandes en gros.
Points d'évaluation de la qualité de fabrication
Commencez par le châssis externe. Appuyez fermement sur différentes zones. Une fabrication de qualité ne montre aucune flexion ni aucun craquement. Les fabrications bon marché utilisent du plastique fin qui se fissure sous la pression.
Examinez la précision de l'assemblage. Les espaces entre les panneaux doivent être uniformes. Les boutons doivent s'enfoncer en douceur sans se bloquer. Les voyants lumineux doivent s'aligner correctement avec leurs étiquettes.
Testez minutieusement les points de connexion :
| Type de connexion | Burn-in Test | Critères de réussite |
|---|---|---|
| Port de la pièce à main | Insérer/retirer 50 fois | Pas de desserrage ni d'usure |
| Câble d'alimentation | Remuer à 10 positions | Pas d'interruption de courant |
| Prise de la pédale | Connecter/déconnecter 30 fois | Contact constant |
| Port USB/mise à jour | Insérer sous différents angles | Ajustement sûr maintenu |
Qualité des matériaux et de la finition
Les finitions brillantes donnent un aspect haut de gamme mais se rayent facilement. Les finitions mates masquent mieux les petits dommages pendant l'expédition et l'utilisation clinique.
Vérifiez la certification des matériaux. Les plastiques de qualité médicale doivent répondre aux normes pertinentes. Les composants métalliques doivent résister à la corrosion. Demandez aux fournisseurs des fiches de spécifications des matériaux.
Les zones de contact du gel de couplage nécessitent une attention particulière. Ces surfaces subissent une exposition chimique répétée. Les matériaux de mauvaise qualité se dégradent, devenant collants ou décolorés en quelques mois.
Tests de résistance de l'emballage
L'expédition internationale expose les colis à des chutes, à la compression, aux vibrations et aux changements de température. Vos tests doivent simuler ces contraintes.
Effectuez une séquence de test de chute normalisée :
- Chute à plat de 75 cm sur la face inférieure
- Chute d'angle de 50 cm sur chaque coin
- Chute de chant de 50 cm sur chaque chant
- Répétez la séquence trois fois
- Ouvrez et inspectez pour détecter tout dommage
Vérifiez les matériaux d'emballage internes. La mousse doit avoir une densité appropriée au poids de la machine. Les inserts moulés sur mesure protègent mieux que le remplissage lâche. Le double emballage ajoute une protection pour les composants fragiles.
Documentation et critères d'acceptation
Créez une liste de contrôle pour l'inspection des échantillons entrants. Photographiez tout défaut avant de discuter avec les fournisseurs. Établissez des critères d'acceptation clairs dans vos accords d'achat.
Une liste de contrôle d'inspection typique comprend :
- Rayures ou bosses sur la surface
- Problèmes d'alignement des panneaux
- Réactivité des commandes
- État des câbles
- Complétude des accessoires
- Exactitude de la documentation
- Intégrité de l'emballage
- Conformité de l'étiquetage
Demandez les spécifications d'emballage aux fournisseurs. Comparez les matériaux promis à l'emballage réellement livré. La réduction des coûts commence souvent par des déclassements d'emballage.
Conclusion
Tester minutieusement les échantillons de thérapie par ondes de choc évite les erreurs coûteuses. Concentrez-vous sur la durabilité de la pièce à main 7, la cohérence de l'énergie, les performances de refroidissement et la qualité de l'emballage. Ces quatre domaines sont à l'origine de la plupart des réclamations de garantie et des plaintes de clients. Investissez du temps dans l'évaluation des échantillons maintenant pour protéger la réputation de votre entreprise plus tard.
Notes de bas de page
1. Wikipedia fournit un aperçu complet et faisant autorité de la thérapie par ondes de choc extracorporelles. ︎
2. Explique le rôle et les types de normes ISTA pour l'emballage des dispositifs médicaux. ︎
3. Met en évidence le rôle essentiel de la délivrance d'énergie cohérente dans les traitements médicaux. ︎
4. Le National Ocean Service de la NOAA propose une définition et une explication faisant autorité d'un hydrophone. ︎
5. Explique clairement les différences entre la thérapie par ondes de choc focalisées et radiales. ︎
6. Aborde la gestion de la chaleur et les risques de surchauffe dans les dispositifs médicaux. ︎
7. Explique l'importance et les méthodes des tests de durabilité pour les dispositifs médicaux. ︎

 English
 Español de México
 Deutsch
 Français
 العربية
 Русский