Cada semana, nuestro equipo de control de calidad 1 reviews shipment feedback from overseas distributors. The most painful emails come from buyers who received defective handpieces 2—units that passed random sampling but failed within weeks of clinical use. This problem costs real money and damages reputations.
Para solicitar una inspección del 100% en lugar de un muestreo aleatorio, especifique pruebas de unidad completa en su contrato de compra, defina parámetros de rendimiento exactos, exija verificación de terceros de laboratorios acreditados como SGS o TÜV, e incluya cláusulas de responsabilidad que hagan que los proveedores rindan cuentas por las unidades defectuosas que eludan los protocolos de muestreo.
Understanding when to demand complete inspection versus statistical sampling can save your business thousands in returns, warranty claims, and lost customers third-party verification 3. Let me walk you through exactly how to negotiate this with Chinese manufacturers.
¿Por qué debería elegir una inspección 100% en lugar de un muestreo aleatorio para mi pedido de máquina de terapia de ondas de choque?
Our engineering team has tracked failure data across thousands of exported units dispositivos médicos 4. The pattern is clear: shockwave therapy machines have specific high-failure components that random sampling consistently misses. This isn't about distrust—it's about device physics and probability electromagnetic interference screening 5.
Elija la inspección 100% sobre el muestreo aleatorio porque las máquinas de terapia de ondas de choque contienen componentes críticos de desgaste como piezas de mano, proyectiles y juntas tóricas que fallan de forma intermitente. El muestreo aleatorio omite estadísticamente estos defectos, mientras que la inspección 100% detecta cada unidad defectuosa antes del envío, protegiendo a sus clientes posteriores y la reputación de su marca.
The Mathematics Behind Sampling Failures
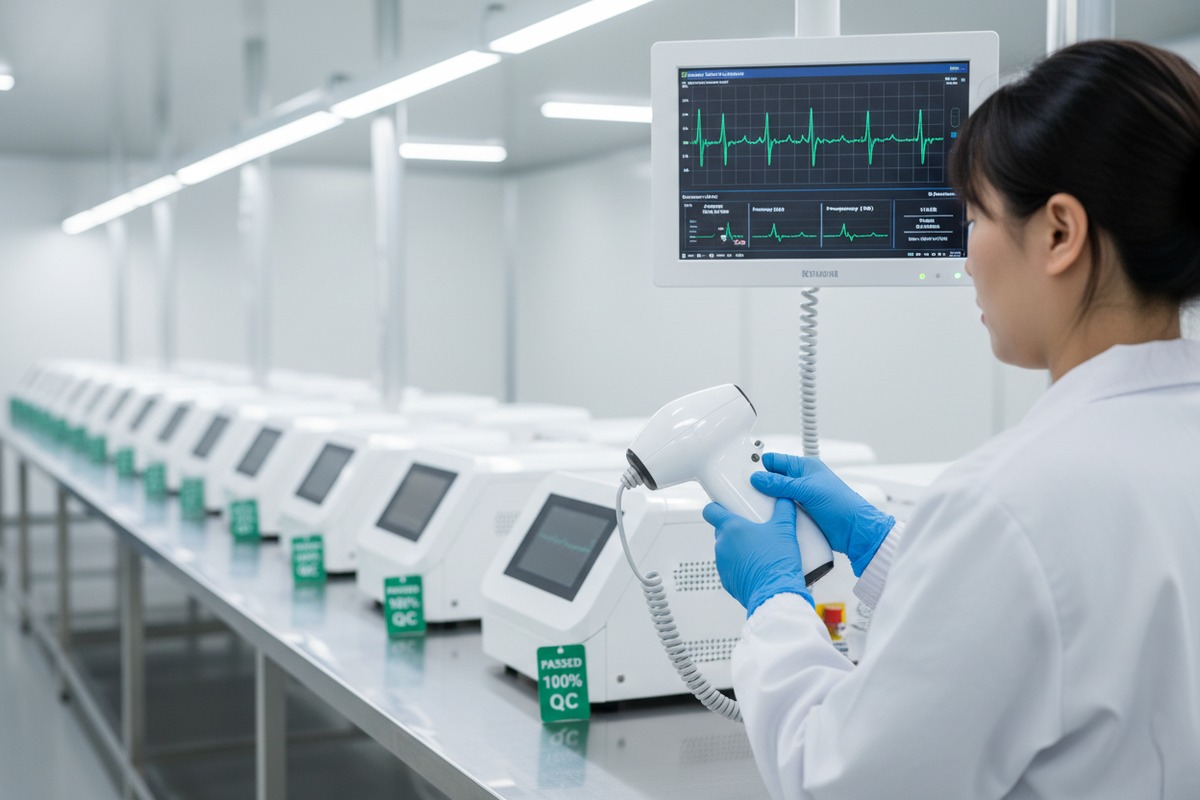
Random sampling follows ANSI/ASQ Z1.4 standards 6 with Acceptable Quality Levels (AQL). For medical devices, typical AQL ranges from 1.0 to 4.0. This means even with "passing" results, 1-4% of units may contain defects packaging integrity verification 7.
For a 100-unit order at AQL 2.5, you might inspect only 13 units. If one fails, the batch fails. But here's the problem: intermittent faults in shockwave generators don't always present during a single test cycle.
| Tipo de Inspección | Unidades Verificadas (pedido de 100 unidades) | Costo por unidad | Defectos Potencialmente Omitidos |
|---|---|---|---|
| Muestreo Aleatorio (AQL 2.5) | 13 unidades | $15-25 | 1-4 unidades |
| Muestreo Aleatorio (AQL 1.0) | 20 unidades | $15-25 | 0-1 unidades |
| Inspección 100% | 100 unidades | $8-15 | 0 unidades |
Por Qué las Máquinas Shockwave Exigen Estándares Más Altos
Estos dispositivos entregan una densidad de energía de 0.1-0.55 mJ/mm² a través de piezas de mano diseñadas con precisión. A diferencia del equipo pasivo, contienen:
- Generadores electromagnéticos con requisitos de tolerancia estrictos
- Sistemas neumáticos con reguladores de presión
- Interfaces digitales con dependencias de firmware
- Componentes consumibles clasificados para recuentos de pulsos específicos
Cuando nuestra línea de producción prueba las piezas de mano, realizamos ciclos de 500 pulsos como mínimo. Una pieza de mano podría pasar perfectamente los pulsos 1-200, y luego fallar en el pulso 350. El muestreo aleatorio rara vez detecta esto.
Evaluación de riesgos para su modelo de negocio
Si está importando máquinas de ondas de choque para su distribución en EE. UU., considere la cadena de responsabilidad. Una unidad defectuosa que llega a una clínica crea:
- Preocupaciones de seguridad del paciente
- Posibles requisitos de notificación de la FDA
- Costos de reclamación de garantía ($1,395-$8,490 por pieza de mano)
- Daño a la reputación de la marca
- Pérdida de confianza del distribuidor
Las matemáticas son simples: 100% los costos de inspección son 2-3 veces mayores que el muestreo, pero evitan pérdidas 10-50 veces mayores que la inversión en inspección.
How do I clearly communicate my 100% inspection standards to a Chinese beauty machine manufacturer?
Cuando recibimos órdenes de compra que especifican requisitos de inspección, las más claras incluyen parámetros exactos, métodos de prueba y criterios de aceptación. Solicitudes vagas como "por favor, revise todo" crean confusión y resultados inconsistentes.
Comunica los estándares de inspección 100% creando especificaciones escritas detalladas que incluyan tolerancias de salida de energía, pruebas de verificación del recuento de pulsos, criterios de defectos cosméticos con referencias fotográficas, verificaciones de integridad del embalaje y requisitos de documentación; luego, integra estas especificaciones directamente en tu contrato de compra con cláusulas de penalización.
Creación de su documento de especificación de inspección
Su documento de especificación no debe dejar lugar a la interpretación. Aquí se incluye lo que debe incluir:
Requisitos de Pruebas Funcionales
Especifique los parámetros exactos para cada prueba:
| Categoría de prueba | Parámetro | Rango Aceptable | Método de prueba |
|---|---|---|---|
| Salida de Energía | EFD enfocado | 0.08-0.60 mJ/mm² ±5% | Sensor de presión calibrado |
| Frecuencia | Frecuencia de pulso | 1-22 Hz ±0.5 Hz | Verificación del contador digital |
| Presión | Barra radial | 1.0-6.0 bar ±0.2 bar | Manómetro certificado |
| Recuento de Pulsos | Precisión del contador | ±1% de lo mostrado | Ciclo de verificación de 100 pulsos |
| Software | Versión del firmware | Solo versión especificada | Verificación de pantalla de arranque |
Criterios de inspección cosmética
Definir tipos de defectos con estándares visuales:
- Defectos críticos: Grietas, componentes faltantes, etiquetas incorrectas — rechazar 100%
- Defectos mayores: Rayones de más de 15 mm, diferencias de color, accesorios sueltos — rechazar 100%
- Defectos menores: Rayones de menos de 5 mm en áreas no visibles — aceptar con documentación
Incluir fotos de referencia que muestren condiciones aceptables versus inaceptables.
Lenguaje contractual que funciona
Por nuestra experiencia procesando cientos de pedidos de exportación, estas cláusulas contractuales obtienen resultados:
Cláusula 1 – Alcance de la inspección: "El vendedor realizará una inspección funcional y cosmética de todas las unidades antes del embalaje. Los registros de inspección, incluidos los números de serie, los resultados de las pruebas y la identificación del inspector, acompañarán a cada envío."
Cláusula 2 – Verificación por terceros: "El comprador se reserva el derecho de contratar a SGS/TÜV/Bureau Veritas para una verificación independiente. El vendedor proporcionará acceso a la fábrica dentro de las 48 horas posteriores a la solicitud de inspección."
Cláusula 3 – Responsabilidad: "Por cualquier unidad que falle dentro de los 90 días debido a defectos detectables a través de los protocolos de inspección especificados, el vendedor asumirá el costo total de reemplazo, incluido el envío de devolución."
Canales de comunicación y documentación
Utilice múltiples canales para asegurar la comprensión:
- Especificación escrita adjunto a la orden de compra
- Videollamada revisando cada requisito
- Inspección de muestras en las primeras 5 unidades con fotos intercambiadas
- Grupo de WeChat/WhatsApp para preguntas en tiempo real durante la producción
Los fabricantes chinos responden bien a la comunicación específica y visual. Envíe fotos anotadas que muestren exactamente lo que espera.
¿Qué pruebas de rendimiento específicas debo exigir en mi inspección para garantizar la estabilidad del dispositivo?
Nuestros ingenieros de I+D pasan meses desarrollando protocolos de prueba para cada modelo de onda de choque. Las pruebas que más importan no siempre son obvias: algunas verificaciones críticas solo toman segundos pero detectan fallas que costarían miles en reparaciones de campo.
Requerir estas pruebas de rendimiento esenciales: calibración de la salida de energía en configuraciones mínima, media y máxima; verificación de la precisión del contador de pulsos; estabilidad térmica de la pieza de mano después de ciclos de 500 pulsos; pruebas de consistencia de la presión neumática; verificación del protocolo de software y cribado de interferencias electromagnéticas cerca de la electrónica estándar de la clínica.

Pruebas Funcionales Principales
Verificación de la salida de energía
La prueba más crítica mide la entrega de energía real frente a la configuración mostrada. Requiere pruebas en tres puntos:
- Configuración mínima (típicamente 0.1 mJ/mm² o 1 bar)
- Configuración de rango medio (0.3 mJ/mm² o 3 bar)
- Ajuste máximo (0,55 mJ/mm² o 5-6 bar)
Cada medición debe estar dentro de ±5% del valor mostrado. Documentar con equipo de medición calibrado trazable a estándares internacionales.
Prueba de precisión del contador de pulsos
Ejecute exactamente 100 pulsos y verifique que el contador muestre 100 ±1. Esto parece simple, pero detecta errores de firmware y fallos de sensores que crean problemas de facturación y seguimiento de tratamientos para las clínicas.
Protocolos de pruebas de estrés
Estas pruebas revelan problemas que las comprobaciones funcionales básicas no detectan:
| Prueba de estrés | Método | Criterios de aprobación | Indicador de fallo |
|---|---|---|---|
| Estabilidad térmica | 500 pulsos continuos a máxima potencia | Variación de salida <8% | Caída de energía >10%, apagado automático |
| Ciclos de Presión | 50 ciclos de encendido/apagado a máxima presión | Sin caída de presión | Acumulación lenta de presión, fugas |
| Durabilidad del conector | 20 ciclos de conexión de la pieza de mano | Conexión sólida cada vez | Ajuste flojo, contacto intermitente |
| Estabilidad del software | 10 cambios de protocolo durante la operación | Todos los parámetros se actualizan correctamente | Congelaciones, visualizaciones incorrectas |
Inspecciones específicas de componentes
Integridad de la pieza de mano
Las piezas de mano fallan con mayor frecuencia. Inspeccionar:
- Alineación del proyectil (prueba visual y acústica)
- Asiento de la junta tórica (sin huecos visibles)
- Condición del cojín (sin grietas ni deformaciones)
- Limpieza del tubo guía (sin residuos)
- Lectura del recuento de pulsos (coincide con lo esperado de producción)
Condición del aplicador
Para dispositivos con múltiples aplicadores:
- Verificar que se incluyan todos los aplicadores anunciados
- Comprobar la compatibilidad de la rosca con la unidad principal
- Probar la transmisión de energía a través de cada aplicador
- Inspeccionar microfisuras mediante examen con luz brillante
Requisitos de documentación
Cada unidad debe enviarse con:
- Informe de prueba individual con número de serie
- Certificado de calibración de producción
- Lectura del contador de pulsos en el momento del envío
- Verificación de la versión del firmware
- Documentación fotográfica del estado cosmético
Esta documentación se vuelve esencial para reclamaciones de garantía y cumplimiento normativo. Sin ella, demostrar la responsabilidad del fabricante por fallos se vuelve casi imposible.
¿Cómo puede una inspección completa prevenir los daños de envío y los defectos cosméticos que he visto en envíos anteriores?
Cuando nuestro equipo de logística recibe reclamaciones por daños, rastreamos el problema hasta las condiciones previas al envío en el 60% de los casos. El defecto existía antes de que la unidad entrara en el contenedor de envío, pero nadie lo documentó. La inspección completa con evidencia fotográfica cambia esta dinámica por completo.
La inspección completa previene disputas por daños de envío al documentar la condición cosmética exacta antes del embalaje, verificar la integridad del embalaje y la adecuación del acolchado, fotografiar las unidades selladas con los números de serie visibles y crear rastros de evidencia que distingan los defectos de fabricación de los daños en tránsito para una clara asignación de responsabilidad.

Documentación cosmética previa al embalaje
Antes de que cualquier unidad entre en el embalaje, documente:
Lista de verificación de condiciones de la superficie
| Área | Método de Inspección | Documentación requerida |
|---|---|---|
| Exterior de la unidad principal | Inspección visual de 360° con luz brillante | 4 fotos (delantera, trasera, laterales) |
| Pantalla | Inspección al encender para detectar píxeles muertos | Foto de la pantalla activa |
| Cuerpo de la pieza de mano | Inspección detallada de arañazos | 2 fotos por pieza de mano |
| Puertos de conexión | Comprobar si hay suciedad o daños | Foto macro de cada puerto |
| Etiquetas y marcas | Verificar la colocación y legibilidad correctas | Foto de cada etiqueta |
Esta documentación fotográfica, con marca de tiempo y vinculada a los números de serie, elimina las discusiones sobre cuándo ocurrió el daño.
Verificación de la integridad del embalaje
Nuestra tasa de daños de envío se redujo un 70% cuando implementamos la inspección del embalaje como parte del control de calidad. Comprobar:
Embalaje interno
- Recortes de espuma del tamaño adecuado para la forma del dispositivo
- Sin huecos que permitan el movimiento durante el transporte
- Piezas de mano aseguradas en compartimentos separados
- Accesorios embolsados y acolchados
- Paquetes de desecante incluidos (protección contra la humedad)
Embalaje externo
- Integridad estructural de la caja (sin esquinas aplastadas)
- Cinta de sellado aplicada correctamente
- Etiquetas de manipulación visibles ("Frágil", "Este Lado Arriba")
- Límites de peso respetados para la construcción de la caja
El Proceso de Cadena de Evidencia
Crear una cadena de evidencia ininterrumpida:
- Fotos de inspección de fábrica con marcas de fecha/hora
- Fotos de finalización del embalaje mostrando cajas selladas
- Verificación de carga en el contenedor/camión
- Números de precinto del contenedor registrado
- Fotos del estado de entrega en el destino
Cuando surgen reclamaciones por daños, esta cadena identifica exactamente dónde reside la responsabilidad. Las compañías navieras aceptan las reclamaciones más fácilmente con esta documentación.
Prevención de problemas cosméticos comunes
Por nuestra experiencia en producción, estos defectos aparecen con mayor frecuencia:
Burbujas en el protector de pantalla: Aplicar en un ambiente con clima controlado, inspeccionar en un ángulo de 45°
Rayones en la superficie: Manipular solo con guantes limpios, usar película protectora hasta el embalaje final
Inconsistencias de color: Verificar contra la muestra maestra bajo iluminación estandarizada
Desalineación de etiquetas: Usar plantillas de posicionamiento, medir la colocación
Accesorios faltantes: Verificación de lista de verificación con prueba fotográfica del kit completo
La inspección 100% detecta estos problemas antes de que se conviertan en su problema. El costo de reparar defectos cosméticos después del envío internacional excede los costos de prevención entre 5 y 10 veces.
Conclusión
Solicitar la inspección 100% para máquinas de terapia de ondas de choque protege su inversión, a sus clientes y la reputación de su marca. El costo adicional se paga solo muchas veces a través de fallas prevenidas, resolución de disputas más rápida y relaciones más sólidas con los proveedores basadas en expectativas claras.
Notas al pie
1. Explica las funciones y responsabilidades de un equipo de gestión de calidad. ↩︎
2. Analiza los métodos para investigar fallas de dispositivos médicos y sus causas. ↩︎
3. Destaca la importancia y los beneficios de las pruebas de control de calidad independientes de terceros. ↩︎
4. Define lo que la FDA considera un dispositivo médico y sus implicaciones regulatorias. ↩︎
5. Reemplazado con una fuente gubernamental autorizada (FDA.gov) que proporciona orientación sobre la compatibilidad electromagnética (CEM) de los dispositivos médicos. ↩︎
6. Proporciona una descripción general del estándar ANSI/ASQ Z1.4 para el muestreo de aceptación. ↩︎
7. Describe las regulaciones y los requisitos de prueba para la integridad del embalaje de dispositivos médicos. ↩︎
8. Explica el estándar ISO 13485 para sistemas de gestión de calidad en dispositivos médicos. ↩︎

 English
 Español de México
 Deutsch
 Français
 العربية
 Русский