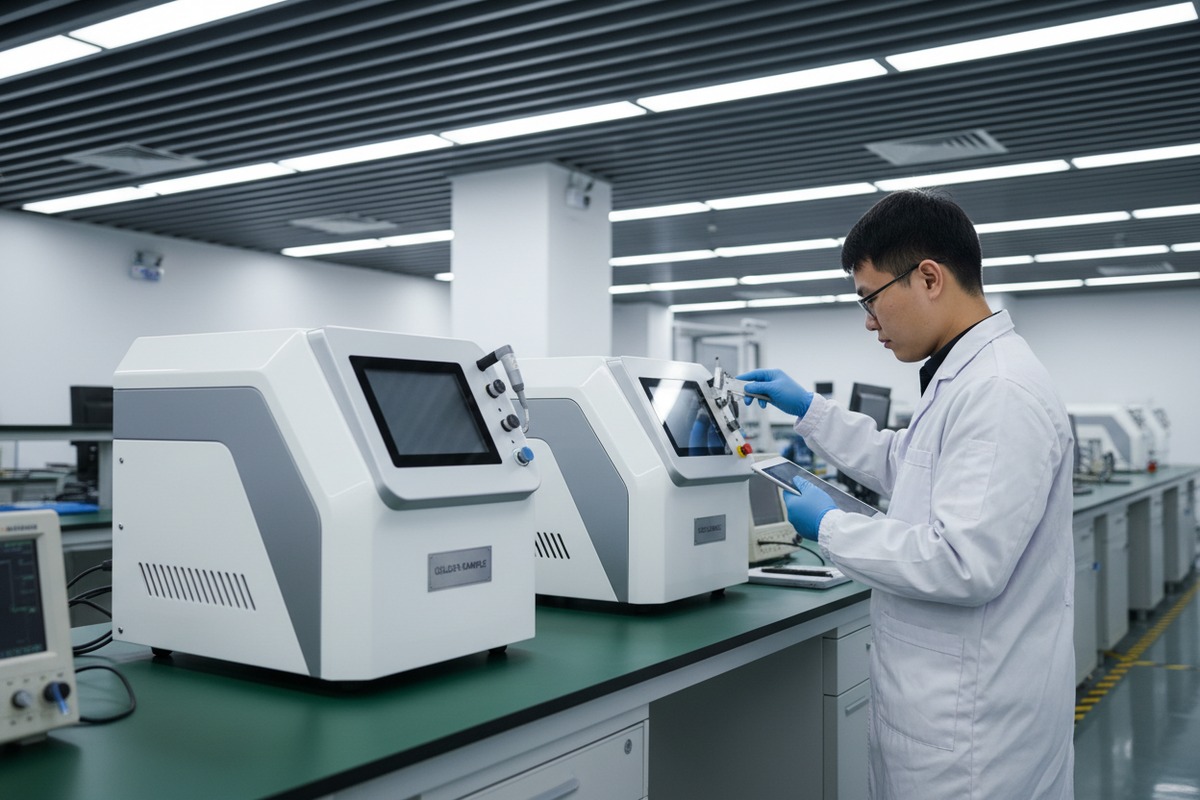
Cada año, nuestra planta de producción es testigo del mismo escenario frustrante: un comprador aprueba una muestra perfecta, solo para recibir unidades producidas en masa que funcionan de manera diferente. sistemas de gestión de calidad 1. Esta brecha entre la calidad de la muestra y la producción cuesta a las empresas miles en devoluciones y daña la reputación de la marca.
Para asegurar que la producción en masa coincida con sus muestras aprobadas, debe establecer métricas de calidad medibles antes de la producción, implementar pruebas funcionales del 100% en cada unidad, realizar auditorías regulares de fábrica, verificar la certificación ISO 13485 y crear acuerdos de calidad detallados que especifiquen los criterios de aceptación, los protocolos de prueba y los procedimientos de control de cambios.
Las siguientes secciones desglosan cada paso crítico. Aprenderá métodos prácticos que nuestro equipo de calidad utiliza a diario para mantener la consistencia en miles de máquinas de terapia de ondas de choque.
¿Cómo puedo asegurar que mis máquinas de onda de choque producidas en masa coincidan con las especificaciones técnicas de mi muestra de oro?
Cuando nuestros ingenieros desarrollaron por primera vez protocolos de calidad para dispositivos de ondas de choque, descubrieron que pequeñas variaciones en los componentes causaban grandes cambios en el rendimiento. Una sola válvula neumática de un proveedor diferente cambió la salida de presión en un 15%. Esto nos enseñó que la consistencia técnica requiere una verificación sistemática en cada etapa.
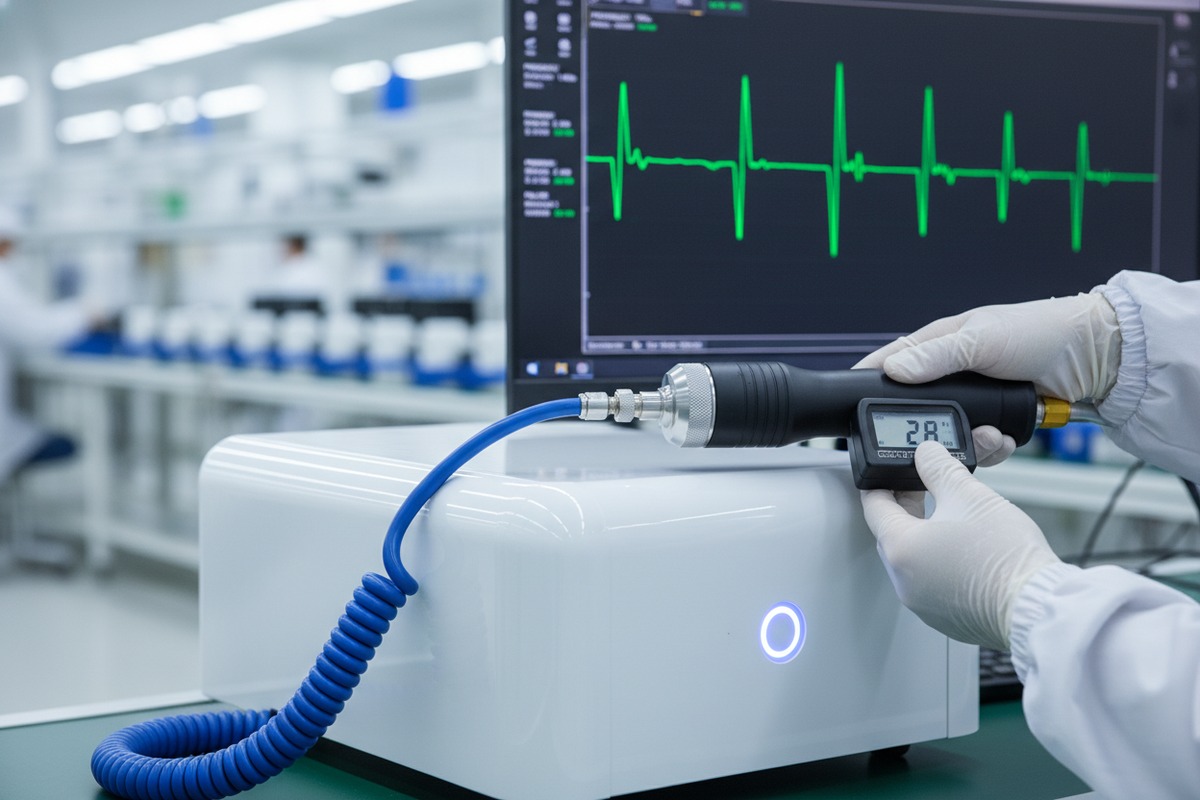
Para igualar la producción en masa con las especificaciones técnicas de su muestra de oro, establezca mediciones de referencia para parámetros críticos que incluyen la estabilidad de la presión neumática, los límites de temperatura de la pieza de mano y la longevidad del proyectil. Luego, exija a los proveedores que prueben el 100% de las unidades contra estas referencias antes del envío, no solo muestras aleatorias.
Comprensión de los parámetros técnicos críticos
La muestra dorada sirve como su punto de referencia. Antes de aprobar la producción en masa, documente cada especificación medible. Nuestro equipo de calidad registra más de 40 puntos de datos por dispositivo. Sin embargo, algunos parámetros importan más que otros para el rendimiento clínico.
| Parámetro | Rango Aceptable | Método de prueba | Frecuencia |
|---|---|---|---|
| Presión Neumática | ±10% de desviación después de 2000 choques | Manómetro digital | 100% de unidades |
| Temperatura de la Pieza de Mano | Por debajo de 45 °C a máxima potencia | Termómetro infrarrojo | 100% de unidades |
| Vida Útil del Proyectil | Mínimo 2 millones de choques | Pruebas de desgaste acelerado | Por lote |
| Corriente de Fuga | Cumple con IEC 60601-1 | Analizador de seguridad eléctrica | 100% de unidades |
| Salida de Energía | Dentro de 5% de la muestra | Medidor de energía calibrado | 100% de unidades |
Por qué el muestreo aleatorio falla para dispositivos médicos
Las fábricas que realizan muestreo aleatorio introducen un riesgo inaceptable. Muestreo estadístico 2 funciona para productos de consumo donde los defectos ocasionales causan inconvenientes menores. Las máquinas de terapia de ondas de choque ofrecen ondas acústicas de alta energía 3 a los pacientes. Incluso una sola unidad defectuosa puede causar lesiones.
Nuestra línea de producción prueba cada máquina. Sí, esto aumenta el tiempo de fabricación. Sí, eleva ligeramente los costos. Pero las clínicas que utilizan nuestro equipo nunca se preguntan si su unidad específica pasó los controles de calidad. Saben que sí.
Creación de un Documento de Especificaciones Técnicas
Su muestra de referencia no significa nada sin documentación. Trabaje con su proveedor para crear un documento de especificaciones técnicas detallado. Este documento debe incluir:
- Números de pieza exactos de los componentes y proveedores aprobados
- Valores de referencia medidos de su unidad de muestra
- Rangos de tolerancia aceptables para cada parámetro
- Equipos de prueba requeridos y estándares de calibración
- Criterios de aprobación/fallo sin áreas grises
Cuando incorporamos nuevos clientes, dedicamos un tiempo considerable a esta fase de documentación. Evita discusiones posteriores. Todos acuerdan de antemano qué significa realmente "coincidir con la muestra" en términos medibles.
Verificación de la Consistencia de los Componentes
Un truco común: los proveedores utilizan componentes premium para las muestras, luego sustituyen alternativas más baratas para la producción en masa. Nuestro equipo de compras cruza las facturas de componentes con la lista de materiales aprobada.
Solicite a su proveedor los registros de trazabilidad de componentes. Los fabricantes legítimos mantienen estos registros para el cumplimiento normativo. La vacilación o las excusas sugieren posibles prácticas de sustitución. En nuestra fábrica, cada componente lleva un número de lote que se remonta al proveedor original.
¿Qué pasos de control de calidad debo implementar para evitar caídas de rendimiento en mi pedido de máquinas de belleza a granel?
Nuestro equipo de ingeniería rastreó una vez una caída de rendimiento de 20% en un lote completo hasta un solo trabajador de ensamblaje que utilizaba ajustes de torsión incorrectos. El problema persistió durante tres semanas antes de ser detectado. Esta experiencia remodeló nuestra forma de abordar el control de calidad en proceso.
Para evitar caídas de rendimiento en pedidos masivos, implemente control de calidad en cuatro etapas: inspección de materiales entrantes, verificación en proceso, pruebas de ensamblaje final y validación previa al envío. Cada etapa requiere procedimientos documentados, inspectores capacitados y criterios de aceptación claros vinculados a sus especificaciones de muestra aprobadas.

El Marco de Control de Calidad de Cuatro Etapas
La calidad no se puede inspeccionar en un producto al final. Debe integrarse durante toda la producción. Nuestra fábrica utiliza un marco de cuatro etapas que detecta problemas antes de que se multipliquen en cientos de unidades.
| Etapa | Actividades Clave | Parte responsable | Documentación requerida |
|---|---|---|---|
| Inspección de entrada | Verificar especificaciones de componentes, revisar certificados | Inspector de control de calidad | Informe de inspección, COA |
| Verificación en proceso | Monitorear procedimientos de ensamblaje, verificar parámetros | Supervisor de línea | Lista de verificación del proceso |
| Pruebas de ensamblaje final | Prueba funcional 100% contra especificaciones | Ingeniero de control de calidad | Hoja de datos de prueba |
| Validación previa al envío | Muestreo aleatorio para embalaje, cosméticos, etiquetado | Gerente de Control de Calidad | Certificado de inspección |
Protocolos de inspección de materiales entrantes
Los componentes críticos requieren verificación antes de entrar en producción. Para las máquinas de ondas de choque, esto incluye transductores, aplicadores, válvulas neumáticas y placas de control electrónico. Cada componente debe llegar con un Certificado de Análisis del proveedor.
Nuestro equipo de inspección de entrada verifica que la composición del material coincida con las muestras aprobadas. Prueban las características eléctricas de las placas de circuito. Miden la precisión dimensional de las piezas mecánicas. Los componentes que no pasan la inspección se ponen en cuarentena de inmediato.
Métodos de verificación en proceso
Las verificaciones de calidad en la línea de montaje evitan que el trabajo defectuoso continúe. En nuestras instalaciones, los supervisores verifican los pasos críticos de montaje, que incluyen:
- Valores de par correctos para los sujetadores mecánicos
- Enrutamiento adecuado de cables e integridad de la conexión
- Colocación precisa de los componentes de gestión térmica
- Calibración de los reguladores de presión durante la instalación
Los trabajadores firman las casillas de verificación en los formularios de montaje. Los supervisores realizan controles puntuales cada hora. Cualquier desviación activa una parada de línea hasta que se resuelva el problema.
Requisitos de prueba de ensamblaje final
Cada máquina de ondas de choque completada se somete a pruebas funcionales exhaustivas. Nuestros ingenieros de pruebas ejecutan cada unidad a través de un protocolo estandarizado que simula patrones de uso clínico. Esto incluye:
- Operación continua a máxima potencia durante la duración especificada
- Verificación de todos los programas de tratamiento preestablecidos
- Pruebas de respuesta del sistema de seguridad
- Comprobaciones de fugas eléctricas y continuidad de tierra
Las unidades que fallen en cualquier parámetro de prueba se envían a retrabajo. Solo las unidades que pasen pasan al embalaje. Mantenemos registros de prueba para cada número de serie enviado.
Trabajando con proveedores certificados ISO 13485
certificación ISO 13485 4 indica que un proveedor ha implementado sistemas de gestión de calidad específicamente para dispositivos médicos. La norma requiere control de diseño, control de procesos y procedimientos documentados para cada paso de fabricación.
Al evaluar proveedores, solicite su Certificado ISO 13485 5 y verifíquelo con el organismo certificador. Solicite documentación de sus protocolos de validación de diseño. Las fábricas que carecen de esta certificación pueden omitir fases de validación costosas, vendiendo máquinas que no han sido sometidas a pruebas de estrés para uso clínico en el mundo real.
¿Cómo verifico que mi marca y empaque personalizados se ejecutan correctamente durante la producción?
El año pasado, un cliente descubrió que su logotipo estaba impreso en el color Pantone incorrecto en 500 unidades. El embalaje se veía bien en las fotos. Solo la inspección en persona reveló la discrepancia. Este error costó semanas de retraso y dañó el cronograma de lanzamiento de su producto.
Para verificar la correcta ejecución de la marca y el embalaje, proporcione a los proveedores directrices de marca detalladas que incluyan colores Pantone exactos, especificaciones de colocación del logotipo y requisitos de material de embalaje. Realice inspecciones en producción cuando se apliquen los elementos de marca y exija documentación fotográfica del embalaje completado antes de sellar los contenedores.

Creación de directrices de marca completas
Las instrucciones vagas producen resultados inconsistentes. Su documento de directrices de marca no debe dejar lugar a la interpretación. Nuestro equipo de diseño trabaja con los clientes para especificar cada elemento visual con precisión.
| Element | Especificación requerida | Errores Comunes |
|---|---|---|
| Logotipo | Archivo vectorial, tamaño mínimo, reglas de espacio libre | Imágenes de baja resolución, proporciones incorrectas |
| Colores | Códigos Pantone para impresión, RGB/HEX para digital | "Coincidencia de color "suficientemente buena" |
| Tipografía | Nombres de fuentes exactos, pesos, tamaños | Fuentes sustituidas cuando las originales no están disponibles |
| Materiales | Peso del papel, tipo de acabado, dimensiones de la caja | Sustitución de material más barato |
| Ubicación | Mediciones exactas desde bordes, esquinas | Posicionamiento a ojo |
Aprobación de muestras de preproducción
Nunca apruebe la producción en masa de materiales de marca sin muestras físicas. Las pruebas digitales no muestran los colores de impresión reales ni la calidad del material. Solicite muestras de preproducción de:
- Etiquetas y pegatinas de producto
- Manual de usuario y documentación
- Cajas y embalajes interiores
- Materiales y accesorios protectores
Compare estas muestras con sus estándares de marca 6 con la iluminación adecuada. Verifique que los colores coincidan con sus muestras Pantone aprobadas 7. Verifique que el texto sea legible y esté correctamente alineado. Solo después de la aprobación física se debe proceder a la impresión.
Inspecciones de Marca en Producción
Programe inspecciones durante la fase de marca y empaque, no solo antes del envío. En nuestras instalaciones, invitamos a los clientes o a sus agentes de inspección a presenciar:
- Primeros artículos de la imprenta
- Aplicación de etiquetas a los dispositivos
- Ensamblaje de componentes de empaque
- Sellado de las cajas del producto final
La inspección temprana detecta problemas cuando la corrección es fácil. Descubrir errores de marca después de que 1000 unidades están empacadas crea situaciones de reproceso costosas.
Estándares de Documentación Fotográfica
Cuando la inspección en persona no es posible, la documentación fotográfica proporciona verificación. Establezca requisitos claros con su proveedor para las imágenes necesarias antes de la aprobación del envío.
Nuestro paquete de documentación estándar incluye:
- Fotos de vista completa del producto con marca visible
- Tomas de primer plano de la calidad de impresión del logotipo
- Imágenes que muestran el estado del embalaje
- Fotos de cajas selladas listas para el envío
- Imágenes de comparación con la muestra aprobada
Fotografamos sobre fondos neutros con iluminación constante. Los clientes pueden comparar las fotos de la documentación con sus muestras originales para verificar la consistencia.
Errores comunes de marca a tener en cuenta
La experiencia nos ha enseñado los errores de ejecución de marca más frecuentes. Preste especial atención a:
- Desviación de color durante tiradas de impresión largas
- El adhesivo de la etiqueta no se adhiere correctamente
- Materiales de embalaje sustituidos por alternativas más baratas
- Marcas reglamentarias o etiquetas de seguridad faltantes
- Idioma incorrecto en la documentación del usuario
- Colocación del logotipo desalineada o torcida
Una lista de verificación detallada evita que estos errores lleguen a sus clientes. Nuestro equipo de control de calidad utiliza formularios estandarizados de verificación de marca para cada pedido de marca.
¿Qué métodos de inspección previa al envío protegerán mi negocio de recibir equipos inconsistentes o defectuosos?
Nuestro gerente de calidad recuerda un envío en el que el 15% de las unidades tenía conexiones internas sueltas. Las pruebas de ensamblaje final pasaron porque las máquinas funcionaron inicialmente. Pero la vibración durante el envío hizo que las conexiones fallaran. Ahora incluimos pruebas de vibración en nuestro protocolo de pre-envío.
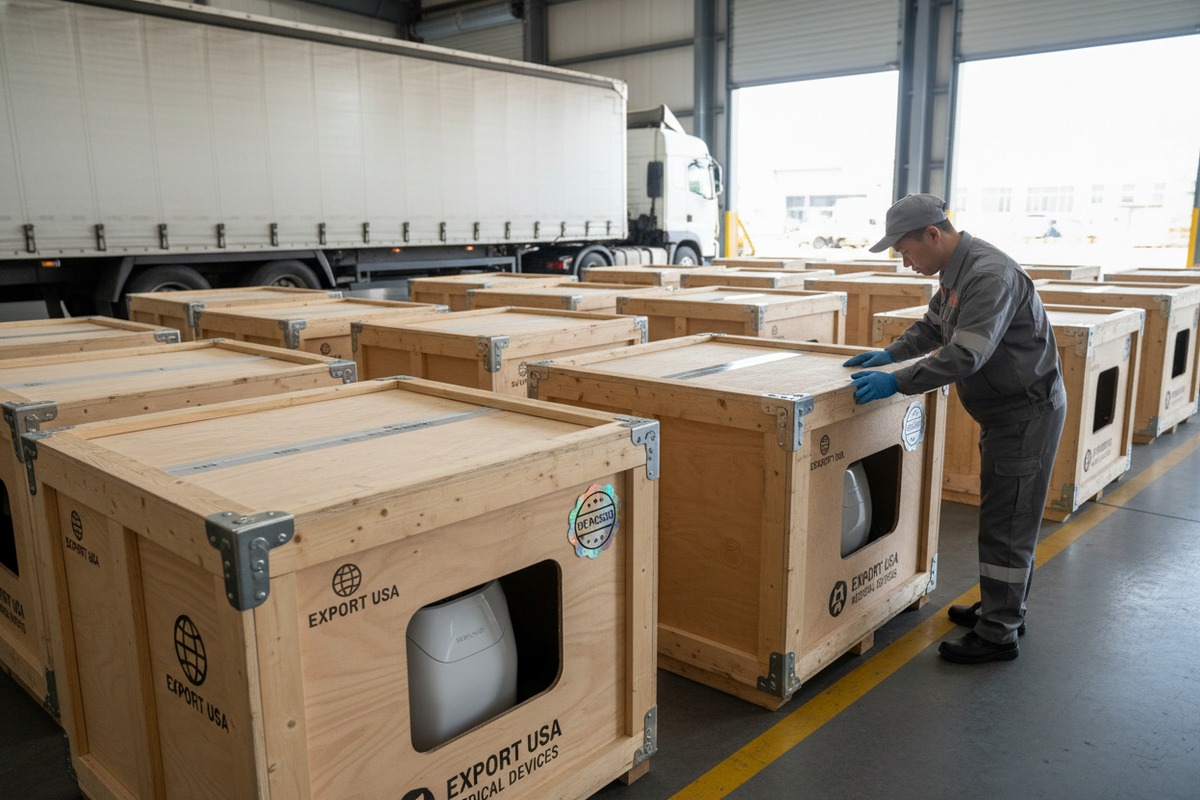
La inspección previa al envío debe incluir el examen visual de defectos cosméticos, pruebas funcionales de una muestra estadística o todas las unidades, verificación de cantidades y embalaje, revisión de documentación y certificaciones, y pruebas de simulación para condiciones de envío. Los servicios de inspección de terceros brindan verificación independiente cuando usted no puede inspeccionar personalmente.
Estructuración de un Plan de Inspección Pre-Envío
La inspección profesional pre-envío sigue protocolos establecidos. El estándar más común es AQL (Límite de calidad aceptable) 8 el muestreo, aunque los dispositivos médicos a menudo requieren enfoques más estrictos. Diseñe su plan de inspección en función del tamaño del pedido y la tolerancia al riesgo.
| Elemento de Inspección | Enfoque Estándar | Enfoque Mejorado |
|---|---|---|
| Inspección Visual | Muestreo AQL 2.5 | Inspección del 100% |
| Pruebas funcionales | Muestreo AQL 1.0 | Pruebas 100% |
| Revisión de documentación | Verificación puntual | Verificación completa |
| Verificación de embalaje | Muestreo por cartón | Se abre cada cartón |
| Prueba de caída/vibración | Omitir | Requerido para todos los lotes |
Lista de Verificación de Inspección Visual
Los defectos superficiales y los problemas cosméticos crean malas primeras impresiones en sus clientes. Entrene a los inspectores para que revisen sistemáticamente:
- Integridad de la carcasa: sin grietas, astillas o arañazos
- Calidad del acabado: color consistente, sin imperfecciones
- Juntas de ensamblaje: espaciado uniforme, alineación adecuada
- Etiquetas: posicionadas correctamente, adheridas firmemente, legibles
- Accesorios: completos, sin daños, empaquetados correctamente
Documente cualquier defecto con fotografías. Compare con su muestra de referencia para verificar que la apariencia coincide con las especificaciones aprobadas.
Pruebas funcionales durante el pre-envío
Incluso si la fábrica realizó pruebas 100% durante la producción, verifique la funcionalidad nuevamente antes del envío. El tiempo de almacenamiento entre la producción y el envío puede afectar a algunos componentes. Nuestras comprobaciones funcionales previas al envío incluyen:
- Verificación de encendido para cada unidad
- Prueba operativa básica de las funciones principales
- Respuesta de la interfaz de usuario
- Activación del sistema de seguridad
- Compatibilidad de accesorios
Para dispositivos médicos como máquinas de ondas de choque, pruebe los parámetros terapéuticos críticos en al menos 20% del envío utilizando instrumentos calibrados.
Servicios de Inspección de Terceros
Cuando no pueda enviar a su propio equipo, las empresas de inspección de terceros brindan verificación independiente. Estos servicios emplean inspectores locales que visitan la fábrica y realizan inspecciones de acuerdo con sus especificaciones.
Mayor proveedores de inspección de terceros 9 incluyen SGS, Bureau Veritas e Intertek. Los costos suelen oscilar entre $200 y 500 por día de inspección, dependiendo de la ubicación y la complejidad. La inversión protege contra la recepción de un envío completo de productos defectuosos.
Documentación a Recopilar Antes del Envío
La documentación completa respalda las reclamaciones de garantía y el cumplimiento normativo. Requiera los siguientes documentos antes de autorizar el envío:
- Informes de prueba de fábrica para cada número de serie
- Certificados de calibración para el equipo de prueba utilizado
- Certificados de materiales para componentes críticos
- Documentación de exportación y papeleo aduanero
- Lista de empaque con números de serie por caja
- Resumen del informe de inspección de calidad
Almacene estos documentos de forma segura. Se vuelven esenciales si surgen problemas de calidad después de que los productos lleguen a sus clientes.
Manejo de Fallas en la Inspección
Procedimientos claros para el manejo de fallas evitan disputas. Su acuerdo de calidad debe especificar:
- Quién tiene autoridad para aprobar o rechazar envíos
- Criterios para la aprobación de envíos parciales
- Requisitos de retrabajo y protocolos de reinspección
- Responsabilidad financiera por unidades defectuosas
- Plazo para correcciones y reinspección
Seguimos una política estricta de no envío para lotes que no pasen la inspección. Solo después del retrabajo y la reinspección exitosa procedemos con el envío.
Conclusión
Hacer coincidir la producción en masa con su muestra de referencia requiere un esfuerzo sistemático en la verificación técnica, el control de calidad, la ejecución de la marca y la inspección previa al envío. Asóciese con proveedores certificados que compartan su compromiso con la consistencia y proteja su negocio a través de acuerdos documentados y verificación independiente.
Notas al pie
1. Guía de la FDA sobre regulaciones de sistemas de calidad para fabricantes de dispositivos médicos. ↩︎
2. Método estadístico utilizado para determinar la calidad de un lote de producción. ↩︎
3. Antecedentes de la tecnología utilizada en las máquinas de terapia de ondas de choque. ↩︎
4. Norma ISO oficial para sistemas de gestión de calidad de dispositivos médicos. ↩︎
5. Resumen de la ISO de los requisitos de cumplimiento para la seguridad de los dispositivos médicos. ↩︎
6. Concepto general de mantener la consistencia visual en la marca. ↩︎
7. Recurso oficial para el sistema estandarizado de igualación de colores. ↩︎
8. Norma oficial ISO (ISO 2859-1) para el método de muestreo mencionado. ↩︎
9. Líder mundial en la prestación de servicios de inspección independientes por terceros. ↩︎

 English
 Español de México
 Deutsch
 Français
 العربية
 Русский