

Cada vez que nuestra línea de producción envía un lote de máquinas de terapia de ondas de choque al extranjero, una pregunta nos quita el sueño: ¿funcionarán estas unidades sin problemas después de soportar duras condiciones de envío, climas extremos y millones de pulsos de tratamiento? ISTA 3A 1La brecha entre el rendimiento de laboratorio y la fiabilidad en el mundo real ha costado la reputación a muchos fabricantes.
Para verificar la fiabilidad de la máquina de terapia de ondas de choque, los fabricantes deben implementar protocolos completos de simulación de condiciones extremas que incluyan pruebas de vida acelerada, ciclos térmicos, pruebas de vibración, exposición a la humedad y validación del ciclo de trabajo. Estas pruebas exponen las debilidades de diseño antes de que los productos lleguen a las clínicas, garantizando un rendimiento constante en diversos entornos operativos.
En esta guía, compartimos los protocolos de prueba exactos que nuestro equipo de ingeniería utiliza para validar cada muestra de máquina de terapia de ondas de choque. Protocolos ASTM D4169 2. Aprenderá métodos prácticos para someter a prueba los componentes y predecir la fiabilidad a largo plazo.
¿Cómo puedo probar si los componentes internos de la máquina de ondas de choque resistirán el estrés físico del envío internacional de larga distancia?
Cuando nuestro primer envío a Europa llegó con tres unidades dañadas, nos dimos cuenta de que las pruebas de embalaje estándar no eran suficientes. Los componentes internos se habían desplazado durante el tránsito, causando microfracturas en la placa de circuito que eran invisibles a la inspección visual.
Para probar la durabilidad del envío, someta su máquina de ondas de choque a los protocolos ISTA 3A o ASTM D4169 que simulan las condiciones de transporte del mundo real. Esto incluye pruebas de vibración aleatoria, pruebas de caída desde múltiples orientaciones, pruebas de compresión y ciclos de temperatura durante períodos de tránsito simulados que superan las 72 horas.

Comprensión de las categorías de estrés de transporte
El estrés del envío afecta a las máquinas de ondas de choque de tres maneras principales: choque mecánico, vibración sostenida y exposición ambiental. Cada categoría requiere enfoques de prueba específicos.
El choque mecánico ocurre durante la carga, descarga y manipulación. Una sola caída desde 76 cm puede generar fuerzas superiores a 100 G. Los componentes internos como el compresor neumático, los bancos de condensadores y las pantallas son vulnerables a tales impactos.
La vibración sostenida ocurre durante todo el viaje. El transporte por carretera genera frecuencias de 5 a 200 Hz. El transporte aéreo añade vibraciones de 50 a 500 Hz. Estas oscilaciones pueden aflojar los sujetadores, fatigar juntas de soldadura 3, y desgastar los enlaces mecánicos.
La exposición ambiental incluye fluctuaciones de temperatura de -20 °C a 50 °C en las bodegas de carga y picos de humedad durante el almacenamiento en puerto. La condensación se forma cuando los contenedores se mueven entre zonas climáticas, lo que puede causar corrosión.
Protocolo de Prueba Práctica
Nuestro equipo de ingeniería sigue un enfoque estructurado para la simulación de envío:
| Fase de prueba | Parámetros | Duración | Criterios de aceptación |
|---|---|---|---|
| Vibración aleatoria | 5-200 Hz, 0.5 Grms | 3 horas por eje | Sin componentes sueltos, todas las funciones normales |
| Prueba de caída | 76 cm, 6 caras + 4 bordes | 10 caídas en total | Sin daños estructurales, calibración mantenida |
| Prueba de Compresión | Carga estática de 1000 kg | 24 horas | Integridad del paquete, sin deformación de la caja |
| Ciclo de Temperatura | -20°C a 50°C | 72 horas, 6 ciclos | Electrónica funcional, sellos intactos |
| Exposición a la humedad 4 | 95% HR a 40°C | 48 horas | Sin condensación interna, sin corrosión |
Puntos de Inspección Críticos
Después de completar la simulación de envío, inspeccionamos estas áreas de alto riesgo:
Los soportes de montaje del compresor a menudo muestran los primeros signos de fatiga. Busque grietas finas en los puntos de soldadura. Verifique el par de apriete de todos los pernos de montaje.
Las juntas de soldadura de la placa de circuito merecen un examen microscópico. Las soldaduras frías y las microfisuras aparecen en las conexiones de componentes pesados. Preste especial atención a los cables del transformador y del condensador.
El punto de conexión del cable del aplicador experimenta un estrés significativo. Inspeccione el alivio de tensión, los pines del conector y las terminaciones de los cables internos.
Los biseles de la pantalla pueden agrietarse bajo vibración. Verifique la separación entre la pantalla y la carcasa. Pruebe la funcionalidad táctil en toda la superficie.
¿Qué protocolos debo seguir para verificar la fiabilidad a largo plazo del mango del aplicador después de millones de pulsos?
Nuestro equipo de I+D descubrió que las fallas del aplicador rara vez ocurren de repente. Siguen curvas de degradación predecibles que las pruebas adecuadas pueden revelar meses antes de que aparezcan problemas clínicos.
Verifique la fiabilidad del aplicador mediante pruebas de vida acelerada que someten el mango a 2-5 millones de pulsos en los ajustes de energía máximos mientras se monitoriza la salida acústica, el aumento de temperatura y el desgaste mecánico. Realice un seguimiento de la deriva de la densidad de flujo de energía, los ciclos del mecanismo del gatillo y la integridad de la carcasa para establecer el tiempo medio entre fallos.

Metodología de pruebas de vida acelerada
prueba de vida acelerada 6 comprime años de uso clínico en semanas de pruebas de laboratorio. La clave es aplicar niveles de estrés que aceleren los mecanismos de falla sin introducir modos de falla artificiales.
Para aplicadores neumáticos, aumentamos la frecuencia de pulso de 10-15 Hz clínicos a velocidades de prueba de 20-25 Hz. Esto duplica la tasa de estrés mecánico mientras se mantienen los mismos niveles de energía. Funcionando continuamente a 20 Hz, acumulamos 1.7 millones de pulsos por día.
Para aplicadores electromagnéticos, operamos a ajustes máximos de energía de forma continua en lugar de los patrones clínicos variables. Esto acelera el calentamiento de la bobina y el estrés del condensador.
Parámetros de seguimiento del rendimiento
| Parámetro | Método de Medición | Frecuencia | Umbral de fallo |
|---|---|---|---|
| Densidad de Flujo de Energía 7 | Hidrófono en tanque de agua | Cada 100.000 pulsos | >15% de deriva respecto a la línea base |
| Presión pico acústica | Sensor de presión calibrado | Cada 50.000 pulsos | >20% de reducción |
| Estabilidad de la zona focal | Mapeo del perfil del haz | Cada 250.000 pulsos | >10% de desplazamiento en la profundidad focal |
| Temperatura de la carcasa | Termómetro infrarrojo | Continuo durante las pruebas | >60°C temperatura de la superficie |
| Mecanismo de disparo | Contador de ciclos, medidor de fuerza | Continuo | >30% aumento de la fuerza de disparo |
Programa de inspección específico para componentes
El aplicador contiene varios componentes propensos al desgaste que requieren inspección periódica durante las pruebas aceleradas:
El conjunto del proyectil o percutor experimenta estrés de impacto directo con cada pulso. Inspeccionar el picado de la superficie, la reducción del diámetro y la pérdida de peso a intervalos de 500.000 pulsos. Reemplazar cuando el desgaste supere los 0,1 mm de profundidad.
Las juntas tóricas y los sellos se degradan por el calor y la compresión mecánica. Comprobar el endurecimiento, el agrietamiento y la deformación permanente por compresión. La mayoría de los sellos necesitan ser reemplazados entre 1 y 2 millones de pulsos.
El transmisor o la punta del aplicador entran en contacto con la piel del paciente. Inspeccionar la erosión de la superficie, la degradación del recubrimiento y los cambios en la eficiencia de acoplamiento. El fallo del recubrimiento afecta significativamente la transmisión de energía.
Las conexiones del cable soportan flexiones repetidas durante el uso clínico. Simular esto añadiendo ciclos de articulación durante las pruebas de vida útil. Inspeccionar los conductores del cable en busca de endurecimiento por trabajo y avería del aislamiento.
Establecimiento de predicciones de fiabilidad
Nuestros datos de pruebas de cientos de muestras de aplicadores nos permiten establecer curvas de fiabilidad. Un aplicador bien diseñado debe mantener >90% de la salida acústica de referencia a través de 2 millones de pulsos. El mecanismo de disparo debe operar dentro de las especificaciones durante un mínimo de 3 millones de ciclos.
Recomendamos probar un mínimo de tres muestras para establecer confianza estadística. Registrar todos los puntos de datos para generar curvas de degradación. Estas curvas ayudan a predecir cuándo es necesario el mantenimiento o el reemplazo en entornos clínicos.
¿Cómo evalúo si el sistema de enfriamiento de la máquina puede manejar tratamientos continuos uno tras otro sin caídas de rendimiento?
Durante las horas de mayor actividad clínica, nuestras máquinas se enfrentan a desafíos térmicos que las pruebas de ciclo de trabajo estándar nunca revelan. Una vez recibimos una queja de una clínica de medicina deportiva que realizaba 25 tratamientos al día: su máquina comenzó a reducir la potencia automáticamente después del decimoquinto paciente.
Evalúe el rendimiento del sistema de refrigeración simulando cargas de trabajo clínicas extremas con sesiones de tratamiento consecutivas de 30 minutos a la máxima configuración. Supervise las temperaturas de los componentes internos, la estabilidad de la salida acústica y la activación de la protección térmica durante un turno simulado de 8 horas para identificar las limitaciones térmicas.
Análisis de Carga Térmica
Las máquinas de terapia de ondas de choque generan calor a partir de tres fuentes principales: el compresor o la bobina electromagnética, la electrónica de potencia y el aplicador en sí. Comprender el flujo de calor ayuda a diseñar pruebas de validación de enfriamiento efectivas.
El compresor en los sistemas neumáticos convierte la energía eléctrica en movimiento mecánico con una eficiencia del 60-70%. El 30-40% restante se convierte en calor. En configuraciones máximas, un compresor típico genera una carga térmica continua de 200-400 vatios.
La electrónica de potencia, incluidos los condensadores, los MOSFET y los transformadores, añade otros 50-150 vatios dependiendo de la frecuencia de pulso y el nivel de energía. Estos componentes tienen temperaturas máximas de funcionamiento de alrededor de 85-105 °C.
El aplicador genera calor localizado en la zona de impacto. Este calor se transfiere de regreso a través del mango, lo que puede causar molestias al usuario y afectar los sellos y lubricantes.
Protocolo de Simulación de Turno de 8 Horas
Nuestro protocolo de validación térmica replica las operaciones clínicas realistas:
| Fase | Actividad | Duración | Monitoreo |
|---|---|---|---|
| Calentamiento | 500 disparos a 3 Bar, 10 Hz | 10 minutos | Temperaturas de referencia |
| Bloque de Sesión 1 | 5 tratamientos, 2000 disparos cada uno a configuraciones máximas | 2 horas | Temperaturas internas cada 5 minutos |
| Descanso Corto | Máquina inactiva, enfriando | 15 minutos | Tasa de recuperación térmica |
| Bloque de sesión 2 | 5 tratamientos, 2000 disparos cada uno a configuraciones máximas | 2 horas | Comparar con las salidas del Bloque 1 |
| Descanso para comer | Máquina inactiva | 60 minutos | Verificación completa de recuperación térmica |
| Bloque de sesión 3 | 5 tratamientos, 2000 disparos cada uno a configuraciones máximas | 2 horas | Efectos acumulativos de calor |
| Descanso Corto | Máquina inactiva, enfriando | 15 minutos | Comparación de la tasa de recuperación |
| Bloque de sesión 4 | 5 tratamientos, 2000 disparos cada uno a configuraciones máximas | 2 horas | Rendimiento al final del día |
Puntos de control de temperatura crítica
Coloque sensores de temperatura en estas ubicaciones:
Culata del cilindro del compresor o núcleo de la bobina electromagnética: la fuente de calor principal. La temperatura máxima aceptable varía según el diseño, pero generalmente no debe exceder los 80 °C.
Carcasa del banco de condensadores: los condensadores electrolíticos pierden vida útil rápidamente por encima de los 65 °C. Cada aumento de 10 °C por encima de la temperatura nominal reduce a la mitad la vida útil del condensador.
Procesador de la placa de control: la mayoría de los microprocesadores tienen limitación térmica por encima de los 85 °C. La degradación del rendimiento ocurre antes de este punto.
Zona de agarre del mango del aplicador: la comodidad del usuario requiere temperaturas superficiales inferiores a 45 °C. Las temperaturas más altas causan fatiga al operador y pueden indicar sobrecalentamiento de componentes internos.
Temperatura del aire de escape: compare las temperaturas del aire de entrada y salida. La diferencia indica la efectividad del sistema de enfriamiento. Una disminución del diferencial de temperatura durante la operación prolongada sugiere una capacidad de enfriamiento reducida.
Correlación de rendimiento
Rastree la salida acústica junto con las mediciones de temperatura. Cree un gráfico de correlación que muestre la salida frente al aumento de temperatura. Las máquinas bien diseñadas mantienen una salida >95% en todo el rango de temperatura de operación. Si la salida disminuye en correlación con el aumento de temperatura, el sistema de enfriamiento necesita mejoras.
¿Puedo simular fluctuaciones extremas de temperatura y humedad para asegurar que la electrónica no falle en diferentes climas regionales?
Nuestras máquinas se envían a clínicas desde la húmeda Singapur hasta la seca Arizona, desde la fría Noruega hasta la cálida Brasil. Cuando comenzamos a rastrear las tasas de fallas regionales, la correlación con el clima se volvió imposible de ignorar.
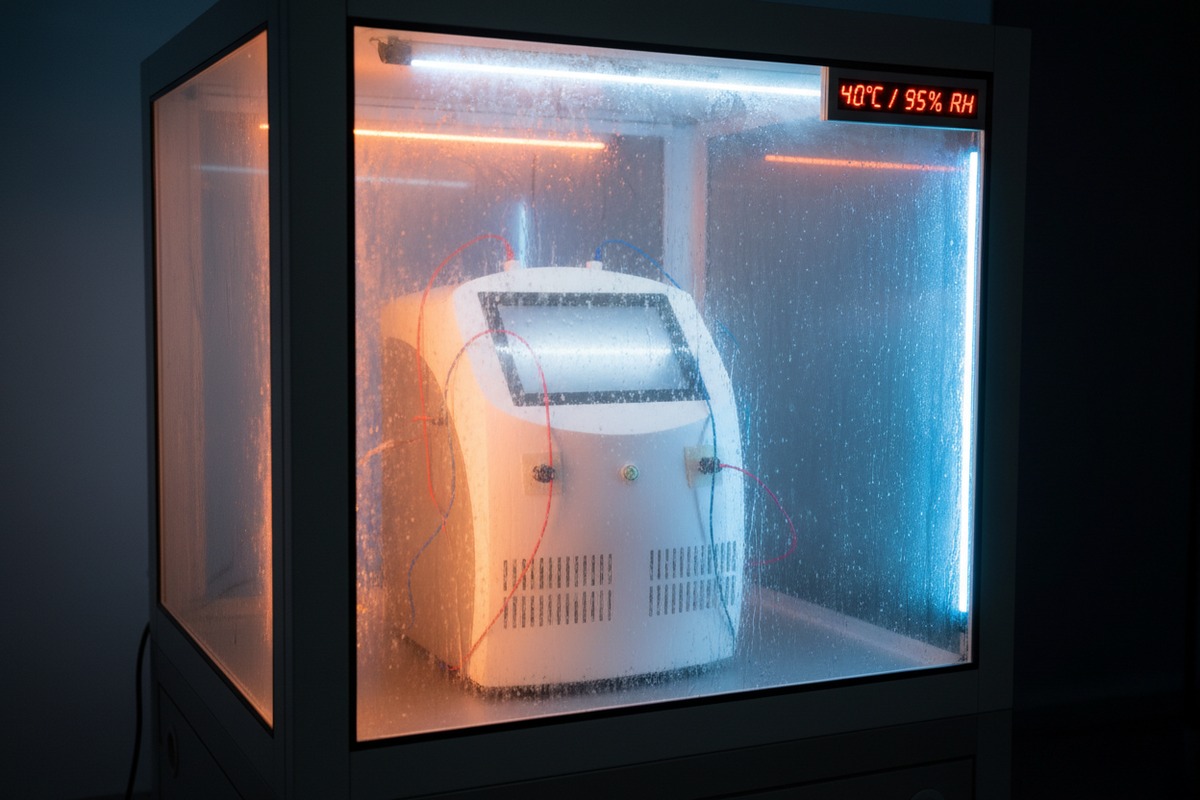
Simula extremos climáticos mediante pruebas de estrés ambiental que ciclan la máquina a través de rangos de temperatura de -10 °C a 50 °C y niveles de humedad relativa de 20% a 95%. Prueba la funcionalidad de la electrónica en cada extremo, durante las transiciones y después de eventos de condensación para validar la preparación para el despliegue global.
Categorías de desafío climático
Los diferentes climas someten a los componentes electrónicos a tensiones únicas:
Los climas cálidos y secos causan expansión térmica, fragilización del plástico, evaporación del lubricante y aumento de la resistencia eléctrica en las conexiones.
Los climas cálidos y húmedos promueven la corrosión, el crecimiento de hongos, las rutas de fuga eléctrica y la oxidación de los contactos. La condensación durante los ciclos de enfriamiento es particularmente dañina.
Los climas fríos reducen el rendimiento de la batería, aumentan la fragilidad del plástico, causan espesamiento del lubricante y crean condensación durante el calentamiento.
Las transiciones rápidas entre interiores con aire acondicionado y condiciones exteriores crean choque térmico y condensación dentro del dispositivo.
Protocolo de Cámara de Prueba Ambiental
| Condición de Prueba | Temperatura | Humedad | Duración | Puntos de Prueba |
|---|---|---|---|---|
| Arranque en frío | -10°C | 30% HR | Inmersión de 4 horas | Encendido, verificación de calibración, prueba de función completa |
| Transición Frío a Cálido | -10°C a 25°C | 30% HR a 50% HR | Rampa de 2 horas | Monitorear condensación, verificar función cada 30 min |
| Referencia estándar | 25°C | 50% HR | 1 hora | Medición de rendimiento base |
| Extremo Caliente-Seco | 50°C | 20% HR | Inmersión de 4 horas | Prueba de función completa, respuesta de protección térmica |
| Extremo Caliente-Húmedo | 40°C | 95% HR | Inmersión de 4 horas | Verificación de seguridad eléctrica, prueba de función |
| Simulación de Condensación | 40°C a 20°C | 95% HR | Caída rápida de 1 hora | Inspeccionar condensación interna, resistencia de aislamiento |
| Recuperación | 25°C | 50% HR | 2 horas | Verificación completa de función, comprobación de calibración |
Evaluación de Vulnerabilidad Electrónica
Las placas de circuito sufren la mayoría de las fallas relacionadas con la humedad. Inspeccionar para:
Crecimiento dendrítico entre pistas: las dendritas de plata o estaño crecen a través de las barreras aislantes en condiciones de humedad cuando hay voltaje presente. Esto causa cortocircuitos intermitentes que son difíciles de diagnosticar.
Corrosión en conectores: el recubrimiento de oro previene la corrosión, pero el desgaste expone los metales base. Verifique las superficies de contacto del conector en busca de decoloración.
Migración electrolítica: la contaminación iónica de los residuos de fundente se combina con la humedad para crear caminos conductores. La limpieza adecuada durante la fabricación previene esto.
Oxidación de contactos de relé: los relés que controlan circuitos de alta corriente pueden desarrollar capas de óxido en los contactos. Esto aumenta la resistencia y provoca calentamiento.
Verificación de recubrimiento conformante
Muchos fabricantes aplican recubrimiento conformante 9 para proteger las placas de circuito. Verifique la efectividad del recubrimiento mediante:
Inspección visual bajo luz ultravioleta: muchos recubrimientos fluorescen, revelando huecos de cobertura.
Medición de resistencia de aislamiento antes y después de la exposición a la humedad: la resistencia debe permanecer por encima de 100 megaohmios.
Prueba de adherencia: el recubrimiento no debe desprenderse después del ciclo térmico.
Verificación de cobertura: los componentes críticos deben tener una cobertura completa del recubrimiento sin agujeros de alfiler.
Conclusión
La simulación de condiciones extremas separa las máquinas de terapia de ondas de choque confiables de las fallas inminentes. Nuestros protocolos para estrés de envío, prueba de vida útil del aplicador, validación térmica y simulación climática proporcionan el marco para una verificación integral de confiabilidad.
Notas al pie
1. Describe ISTA 3A, una prueba de simulación general para productos empaquetados en sistemas de entrega de paquetes. ↩︎
2. Explica ASTM D4169, una prueba de embalaje estándar para evaluar el rendimiento de los contenedores de envío. ↩︎
3. Revisa investigaciones sobre la confiabilidad de las uniones de soldadura sin plomo y los factores influyentes como la temperatura y la vibración. ↩︎
4. Explica las pruebas de humedad, su importancia y enumera los estándares comunes de la industria para la electrónica. ↩︎
5. Proporciona una descripción general de los estándares clave de pruebas de vibración en diversas industrias. ↩︎
6. Explica el concepto y el propósito de las pruebas de vida acelerada para la confiabilidad del producto. ↩︎
7. Reemplazado con un artículo que define y explica específicamente la Densidad de Flujo de Energía dentro del contexto de la terapia de ondas de choque. ↩︎
8. Reemplazado con un recurso autorizado del fabricante que proporciona una calculadora de vida estimada y una explicación para condensadores electrolíticos. ↩︎
9. Explica el recubrimiento conformante como una película polimérica que protege las placas de circuito de condiciones ambientales adversas. ↩︎

 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
