Wenn unser Ingenieurteam ein neues Pressotherapie-Design 1, fertigstellt, wissen wir, dass eine glänzende Außenhülle oft potenzielle Fehlerquellen verbirgt, die erst nach Hunderten von Betriebsstunden auftreten. Wir hören oft von Käufern, die frustriert sind, weil eine Probe eine Woche lang perfekt funktionierte, aber die Großbestellung nach drei Monaten in einem belebten Salon versagte.
Um die Haltbarkeit der Probe effektiv zu testen, müssen Sie das Gerät einem 48-stündigen Daueralterungstest bei maximalem Druck unterziehen, um eine Überhitzung der Pumpe zu identifizieren, Hochfrequenz-Heißsiegel an Luftkammern auf Mikrolecks zu überprüfen und Berichte über Falltests für die Verpackung anzufordern. Diese Schritte stellen sicher, dass das Gerät professionellen klinischen Umgebungen und der Logistik standhält.
Im Folgenden erläutern wir die spezifischen Protokolle, die Sie befolgen müssen, um Ihre Investition zu validieren, bevor Sie Gelder überweisen.
Wie kann ich einen kontinuierlichen Stresstest durchführen, um sicherzustellen, dass meine Pressotherapieprobe einen konstanten Druck aufrechterhält?
In unseren werkseigenen Testlaboren sehen wir oft, dass sich Luftpumpen bei Kälte ganz anders verhalten als nach sechs Stunden Betrieb. TPU-Luftkammern 2. Dauerbelastungstest 3 Wenn Sie die Maschine während Ihrer Bewertung nur zehn Minuten lang einschalten, riskieren Sie, Probleme mit der thermischen Drosselung zu übersehen, die zu Druckabfällen während langer Behandlungstage führen.
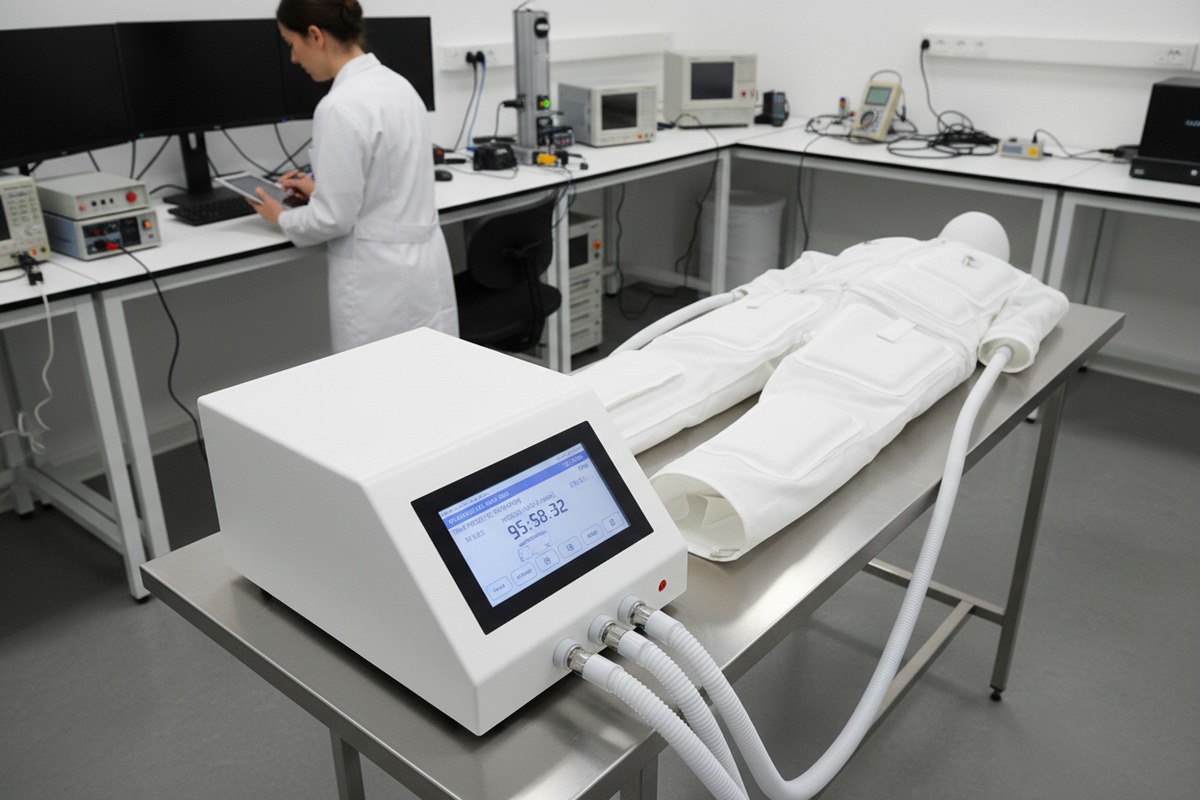
Sie können einen gültigen Stresstest durchführen, indem Sie die Probe 96 Stunden lang bei der höchsten Druckeinstellung (typischerweise 0,025 MPa oder 235 mmHg) kontinuierlich laufen lassen. Während dieser Zeit verwenden Sie ein externes Manometer, um den Druck alle 4 Stunden aufzuzeichnen, und stellen Sie sicher, dass die Abweichung niemals ±5% signifikant überschreitet, wenn die interne Pumpentemperatur steigt.
Das 96-Stunden-"Burn-In"-Protokoll
Ein häufiger Fehler von Einkaufsmanagern ist, ein medizinisch zertifiziertes Gerät wie ein Konsumspielzeug zu behandeln. kundenspezifischer EPE-Schaum 4. In einem professionellen Salon kann eine Pressotherapie-Maschine 8 bis 10 Stunden am Tag laufen. Um dies während Ihrer Probenbewertung zu simulieren, müssen Sie ein "Burn-In"-Protokoll implementieren. Abschlussbericht zur Qualitätskontrolle (FQC) 5.
Wir empfehlen, die Probe in einem Raum mit stabiler Temperatur (ca. 25 °C) aufzustellen. Schließen Sie die Luftschläuche an den Anzug an, aber anstatt den Anzug an einer Person anzulegen, wickeln Sie die Kammern des Kleidungsstücks um zylindrische Objekte (wie Schaumstoffrollen oder PVC-Rohre), um den Widerstand einer menschlichen Gliedmaße zu simulieren. Konformitätsbescheinigung (CoC) 6. Stellen Sie die Maschine auf ihren maximalen Druckmodus ein.
Lassen Sie die Maschine kontinuierlich laufen. Die meisten Standardmaschinen verfügen über eine Sicherheitsabschaltung oder einen Timer (normalerweise 60 Minuten). Sie müssen sie manuell neu starten oder den Lieferanten um einen "Testmodus"-Code bitten, der den Timer überschreibt. Ziel ist es, die Magnetventile 7 und die Luftpumpe aufzuheizen. Wenn diese Komponenten heiß werden, ändern sich ihre physikalischen Eigenschaften. Billige Gummidichtungen in Pumpen werden zu weich und verlieren an Kompression, was zu schwachem Druck führt.
Überwachung des Druckabfalls
Während dieses Belastungstests suchen Sie nach "Druckabfall 8." Dies ist kein plötzlicher Ausfall, sondern ein langsamer Leistungsabfall.
Verwenden Sie ein unabhängiges digitales Manometer, das über einen T-Verbinder an einen der Luftauslässe angeschlossen ist. Verlassen Sie sich nicht auf die Anzeige des Geräts selbst; die Software kann so programmiert werden, dass sie eine statische Zahl anzeigt, auch wenn der tatsächliche Druck sinkt.
Erfassen Sie die Datenpunkte:
- Basislinie: Druck in Minute 1 (Kaltstart).
- Thermischer Spitzenwert: Druck in Stunde 4 (Vollständig aufgewärmt).
- Ausdauer: Druck in Stunde 48 und Stunde 96.
If the pressure at Hour 48 is more than 10% lower than the Baseline, the internal pump is not rated for commercial use. It indicates that the heat is degrading the pump's efficiency.
Verständnis der Zykluszeitstabilität
Stabilität ist nicht nur eine Frage der Kraft, sondern auch des Timings. Die Kompressionstherapie beruht auf präziser sequenzieller Inflation. Wenn die Ventile aufgrund von Hitze klemmen, verschiebt sich das Timing.
Vergleich der Ergebnisse von Belastungstests
| Metrik | Akzeptabler professioneller Standard | Warnsignal (potenzieller Ausfall) | Kritischer Fehler |
|---|---|---|---|
| Maximaler Druckausgang | 220–240 mmHg (stabil) | Fällt nach 2 Stunden auf 200 mmHg | Fällt unter 180 mmHg oder schwankt stark |
| Geräuschpegel | < 50 dB (Gleichmäßiges Summen) | Erhöht sich bei Hitze um >10 dB | Mahl- oder Klickgeräusche |
| Geschwindigkeit des Ventilschalters | Sofortige deutliche Luftstromänderung | Verzögertes Schalten (Verzögerung) | Eine Kammer lässt sich nicht aufpumpen oder entleeren |
| Gehäusetemperatur | Warm to touch (< 45°C) | Heiß bei Berührung (> 55°C) | Brennender Geruch oder plastische Verformung |
Durch rigorose Überwachung dieser Kennzahlen gehen Sie über das subjektive "Gefühl" hinaus und verlassen sich auf harte Ingenieursdaten, um Ihre Entscheidung zu treffen.
Welche internen Komponentenprüfungen sollte ich priorisieren, um die langfristige Haltbarkeit meiner individuell gebrandeten Maschine zu überprüfen?
We often tell our clients that the most expensive part of the machine is not the casing, but the “invisible” pneumatic system inside. If we use cheaper tubing or low-cycle valves to save cost, the machine will inevitably leak air after a few months, damaging your brand’s reputation for quality.
You must prioritize inspecting the high-frequency welding seams of the TPU air chambers and the cycle rating of the solenoid valves. These are the highest-stress components; check that seams are at least 5mm wide without micro-bubbles, and request valve datasheets confirming a lifespan of at least 100,000 switching cycles.

Luftkammerabdichtung: Die Hochfrequenzschweißung
Das Kleidungsstück (der Anzug) ist der Teil der Maschine, der am meisten physischer Belastung ausgesetzt ist. Jedes Mal, wenn es sich aufbläst, werden die Nähte durch den Luftdruck auseinandergezogen. Wenn der Herstellungsprozess eine einfache Heißsiegelung verwendet (wie bei einem Vakuumierer für Lebensmittel), lösen sich die Nähte.
Sie müssen überprüfen, ob der Hersteller verwendet Hochfrequenz (HF) Schweißen. Diese Technologie nutzt elektromagnetische Energie, um die TPU-Moleküle (thermoplastisches Polyurethan) miteinander zu verschmelzen und eine Bindung zu schaffen, die stärker ist als das Material selbst.
So überprüfen Sie dies an Ihrem Muster:
Nehmen Sie eine aufgeblasene Kammer und drücken Sie sie mit den Händen fest zusammen, während sie vollständig unter Druck steht. Hören Sie genau hin. Ein "Zischen" deutet auf eine Mikroleckage hin. Untersuchen Sie die Kanten visuell. Eine ordnungsgemäße HF-Schweißnaht sollte gleichmäßig, transparent (wenn das Material dies zulässt) und mindestens 5 mm bis 8 mm breit sein. Wenn die Kante zerknittert oder verbrannt aussieht, war die Temperatur während der Produktion instabil.
Das Magnetventil: Der Herzschlag
Das Magnetventil steuert den Luftstrom zu verschiedenen Kammern. In einem Anzug mit 20 Kammern öffnen und schließen sich diese Ventile Tausende Male pro Woche.
Minderwertige Ventile verwenden billige Federn, die ihre Spannung verlieren, was zu "Übersprechen" führt – wenn Luft von Kammer A in Kammer B strömt. Dies zerstört den sequenziellen Kompressionstherapie-Effekt.
Fragen Sie Ihren Lieferanten: "Welche Marke von Magnetventilen verwenden Sie und welche Zykluszahl hat es?"
Eine Standardantwort sollte "100.000 Zyklen" oder mehr lauten. Wenn sie nicht antworten können oder "Standard-chinesische Marke" sagen, sollten Sie vorsichtig sein.
Interne Schläuche und Verbinder
Öffnen Sie nach Möglichkeit die Rückseite der Steuereinheit (fragen Sie vorher um Erlaubnis). Betrachten Sie die internen Silikonschläuche.
- Gut: Die Schläuche sind an jeder Verbindung mit Kabelbindern oder Metallklemmen befestigt.
- Schlecht: Der Schlauch wird einfach auf den Kunststoffstutzen geschoben, ohne Sicherungsmechanismus. Vibrationen während des Versands oder Betriebs werden diese schließlich lösen.
Checkliste für Materialhaltbarkeit
| Komponente | Bevorzugtes Material/Spezifikation | Warum ist das wichtig? |
|---|---|---|
| Kleidungsstückmaterial | 420D Nylon + TPU-Beschichtung | TPU ist elastisch und formbeständig; PVC reißt mit der Zeit und ist steif. |
| Luftschläuche | Medizinische Silikonqualität 9 | Widersteht Austrocknung und Rissbildung; billigere PVC-Schläuche versteifen sich bei kaltem Wetter. |
| Anschlüsse | ABS-Kunststoff mit Verriegelungsclips | Verhindert das Herausrutschen von Schläuchen unter hohem Druck (200+ mmHg). |
| Stromversorgung | Medizinische isolierte Stromversorgung | Gewährleistet Sicherheit und stabile Spannung, auch wenn die Stromversorgung des Salons schwankt. |
Die Überprüfung dieser internen Spezifikationen verhindert das "Wegwerfgerät"-Syndrom, bei dem eine Maschine billiger zu ersetzen als zu reparieren ist.
How do I evaluate the sample's packaging to prevent damage during door-to-door logistics from China?
In our years of exporting to the US, we have seen perfectly built machines arrive as scrap metal because the packaging couldn’t handle the “last mile” delivery drivers. It is heartbreaking to see a client wait four weeks for a sample, only to find the screen cracked because the foam was too thin.
Evaluate the packaging by performing a physical drop test from a height of 80cm onto the carton’s corners, edges, and flat sides. Verify that the internal cushioning is custom-molded EPE foam (expandable polyethylene) rather than brittle EPS (styrofoam), and ensure the outer box is double-walled, 7-layer corrugated cardboard.
Die Realität der internationalen Logistik
Wenn Ihre Waren von Guangzhou zu einem Salon in New York reisen, werden sie mindestens sechsmal be- und entladen. Internationale Logistik 10 Sie werden auf Förderbänder geworfen, unter schwere Paletten gestapelt und aus Lieferwagen fallen gelassen.
Ihre Musterverpackung muss "kuriersicher" sein. Wenn das Muster beschädigt ankommt, akzeptieren Sie nicht einfach einen Ersatz. Analysieren Sie warum it broke. Was the box crushed? Did the machine shift inside? This is a preview of what will happen to 5% of your bulk order if you don't fix it now.
Das Falltestprotokoll
Sie können diesen Test selbst durchführen, wenn der Lieferant Ihnen ein Muster zusendet, oder vor dem Versand ein Video von ihnen verlangen.
- Der Aufbau: Verpacken Sie die Maschine genau so, wie sie versendet würde. Kleben Sie sie zu.
- Der Fall: Heben Sie den Karton auf 80 cm (ca. Taillenhöhe).
- Die Sequenz:
- Fall 1: Auf die am stärksten gefährdete Ecke (normalerweise dort, wo der Bildschirm am nächsten ist).
- Fall 2: Auf die kürzeste Kante.
- Fall 3: Flach auf die größte Fläche.
- Die Inspektion: Öffnen Sie den Karton. Die Maschine sollte sich einschalten lassen. Das Gehäuse sollte nicht gerissen sein. Interne Anschlüsse sollten nicht locker sein.
EPE vs. EPS-Schaum
Dies ist das kritischste Verpackungsdetail.
- EPS (Expandierter Polystyrol / Styropor): Dies ist der weiße, krümelige Schaumstoff. Er ist billig und steif. Problem: Es ist gut für einen Aufprall. Wenn die Kiste zweimal fallen gelassen wird, reißt das EPS und verliert seine Schutzfähigkeit. Es erzeugt auch Staub, der in die Luftpumpe gelangen kann.
- EPE (Expandiertes Polyethylen): Dies ist normalerweise weiß oder rosa, sieht leicht wachsig und flexibel aus. Vorteil: Es hat "Gedächtnis". Wenn Sie es drücken, springt es zurück. Es kann mehrere Stöße während einer langen Reise absorbieren, ohne zu reißen.
Verpackungsspezifikationen, die Sie verlangen sollten
| Merkmal | Standard (Riskant) | Professionell (Empfohlen) |
|---|---|---|
| Außenkarton | 5-lagig (einwandig) | 7-lagig (doppelwandig) K=K Härte |
| Innenschaum | EPS (Styropor) | Maßgeschneidertes EPE (mind. 2 cm Dicke) |
| Eckenschoner | Keine | Hartplastik- oder verstärkte Kartonecken |
| Zubehör | Lose in der Kiste | Separate Innenbox oder Samtbeutel |
| Klebeband | Standard-Klarband | H-Taping-Methode (alle Nähte versiegelt) |
Wenn Ihr Lieferant sich weigert, EPE-Schaum zu verwenden, weil er "zu teuer" ist (er kostet etwa 2-3 € mehr pro Einheit), bieten Sie an, die Differenz zu bezahlen. Es ist billiger als die Bearbeitung von Rücksendungen.
Welche spezifischen Qualitätskontrollberichte sollte ich von meinem Lieferanten verlangen, um die Stabilität meiner Großbestellung zu gewährleisten?
We believe that trust is good, but documentation is better. When we prepare a shipment for our distributors, we don’t just say “it’s good”; we provide the data to prove it. Without specific reports, you have no baseline to hold the supplier accountable if the product quality drifts between the first and second batch.
Sie sollten einen umfassenden Bericht zur Endkontrolle (FQC) verlangen, der einzelne Luftlecktestergebnisse für jedes Kleidungsstück, ein 24-Stunden-Alterungsprotokoll für die Steuereinheit und elektrische Sicherheitsdaten (LVD) enthält. Fordern Sie zusätzlich ein Konformitätszertifikat (CoC) an, das spezifische Seriennummern mit diesen Testergebnissen verknüpft.

Die "Golden Sample"-Falle
Ein "Goldmuster" ist eine Einheit, die von Ingenieuren ausgewählt und perfektioniert wurde, um für den Kunden ideal zu sein. Sie repräsentiert nicht die durchschnittliche Qualität der Massenproduktionslinie. Um sicherzustellen, dass Ihre Großbestellung mit dem Muster übereinstimmt, benötigen Sie Prozesskontrolldokumente.
Wesentliche QC-Dokumente
Sie können nicht physisch 500 Maschinen selbst testen. Sie benötigen den Lieferanten, der dies tut und Ihnen den Nachweis zusendet. Hier ist, was Sie anfordern sollten:
1. Luftlecktestbericht
Bei Pressotherapie ist das Kleidungsstück der Verbrauchsmaterial. Jeder einzelne Anzug (100%) muss aufgeblasen und überprüft werden.
- Methode: Auf 0,03 MPa aufblasen. 5 Minuten halten.
- Berichtsdaten: Anfangsdruck vs. Enddruck.
- Bestehenskriterien: Abfall < 0,002 MPa.
2. Alterungstestprotokoll (Burn-In-Bericht)
Für die Haupteinheit.
- Methode: 24 oder 48 Stunden laufen lassen.
- Berichtsdaten: Unterschrift des Technikers, die bestätigt, dass Bildschirm, Tasten und Pumpe nach dem Lauf funktionsfähig sind.
- Entscheidend: Bitten Sie um Fotos Ihrer spezifischen Maschinen auf dem Alterungsgestell.
3. Elektrischer Sicherheitsbericht (Hi-Pot-Test)
Dies ist entscheidend für die Haftpflichtversicherung in den USA.
- Test: Hochspannungsprüfung (normalerweise 1500 V oder 3000 V), um sicherzustellen, dass kein Strom zum Gehäuse fließt.
- Erdungskontinuität: Stellt sicher, dass bei einem Kurzschluss die Sicherung durchbrennt, anstatt den Kunden zu schockieren.
Verknüpfung von Daten mit Seriennummern
Der wichtigste Teil dieses Prozesses ist die Seriennummer (S/N).
Sagen Sie Ihrem Lieferanten: "Ich benötige eine Excel-Tabelle mit der S/N jeder Maschine in dieser Bestellung, mit dem entsprechenden Lecktest-Ergebnis daneben."
Dies zwingt die Fabrik, den Test tatsächlich durchzuführen. Wenn sie dieselbe Nummer für jede Zeile kopieren und einfügen, ist das offensichtlich. Wenn sie wissen, dass Sie überprüfen, werden sie wachsam sein.
Einhaltung gesetzlicher Vorschriften vs. QC-Berichte
Verwechseln Sie ein CE-Zertifikat nicht mit einem QC-Bericht.
- CE-Zertifikat: Sagt, dass die Konstruktion legal und sicher ist.
- QC-Bericht: Sagt, dass diese spezifische Einheit korrekt funktioniert.
Dokumenten-Checkliste für die Beschaffung
| Dokumentenname | Zweck | Wann anfordern |
|---|---|---|
| CE / FDA Zertifikat | Bestätigt legalen Importstatus & Design-Sicherheit | Vor Zahlung der Anzahlung |
| Eingangsprüfung von Materialien (IQC) | Bestätigt Qualität von Rohmaterialien (Pumpen, Stoff) | Während der Produktion |
| Alterungstest-Fotos | Nachweis von Belastungstests | Vor der Verpackung |
| Endkontrollbericht (FQC) | Leistungsdaten einzelner Einheiten (Lecks/Sicherheit) | Vor Ausgleichszahlung |
| Ladeinspektionsbericht | Nachweis von Menge und Verpackungsintegrität | Nach Containerbeladung |
Schlussfolgerung
Die Beschaffung von Pressotherapie-Geräten beinhaltet mehr als die Auswahl eines eleganten Designs; sie erfordert eine strenge Validierung dessen, was sich unter dem Gehäuse verbirgt. Durch die Durchsetzung von 96-stündigen Belastungstests, die Inspektion der Hochfrequenzschweißung von Luftkammern und die Forderung nach EPE-geschützter Verpackung schützen Sie Ihr Unternehmen vor kostspieligen Rücksendungen. Denken Sie immer daran: Eine stabile Lieferkette basiert auf Daten, nicht auf Versprechungen. Fordern Sie die spezifischen Qualitätskontrollberichte und die mit Seriennummern verknüpften Testergebnisse an, die wir dargelegt haben, um sicherzustellen, dass Ihre Großbestellung genauso gut funktioniert wie Ihr Muster.
Fußnoten
1. Diskutiert wichtige Aspekte und Best Practices im Design von Medizinprodukten. ︎
2. Compares TPU to PVC, highlighting TPU’s advantages for medical applications. ︎
3. Erklärt die Prinzipien des Druckabfall-Lecktests, einer Form des Belastungstests. ︎
4. Wikipedia-Artikel, der die Eigenschaften und Verwendungen von expandiertem Polyethylenschaum beschreibt. ︎
5. Erklärt die Bedeutung von Compliance-Dokumenten wie CoC für die Sorgfaltspflicht in der Lieferkette. ︎
6. Definiert das Konformitätszertifikat und seine Rolle bei der Produktkonformität und dem Marktzugang. ︎
7. Beschreibt die Anwendungen und die Bedeutung von Magnetventilen in Medizinprodukten. ︎
8. Bietet eine umfassende Erklärung der Druckabfall-Testmethode. ︎
9. Erklärt, warum medizinische Silikone für verschiedene medizinische Anwendungen ideal sind. ︎
10. Diskutiert End-to-End-Logistiklösungen für Medizinprodukte in einem globalen Netzwerk. ︎



 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
Nehmen Sie an der Diskussion teil
Haben Sie eine Frage oder einen Einblick zu teilen? Wir lesen jeden Kommentar — ob Sie Distributor, Salonbesitzer oder einfach nur neugierig auf die Technologie sind. Ihre praktische Erfahrung hilft anderen, bessere Entscheidungen zu treffen. Teilen Sie Ihre Gedanken unten mit.