

كل أسبوع، يتعامل طابق الإنتاج لدينا مع عشرات آلات العلاج بالموجات الصدمية 1 مخصصة للصوالين المزدحمة في جميع أنحاء أمريكا الشمالية وأوروبا. سؤال واحد يطرح باستمرار من مديري المشتريات: ما مدى سرعة قيام الموظفين بتبديل رؤوس العلاج دون تعطيل تدفق العملاء؟ هذا القلق صحيح. اتصال غير محكم أثناء العلاج يعني خسارة الإيرادات وإحباط العملاء.
تم تصميم رؤوس العلاج لجهاز العلاج بالموجات الصدمية لسهولة الاستبدال، وعادة ما تتطلب آلية بسيطة للالتواء والقفل أو الربط اللولبي. عند تثبيتها بشكل صحيح، تظل الوصلات آمنة طوال العلاجات عالية الطاقة. تسمح معظم الأجهزة عالية الجودة بتغيير الرؤوس في أقل من 30 ثانية بدون أدوات، على الرغم من أن المتانة تختلف اختلافًا كبيرًا بين العلامات التجارية ومعايير التصنيع.
أدناه، نقوم بتفصيل الجوانب العملية لاستبدال رأس العلاج، والتوصيلات الآمنة، وخيارات التخصيص، و تدابير مراقبة الجودة 2. سواء كنت تستورد آلات لعلامتك التجارية أو تدير شبكة توزيع، فإن هذا الدليل يعالج المخاوف الأساسية التي سيثيرها عملاؤك في الصالونات.
ما مدى سهولة قيام فريقي بتبديل رؤوس علاج الموجات الصدمية خلال جدول صالون مزدحم؟
خلال ساعات الذروة في الصالون، كل ثانية مهمة. لقد اختبر فريق الهندسة لدينا سيناريوهات تبديل الرأس التي لا حصر لها لأننا نعلم أن عملائك لا يمكنهم تحمل تأخير العلاج. الإحباط الناتج عن التعامل مع المرفقات المعقدة بينما ينتظر العملاء مشكلة تجارية حقيقية.
معظم رؤوس علاج الموجات الصدمية الحديثة يتم تبديلها في 10-30 ثانية باستخدام آلية بسيطة للالتواء أو البرغي. لا توجد أدوات مطلوبة. يحتاج الموظفون إلى تدريب بسيط لأداء التغييرات بثقة. ومع ذلك، تعتمد سهولة الاستبدال على جودة التصنيع، حيث تقدم الآلات الممتازة خيوطًا أكثر سلاسة ومؤشرات مرئية أوضح للجلوس الصحيح.

فهم آلية الاستبدال الأساسية
تستخدم غالبية آلات الموجات الصدمية أحد نوعين من التوصيلات. الأول هو تصميم برغي ملولب 3. تقوم بتدوير الرأس في اتجاه عقارب الساعة حتى يستقر بشكل مسطح مقابل جسم القطعة اليدوية. الثاني هو قفل دوار على طراز الخليج 4. تقوم بالضغط والتدوير ربع دورة حتى تسمع صوت نقرة.
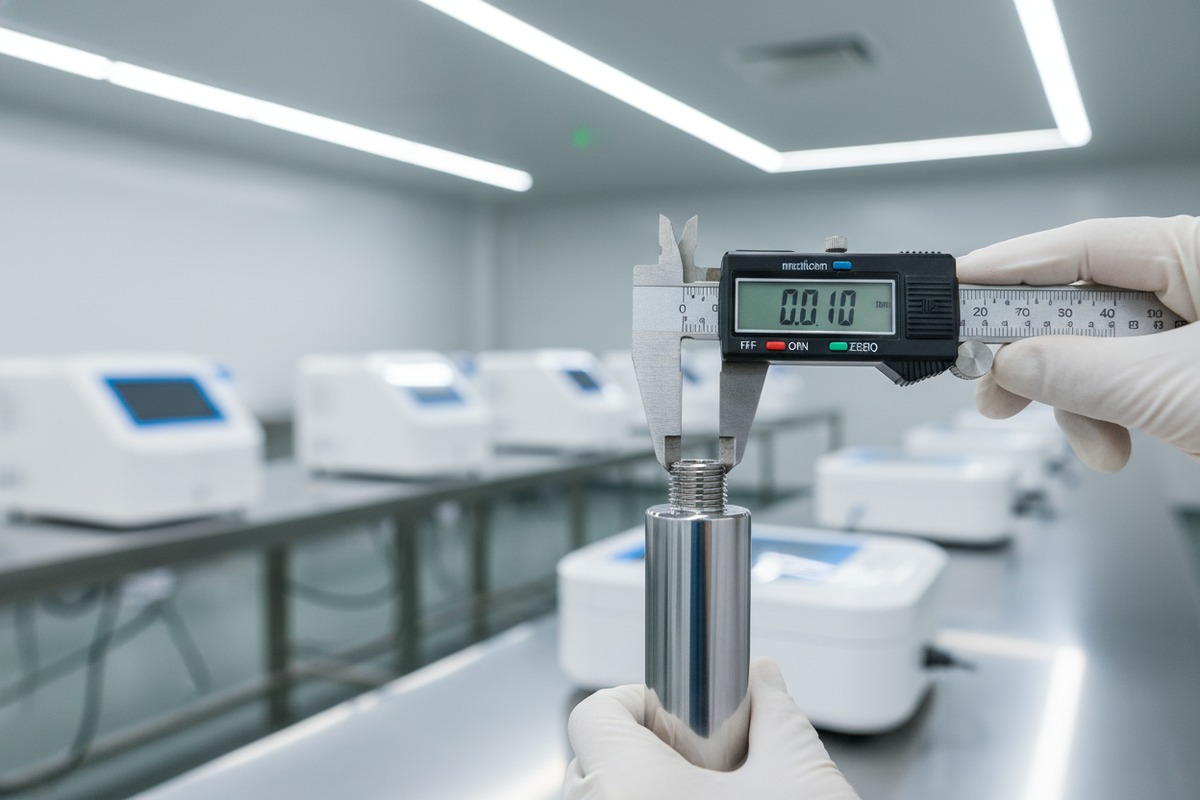
كلا النظامين يعملان بشكل جيد عند تصنيعهما وفقًا للتفاوتات المناسبة. تنشأ المشاكل عندما تكون الخيوط مقطوعة بشكل غير دقيق أو تتشوه المكونات البلاستيكية بمرور الوقت. يقيس فريق مراقبة الجودة لدينا دقة درجة الخيط إلى 0.01 مم لأن الانحرافات الصغيرة تسبب التداخل في الخيوط.
العوامل التي تؤثر على سرعة التبديل
| عامل | التأثير على السرعة | ما الذي تبحث عنه |
|---|---|---|
| جودة الخيط | عالية | دوران سلس دون مقاومة |
| مؤشرات مرئية | متوسط | ترميز الألوان أو علامات المحاذاة |
| اختيار المواد | عالية | الخيوط المعدنية تدوم أطول من البلاستيك |
| وزن القطعة اليدوية | متوسط | الوحدات الأخف تقلل الإجهاد |
| تصميم المقبض | متوسط | الأسطح المزخرفة تمنع الانزلاق |
تدريب الموظفين مهم أيضًا. يصبح الفني الذي يغير الرؤوس خمس مرات يوميًا ماهرًا في غضون أسبوع. نوصي أصحاب الصالونات بجدولة جلسة تدريبية مدتها 15 دقيقة عند تقديم آلات جديدة.
الأخطاء الشائعة أثناء تغيير الرؤوس
التسرع في العملية يسبب معظم المشاكل. عندما يجبر الموظفون رأسًا غير محاذٍ، فإنهم يتلفون الخيوط. هذا يضر بكل من الرأس والقطعة اليدوية. ابدأ دائمًا باليد. إذا ظهرت مقاومة، تراجع وأعد المحاذاة.
خطأ آخر يتضمن تخطي خطوة التنظيف. بقايا من جل التوصيل 5 تتراكم على الخيوط. تخلق هذه البقايا احتكاكًا وتمنع في النهاية إحكام الإغلاق. مسح الخيوط بقطعة قماش من الألياف الدقيقة قبل كل تبديل يحافظ على التشغيل السلس.
معايير زمنية واقعية
في مختبر الاختبار الخاص بنا، قمنا بقياس أوقات التبديل عبر مستويات مهارة مختلفة:
| تجربة المستخدم | متوسط وقت التبديل | الملاحظات |
|---|---|---|
| مستخدم لأول مرة | 45-60 ثانية | يتطلب توجيهًا |
| بعد 10 تبديلات | 20-30 ثانية | مرتاح للعملية |
| بعد 50 تبديلًا | 10-15 ثانية | شبه تلقائي |
| تقني متمرس | أقل من 10 ثوانٍ | ذاكرة عضلية |
تفترض هذه الأرقام وجود آلة جيدة الصنع بخيوط نظيفة. البدائل الرخيصة غالبًا ما تضاعف هذه الأوقات بسبب التفاوتات السيئة.
كيف أتأكد من بقاء وصلة الرأس آمنة ومستقرة أثناء العلاجات عالية الطاقة؟
عندما نختبر الآلات على خط الإنتاج الخاص بنا، فإن أمان الاتصال أثناء التشغيل هو شاغل أساسي. الرأس الذي يرتخي في منتصف العلاج ليس مجرد إزعاج. إنه يضر بتوصيل الطاقة ويخلق مخاطر السلامة. يعتمد عملاء الصالون لديك على نتائج متسقة.
تتطلب الوصلات الآمنة تثبيتًا صحيحًا بدون فجوات مرئية، وأسطح تلامس نظيفة، وعزم دوران مناسب. أثناء العلاجات عالية الطاقة، تحافظ الآلات المصممة جيدًا على الاستقرار من خلال التثبيت بالخيوط الدقيقة، والحشيات المطاطية، ونقاط التلامس المعدنية. يساعد الفحص المنتظم كل 50,000 نبضة في تحديد التآكل قبل حدوث الأعطال.

فيزياء استقرار الاتصال
تولد آلات الموجات الصدمية موجات ضغط قوية. تخلق هذه الموجات اهتزازًا عند نقطة الاتصال. تسمح الوصلات الضعيفة بالحركات الدقيقة التي تتراكم بمرور الوقت. في النهاية، يرتخي الرأس بما يكفي للتأثير على جودة العلاج.
ثلاثة عناصر هندسية تمنع ذلك. أولاً،, الخيوط الدقيقة 6 تخلق أقصى تلامس للسطح. ثانيًا، تمتص الحشيات أو الحلقات المطاطية طاقة الاهتزاز. ثالثًا، يمنع تصلب المواد المناسب تآكل الخيوط. تستخدم قطع اليد الخاصة بنا خيوطًا من الفولاذ المقاوم للصدأ لأن الألومنيوم يتآكل بسرعة كبيرة تحت الاستخدام المتكرر.
قائمة التحقق من الفحص البصري
قم بتدريب فريقك على فحص الوصلات قبل كل جلسة علاج:
- ابحث عن فجوات بين الرأس وجسم قطعة اليد
- تحقق من أن علامات المحاذاة متطابقة بشكل صحيح
- افحص الحشيات المطاطية 7 بحثًا عن تشققات أو انضغاط
- اشعر بأي اهتزاز عند توصيل الرأس
- استمع لأصوات خشخشة أثناء نبضة اختبار
ما الذي يسبب فشل الوصلات
| سبب الفشل | علامات التحذير | طريقة الوقاية |
|---|---|---|
| التداخل اللولبي | مقاومة أثناء التثبيت | ابدأ دائمًا باليد أولاً |
| تراكم الحطام | شعور خشن عند الدوران | نظف الخيوط بعد كل استخدام |
| تآكل الحشية | تسرب الزيت عند الاتصال | استبدل الحشيات حسب الجدول الزمني |
| إجهاد المعدن | تلف مرئي في الخيوط | استخدم عزم الدوران الموصى به فقط |
| تسرب الرطوبة | بقع التآكل | قم بالتخزين في بيئة جافة |
معظم حالات فشل الاتصال يمكن الوقاية منها. الصيانة الدورية تكتشف المشاكل مبكرًا. نحن ندرج جداول صيانة مفصلة مع كل آلة ننتجها.
دور العزم في الأمان
الإفراط في الشد يتلف الخيوط. الإفراط في الارتخاء يسمح بالفك. النهج الصحيح هو الشد بالإصبع بالإضافة إلى ربع دورة. تتضمن بعض الآلات الممتازة مؤشرات عزم تدق عند الوصول إلى الشد الأمثل.
تظهر اختباراتنا الهندسية أن الوصلات المشدودة إلى 2-3 نيوتن متر تتحمل 500,000 نبضة دون فك. تبدأ الوصلات المشدودة بما يزيد عن 5 نيوتن متر في إظهار تآكل الخيوط بعد 100,000 نبضة. المزيد ليس أفضل عندما يتعلق الأمر بالشد.
فترات الصيانة لنقاط الاتصال
| عدد النبضات | الإجراء الموصى به |
|---|---|
| كل 10,000 | الفحص البصري |
| كل 50,000 | تنظيف الخيوط وتشحيمها |
| كل 250,000 | استبدال الحشية |
| كل 500,000 | الفحص الاحترافي |
| كل 1,000,000 | تركيب مجموعة التجديد |
اتباع هذه الفترات يطيل عمر الآلة بشكل كبير. تظهر الآلات التي تتبعناها عمر خدمة أطول بنسبة 40% عندما يتبع الملاك الصيانة المجدولة.
هل يمكنني تخصيص آلية التثبيت لتلبية معايير المتانة الخاصة بعلامتي التجارية؟
يصل العديد من عملائنا من الشركات إلى الشركات (B2B) بمتطلبات محددة بناءً على خبرتهم في السوق. واجه البعض فشلًا في الاتصال مع موردين سابقين. يريد آخرون آليات تتناسب مع خطوط منتجاتهم الحالية. تلبي قدرات ODM لدينا هذه الاحتياجات مباشرة.
نعم، يمكن تخصيص آليات التثبيت لتعزيز المتانة. تشمل الخيارات مواد خيوط مطورة، وأنظمة قفل خاصة، وحشيات مقواة، وأشكال اتصال فريدة. عادةً ما تنطبق الحد الأدنى لكميات الطلب، وتتراوح جداول التطوير من 4-12 أسبوعًا حسب التعقيد. تكلف الحلول المخصصة أكثر بنسبة 15-40٪ من التصميمات القياسية.
ما الذي يمكن تخصيصه
تشمل إمكانيات التخصيص من التعديلات الطفيفة إلى إعادة التصميم الكاملة. تشمل التغييرات الطفيفة ترقيات المواد ومواصفات الحشيات. تشمل التغييرات الرئيسية آليات قفل خاصة أو أنماط خيوط فريدة.
| مستوى التخصيص | أمثلة | الجدول الزمني | تأثير التكلفة |
|---|---|---|---|
| ترقية المواد | خيوط فولاذية بدلاً من النحاس | 2-4 أسابيع | +15-20% |
| مواصفات الحشية | تصنيفات صلابة مخصصة | 3-5 weeks | +10-15% |
| تعديل الخيط | درجة أدق لتشغيل أكثر سلاسة | 4-8 أسابيع | +20-25% |
| آلية القفل | تصميم قفل ملتوي خاص | 8-12 أسابيع | +30-40% |
| إعادة تصميم كاملة | هندسة اتصال فريدة | 12-16 أسبوعًا | +40-60% |
لماذا تطلب العلامات التجارية آليات مخصصة
تدفع العديد من الأسباب التجارية طلبات التخصيص. أولاً، التمايز عن المنافسين. يصبح نظام الاتصال الفريد معرفًا للعلامة التجارية. ثانيًا، تحسين المتانة لحالات استخدام محددة. تحتاج الصالونات ذات الحجم الكبير إلى اتصالات أكثر قوة من العيادات ذات الاستخدام المتقطع.
ثالثًا، متطلبات التوافق. يريد بعض الموزعين رؤوسًا تعمل فقط مع أجهزتهم اليدوية. هذا يمنع الملحقات غير المصرح بها ويحافظ على مراقبة الجودة عبر شبكتهم.
عملية التطوير لدينا
عندما يطلب العميل ملحقات مخصصة، نتبع عملية منظمة. الاستشارة الأولية تحدد المتطلبات الدقيقة. ينتج فريق الهندسة لدينا رسومات CAD في غضون أسبوعين. يستغرق إنتاج النموذج الأولي أسبوعين إلى أربعة أسابيع أخرى.
يتبع الاختبار مرحلة النمذجة الأولية. نجري 100,000 تجربة نبضية على التصميمات الجديدة. يتم قياس أمان الاتصال، وسهولة التبديل، وأنماط التآكل. فقط التصميمات التي تجتاز جميع المعايير تنتقل إلى الإنتاج.
معايير الجودة للأجزاء المخصصة
يجب أن تلبي الأجزاء المخصصة معاييرنا الأساسية أو تتجاوزها:
- تحمل الخيط: ±0.02 مم
- صلابة المواد: حد أدنى 58 HRC لمكونات الصلب
- مجموعة ضغط الحشية: أقل من 15% بعد 500 ساعة
- مقاومة التآكل: اختبار رش الملح بحد أدنى 48 ساعة
- اختبار الدورة: 10,000 دورة تثبيت دون تدهور
تضمن هذه المعايير أن تتفوق الآليات المخصصة على البدائل العامة. يبلغ العديد من العملاء عن 50% فشل ميداني أقل بعد التحول إلى اتصالات مخصصة.
اعتبارات الملكية الفكرية
تصبح الآليات المخصصة المطورة للعملاء ملكيتهم الحصرية. نحن نوقع اتفاقيات عدم الإفصاح 8 قبل بدء التطوير. عادة ما يتحمل العميل تكاليف الأدوات، على الرغم من أننا نقدم خيارات تمويل للطلبات الكبيرة.
يختار بعض العملاء تسجيل براءات اختراع لآلياتهم الفريدة. نقدم وثائق فنية تدعم طلبات براءات الاختراع. هذا الاستثمار منطقي للعلامات التجارية التي تخطط لحضور طويل الأمد في السوق.
ما هي إجراءات مراقبة الجودة التي تمنع نقاط الاتصال من التآكل في أجهزتي المستوردة؟
مراقبة الجودة هي المكان الذي يواجه فيه العديد من المستوردين خيبة الأمل. شهد فريقنا عددًا لا يحصى من الآلات من المنافسين الذين تعطلت اتصالاتهم بسبب ضعف مراقبة الجودة. عندما طورنا بروتوكولات الفحص لدينا، ركزنا بشكل خاص على المكونات التي تفشل أولاً: نقاط الاتصال.
يشمل التحكم الشامل في الجودة لنقاط الاتصال فحص المواد الواردة، والتحقق من الأبعاد أثناء التصنيع، واختبار عزم الدوران بعد التجميع، واختبارات تحمل عدد النبضات، وفحوصات الوظائف قبل الشحن. تقوم الشركات المصنعة ذات السمعة الطيبة بتوثيق كل اختبار وتوفير إمكانية تتبع المكونات. اطلب تقارير مراقبة الجودة قبل قبول أي شحنة.

بروتوكول مراقبة الجودة المكون من خمس مراحل
لا يمكن فحص الجودة في المنتج. يجب بناؤها فيه. ومع ذلك، فإن الفحص يلتقط اختلافات التصنيع قبل وصولها إلى العملاء. يعالج بروتوكولنا موثوقية الاتصال في كل مرحلة من مراحل الإنتاج.
| المرحلة | تركيز الفحص | معايير النجاح | التوثيق |
|---|---|---|---|
| المواد الواردة | صلابة المعادن، الأبعاد | ضمن المواصفات ±2% | شهادات المواد |
| التشغيل الآلي | دقة الخيط، جودة السطح | وفقًا لرسومات الهندسة | تقارير CMM |
| التجميع | وضع الجلوس الصحيح، وضع الحشية | لا توجد فجوات مرئية | توثيق بالصور |
| اختبار وظيفي | مقاومة عزم الدوران، سلامة الختم | 3 نيوتن متر الحد الأدنى للثبات | سجلات الاختبار |
| ما قبل الشحن | فحص التشغيل الكامل | 100 نبضة بدون مشكلة | شهادة مراقبة الجودة النهائية |
قياسات حرجة لنقاط الاتصال
جودة اللولب تحدد طول عمر الاتصال. نقيس عدة معايير على كل قطعة يد:
- القطر الرئيسي: يتحكم في مدى إحكام تداخل اللوالب
- القطر الثانوي: يؤثر على قوة اللولب
- الخطوة: تحدد عدد اللوالب لكل دورة
- زاوية الميل: تؤثر على إحساس الشد
- خشونة السطح: تؤثر على معدل التآكل
الانحرافات في أي معيار تسبب مشاكل. جهازنا CMM (آلة القياس بالإحداثيات) 9 يتحقق من كل بُعد مقابل مواصفات CAD. يتم رفض الأجزاء خارج التفاوت، ولا يتم إعادة تشغيلها.
معايير اختبار التحمل
قبل الموافقة على أي تصميم للإنتاج، نجري اختبارات التحمل. تخضع عينة من خمس وحدات لاختبار تآكل متسارع:
- 10,000 دورة لتركيب الرأس (محاكاة سنة واحدة من الاستخدام المكثف)
- 500,000 نبضة بأقصى طاقة
- دورات درجة الحرارة من 10 درجات مئوية إلى 40 درجة مئوية
- التعرض للرطوبة عند 85% رطوبة نسبية لمدة 72 ساعة
يجب ألا تظهر الوحدات أي تدهور وظيفي بعد هذه الاختبارات. أي تصميم يفشل في اختبار التحمل يعود إلى الهندسة للتعديل.
ما يجب طلبه من المورد الخاص بك
يجب على مديري المشتريات طلب وثائق محددة:
- شهادات المواد للمكونات المعدنية
- تقارير الفحص البعدي
- صور التجميع
- سجلات الاختبار الوظيفي
- ملخصات اختبار التحمل
قد يكون لدى الموردين الذين يترددون في تقديم هذه الوثائق أنظمة مراقبة جودة غير كافية. نقوم تلقائيًا بتضمين حزم مراقبة جودة كاملة مع كل شحنة لأن الشفافية تبني الثقة.
التتبع وإمكانية التتبع
كل قطعة يد ورأس علاج ننتجه يحمل رقمًا تسلسليًا. يربط هذا الرقم بسجلات الإنتاج الكاملة. إذا حدث فشل في الاتصال في الميدان، يمكننا تتبع الدفعة المحددة، ومشغل الجهاز، ونتائج الفحص، ودفعة المواد الخام.
تخدم إمكانية التتبع هذه غرضين. أولاً، تمكن من تحليل السبب الجذري عند حدوث مشاكل. ثانيًا، تثبت العناية الواجبة للهيئات التنظيمية. بالنسبة لأجهزة التجميل الطبية، الوثائق ليست اختيارية.
علامات حمراء في ادعاءات مراقبة جودة الموردين
كن حذرًا من الموردين الذين يدعون معدلات نجاح 100%. كل عملية إنتاج لديها تباين. يبلغ الموردون الصادقون عن معدلات الرفض. يشير معدل رفض بنسبة 2-5% إلى مراقبة جودة فعالة. يشير معدل رفض مدعى 0% إما إلى عدم وجود فحص حقيقي أو تقارير غير صادقة.
استجوب أيضًا الموردين الذين لا يمكنهم شرح طرق الاختبار الخاصة بهم. العبارات العامة مثل "مراقبة جودة صارمة" لا تعني شيئًا بدون بروتوكولات محددة. اطرح أسئلة مفصلة. يرحب الموردون ذوو المعرفة بالمناقشات الفنية.
الخاتمة
استبدال رأس المعالجة وأمن الاتصال هي تحديات هندسية قابلة للحل. تسمح الآلات عالية الجودة بالتبديل السريع، وتحافظ على اتصالات مستقرة تحت الحمل، وتدعم التخصيص للتطبيقات المتطلبة. المفتاح هو اختيار الموردين الذين لديهم أنظمة مراقبة جودة قوية وممارسات توثيق شفافة.
الحواشي
1. يقدم نظرة عامة على العلاج بالموجات الصدمية خارج الجسم، واستخداماته، وفوائده. ︎
2. يشرح أهمية مراقبة الجودة وآلات القياس الإحداثي (CMMs) في عمليات التصنيع. ︎
3. يفصل أنواعًا مختلفة من سنون البراغي ومصطلحاتها في المثبتات. ︎
4. يشرح آلية تثبيت بايونت، وهو تصميم شائع للقفل باللف. ︎
5. يصف الخصائص الموصلة والغرض من جل اقتران الموجات فوق الصوتية. ︎
6. يسلط الضوء على الدور الحيوي لأدوات التثقيب الدقيقة في التصنيع الحديث من أجل الجودة والمتانة. ︎
7. يناقش التطبيقات المتنوعة وقدرات الختم للحشيات المطاطية في مختلف الصناعات. ︎
8. يقدم نظرة عامة قانونية على اتفاقيات عدم الإفصاح (NDAs) وقابليتها للتنفيذ. ︎
9. يشرح ما هي آلة القياس الإحداثي (CMM) ووظيفتها في قياس الأشياء. ︎

 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
