

Jeden Monat lehnt unser Qualitätsteam Einheiten ab, die perfekt funktionieren, aber falsch aussehen. Kratzer auf dem Bedienfeld. Verfärbte Airbag-Steckverbinder. Falsch ausgerichtete Etiketten. Diese kosmetischen Mängel mögen geringfügig erscheinen, aber sie schädigen Ihre Marke. Sie führen zu Kundenbeschwerden. Sie untergraben das Vertrauen.
Die Festlegung von Akzeptanzkriterien für kosmetische Mängel bei Pressotherapiegeräten erfordert die Festlegung von Oberflächenklassifizierungszonen, die Festlegung messbarer Toleranzgrenzen für Kratzer, Dellen und Verfärbungen, die Verwendung standardisierter Betrachtungsbedingungen und die Vereinbarung von AQL-Grenzwerten mit Ihrem Lieferanten vor Produktionsbeginn. Dies verhindert Streitigkeiten und gewährleistet eine gleichbleibende visuelle Qualität.
Im Folgenden erläutern wir den genauen Prozess, den unser Ingenieurteam zur Erstellung von Inspektionschecklisten, zur Festlegung von Toleranzgrenzen, zur Trennung von geringfügigen und kritischen Mängeln und zur Kommunikation visueller Standards mit OEM-Partnern verwendet. Tauchen wir ein.
Welche spezifischen kosmetischen Mängel sollte ich in meine Checkliste für die Inspektion von Pressotherapiegeräten aufnehmen?
Als wir zum ersten Mal in den US-Markt exportierten, waren unsere Inspektionschecklisten zu vage. Wir schrieben "keine Kratzer" und erwarteten, dass jeder es verstehen würde. Das taten sie nicht. Verschiedene Inspektoren hatten unterschiedliche Standards. Das Kundenfeedback war inkonsistent.
Ihre Checkliste für die Pressotherapie-Inspektion sollte Kratzer, Dellen, Kerben, Abschürfungen, Verfärbungen, Texturunregelmäßigkeiten, Fremdmaterialien, Etikettenfehler, Nahtprobleme bei Kompressionsanzügen und Oberflächenprobleme am Steuergerät abdecken. Jeder Fehlertyp benötigt eine klare Definition, eine Größenschwelle und eine Zonenklassifizierung.

Verständnis gängiger Mängelarten
Von Hersteller von Medizinprodukten 1, können sich kosmetische Mängel als Einschlüsse, schwarze Flecken, Kratzer, Markierungen, Abplatzungen, Dellen oder Fremdkörper am Teil manifestieren. Für Pressotherapie-Maschinen 2, müssen Sie diese Liste erweitern, um alle sichtbaren Komponenten abzudecken.
Kosmetische Mängel sind oberflächliche Unvollkommenheiten, die das visuelle Erscheinungsbild eines Produkts beeinträchtigen, aber möglicherweise nicht seine strukturelle Integrität oder Funktionalität beeinträchtigen. Diese Mängel können in verschiedenen Phasen der Herstellung auftreten, einschließlich Materialhandhabung, Bearbeitung, Montage oder Veredelung.
Hier ist ein Arbeitsgerüst für eine Checkliste:
| Komponente | Zu prüfende Mängelarten | Priorität |
|---|---|---|
| Gehäuse der Steuereinheit | Kratzer, Dellen, Abplatzungen, Verfärbungen, Formspuren | Hoch |
| LCD-Bildschirm | Kratzer, Pixelfehler, Blasen, Staub unter dem Glas | Hoch |
| Luftschlauchverbinder | Risse, Verfärbungen, Grate, ungleichmäßige Textur | Hoch |
| Kompressionsanzugstoff | Flecken, Risse, ungleichmäßige Nähte, Farbabweichungen | Hoch |
| Airbag-Kammern | Delamination, sichtbare Nähte, Falten, Materialinkonsistenzen | Mittel |
| Netzkabel | Knicke, Verfärbungen, Ausfransungen, Beschädigung des Steckverbinders | Mittel |
| Etiketten und Kennzeichnungen | Fehlausrichtung, Ablösung, Verschmieren, falsche Platzierung | Mittel |
Zonenklassifizierungssystem
Nicht alle Oberflächen sind gleich wichtig. Ein Produkt mit der richtigen Qualität in Bezug auf Messung, Montage, Form, Passform und Funktion herzustellen, ist eine Sache – aber kosmetische Mängel werden vom Kunden und Endverbraucher des Produkts leichter bemerkt und beanstandet. Zonenklassifizierungssystem 3
Wir empfehlen ein Drei-Zonen-System:
Zone A (kritische Sichtbarkeit): Das LCD-Display, die Bedienfeldoberfläche und jede Oberfläche, die der Benutzer während des normalen Betriebs direkt berührt oder betrachtet. Diese Bereiche erfordern die strengsten Standards.
Zone B (sekundäre Sichtbarkeit): Seitenwände, Rückwände und Bereiche, die nur sichtbar sind, wenn der Benutzer um die Maschine herumgeht. Hier sind geringfügige Unvollkommenheiten zulässig.
Zone C (verdeckte Bereiche): Interne Komponenten, untere Oberflächen und Bereiche, die während des normalen Gebrauchs abgedeckt sind. Konzentrieren Sie sich auf funktionale Integrität statt auf kosmetische Perfektion.
Quantifizierung von Fehlerschwellenwerten
Vage Standards schaffen Streitigkeiten. Spezifische Messungen verhindern diese. Für Oberflächen der Zone A sollten Sie Grenzwerte wie folgt berücksichtigen:
- Kratzer: Kein Kratzer länger als 5 mm oder tiefer, als mit dem Fingernagel fühlbar ist
- Dellen: Keine Delle größer als 2 mm Durchmesser oder sichtbar aus 50 cm Entfernung
- Verfärbungen: Keine Farbabweichung, die einen Delta E von 2,0 vom genehmigten Muster überschreitet
Wie lege ich klare Toleranzgrenzen für Oberflächenfehler mit meinem chinesischen OEM-Partner fest?
Nach unserer Erfahrung mit Dutzenden von Marken ist die größte Konfliktquelle undefinierte Toleranzen. Der Käufer erwartet Perfektion. Die Fabrik erwartet vernünftige Fertigungsschwankungen. Keine Seite hat ihre Erwartungen dokumentiert.
Klare Toleranzniveaus erfordern standardisierte Betrachtungsbedingungen (80-120 Fußkerzen, 18-20 Zoll Abstand, unter 20 Sekunden pro Merkmal), physische Grenzmustern, die akzeptable und nicht akzeptable Fehler zeigen, schriftliche Spezifikationen mit Messungen und AQL-Grenzen, die im Kaufauftrag vor Produktionsbeginn vereinbart wurden.

Standardisierte Inspektionsbedingungen
Es sollte darauf geachtet werden, dass auf Ausdrucken keine nicht messbaren Anforderungen wie "keine Oberflächenfehler zulässig" gestellt werden. Dies gilt insbesondere dann, wenn keine Betrachtungsbedingungen definiert sind.
Die Inspektionsumgebung ist ebenso wichtig wie die Kriterien. Unser Standardprotokoll:
| Parameter | Empfohlene Einstellung | Zweck |
|---|---|---|
| Beleuchtung | 80-120 Fußkerzen, weiße Leuchtstoffröhre | Konsistente Sichtbarkeit |
| Betrachtungsabstand | 18-20 Zoll (45-50 cm) | Stellt normale Benutzererfahrung dar |
| Betrachtungszeit | Unter 20 Sekunden pro Merkmal | Verhindert Überprüfung |
| Betrachtungswinkel | Senkrecht zur Oberfläche, dann 45 Grad | Erfasst verschiedene Fehlertypen |
| Hintergrund | Neutrales Grau oder Weiß | Reduziert die Wahrnehmung von Farbverzerrungen |
Verwendung von physischen Grenzmuster
Physische Grenzmuster 4, die tatsächliche Fehler zeigen, sind das beste Kommunikationsmittel und können sowohl für das Training als auch für die Aufrechterhaltung eines konsistenten Inspektionsstandards nützlich sein.
Schriftliche Spezifikationen sind notwendig, aber nicht ausreichend. Wir erstellen immer einen Satz von Grenzmuster, der Folgendes enthält:
- Golden Sample: Eine Einheit, die ideale kosmetische Qualität darstellt
- Grenzwert Akzeptabel: Einheiten, die den maximal zulässigen Fehlergrad aufweisen
- Grenzwertige Ablehnung: Einheiten mit Fehlern, die die akzeptablen Grenzen gerade überschreiten
- Klare Ablehnung: Einheiten mit offensichtlichen kosmetischen Mängeln
Behalten Sie einen Satz in Ihrem Büro. Senden Sie einen Satz an die Fabrik. Beide Parteien beziehen sich bei Streitigkeiten auf dieselben physischen Standards.
Festlegung von AQL-Stufen
Für die Inspektion allgemeiner Konsumgüter wird die AQL-Stufe normalerweise auf 2,5 festgelegt, was eine Nulltoleranz für kritische Fehler, 2,5 für Hauptfehler und 4 für geringfügige Fehler bedeutet. AQL-Grenzwerte 5
Für mittel- bis hochpreisige Pressotherapiegeräte empfehlen wir strengere Standards:
| Fehlerkategorie | Definition | Empfohlene AQL |
|---|---|---|
| Kritisch | Sicherheitsrisiken, regulatorische Verstöße, vollständiger Ausfall | 0 (Nulltoleranz) |
| Hauptsächlich | Sichtbare Mängel, die das Benutzererlebnis oder die Verkäuflichkeit beeinträchtigen | 1.5 |
| Klein | Geringfügige Abweichungen, die nur bei genauer Prüfung auffallen | 2.5 |
| Kosmetisch | Unvollkommenheiten ohne funktionale Auswirkungen | 4.0 |
Risikostufe des Produkts – Strengere AQL-Grenzwerte gelten für Produkte mit höherem Risiko (z. B. Medizinprodukte, Automobilteile). Da Pressotherapiegeräte unter Wellness-Geräte mit medizinischen Anwendungen fallen, sollten strengere Grenzwerte bevorzugt werden.
Wie unterscheide ich zwischen geringfügigen ästhetischen Mängeln und kritischen Defekten, die eine Nacharbeit erfordern?
Unser Qualitäts-Team in der Fabrik steht täglich vor dieser Frage. Ein kleiner Kratzer auf der Rückwand. Eine leichte Farbabweichung im Kompressionsanzug. Überarbeiten oder versenden? Ohne klare Regeln wird jede Entscheidung zu einer Debatte.
Kritische Mängel, die Nacharbeit erfordern, umfassen jeden Fehler, der die Sicherheit, die Einhaltung gesetzlicher Vorschriften oder für den Benutzer sichtbare Oberflächen beeinträchtigt. Kleinere ästhetische Mängel, die für den Versand akzeptabel sind, sind kleine Unvollkommenheiten an sekundären Oberflächen, die Benutzer selten sehen oder berühren. Der Entscheidungsrahmen sollte vor der Produktion dokumentiert und mit Ihrem Zonenklassifizierungssystem verknüpft werden.

Erstellung eines Entscheidungsrahmens
Bei einer Standard-Qualitätskontrolle decken Inspektoren häufig eine Reihe von Mängeln auf, die das Aussehen, die Funktionalität oder die Sicherheit des Produkts beeinträchtigen können. Diese werden in der Regel je nach Schweregrad und Auswirkung in drei Kategorien eingeteilt: geringfügig, schwerwiegend und kritisch.
Der Schlüssel liegt darin, die Schwere des Mangels mit den geschäftlichen Auswirkungen zu verbinden:
Kritische Mängel (immer Nacharbeit oder Ablehnung):
- Jegliche Mängel auf Oberflächen der Zone A, die die Toleranzgrenzen überschreiten
- Nichteinhaltung von Sicherheitsvorschriften – Fehlende CE-Kennzeichnung, falsche Sicherheitsetiketten oder Nichterfüllung von ISO-, ASTM- oder FDA-Standards ISO-Normen 6
- Funktionale kosmetische Probleme (nicht lesbare Beschriftungen von Tasten, fehlende Warnhinweise)
- Die Qualitätsingenieurabteilung kann akzeptable kosmetische Mängel (wie tiefe Risse oder Dellen) ablehnen, wenn der Mangel die funktionale Integrität des Produkts beeinträchtigen könnte.
Schwerwiegende Mängel (Nacharbeit empfohlen):
- Auffällige Mängel an Oberflächen von Zone B
- Mehrere kleinere Mängel, die zusammengeballt sind
- Mängel, die zu Kundenbeschwerden führen werden
Kleinere Mängel (Dokumentieren, aber akzeptieren):
- Kleine Unvollkommenheiten an Oberflächen von Zone C
- Einzelne isolierte Mängel innerhalb der Toleranz
- Abweichungen, die Grenzmuster mit der Kennzeichnung "grenzwertig akzeptabel" aufweisen"
Kosten-Nutzen-Analyse für Nacharbeit
Nicht jeder Mangel rechtfertigt Nacharbeitskosten. Berücksichtigen Sie:
| Optimierungscheckliste für die Logistik | Nacharbeit | Akzeptieren |
|---|---|---|
| Kundensichtbarkeit | Hoch | Niedrig |
| Beschwerdewahrscheinlichkeit | Hoch | Niedrig |
| Nacharbeitskosten im Verhältnis zum Einheitswert | Niedriges Verhältnis | Hohes Verhältnis |
| Auswirkungen auf den Produktionszeitplan | Minimal | Schwerwiegend |
| Fehlerentwicklung | Zunehmend | Isoliert |
Wenn eine Charge zunehmende Fehlerentwicklungen aufweist, wird Nacharbeit auch bei Grenzfällen unerlässlich. Isolierte Vorfälle können eine Annahme mit Dokumentation rechtfertigen.
Dokumentationsanforderungen
Jede Nacharbeitsentscheidung sollte dokumentiert werden:
- Fehlerbeschreibung und -ort
- Fotos von der Inspektion
- Getroffene Entscheidung (annehmen/nacharbeiten/ablehnen)
- Begründung unter Bezugnahme auf die Spezifikation
- Freigabe durch den Qualitätsmanager
Klare Klassifizierungskriterien ermöglichen schnellere Entscheidungen bei der Chargenfreigabe. Die Bediener verstehen, welche Fehler eine Dokumentation und Ablehnung erfordern im Gegensatz zu reiner Dokumentation, wodurch Produktionsstopps und Qualitätsprüfzyklen reduziert werden.
Was sind die besten Wege, um meine Markenästhetik-Erwartungen an einen neuen Lieferanten zu kommunizieren?
Wenn wir neue Kunden betreuen, haben die ersten beiden Bestellungen oft kosmetische Probleme. Nicht weil unserem Team die Fähigkeiten fehlen. Weil die Erwartungen nie klar kommuniziert wurden. Der Kunde ging davon aus, dass wir seine Markenstandards verstanden haben. Wir gingen davon aus, dass er Industriestandards akzeptieren würde.
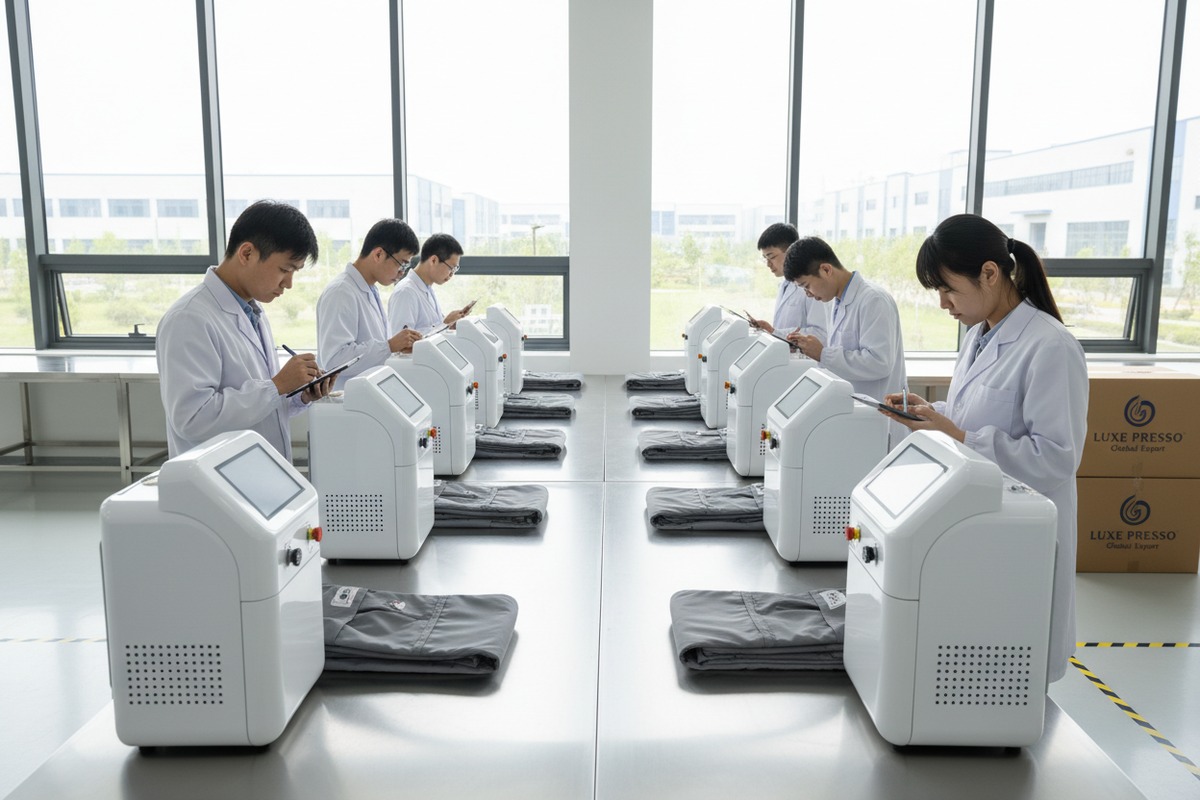
Eine effektive Kommunikation der Erwartungen an die Markenästhetik erfordert ein detailliertes Spezifikationsdokument mit Fotos, physischen Mustern der akzeptablen Qualität, einer gemeinsamen Inspektion während der Pilotproduktion, regelmäßigen Qualitätsprüfungen mit fotografischen Beweisen und benannten Ansprechpartnern, die sowohl die Markenstandards als auch die Realitäten der Fertigung verstehen.
Erstellung eines effektiven Spezifikationsdokuments
Arbeitsstandard-Dokumente sind wichtige Werkzeuge zur Dokumentation der Standards, ebenso wie die Prozess-Fehlermöglichkeits- und Einflussanalyse (PFMEA) und Qualitätspläne. Der Name des Dokuments ist nicht so wichtig wie der Inhalt. Es gibt eine Reihe von Dokumenten, die bei der Entwicklung klarer Standards mit Kunden hilfreich sein können.
Ihr Spezifikationsdokument sollte Folgendes enthalten:
| Abschnitt | Inhalt | Format |
|---|---|---|
| Überblick | Markenpositionierung, Qualitätserwartungen, Zielmarkt | Text |
| Zonen-Definitionen | Klare Diagramme, die A-, B- und C-Zonen zeigen | Diagramme + Fotos |
| Fehlerdefinitionen | Jeder Fehlertyp mit Beschreibung | Text + Referenzfotos |
| Toleranzgrenzen | Messungen für jeden Fehlertyp nach Zone | Tabellen |
| Betrachtungsbedingungen | Beleuchtungs-, Entfernungs-, Zeitvorgaben | Technische Spezifikationen |
| AQL-Anforderungen | Annahme-/Ablehnungsgrenzen nach Fehlerkategorie | Tabellen |
| Grenzmustern | Verweis auf physische Muster | Muster-ID-Nummern |
Pilotlauf-Inspektionsprozess
Überspringen Sie niemals die Qualitätsprüfung des Pilotlaufs. Planen Sie eine gemeinsame Inspektion, bei der Ihr Team und das Qualitätsteam der Fabrik dieselben Einheiten gemeinsam bewerten. Dies deckt auf:
- Interpretationsunterschiede bei Spezifikationen
- Praktische Fertigungsbeschränkungen
- Bereiche, die eine Anpassung der Spezifikationen erfordern
Dokumentieren Sie Meinungsverschiedenheiten und lösen Sie diese vor der Massenproduktion.
Laufende Kommunikationsprotokolle
Ein zuverlässiger Hersteller verhält sich wie ein langfristiger Partner, nicht wie ein einmaliger Verkäufer. Sie legen Wert auf Produktsicherheit, transparente Kommunikation und Dokumentation.
Legen Sie regelmäßige Kontaktpunkte fest:
- Vorproduktionsbesprechung: Spezifikationen prüfen, Verständnis bestätigen
- In-Line-Inspektionsbericht: Fotos von kosmetischen Mängeln während der Produktion
- Vorversandinspektion: Vollständige kosmetische Bewertung anhand von Standards
- Überprüfung nach Lieferung: Rückmeldung zu Problemen, die nach Erhalt festgestellt wurden
Verwenden Sie eine gemeinsame Fotobibliothek für Beispiele kosmetischer Mängel. Wenn Sie einen inakzeptablen Mangel feststellen, fotografieren Sie ihn, fügen Sie ihn der Bibliothek hinzu und teilen Sie ihn mit der Fabrik. Bauen Sie Ihre Mängelbibliothek im Laufe der Zeit auf.
Technologie nutzen
Die Integration von Maschinelle Bildverarbeitungssysteme 7 und KI-gestützte Inspektionswerkzeuge haben die Erkennung kosmetischer Mängel in der Fertigung revolutioniert. Der Prozess der Erkennung kosmetischer Mängel wird durch KI-Software und maschinelle Bildverarbeitungstechnologien revolutioniert, die es Herstellern ermöglichen, Konsistenz und Effizienz in der Qualitätskontrolle zu erreichen.
Obwohl eine automatisierte Inspektion möglicherweise nicht für jeden Lieferanten machbar ist, erkundigen Sie sich nach deren Inspektions technologie. Fabriken, die in Vision-Systeme investieren, zeigen Engagement für gleichbleibende Qualität.
Schlussfolgerung
Definieren Akzeptanzkriterien für kosmetische Mängel 8 für Pressotherapiegeräte schützt Ihre Marke und verhindert Streitigkeiten. Beginnen Sie mit einer detaillierten Inspektionscheckliste, legen Sie messbare Toleranzgrenzen mit Ihrem OEM-Partner fest, erstellen Sie klare Richtlinien für Nacharbeitsentscheidungen und pflegen Sie eine offene Kommunikation während der gesamten Produktion. Machen Sie dies richtig, und kosmetische Probleme sind keine Konfliktquelle mehr.
Fußnoten
1. Umreißt die Anforderungen der FDA an die aktuellen guten Herstellungspraktiken (CGMP) und die Qualitätsvorschriften für Medizinprodukte. ︎
2. Bietet einen allgemeinen Überblick und eine Definition der Pressotherapie, einschließlich ihrer medizinischen und kosmetischen Anwendungen. ︎
3. Beschreibt ein System für kosmetische Kriterien mit verschiedenen Klassen (Zonen) für Oberflächenfehler. ︎
4. Vergleicht Muster und Grenzwerte und erklärt deren Verwendung bei visuellen Inspektionen zur Qualitätskontrolle. ︎
5. Definiert den Akzeptanzqualitätsgrenzwert (AQL) und seine Rolle bei der Produktinspektion und Qualitätskontrolle. ︎
6. Ersetzt durch eine maßgebliche Quelle (National Standards Authority of Ireland), die einen Überblick über die ISO 9001 Qualitätsmanagementstandards gibt. ︎
7. Erklärt die Maschinenseh-Technologie und ihre Anwendung in der Qualitätskontrolle zur Erkennung von Fehlern in der Fertigung. ︎
8. Erklärt die visuelle Inspektion in der Qualitätskontrolle, einschließlich der Festlegung von Akzeptanzkriterien für Mängel. ︎

 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
