Haben Sie jemals eine Charge von Pressotherapie-Geräten erhalten, deren Farben überhaupt nicht zu Ihrer Marke passten? OEM-Vertrag 1? Wir haben die Frustration in den Gesichtern unserer Kunden gesehen. In unserer Produktionsstätte verursachen Farbabweichungen Verzögerungen, zusätzliche Kosten und Schäden am Markenruf.
Um kundenspezifische Pantone-Farben effektiv zu kommunizieren, stellen Sie Ihrem Lieferanten den genauen Pantone Matching System (PMS)-Code zur Verfügung, geben Sie das Material und die Oberflächenbeschaffenheit für jede Komponente an, fordern Sie physische Muster vor der Massenproduktion an und dokumentieren Sie akzeptable Delta-E-Toleranzen in Ihrem OEM-Vertrag, um eine konsistente Farbwiedergabe über alle Geräteteile hinweg zu gewährleisten.
Farbkonstanz ist mehr als nur Ästhetik. Sie spiegelt Professionalität und Qualität wider. Im Folgenden erläutern wir die genauen Schritte, um sicherzustellen, dass Ihre Pressotherapie-Geräte jedes Mal den perfekten Farbton haben.
Wie stelle ich sicher, dass mein Lieferant meine Pantone-Farbe auf dem Gehäuse der Maschine genau trifft?
Die richtige Gehäusefarbe bei Pressotherapie-Geräten kann knifflig sein. Unser Ingenieurteam hat Hunderte von Farbvergleichsprojekten durchgeführt. Wir wissen, wie eine kleine Nachlässigkeit zu großen Problemen führen kann.
Um eine genaue Pantone-Abstimmung am Maschinengehäuse zu gewährleisten, geben Sie den genauen PMS-Code mit dem korrekten Suffix (C für gestrichen, U für ungestrichen) an, spezifizieren Sie den Kunststoffharztyp, stellen Sie eine physische Pantone-Farbprobe als Referenz zur Verfügung und fordern Sie eine Musterfreigabe vor Produktionsbeginn an. Bewerten Sie Muster immer unter standardisierten D65-Lichtbedingungen.

Beginnen Sie mit dem richtigen Pantone-Code
Die Pantone Matching System (PMS) 2 ist eine universelle Farbsprache, die es Herstellern, Lieferanten und Designern ermöglicht, Konsistenz zu wahren. Jede Pantone-Farbe hat eine eindeutige Referenznummer, die eine identische Reproduktion über Geräte, Lieferanten und Materialien hinweg gewährleistet. Zum Beispiel gibt "Pantone 2627 C" sowohl die Farbe als auch die Oberflächenbeschaffenheit an.
Sagen Sie niemals "dunkles Lila" oder "Himmelblau". Diese Beschreibungen bedeuten für verschiedene Personen unterschiedliche Dinge. Verwenden Sie stattdessen den numerischen Code. Diese kleine Gewohnheit verhindert kostspielige Missverständnisse.
Verstehen Sie, wie Materialien die Farbe beeinflussen
Das Gehäuse des Geräts besteht typischerweise aus ABS-Kunststoff 3, Polycarbonat oder anderen technischen Harzen. Die Materialzusammensetzung wirkt sich direkt auf das Farbverhalten aus. Silikon-, Kunststoff- und Metalloberflächen reflektieren Licht unterschiedlich und können Farbstoffe ungleichmäßig aufnehmen. Eine Pantone-Farbe auf Papier sieht auf Kunststoff anders aus.
| Materialtyp | Farbverhalten | Empfohlener Ansatz |
|---|---|---|
| ABS-Kunststoff | Nimmt Pigmente gleichmäßig auf | Standard Pantone Solid Coated |
| Polycarbonat | Leichte Transluzenz beeinflusst die Tiefe | Vorgefärbte Compounds |
| Metall (beschichtet) | Oberflächenglanz verändert die Wahrnehmung | Pantone Metallic oder Matt |
| Silikon | Flexibel; Pigmentdispersion variiert | Pantone Solid Matte |
Oberflächenfinish ist wichtig
Ein mattes Finish absorbiert Licht anders als eine glänzende oder strukturierte Oberfläche. Dieselbe Pantone-Farbe erscheint je nach aufgetragener Oberfläche unterschiedlich. Wenn Sie eine Farbe angeben, geben Sie auch das Finish an. Zum Beispiel: "Pantone 2627 Solid Matte für Kunststoffgehäuse."
Unser Produktionsteam fragt Kunden immer frühzeitig nach der Oberflächenbeschaffenheit. Dieses Detail wird oft übersehen, bis es zu spät ist.
Verwenden Sie physische Pantone-Farbfächer
Pantone hat alle seine Farben online, aber Bildschirmfarben sind unzuverlässig. Monitore zeigen RGB-Werte an, nicht das tatsächliche Pigment. Physische Farbfächer sind der definitive Referenzpunkt. Senden Sie Ihrem Lieferanten einen physischen Pantone-Chip, der aus dem offiziellen Farbführer geschnitten wurde. Dies beseitigt jeden Zweifel.
Überprüfen Sie die FDA-Konformität für Medizinprodukte
Bei Pressotherapiegeräten mit Hautkontaktkomponenten müssen Farbstoffe die FDA 21 CFR 73 Unterabschnitt D Anforderungen 4. erfüllen. Neun Pigmente, die unter den FDA-Vorschriften aufgeführt sind, sind für Medizinprodukte ohne Chargenzertifizierung zugelassen. Die FDA hat diese Listen für jedes Gerät mit Kontakt zu Blut oder Körperflüssigkeiten erweitert. Einige Pantone-Farben können mit konformen Pigmenten einfach nicht erreicht werden. Besprechen Sie dies frühzeitig mit Ihrem Lieferanten.
Was ist der beste Weg, Farbmuster zu überprüfen, bevor meine Pressotherapiegeräte in die Massenproduktion gehen?
Die Musterprüfung spart Geld. Wir haben diese Lektion viele Male gelernt. Eine Farbabweichung vor der Massenproduktion zu erkennen, vermeidet Nacharbeit und Lieferverzögerungen. Unsere Qualitätskontrollprozess 5 beinhaltet jetzt mehrere Kontrollpunkte speziell für die Farbe.
Der beste Weg, Farbmuster zu überprüfen, ist die Anforderung von Vorproduktionsmustern aus tatsächlichen Produktionsmaterialien, deren Bewertung unter standardisierter D65-Beleuchtung, der Vergleich mit offiziellen Pantone-Farbfächern und die Messung der Delta-E-Werte mit einem Spektralphotometer. Akzeptieren Sie nur Muster mit einem Delta E unterhalb Ihres vereinbarten Toleranzniveaus.
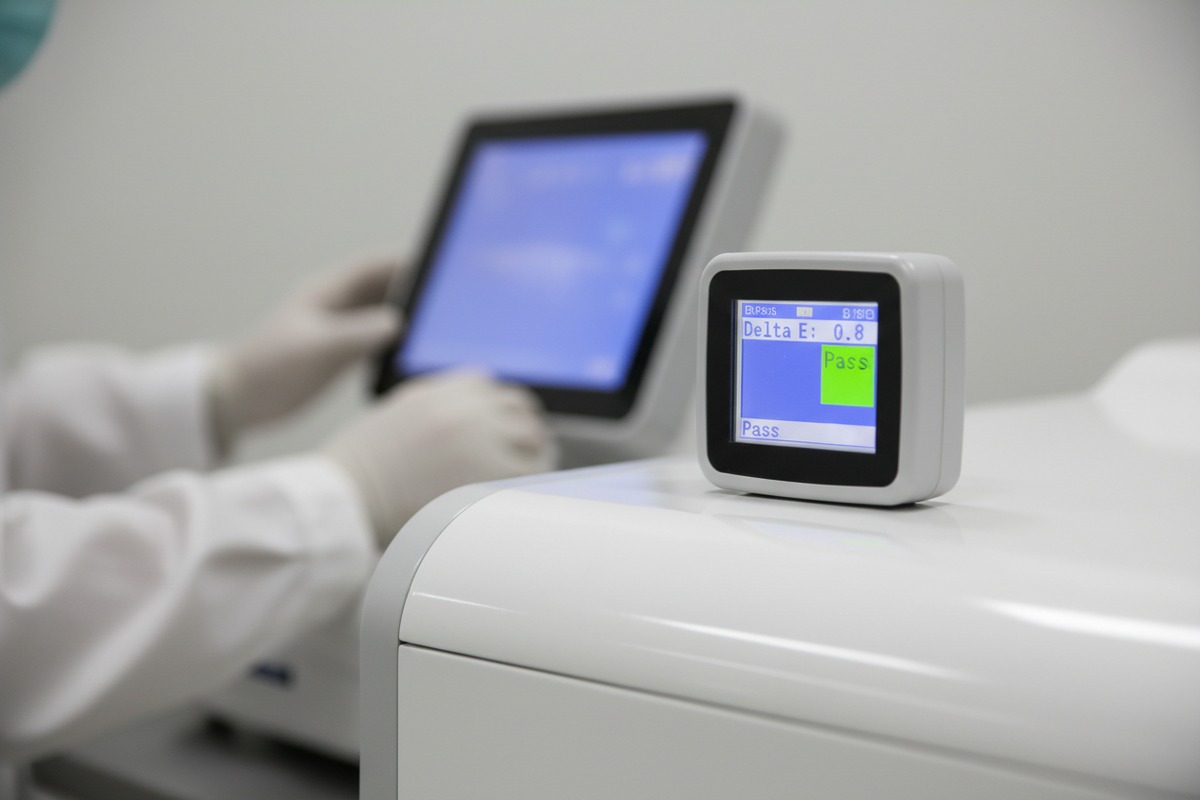
Muster in tatsächlichen Produktionsmaterialien anfordern
Generische Farbmuster reichen nicht aus. Fordern Sie Farbmuster aller farbkritischen Komponenten im tatsächlich vorgesehenen Material an. Ein Muster des Kunststoffgehäuses sollte spritzgegossener Kunststoff sein, keine lackierte Karte. Ein Muster der Kompressionsmanschette sollte die tatsächliche Silikon- oder Stoffmischung sein, die Sie verwenden werden.
Dieser Schritt verlängert die Vorlaufzeit, verhindert aber spätere Probleme. Unser Team erstellt immer materialspezifische Muster zur Genehmigung, bevor die vollständigen Läufe beginnen.
Unter standardisierter Beleuchtung bewerten
Umgebungslicht beeinflusst die Farbwahrnehmung erheblich. Eine Farbe sieht unter Lager-Leuchtstoffröhren anders aus als bei Tageslicht. Verwenden Sie D65 standardisierte Beleuchtung 6– der internationale Standard für die Simulation von Tageslicht. Diese Lichtbedingung wird für die Farbbewertung in der Textil-, Fertigungs- und Druckindustrie verwendet.
Wenn Sie keine Lichtkabine haben, bitten Sie Ihren Lieferanten, Muster unter D65-Beleuchtung zu fotografieren. Besser noch: Besuchen Sie die Fabrik oder verlangen Sie eine Inspektion durch Dritte.
Objektive Messwerkzeuge verwenden
Menschliche Augen sind für präzise Farbbeurteilungen unzuverlässig. Delta E (ΔE) 7 ist eine Standardmethode zur Quantifizierung von Farbunterschieden. Je niedriger der Delta E-Wert, desto geringer ist der Unterschied zwischen zwei Farben.
| Delta-E-Wert | Wahrnehmungsstufe | Typischer Anwendungsfall |
|---|---|---|
| ΔE ≤ 1,0 | Von den meisten Menschen nicht wahrnehmbar | Hochpräzise Markenführung |
| 1,0 < ΔE < 2,0 | Geringfügiger Unterschied, für geschulte Augen sichtbar | Professionelle Fertigung |
| 2,0 < ΔE < 3,5 | Deutlicher Unterschied | Grenze der kommerziellen Akzeptanz |
| 3,5 < ΔE < 5,0 | Klarer und deutlicher Unterschied | Toleranz geringerer Qualität |
| ΔE > 5,0 | Farben gelten als grundlegend unterschiedlich | Für die meisten Produkte nicht akzeptabel |
Spektralphotometer 8s messen das Licht, das an vielen Punkten über das sichtbare Spektrum reflektiert wird, und liefern wesentlich reichhaltigere und genauere Daten. Ein Kolorimeter ist einfacher, aber weniger präzise. Für medizinische Geräte empfehlen wir Spektralphotometermessungen.
Klaren Genehmigungsworkflow festlegen
Erstellen Sie einen schriftlichen Genehmigungsprozess. Wenn eine Probe eintrifft, dokumentieren Sie, wer sie prüft, welche Kriterien sie verwendet und wie die Genehmigung erfasst wird. Bewahren Sie abgezeichnete Proben als Referenzmuster auf. Diese Referenzmuster werden zu Ihrer Basis für Qualitätskontrollen während der Produktion.
Mehrere Proben vergleichen
Fordern Sie nach Möglichkeit drei bis fünf Proben aus verschiedenen Produktionschargen an. Geringfügige Abweichungen zwischen den Chargen können aufgrund von Materialien, Temperatur oder Luftfeuchtigkeit auftreten. Die Betrachtung des Variationsbereichs hilft Ihnen, realistische Erwartungen zu setzen.
Kann ich Pantone-Farben sowohl für die Gerätekonsole als auch für die tragbaren Kompressionsanzüge anpassen?
Mehrkomponenten-Farbanpassung ist, wo die Dinge kompliziert werden. Pressotherapie-Systeme umfassen Steuereinheiten, Anzeigetafeln, Schläuche und Kompressionsbekleidung. Jede Komponente verwendet unterschiedliche Materialien. Die Abstimmung von Farben über alle Komponenten hinweg erfordert sorgfältige Planung.
Ja, Sie können Pantone-Farben sowohl für die Konsole als auch für die Kompressionsanzüge anpassen, müssen aber materialgerechte Pantone-Varianten für jede Komponente angeben. Verwenden Sie Pantone Solid Coated für Kunststoffgehäuse, Pantone Textile für Stoffanzüge und Pantone Plastic Chips für Spritzgussteile. Jedes Material erfordert eine separate Bemusterung und Freigabe.
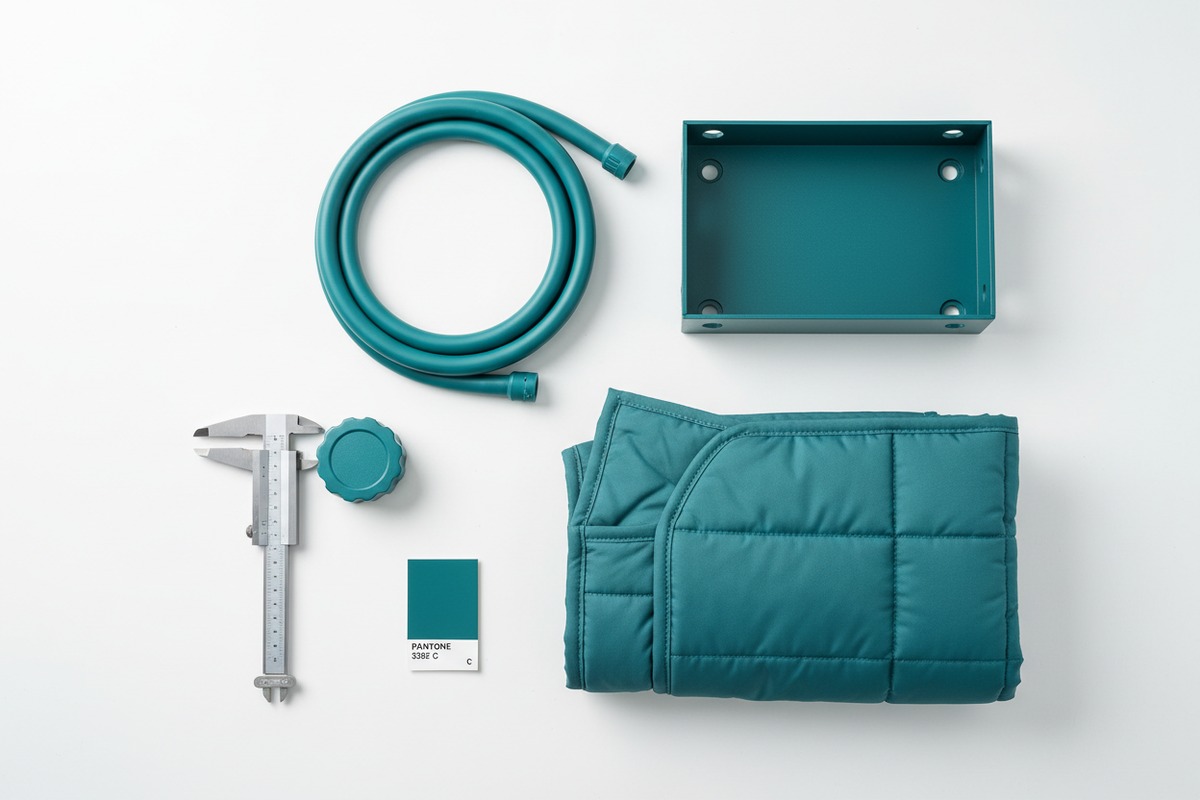
Unterschiedliche Pantone-Bibliotheken für unterschiedliche Materialien
Pantone bietet spezialisierte Farbbibliotheken für verschiedene Anwendungen. Die Pantone Plastic Standard Chips ermöglichen eine nahtlose Farbabstimmung zwischen Kunststoffprodukten, Druckmaterialien, Hartwaren und Textilien. Über 4.000 Farben entsprechen den Pantone Graphics und Fashion, Home + Interiors Systemen.
| Komponente | Material | Empfohlenes Pantone-System |
|---|---|---|
| Gerätekonsole | ABS/Polycarbonat | Pantone Solid Coated (C) |
| LCD-Displayrahmen | Metall/Kunststoff | Pantone Metallic oder Solid |
| Schlauchverbinder | Silikon/Gummi | Pantone Solid Matte |
| Kompressionsanzüge | Nylon/Spandex-Gewebe | Pantone Fashion + Interiors (TPX/TPG) |
| Reißverschlüsse/Beschläge | Metal | Pantone Metallic |
Verwaltung mehrerer Lieferanten
Wenn Ihre Konsole und Ihre Anzüge von verschiedenen Fabriken stammen, wird die Koordination entscheidend. Stellen Sie beiden Lieferanten identische Pantone-Referenzen und physische Muster zur Verfügung. Besser noch, lassen Sie einen Lieferanten ein Muster erstellen, das der andere abgleicht.
Unser Team hat Projekte betreut, bei denen drei verschiedene Lieferanten Komponenten für ein einziges Gerät hergestellt haben. Klare Dokumentation und Musterteile waren unerlässlich.
Herausforderungen bei der Farbabstimmung über verschiedene Materialien hinweg
Stofffarben verhalten sich anders als Kunststoffpigmente. Dieselbe Pantone-Nummer erfordert möglicherweise geringfügige Anpassungen der Formulierung, um visuelle Konsistenz über verschiedene Materialien hinweg zu erzielen. Silikon-, Kunststoff- und Metalloberflächen absorbieren und reflektieren Licht unterschiedlich.
Rechnen Sie damit, dass der Farbabstimmungsprozess mehrere Musterrunden erfordert. Das ist normal. Setzen Sie Lieferanten nicht unter Druck, Muster zu überspringen, um Zeit zu sparen. Die Nacharbeitskosten überwiegen die Musterkosten bei Weitem.
Berücksichtigen Sie funktionale Farbanforderungen
Einige Farben erfüllen bei Medizinprodukten funktionale Zwecke. Warnanzeigen, Ein-/Aus-Tasten oder Not-Aus-Schalter haben oft standardisierte Farben. Rot für Stopp, Grün für Start. Stellen Sie sicher, dass Ihre Markenfarben nicht mit diesen funktionalen Anforderungen kollidieren.
Berücksichtigen Sie zusätzlich die Barrierefreiheit. Einige Benutzer haben möglicherweise Farbsehschwächen. Hochkontrastreiche Kombinationen helfen sicherzustellen, dass jeder das Gerät sicher bedienen kann.
Spezifische Überlegungen für Textilien
Kompressionsanzüge werden gedehnt, gewaschen und wiederholt verwendet. Farbstoffe müssen farbecht sein und dem Ausbleichen widerstehen. Besprechen Sie die Farbechtheitswerte mit Ihrem Textillieferanten. Eine schöne Farbe, die nach zehn Wäschen verblasst, schadet Ihrer Marke mehr, als sie nützt.
Wie sollte ich meine Farbanforderungen im OEM-Vertrag dokumentieren, um Qualitätsprobleme zu vermeiden?
Dokumentation schützt sowohl Sie als auch Ihren Lieferanten. Ohne klare schriftliche Standards werden Streitigkeiten zu "Aussage gegen Aussage". Wir haben erlebt, wie Beziehungen wegen Farbunstimmigkeiten zerbrachen, die mit ordnungsgemäßen Verträgen hätten vermieden werden können.
Legen Sie die Farbanforderungen in Ihrem OEM-Vertrag fest, indem Sie genaue Pantone-Codes für jede Komponente, akzeptable Delta-E-Toleranzen, Material und Oberflächenbeschaffenheit für jedes Teil, genehmigte Musterreferenzen, Inspektionsverfahren und Abhilfebedingungen für nicht konforme Chargen angeben. Fügen Sie ein unterschriebenes Farbspezifikationsblatt als Vertragsanhang bei.

Erstellen Sie ein Farbspezifikationsdokument
Bereiten Sie ein eigenständiges Dokument vor, das sich der Farbe widmet. Dies wird zu einem Anhang Ihres Hauptvertrags. Fügen Sie hinzu:
- Pantone-Referenznummern für jede farbige Komponente
- Materialtyp und Oberflächenbeschaffenheit für jede Komponente
- Akzeptable Delta E Toleranzbereiche (z. B. ΔE ≤ 2,0)
- Verweis auf spezifische verwendete Pantone-Farbbibliotheken
- Physische Muster oder hochauflösende Fotos der genehmigten Farben
- Lichtbedingungen, unter denen Farben bewertet werden
Dieses Dokument sollte von beiden Parteien abgezeichnet werden. Änderungen erfordern schriftliche Nachträge.
Messmethoden festlegen
Definieren Sie, wie die Farbübereinstimmung gemessen wird. Geben Sie das zu verwendende Spektralphotometer-Modell oder den Standard an. Geben Sie die Delta E-Formel an – CIEDE2000 ist der genaueste verfügbare Algorithmus und ahmt am besten nach, wie das menschliche Auge Farbe wahrnimmt.
Geben Sie auch die Lichtbedingungen an. D65/10 ist üblich für die Fertigung. D50/2 wird im Druck verwendet. Stellen Sie sicher, dass beide Parteien dem Standard zustimmen.
Inspektionsverfahren definieren
Geben Sie an, wann und wie Inspektionen stattfinden. Optionen sind:
- Erststückprüfung (vor der Massenproduktion)
- Inprozesskontrolle (während der Produktionsläufe)
- Endkontrolle (vor dem Versand)
- Fremdprüfung (unabhängige Verifizierung)
Jede Inspektion sollte die Farbe anhand der genehmigten Referenz messen und Delta E-Werte aufzeichnen.
Nachbesserungsbedingungen festlegen
Was passiert, wenn eine Charge die Farbinspektion nicht besteht? Definieren Sie die Konsequenzen klar:
| Szenario | Abhilfemaßnahme |
|---|---|
| ΔE 2,0–3,0 | Nach Ermessen des Lieferanten, kann einen Rabatt erfordern |
| ΔE 3,0–5,0 | Nacharbeit oder Ersatz erforderlich |
| ΔE > 5,0 | Ablehnung und vollständige Wiederherstellung auf Kosten des Lieferanten |
| Wiederholte Fehler | Vertragsprüfung oder -kündigung |
Klare Bedingungen verhindern Streitigkeiten und geben Lieferanten einen Anreiz, die Qualität aufrechtzuerhalten.
Änderungsmanagementprotokolle einschließen
Wenn Sie später Ihre Markenfarben aktualisieren, dokumentieren Sie, wie Änderungen gehandhabt werden. Verlangen Sie schriftliche Mitteilung, Genehmigung neuer Muster und Vertragsänderungen. Dies verhindert Verwirrung, wenn mehrere Produktgenerationen existieren.
Regulatorische Dokumentation
Bei Medizinprodukten können Farbspezifikationen regulatorische Auswirkungen haben. Fügen Sie eine Klausel hinzu, die vom Lieferanten eine Bescheinigung verlangt, dass alle Farbstoffe den geltenden FDA- oder CE-Kennzeichnungsanforderungen entsprechen. Die Auswahl der anfänglichen Pigmente kann den FDA-Zulassungsprozess für Medizinprodukte erheblich beeinflussen.
Bewahren Sie die Farbdokumentation in Ihrer Design-Historie-Datei auf. Aufsichtsbehörden können diese Aufzeichnungen während Audits oder Zulassungsverfahren überprüfen.
Schlussfolgerung
Farbkommunikation scheint einfach zu sein, bis etwas schiefgeht. Verwenden Sie präzise Pantone-Codes, überprüfen Sie Muster objektiv und dokumentieren Sie alles schriftlich. Diese Schritte schützen Ihre Marke, sparen Geld und sorgen dafür, dass Ihre Pressotherapiegeräte genau so aussehen, wie sie beabsichtigt waren. Gute Farbe beginnt mit guter Kommunikation.
Fußnoten
1. Definiert eine OEM-Vereinbarung und ihre Schlüsselkomponenten in Fertigungsbeziehungen. ︎
2. Ersetzt durch Wikipedia-Seite für autoritative Definition und Erklärung des Pantone Matching Systems. ︎
3. Ersetzt durch Wikipedia-Seite für autoritative Informationen über ABS-Kunststoff. ︎
4. Direkter Link zur offiziellen FDA-Regulierung für Farbstoffe in Medizinprodukten. ︎
5. Ersetzt durch Wikipedia-Seite für autoritative Definition und Überblick über Qualitätskontrolle. ︎
6. Erklärt D65 als internationalen Standard für die Tageslichtsimulation bei der Farbbewertung. ︎
7. Erklärt Delta E als standardisierte Metrik zur Quantifizierung von Farbunterschieden. ︎
8. Ersetzt durch Wikipedia-Seite für autoritative Erklärung der Spektrophotometrie und Spektrophotometer. ︎



 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
Nehmen Sie an der Diskussion teil
Haben Sie eine Frage oder einen Einblick zu teilen? Wir lesen jeden Kommentar — ob Sie Distributor, Salonbesitzer oder einfach nur neugierig auf die Technologie sind. Ihre praktische Erfahrung hilft anderen, bessere Entscheidungen zu treffen. Teilen Sie Ihre Gedanken unten mit.