Als unser Produktionsteam die ersten Anfragen nach markenspezifischen Farben erhielt, stellten wir schnell fest, dass die meisten Käufer mit der gleichen Herausforderung zu kämpfen haben Spektrofotometer-Messungen 1. Sie möchten, dass ihre Pressotherapiegeräte ihre Markenidentität widerspiegeln. Aber sie wissen nicht, wie sie Farbanforderungen klar an ausländische Lieferanten kommunizieren können.
Um die Farbanpassung mit Lieferanten zu besprechen, geben Sie Ihren genauen Pantone-Code an, fordern Sie physische Farbmuster vor der Produktion an, klären Sie die MOQ-Anforderungen für kundenspezifische Farben und legen Sie die Delta-E-Toleranzgrenzen in Ihrem Vertrag fest. Dies gewährleistet eine genaue Abstimmung der Markenfarben für Ihre Pressotherapiegerätegehäuse, Anzüge und Verpackungen.
Die folgenden Abschnitte behandeln alles, was Sie wissen müssen Qualitätsgrenzwerte (AQL) 2. Wir werden Schritt für Schritt die Pantone-Abstimmung, MOQ-Schwellenwerte, Haltbarkeitstests und Mustergenehmigungsverfahren durchgehen.
Wie kann ich sicherstellen, dass die benutzerdefinierte Farbe genau den Pantone-Anforderungen meiner Marke entspricht?
Farbunterschiede führen zu teuren Produktionsverzögerungen. Unsere Ingenieure haben bereits Bestellungen gesehen, die abgelehnt wurden, weil das Endprodukt auf dem Bildschirm "nahe genug" aussah, aber in Wirklichkeit völlig falsch war.
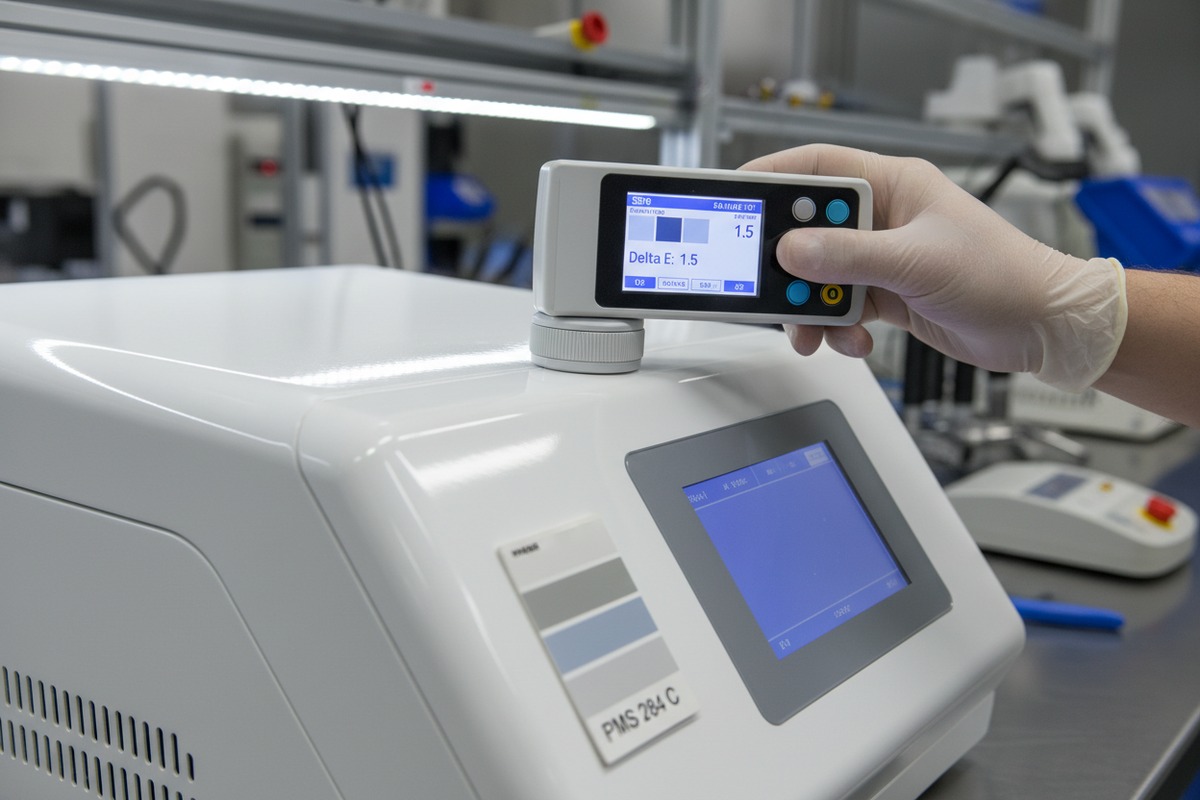
Um eine genaue Pantone-Abstimmung zu gewährleisten, geben Sie Ihrem Lieferanten den genauen PMS-Code (z. B. PMS 287C) an, fordern Sie Messungen mit einem Spektralphotometer mit einer Delta-E-Toleranz von unter 2,0 an und genehmigen Sie immer eine physische Probe auf dem tatsächlichen Produktionsmaterial, bevor die Massenproduktion beginnt.
Warum Pantone-Codes wichtig sind
Pantone ist die universelle Sprache der Farben in der Fertigung. Wenn Sie einem Lieferanten "dunkelblau" sagen, kann das Hunderte verschiedener Farbtöne bedeuten. Aber PMS 287C bedeutet genau eine Farbe, überall auf der Welt.
Jede Pantone-Nummer 3 enthält einen Buchstaben-Suffix. "C" steht für gestrichen (glänzendes Finish). "U" steht für ungestrichen (mattes Finish). Das ist wichtig, weil die gleiche Farbe auf verschiedenen Oberflächen unterschiedlich aussieht.
Verständnis der Delta-E-Toleranz
Delta E misst den Unterschied zwischen zwei Farben. Es sagt Ihnen, wie weit die produzierte Farbe von Ihrem Ziel abweicht.
| Delta-E-Wert | Was es bedeutet | Akzeptabel für |
|---|---|---|
| ≤1,0 | Für die meisten Menschen nicht wahrnehmbar | Premium-Produkte, lizenzierte Farben |
| 1,0–2,0 | Geringfügiger Unterschied, für geschulte Augen sichtbar | High-End-Schönheitsgeräte |
| 2,0–3,5 | Deutlicher Unterschied | Standard-Handelsprodukte |
| 3,5–5,0 | Sehr deutlicher Unterschied | Nur Budget-Produkte |
| >5,0 | Farben sehen grundlegend anders aus | Niemals akzeptabel |
Für Pressotherapiegeräte, die in professionelle Salons gehen, streben Sie einen Delta E ≤2,0 an. Dies stellt sicher, dass Ihre Markenfarbe unter der Salonbeleuchtung korrekt aussieht.
Die Materialherausforderung
Hier ist etwas, das viele Käufer übersehen. Eine Pantone-Farbe sieht auf Kunststoff anders aus als auf Stoff oder Metall. Derselbe PMS 287C erscheint auf dem Gehäuse Ihrer Maschine (ABS-Kunststoff) im Vergleich zu Ihren Kompressionsanzügen (PU-Gewebe) leicht unterschiedlich.
Deshalb benötigen Sie separate Farbfreigaben für jede Komponente. Bitten Sie Ihren Lieferanten, Muster auf den tatsächlichen Materialien bereitzustellen, die er in der Produktion verwenden wird.
Schritte zur Erzielung genauer Farben
- Senden Sie Ihrem Lieferanten den genauen PMS-Code, nicht nur ein digitales Bild
- Geben Sie an, ob Sie eine beschichtete (C) oder unbeschichtete (U) Oberfläche benötigen
- Fordern Sie Spektralphotometer-Messwerte an, nicht nur eine visuelle Freigabe
- Legen Sie einen maximalen Delta E-Wert in Ihrer Bestellung fest
- Holen Sie sich physische Muster auf Produktionsmaterialien, bevor Sie zustimmen
Welche typischen MOQ-Anforderungen gelten, wenn ich eine kundenspezifische Farbe für meine Pressotherapiegeräte anfordere?
Sonderfarben kosten mehr als Standardoptionen. Wenn wir Sonderfarbarbeiten anbieten, sind Käufer oft überrascht von den erforderlichen Mindestmengen. Das ist keine Gier des Lieferanten. Das sind Produktionsökonomie.
Kundenspezifische Farb-Mindestbestellmengen (MOQs) für Pressotherapiegeräte liegen typischerweise zwischen 10 und 50 Stück für grundlegende Farbänderungen an bestehenden Materialien. Eine vollständige kundenspezifische Pantone-Abstimmung für Gehäuse kann 50–100+ Einheiten erfordern. Die Anpassung der Anzugstofffarbe beginnt normalerweise bei 10 Stück, während kundenspezifische Verpackungen oft ein Minimum von 500–1.000 Stück benötigen.

Warum Sonderfarben höhere MOQs erfordern
Die Herstellung einer individuellen Farbe erfordert Einrichtungskosten. Die Fabrik muss neue Farb- oder Farbstoffchargen mischen. Sie müssen Sprühgeräte oder Färbemaschinen kalibrieren. Diese Fixkosten sind nur dann wirtschaftlich sinnvoll, wenn sie auf genügend Einheiten verteilt werden.
Für Spritzgegossene Kunststoffteile 4 (wie Gehäuse), bestellt die Fabrik Kunststoffgranulat in Sonderfarben. Diese Granulate haben ihre eigenen Mindestbestellmengen (MOQ) vom Rohstofflieferanten.
Für Anzüge und Stoffaccessoires mischen Färbereien spezifische Farbchargen. Kleine Chargen kosten pro Einheit dramatisch mehr.
MOQ-Aufschlüsselung nach Komponente
| Komponente | Standardfarben | Benutzerdefinierte Pantone | Anmerkungen |
|---|---|---|---|
| Gehäuse | 1 Einheit | 50–100 Einheiten | Erfordert kundenspezifische Kunststoff-Masterbatch |
| Kompressionsanzug | 1 Einheit | 10–20 Einheiten | Kundenspezifische Farbstoffcharge erforderlich |
| Luftkammerbeutel | 5 Einheiten | 20–50 Einheiten | Materialfarbmischung erforderlich |
| Bedienfeld | 1 Einheit | 30–50 Einheiten | Siebdruck-Einrichtung |
| Verpackungsbox | 50 Stück | 500–1.000 Stück | Druckplattenkosten |
| Logo/Branding | 10 Einheiten | 10 Einheiten | Normalerweise niedrigere MOQ |
Strategien zur Erfüllung niedrigerer MOQs
Einige Lieferanten bieten Flexibilität. Hier sind Optionen, die sich unserer Erfahrung nach bewährt haben:
Zahlen Sie eine Einrichtungsgebühr. Einige Fabriken akzeptieren kleinere Bestellungen, wenn Sie deren Farbeinrichtungskosten im Voraus übernehmen. Dies kann Ihre Bestellung um 200–500 € erhöhen.
Wählen Sie aus vorhandenen Sonderfarben. Fragen Sie, ob ein anderer Kunde bereits einen ähnlichen Farbton bestellt hat. Möglicherweise können Sie eine Farbcharge teilen.
Passen Sie nur gut sichtbare Teile an. Bringen Sie Ihre individuelle Farbe nur auf der Frontplatte an. Verwenden Sie Standardfarben für weniger sichtbare Komponenten.
Kombinieren Sie Bestellungen im Laufe der Zeit. Einige Lieferanten erlauben es Ihnen, die Komponenten in Sonderfarbe jetzt zu bestellen und sie für die zukünftige Montage zu lagern.
Preisaufschlag für Sonderfarben
Rechnen Sie bei kleineren Bestellungen mit einem Aufschlag von 10–20 % auf Ihre Stückkosten für Sonderfarben. Dieser Aufschlag sinkt mit zunehmender Menge. Bei über 500 Stück kann eine Sonderfarbe nur 3–5 % Ihrer Kosten ausmachen.
Holen Sie immer schriftliche Angebote für Standard- und Sonderfarben ein. Vergleichen Sie die Gesamtinvestition, nicht nur den Stückpreis.
Wie überprüfe ich die Haltbarkeit der individuellen Oberflächenbehandlung während meiner Inspektion vor dem Versand?
Eine schöne Farbe ist bedeutungslos, wenn sie nach wenigen Monaten abblättert oder verblasst. Unser Qualitätssicherungsteam hat spezielle Tests entwickelt, die Oberflächenprobleme vor dem Versand erkennen.
Bei der Vorversandkontrolle die Haltbarkeit der kundenspezifischen Oberflächenbehandlung durch Haftklebebandtests, Kratzfestigkeitsprüfungen, Tests auf Beständigkeit gegenüber Reinigungslösungen und visuelle Inspektion auf Farbgleichmäßigkeit über die gesamte Produktionscharge hinweg überprüfen. Dokumentieren Sie akzeptable Qualitätsgrenzwerte (AQL) für Oberflächenfehler in Ihrer Inspektionscheckliste und vergleichen Sie alle Muster mit Ihrem genehmigten Muster.

Was die Vorversandinspektion abdeckt
Inspektion vor dem Versand 5 (PSI) findet statt, wenn 80 % oder mehr Ihrer Bestellung produziert und verpackt sind. Ein geschulter Inspektor besucht die Fabrik, um Ihre Waren vor dem Versand zu überprüfen.
Die Inspektion verwendet statistische Stichproben nach AQL-Standards. Das bedeutet, dass der Inspektor eine bestimmte Anzahl von Einheiten zufällig auswählt, basierend auf Ihrer Gesamtbestellmenge und akzeptablen Fehlerraten.
Haltbarkeitstests für Sonderoberflächen
Hier sind die wichtigsten Tests für die Oberflächen von Pressotherapiegeräten:
Gitterschnitt-Haftprüfung. Der Inspektor schneidet ein Gitter aus kleinen Schnitten in die lackierte Oberfläche und bringt dann Klebeband an und entfernt es. Gitterschnitt-Haftprüfung 6 Wenn sich Farbe ablöst, ist die Haftung schlecht.
Kratzfestigkeit. Mit einem standardisierten Härtebleistift prüft der Inspektor, ob die Oberfläche unter normalem Druck zerkratzt. Gute Oberflächen widerstehen Kratzern von 2H–4H Bleistiften.
Chemikalienbeständigkeit. Tragen Sie gängige Reinigungslösungen (Alkohol, mildes Desinfektionsmittel) auf die Oberfläche auf. Prüfen Sie nach 30 Minuten auf Farbveränderungen, Erweichung oder Beschädigung.
Abriebprüfung. Reiben Sie die Oberfläche mit einem Standardtuch für eine festgelegte Anzahl von Zyklen ab. Prüfen Sie auf Farbübertragung oder Verschleiß.
UV-Expositionsprüfung. Wenn der Hersteller Ergebnisse von beschleunigten Alterungstests anbietet, überprüfen Sie diese. Sie zeigen, wie die Farbe im Laufe der Zeit hält.
Checkliste für Inspektionen
| Prüfpunkt | Bestehenskriterien | Häufige Probleme |
|---|---|---|
| Farbabgleich | Innerhalb von Delta E 2,0 von goldenes Muster 7 | Chargenvariation, falscher Farbton |
| Oberflächenbeschaffenheit | Gleichmäßiger Glanzgrad, keine Orangenhaut | Sprühinkonsistenz, Staubeinschluss |
| Haftung | Kein Farbablösen beim Klebebandtest | Schlechte Oberflächenvorbereitung, inkompatibler Primer |
| Kratzfestigkeit | Keine Spuren bei 2H Bleistifthärte | Zu dünne Beschichtung, falsche Farbformel |
| Kantenabdeckung | Volle Farbe an allen Kanten und Ecken | Sprühnebelprobleme, manuelle Nachbesserung erforderlich |
| Farbkonstanz | Gleicher Farbton über alle Einheiten hinweg | Chargen-zu-Chargen-Variationen |
Verwendung von Golden Samples
Ein Golden Sample ist Ihre genehmigte Referenz. Behalten Sie eine Kopie. Senden Sie eine an die Fabrik. Geben Sie eine Ihrem Inspektor.
Während der PSI vergleicht der Inspektor die Produktionseinheiten mit diesem Golden Sample. Jede Abweichung wird mit Fotos dokumentiert. Sie entscheiden dann, ob Sie akzeptieren, ablehnen oder Nacharbeit anfordern.
Wann eine Charge abzulehnen ist
Legen Sie klare Kriterien vor der Inspektion fest. Häufige Ablehnungsgründe sind:
- Delta E überschreitet Ihre festgelegte Toleranz
- Haftungstestfehler bei mehr als 2% der beprobten Einheiten
- Sichtbare Kratzer oder Oberflächenfehler oberhalb Ihres AQL
- Farbabweichungen zwischen den Einheiten überschreiten den akzeptablen Bereich
Kann ich eine physische Farbmusterprobe zur Genehmigung anfordern, bevor meine vollständige Produktionscharge beginnt?
Die Genehmigung der Produktion nur anhand digitaler Bilder ist riskant. Wir empfehlen immer die Genehmigung von physischen Mustern. Sie schützt sowohl den Käufer als auch den Hersteller.
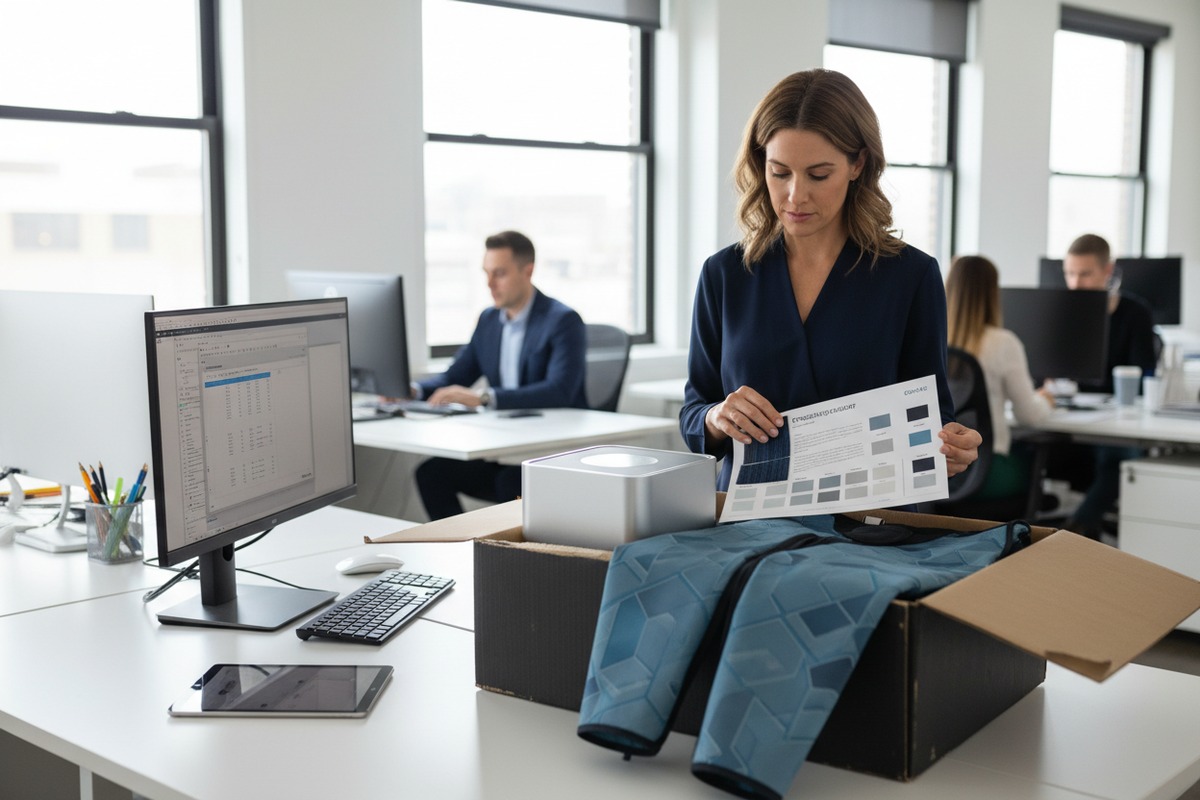
Ja, Sie sollten immer physische Farbmuster vor der Produktion anfordern und genehmigen. Fordern Sie Muster vor der Produktion (PP-Muster) an, die mit tatsächlichen Produktionsmaterialien und -prozessen hergestellt werden. Bewahren Sie unterschriebene, datierte und versiegelte Goldmuster für sich selbst, die Fabrik und Ihren unabhängigen Prüfer auf. Die meisten Lieferanten berechnen 50–200 US-Dollar für kundenspezifische Farbmuster, die bei größeren Bestellungen erstattungsfähig sind.
Der Prozess der Mustergenehmigung
So funktioniert der Prozess normalerweise:
-
Reichen Sie Ihre Farbspezifikation ein. Geben Sie Pantone-Codes 8s, bestehende Produktmuster oder andere klare Referenzen an.
-
Der Lieferant erstellt Versuchsmuster. Sie produzieren 1–3 Muster unter Verwendung produktionsgleicher Materialien.
-
Sie bewerten unter richtiger Beleuchtung. Verwenden Sie eine Lichtkabine oder gleichmäßiges Tageslicht. Beurteilen Sie Farben niemals nur unter fluoreszierenden Bürolichtern.
-
Geben Sie schriftliches Feedback. Wenn abgelehnt, geben Sie spezifische Anweisungen wie "zu gelb, Blau hinzufügen" anstelle von vagen Kommentaren wie "sieht falsch aus"."
-
Wiederholen Sie den Vorgang, bis die Genehmigung erteilt wird. Die meisten Farben erfordern 2–3 Musterrunden.
-
Unterschreiben und versiegeln Sie das goldene Muster. Datieren Sie es. Fügen Sie Ihre Initialen hinzu. Dies wird Ihre rechtliche Referenz.
Was ein gutes Muster ausmacht
Nicht alle Muster sind gleich. Ein gutes Vorproduktionsmuster sollte:
- Das exakt für die Produktion geplante Material verwenden
- Mit Produktionsprozessen hergestellt werden, nicht mit Prototypenmethoden
- Alle Oberflächenbehandlungen (Grundierung, Farbe, Klarlack) enthalten
- In mehreren Teilen geliefert werden, um die Konsistenz zu überprüfen
- Spektralphotometer-Messwerte enthalten
Musterkosten und Zeitplan
| Mustertyp | Typische Kosten | Lieferzeit | Anmerkungen |
|---|---|---|---|
| Farbmuster auf Material | $20–$50 | 3-5 Tage | Grundlegende Farbverifizierung |
| Lackiertes Bauteilmuster | $50–$150 | 7–14 Tage | Zeigt tatsächliche Oberflächenqualität |
| Vollständige Einheit in individueller Farbe | $100–$300 | 14–21 Tage | Vollständige visuelle Referenz |
| Stoffmuster | $30–$80 | 5–10 Tage | Nach Ihren Vorgaben gefärbt |
Viele Lieferanten verrechnen Musterkosten mit Ihrer Produktionsbestellung. Verhandeln Sie dies immer im Voraus.
Muster richtig bewerten
Beleuchtung ist enorm wichtig. Dieselbe Farbe sieht unterschiedlich aus unter:
- Tageslicht (D65)
- Büro-Leuchtstoffröhre (CWF)
- Glühlampen
- LED-Beleuchtung
Eine professionelle Bewertung verwendet eine Lichtkabine mit kontrollierter D65-Beleuchtung. Wenn Sie keine haben, bewerten Sie Muster in der Nähe eines nach Norden ausgerichteten Fensters während der Tageslichtstunden.
Legen Sie Muster auf einen neutralen grauen Hintergrund. Weiße oder farbige Hintergründe beeinflussen Ihre Wahrnehmung.
Dokumentationsanforderungen
Erstellen Sie bei der Freigabe eines Musters eine vollständige Dokumentation:
- Hochauflösende Fotos unter kontrollierter Beleuchtung
- Spektralphotometer-Messwerte (L*, a*, b*-Werte)
- Materialspezifikation (Substrat, Beschichtungsart)
- Unterschriebenes Freigabeformular mit Datum
- Siegel oder Aufkleber, der den Freigabestatus bestätigt
Diese Dokumentation schützt Sie, wenn die Produktion vom genehmigten Muster abweicht.
Schlussfolgerung
Um die Farbe Ihrer Pressotherapie-Maschine richtig hinzubekommen, sind klare Pantone-Spezifikationen, eine realistische MOQ-Planung, gründliche Haltbarkeitstests und eine ordnungsgemäße Mustergenehmigung erforderlich. Arbeiten Sie frühzeitig im Prozess mit Ihrem Lieferanten zusammen. Dokumentieren Sie alles. Und überspringen Sie niemals den Schritt der physischen Mustergenehmigung.
Fußnoten
1. Beschreibt die Instrumente zur genauen Farbmessung. ︎
2. Definiert akzeptable Qualitätsgrenzen für Produktinspektionen. ︎
3. Offizielle Website des Farbabgleichsystems. ︎
4. Bietet einen Überblick über den Spritzguss-Herstellungsprozess. ︎
5. Erklärt den Prozess der Wareninspektion vor dem Versand. ︎
6. Standard-Testmethode zur Bewertung der Haftung von Beschichtungen. ︎
7. Beschreibt das Benchmark-Produkt für die Qualitätskontrolle in der Fertigung. ︎
8. Offizielle Quelle für das universelle Farbabgleichsystem. ︎

 English
 Español de México
 Deutsch
 Français
 العربية
 Русский