

كل شهر، يرفض فريق الجودة لدينا وحدات تعمل بشكل مثالي ولكنها تبدو خاطئة. خدوش على لوحة التحكم. موصلات الوسائد الهوائية المتغيرة اللون. ملصقات غير محاذية. قد تبدو هذه العيوب الجمالية بسيطة، لكنها تضر بعلامتك التجارية. إنها تثير شكاوى العملاء. إنها تقوض الثقة.
يتطلب تحديد معايير قبول العيوب التجميلية لأجهزة العلاج بالضغط وضع مناطق تصنيف للأسطح، وتحديد مستويات تحمل قابلة للقياس للخدوش والانبعاجات وتغير اللون، واستخدام ظروف مشاهدة موحدة، والاتفاق على حدود جودة مقبولة (AQL) مع المورد الخاص بك قبل بدء الإنتاج. هذا يمنع النزاعات ويضمن جودة بصرية متسقة.
أدناه، نستعرض العملية الدقيقة التي يستخدمها فريق الهندسة لدينا لبناء قوائم فحص التفتيش، وتحديد مستويات التسامح، وفصل العيوب الطفيفة عن العيوب الحرجة، وتوصيل المعايير المرئية مع شركاء OEM. دعنا نتعمق.
ما هي العيوب التجميلية المحددة التي يجب أن أدرجها في قائمة فحص جهاز العلاج بالضغط؟
عندما بدأنا لأول مرة في التصدير إلى السوق الأمريكية، كانت قوائم فحص التفتيش لدينا غامضة للغاية. كتبنا "لا خدوش" وتوقعنا أن يفهم الجميع. لم يفعلوا. كان لدى المفتشين المختلفين معايير مختلفة. كانت ملاحظات العملاء غير متسقة.
يجب أن تشمل قائمة فحص العلاج بالضغط الخاصة بك الخدوش، والانبعاجات، والشقوق، والتآكلات، وتغير اللون، وعدم اتساق الملمس، والمواد الغريبة، وعيوب الملصقات، ومشكلات الدرزات في بدلات الضغط، ومشكلات الإنهاء السطحي على وحدة التحكم. يحتاج كل نوع من العيوب إلى تعريف واضح، وعتبة حجم، وتصنيف للمنطقة.

فهم أنواع العيوب الشائعة
من مصنعي الأجهزة الطبية 1, ، قد تظهر العيوب الجمالية على شكل شوائب، بقع سوداء، خدوش، علامات، رقائق، انبعاجات أو جسم غريب على الجزء. لـ آلات الضغط الهوائي 2, ، تحتاج إلى توسيع هذه القائمة لتشمل جميع المكونات المرئية.
العيوب الجمالية هي عيوب على مستوى السطح تؤثر على المظهر المرئي للمنتج ولكنها قد لا تضر بسلامته الهيكلية أو وظيفته. يمكن أن تحدث هذه العيوب خلال مراحل مختلفة من التصنيع، بما في ذلك مناولة المواد، أو التشغيل الآلي، أو التجميع، أو التشطيب.
إليك إطار عمل لقائمة فحص:
| المكوّن | أنواع العيوب التي يجب فحصها | الأولوية |
|---|---|---|
| غلاف وحدة التحكم | خدوش، انبعاجات، رقائق، تغير اللون، علامات القولبة | عالية |
| شاشة LCD | خدوش، بكسلات ميتة، فقاعات، غبار تحت الزجاج | عالية |
| موصلات خرطوم الهواء | شقوق، تغير اللون، نتوءات، نسيج غير متساوٍ | عالية |
| قماش بدلة الضغط | بقع، تمزقات، خياطة غير متساوية، عدم تطابق الألوان | عالية |
| حجرات الوسائد الهوائية | انفصال الطبقات، درزات مرئية، تجاعيد، عدم اتساق المواد | متوسط |
| سلك الطاقة | التواءات، تغير اللون، اهتراء، تلف الموصلات | متوسط |
| الملصقات والعلامات | عدم المحاذاة، تقشر، لطخ، وضع غير صحيح | متوسط |
نظام تصنيف المناطق
لا تتساوى جميع الأسطح في الأهمية. إن إنتاج منتج بالجودة الصحيحة من حيث القياس والتجميع والشكل والملاءمة والوظيفة هو أمر واحد - ولكن العيوب الجمالية يلاحظها ويشير إليها العميل والمستخدم النهائي للمنتج بسهولة أكبر. نظام تصنيف المناطق 3
نوصي بنظام من ثلاث مناطق:
المنطقة أ (الرؤية الحرجة): شاشة LCD، واجهة لوحة التحكم، وأي سطح يلمسه المستخدم مباشرة أو يراه أثناء التشغيل العادي. تتطلب هذه المناطق أشد المعايير صرامة.
المنطقة ب (الرؤية الثانوية): الألواح الجانبية، والألواح الخلفية، والمناطق التي لا تظهر إلا عندما يدور المستخدم حول الجهاز. اسمح بعيوب طفيفة هنا.
المنطقة ج (المناطق المخفية): المكونات الداخلية، والأسطح السفلية، والمناطق المغطاة أثناء الاستخدام العادي. ركز على السلامة الوظيفية بدلاً من الكمال الجمالي.
تحديد عتبات العيوب كمياً
المعايير الغامضة تخلق نزاعات. القياسات المحددة تمنعها. بالنسبة لأسطح المنطقة أ، ضع في اعتبارك حدودًا مثل:
- الخدوش: لا يزيد طول الخدش عن 5 مم أو عمقه عن ما يمكن الشعور به بظفر الإصبع
- الانبعاجات: لا يزيد قطر الانبعاج عن 2 مم أو يكون مرئيًا من مسافة 50 سم
- تغير اللون: لا يتجاوز تباين اللون دلتا إي 2.0 من العينة المعتمدة
كيف أحدد مستويات تحمل واضحة للعيوب السطحية مع شريكي الصيني المصنع للمعدات الأصلية؟
في تجربتنا في العمل مع عشرات العلامات التجارية، يأتي أكبر مصدر للصراع من التفاوتات غير المحددة. يتوقع المشتري الكمال. يتوقع المصنع تباينًا معقولًا في التصنيع. لم يوثق أي من الطرفين توقعاته.
تتطلب مستويات التفاوت الواضحة ظروف مشاهدة موحدة (80-120 قدم-شمعة، مسافة 18-20 بوصة، أقل من 20 ثانية لكل ميزة)، وعينات حدود مادية تُظهر عيوبًا مقبولة وغير مقبولة، ومواصفات مكتوبة مع قياسات، وحدود AQL متفق عليها في أمر الشراء قبل بدء الإنتاج.

ظروف الفحص الموحدة
يجب توخي الحذر لتجنب المتطلبات غير القابلة للقياس على المطبوعات، مثل "لا يُسمح بأي عيوب سطحية". هذا صحيح بشكل خاص عندما لا يتم تحديد أي ظروف مشاهدة.
بيئة الفحص مهمة بقدر أهمية المعايير. بروتوكولنا القياسي:
| المعلمة | الإعداد الموصى به | الغرض |
|---|---|---|
| الإضاءة | 80-120 قدم-شمعة، فلورسنت أبيض | رؤية متسقة |
| مسافة المشاهدة | 18-20 بوصة (45-50 سم) | يمثل تجربة المستخدم العادية |
| وقت المشاهدة | أقل من 20 ثانية لكل ميزة | يمنع الفحص المفرط |
| زاوية الرؤية | عمودي على السطح، ثم بزاوية 45 درجة | يلتقط أنواعًا مختلفة من العيوب |
| الخلفية | رمادي محايد أو أبيض | يقلل من تحيز إدراك الألوان |
استخدام عينات الحد المادي
عينات الحد المادي 4, ، التي تُظهر العيوب الفعلية، هي أفضل أداة للتواصل ويمكن أن تكون مفيدة لكل من التدريب والحفاظ على معيار فحص متسق.
المواصفات المكتوبة ضرورية ولكنها غير كافية. نقوم دائمًا بإنشاء مجموعة عينات حد تتضمن:
- العينة الذهبية: وحدة تمثل جودة تجميلية مثالية
- مقبول على الحدود: وحدات تُظهر الحد الأقصى لمستوى العيوب المقبول
- رفض حدودي: وحدات تُظهر عيوبًا تتجاوز الحدود المقبولة بقليل
- رفض واضح: وحدات بها عيوب تجميلية واضحة
احتفظ بمجموعة واحدة في مكتبك. أرسل مجموعة واحدة إلى المصنع. يشير الطرفان إلى نفس المعايير المادية أثناء النزاعات.
تحديد مستويات AQL
بالنسبة لفحص المنتجات الاستهلاكية العامة، عادةً ما يتم تعيين مستوى AQL عند 2.5، مما يعني عدم التسامح مطلقًا مع العيوب الحرجة، و 2.5 للعيوب الرئيسية، و 4 للعيوب الطفيفة. حدود AQL 5
بالنسبة لآلات العلاج بالضغط المتوسطة إلى الراقية، نوصي بمعايير أكثر صرامة:
| فئة العيب | التعريف | AQL الموصى به |
|---|---|---|
| حرج | مخاطر السلامة، انتهاكات تنظيمية، فشل كامل | 0 (عدم التسامح مطلقًا) |
| الرائد | عيوب مرئية تؤثر على تجربة المستخدم أو قابلية البيع | 1.5 |
| بسيط | انحرافات طفيفة ملحوظة فقط عند الفحص الدقيق | 2.5 |
| Cosmetic | عيوب لا تؤثر على الأداء | 4.0 |
مستوى مخاطر المنتج – تنطبق مستويات قبول جودة (AQL) أكثر صرامة على المنتجات ذات المخاطر الأعلى (مثل الأجهزة الطبية، قطع غيار السيارات). نظرًا لأن آلات الضغط تندرج تحت معدات العافية ذات التطبيقات الطبية، فمن الأفضل الاتجاه نحو حدود أكثر صرامة.
كيف أميز بين المشكلات الجمالية الطفيفة والعيوب الحرجة التي تتطلب إعادة عمل؟
يواجه فريق الجودة في مصنعنا هذا السؤال يوميًا. خدش صغير على اللوحة الخلفية. اختلاف طفيف في اللون في بدلة الضغط. هل نعيد العمل أم نشحن؟ بدون قواعد واضحة، يصبح كل قرار نقاشًا.
تشمل العيوب الحرجة التي تتطلب إعادة العمل أي خلل يؤثر على السلامة أو الامتثال التنظيمي أو الأسطح المرئية للمستخدم. تعتبر المشكلات الجمالية الطفيفة المقبولة للشحن عبارة عن عيوب صغيرة على الأسطح الثانوية التي نادرًا ما يراها المستخدمون أو يلمسونها. يجب توثيق إطار اتخاذ القرار قبل الإنتاج وربطه بنظام تصنيف المناطق الخاص بك.

بناء إطار عمل لاتخاذ القرار
أثناء فحص الجودة القياسي، يكشف المفتشون عادةً عن مجموعة من العيوب التي يمكن أن تؤثر على مظهر المنتج أو وظيفته أو سلامته. يتم تجميع هذه عادةً في ثلاث فئات - عيوب بسيطة، وعيوب رئيسية، وعيوب حرجة - بناءً على شدتها وتأثيرها.
المفتاح هو ربط شدة العيب بتأثير العمل:
العيوب الحرجة (إعادة العمل أو الرفض دائمًا):
- أي عيب على أسطح المنطقة (A) يتجاوز حدود التسامح
- عدم الامتثال للوائح السلامة – فقدان علامة CE، أو ملصقات السلامة غير الصحيحة، أو الفشل في تلبية معايير ISO أو ASTM أو FDA معايير ISO 6
- مشاكل جمالية وظيفية (ملصقات الأزرار غير قابلة للقراءة، علامات التحذير مفقودة)
- قد ترفض هندسة الجودة العيوب الجمالية المقبولة (مثل الشقوق العميقة أو الانبعاجات) إذا كان العيب يمكن أن يضر بالسلامة الوظيفية للمنتج.
العيوب الرئيسية (يوصى بإعادة العمل):
- عيوب ملحوظة على أسطح المنطقة ب
- عيوب صغيرة متعددة متجمعة معًا
- عيوب ستؤدي إلى شكاوى العملاء
عيوب طفيفة (توثيق وقبول):
- شوائب صغيرة على أسطح المنطقة ج
- عيوب فردية معزولة ضمن الحدود المسموح بها
- اختلافات تتطابق مع العينات المرجعية المسماة "قبول حدودي"
تحليل التكلفة والعائد لإعادة العمل
ليست كل عيوب تبرر تكلفة إعادة العمل. ضع في اعتبارك:
| عامل | إعادة العمل | قبول |
|---|---|---|
| رؤية العميل | عالية | منخفضة |
| احتمالية الشكوى | عالية | منخفضة |
| تكلفة إعادة العمل مقابل قيمة الوحدة | نسبة منخفضة | نسبة عالية |
| تأثير الجدول الزمني للإنتاج | الحد الأدنى | شديد |
| اتجاه العيوب | متزايد | معزول |
عندما تُظهر دفعة ما اتجاهات متزايدة للعيوب، يصبح إعادة العمل ضرورية حتى في الحالات الحدودية. قد تستدعي الحوادث المعزولة القبول مع التوثيق.
متطلبات التوثيق
يجب توثيق كل قرار إعادة عمل:
- وصف العيب وموقعه
- صور من الفحص
- القرار المتخذ (قبول/إعادة عمل/رفض)
- تبرير بالرجوع إلى المواصفات
- توقيع مدير الجودة
تُمكّن معايير التصنيف الواضحة من اتخاذ قرارات أسرع أثناء تصرف الدفعة. يفهم المشغلون أي العيوب تتطلب التوثيق والرفض مقابل التوثيق فقط، مما يقلل من توقف الإنتاج ودورات مراجعة الجودة.
ما هي أفضل الطرق لتوصيل توقعات جمالية علامتي التجارية لمورد جديد؟
عندما نبدأ العمل مع عملاء جدد، غالبًا ما يكون لدى أول طلبين مشاكل تجميلية. ليس لأن فريقنا يفتقر إلى المهارة. لأن التوقعات لم يتم نقلها بوضوح أبدًا. افترض العميل أننا نفهم معايير علامته التجارية. افترضنا أنهم سيقبلون معايير الصناعة.
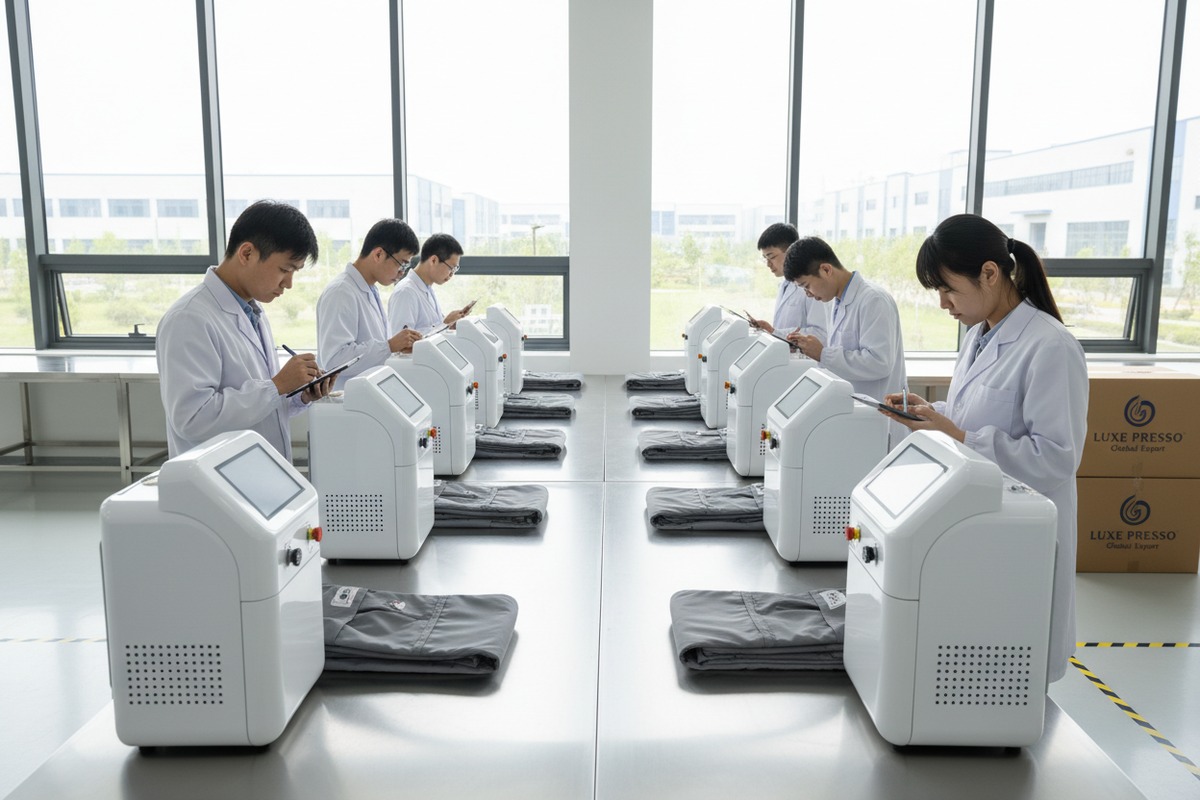
يتطلب التواصل الفعال لتوقعات جماليات العلامة التجارية وثيقة مواصفات مفصلة مع صور وعينات مادية للجودة المقبولة وفحص مشترك أثناء الإنتاج التجريبي ومراجعات جودة منتظمة مع أدلة فوتوغرافية ونقاط اتصال محددة تفهم معايير العلامة التجارية وواقع التصنيع.
إنشاء وثيقة مواصفات فعالة
معايير جودة العمل هي أدوات مهمة لتوثيق المعايير، وكذلك تحليل أنماط فشل العمليات وتأثيراتها (PFMEA) وخطط الجودة. اسم الوثيقة ليس بنفس أهمية المحتوى. هناك عدد من الوثائق التي يمكن أن تكون مفيدة في تطوير معايير واضحة مع العملاء.
يجب أن تتضمن وثيقة المواصفات الخاصة بك:
| القسم | المحتوى | الصيغة |
|---|---|---|
| نظرة عامة | تحديد موقع العلامة التجارية، وتوقعات الجودة، والسوق المستهدف | نص |
| تعريفات المناطق | رسوم بيانية واضحة توضح المناطق A و B و C | رسوم بيانية + صور |
| تعريفات العيوب | كل نوع عيب مع وصفه | نص + صور مرجعية |
| حدود التفاوت | قياسات لكل نوع عيب حسب المنطقة | جداول |
| ظروف المشاهدة | متطلبات الإضاءة والمسافة والوقت | المواصفات الفنية |
| متطلبات AQL | حدود القبول/الرفض حسب فئة العيب | جداول |
| عينات الحد | الإشارة إلى العينات المادية | أرقام معرف العينة |
عملية فحص التشغيل التجريبي
لا تتخطى أبدًا مراجعة جودة التشغيل التجريبي. قم بجدولة فحص مشترك حيث يقوم فريقك وفريق الجودة بالمصنع بتقييم نفس الوحدات معًا. يكشف هذا عن:
- اختلافات التفسير في المواصفات
- قيود التصنيع العملية
- المجالات التي تحتاج إلى تعديل المواصفات
وثق الخلافات وقم بحلها قبل الإنتاج الضخم.
بروتوكولات الاتصال المستمرة
يتصرف المصنع الموثوق به كشريك طويل الأجل، وليس بائعًا لمرة واحدة. إنهم يعطون الأولوية لسلامة المنتج والتواصل الشفاف والتوثيق.
قم بإنشاء نقاط اتصال منتظمة:
- اجتماع ما قبل الإنتاج: مراجعة المواصفات، تأكيد الفهم
- تقرير الفحص أثناء الإنتاج: صور لأي مشاكل جمالية أثناء الإنتاج
- فحص ما قبل الشحن: تقييم جمالي كامل مقابل المعايير
- مراجعة ما بعد التسليم: ملاحظات حول أي مشاكل تم العثور عليها بعد الاستلام
استخدم مكتبة صور مشتركة لأمثلة العيوب الجمالية. عندما تجد عيبًا غير مقبول، قم بتصويره، وأضفه إلى المكتبة، وشاركه مع المصنع. قم ببناء مكتبة العيوب الخاصة بك بمرور الوقت.
الاستفادة من التكنولوجيا
تكامل أنظمة الرؤية الآلية 7 وأدوات الفحص المدعومة بالذكاء الاصطناعي قد أحدثت تحولًا في اكتشاف العيوب الجمالية في التصنيع. يتم إحداث ثورة في عملية اكتشاف العيوب الجمالية بواسطة برامج الذكاء الاصطناعي وتقنيات الرؤية الآلية، مما يمكّن المصنعين من تحقيق الاتساق والكفاءة في مراقبة الجودة.
في حين أن الفحص الآلي قد لا يكون ممكنًا لكل مورد، اسأل عن تقنية الفحص الخاصة بهم. المصانع التي تستثمر في أنظمة الرؤية تظهر التزامًا بالجودة المتسقة.
الخاتمة
تعريف معايير قبول العيوب التجميلية 8 لأجهزة العلاج بالضغط يحمي علامتك التجارية ويمنع النزاعات. ابدأ بقائمة فحص تفصيلية، وحدد مستويات تحمل قابلة للقياس مع شريك OEM الخاص بك، وأنشئ إرشادات واضحة لقرارات إعادة العمل، وحافظ على تواصل مفتوح طوال عملية الإنتاج. قم بذلك بشكل صحيح، وستتوقف المشكلات التجميلية عن كونها مصدرًا للصراع.
الحواشي
1. يحدد متطلبات ممارسات التصنيع الجيدة الحالية (CGMP) الخاصة بإدارة الغذاء والدواء (FDA) ولوائح نظام الجودة للأجهزة الطبية. ︎
2. يقدم نظرة عامة وتعريفًا عامًا للعلاج بالضغط، بما في ذلك استخداماته الطبية والتجميلية. ︎
3. يفصل نظام معايير تجميلية بفئات مختلفة (مناطق) للعيوب السطحية. ︎
4. يقارن بين العينات الذهبية والعينات الحدية، موضحًا استخدامها في الفحوصات البصرية لمراقبة الجودة. ︎
5. يحدد حد جودة القبول (AQL) ودوره في فحص المنتج ومراقبة الجودة. ︎
6. تم استبداله بمصدر موثوق (هيئة المعايير الوطنية في أيرلندا) يقدم نظرة عامة على معايير إدارة الجودة ISO 9001. ︎
7. يشرح تقنية رؤية الآلة وتطبيقها في مراقبة الجودة للكشف عن العيوب في التصنيع. ︎
8. يشرح الفحص البصري في مراقبة الجودة، بما في ذلك وضع معايير قبول العيوب. ︎

 English
 Español de México
 Deutsch
 Français
 العربية
 Русский
